主要成果
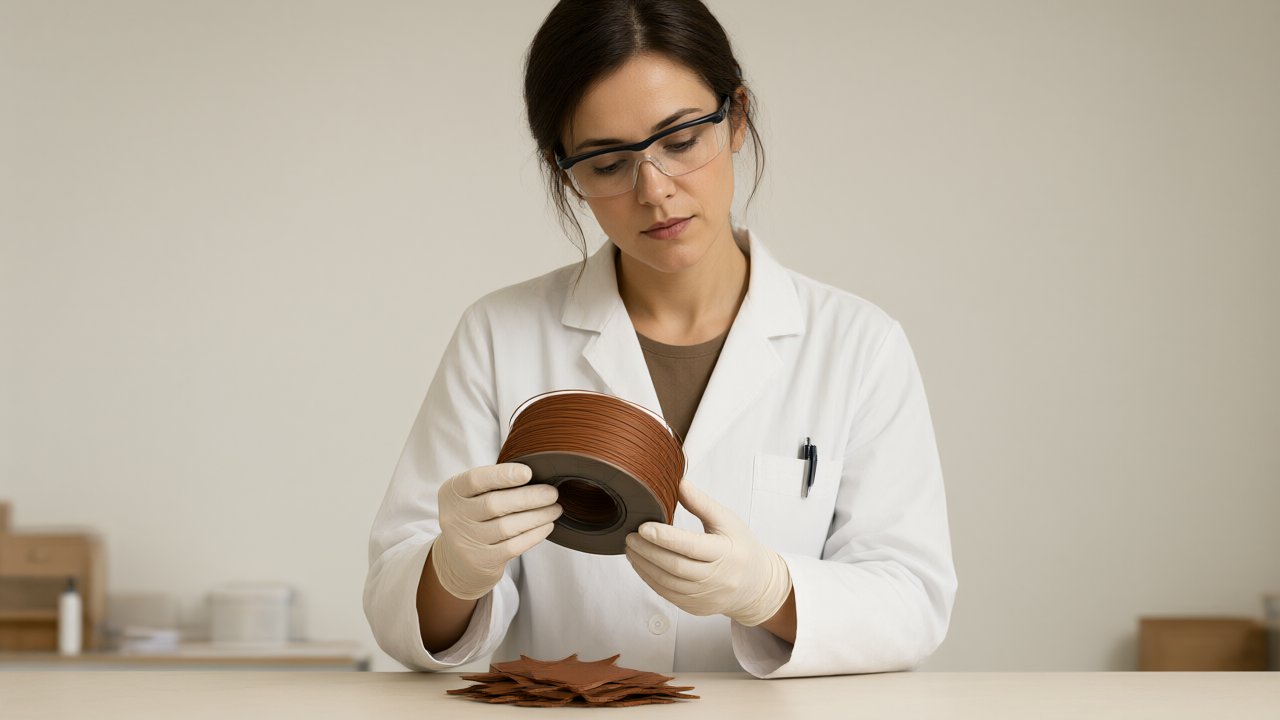
皮革タンナー(鞣し工場)から排出される皮革屑を、3Dプリンティング用の複合フィラメントに転換する手法が確立されました。研究チームは、ウェットホワイトレザーの屑を熱可塑性ポリウレタン(TPU)に混合し、プリント可能な複合材料を製造しました。検証の結果、皮革廃棄物の含有量が重量比30%までであれば良好なプリント性能を維持できることが確認されました。一方で、含有率を40%まで上げると材料が極めて脆くなり、スプール作成時やプリンターの供給システム内でフィラメントが破断するため、使用不能となりました。最適な処理条件は、ノズル温度220〜225℃、プリント速度50mm/sであると特定されています。
技術・詳細
本研究では、イタリアのタンナーであるPasubio社が提供した、グルタルアルデヒド鞣しの牛皮革(自動車用ウェットホワイトレザー)を原材料として使用しました。まず、環境および安全規制への適合性を検証し、欧州のREACH規則(附属書XVII)、EUの残留性有機汚染物質規制、およびOeko-Tex Leather Standardへの適合を確認しています。また、日本自動車工業会(JAMA)の要件およびOeko-Tex規格に基づいた揮発性有機化合物試験を行い、処理温度域において有害な揮発物質が放出されないことを確認しました。
フィラメント製造のプロセスは以下の通りです。
- 前処理:皮革屑を50℃のオーブンで16時間乾燥させ、水分除去と凝集防止を行い、その後400rpmで粉砕して0.5mmのふるいで分級し、繊維状の粉末を作成。
- 粒子径管理:粒子測定の結果、90%以上の粒子がプリンターノズル断面積(1.3×10^5平方マイクロメートル)以下であり、85%が6.5×10^4平方マイクロメートル以下であることを確認し、ノズル詰まりを回避。
- 複合化:マイクロコンパウンダーを用い、210℃、100rpmで2分間TPUペレットと皮革粉末を混合。皮革含有率を0%、10%、20%、30%、40%の5段階で作成し、直径1.75mm(誤差±0.02mm)のフィラメントとして押し出し成形。
熱分析では、皮革フィラーの添加によりTPUの融点が205℃から221℃へ上昇し、結晶化温度が106℃から162℃へ上昇することが示されました。これはフィラー粒子が核剤として作用し、ポリマー分子鎖の移動性が制限されたためと考えられています。
背景・業界の文脈
皮革産業における廃棄物問題は深刻であり、イタリアの皮革生産サイクルでは、鞣し工程で固体廃棄物が全体の31%発生し、完成皮革1平方メートルあたり約0.5kgの廃棄物が出るとされています。世界全体では、年間約20億平方メートルの皮革が生産されており、それに伴い約100万トンの固体廃棄物が発生しています。特に、厚みを均一にするために削り取られる皮革屑は、タンナーから出る固体廃棄物の75%、全廃棄物の約33%を占めています。ファッションブランドや自動車メーカーから持続可能なビジネスモデルへの転換を強く求められている業界にとって、こうした廃棄物の高付加価値な出口戦略を見出すことは最優先事項となっています。
今後の展望
本研究により、皮革廃棄物を30%まで配合した3Dプリント用フィラメントの製造が可能であることが技術的に証明されました。40%以上の配合ではTPUの連続相が分断され、ポリマー分子鎖の運動が制限されるため脆化が進みます。この「30%の天井」という技術的限界を明確にしたことで、今後はこの範囲内での材料最適化や、実用的な製品への応用が期待されます。
元記事: https://bioengineer.org/leather-waste-becomes-3d-printing-filament-with-a-30-percent-ceiling/
毎週の技術動向レポートを無料でお届け
各分野の分析レポートを読む価値があるかどうか一目で判断できるインフォグラフィックをメールで受け取れます。
📢 メールマガジンに無料登録(週刊・技術動向レポート)
ご登録いただくと、Troy-Technical から週刊で技術動向レポート(メールマガジン)をお届けします。
- 取得したメールアドレス・選択分野は配信目的にのみ使用します。
- 第三者へ提供することはありません。
- 配信はいつでも解除できます(各メール下部のリンクから)。
詳しくはプライバシーポリシーをご覧ください。
登録は1分・いつでも解除できます