TECHNOLOGY EXPLAINER
ドライ電極
― 溶媒を使わないのではなく、使えないから
電極は長いあいだ、材料を溶媒に混ぜて塗り、乾かして作られてきました。 全固体電池でこれが崩れます。硫化物系固体電解質は、水と反応するからです。 溶剤には水分30 ppm以下が求められ、乾燥炉は50〜100 mにもなる。 ならば溶媒そのものをやめる——それがドライ電極です。
- ドライ電極とは何か(3行でつかむ)
- 従来のウェットプロセスは、何をしているのか
- なぜ全固体電池でドライにするのか ― 硫化物と水の関係
- 本稿の計算:溶剤の水分30 ppm が意味すること
- ドライ電極はどうやって形になるのか ― PTFEの繊維化
- 素材技術者の視点①:バインダーが「接着剤」から「骨格」に変わる
- ドライ化で得られるものと、残る課題
- 素材技術者の視点②:乾燥炉が消えると、工場の形が変わる
- 産業側の動き/課題
- 用語集/参考資料/出典対応表
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標であり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。
1. ドライ電極とは何か(3行でつかむ)
ドライ電極(乾式電極)とは、「溶媒を使わずに、材料を粉のまま金属箔に載せて作る電極」のことです。
- どういう方法か:豊田中央研究所は「溶媒を使用せず、材料を粉末のまま金属箔に塗って電極を作製する」方法だと説明しています事実
- 従来は何をしていたか:ダイキン工業の技術コラムによれば、従来は「NMP(N-メチル-2-ピロリドン)という有機溶媒を使用」し、「乾燥温度は120-130℃と高温となるため、乾燥工程でエネルギーを多く使う」という構造でした事実
- 何が得か:同コラムはドライプロセスを「塗工法で電極を作らず、水や有機溶媒などの液体を使用しない方法」とし、溶媒の乾燥と回収が不要になるとしています事実
全固体電池でドライ電極が注目されるのは、環境対応やコスト削減が先にあるからではありません。 硫化物系固体電解質は水と反応して硫化水素を出し、イオン伝導度が著しく低下します事実。 だから溶媒の選択肢が極端に狭い。使わないのではなく、使いにくいのです。 そして結果として、環境負荷とコストも下がります。
2. 従来のウェットプロセスは、何をしているのか
ウェット工程とドライ工程の違い
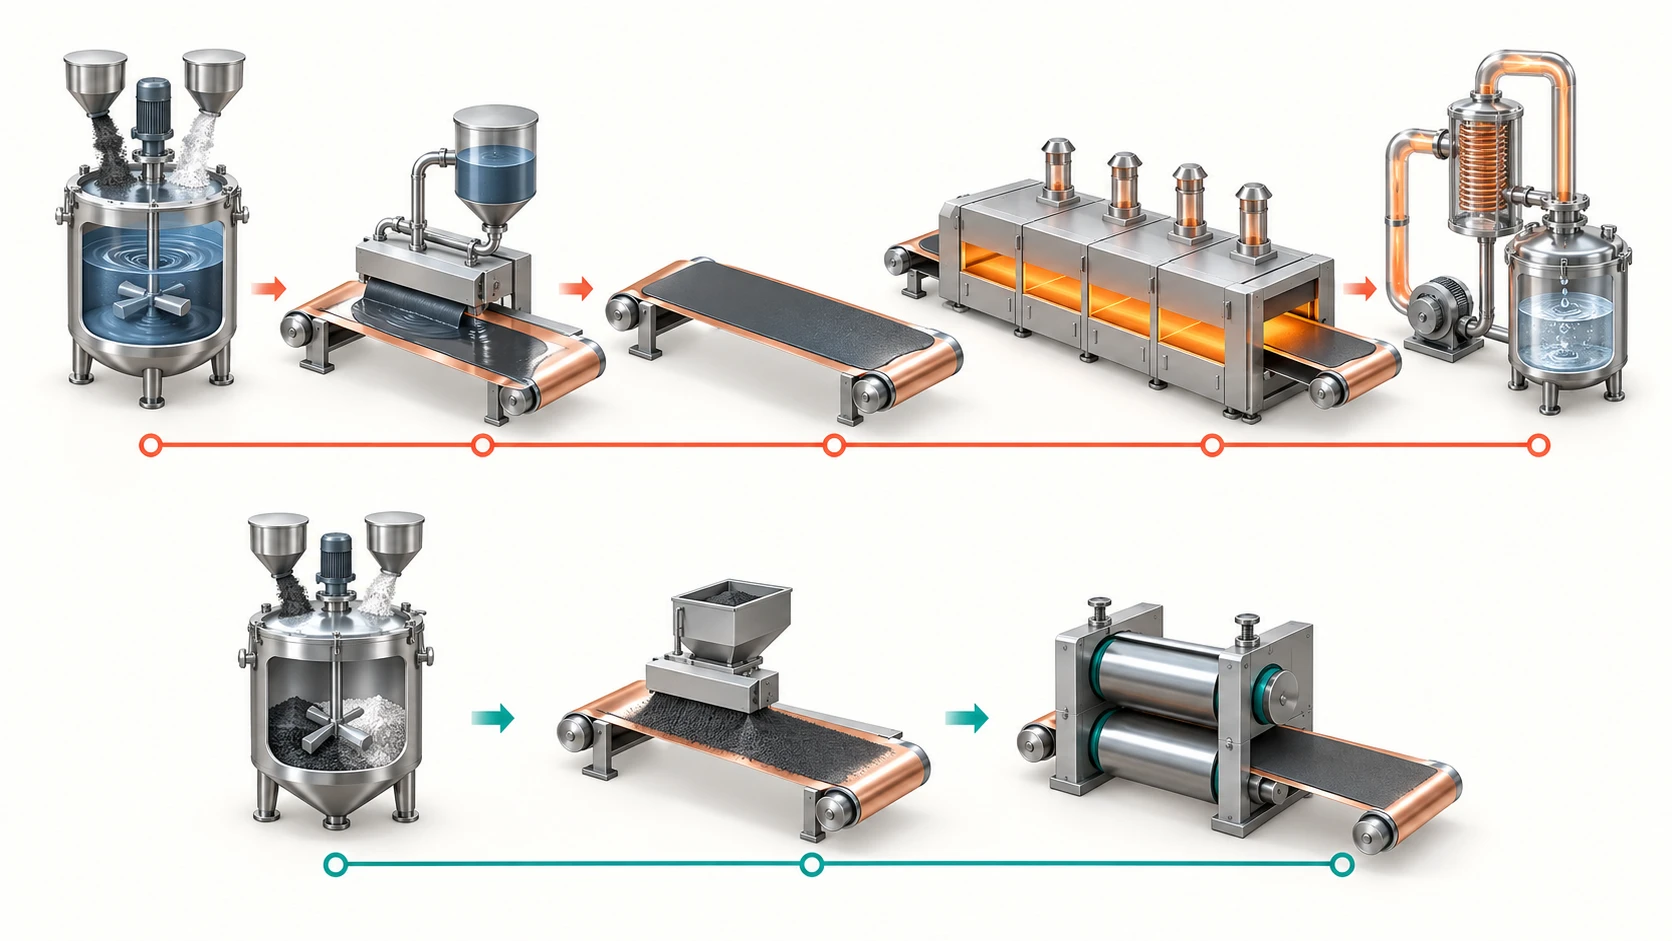
- ウェット:混合→塗工→乾燥→溶媒回収を含む長い工程
- ドライ:粉体混合→直接成膜→圧密。乾燥と溶媒回収が不要
| 項目 | ダイキン工業の技術コラムの記述 |
|---|---|
| 使う溶媒 | 「NMP(N-メチル-2-ピロリドン)という有機溶媒を使用」(バインダーはPVdF) |
| 乾燥温度 | 「乾燥温度は120-130℃と高温となるため、乾燥工程でエネルギーを多く使う」 |
| NMPの沸点 | 「沸点が204℃」 |
| 建屋の要件 | NMPは「可燃性であり、工場の建物は防爆仕様が必要」 |
| 回収設備 | 「NMP回収設備と回収費用が必要」 |
| 電極の厚み | 活物質層(片面)で50〜100 µm |
| ドライプロセスとは | 「塗工法で電極を作らず、水や有機溶媒などの液体を使用しない方法」 |
すべて事実(ダイキン工業 技術コラム[参考資料1])。
3. なぜ全固体電池でドライにするのか ― 硫化物と水の関係
ここが、この記事の核心です。 リチウムイオン電池のドライ電極は脱炭素とコスト削減の文脈で語られることが多いのですが、 全固体電池では、もっと直接的な理由があります。
「硫化物固体電解質には大気安定性に大きな課題がある。大気に曝すと水分と反応して有毒な硫化水素(H2S)を発生し、イオン伝導度が著しく低下する。このため、硫化物型全固体電池の作製には水分を含まない不活性雰囲気が必須で、これが製造プロセスコスト上昇の原因となっている。」事実
つまり、水を溶媒にするという選択肢が、最初から存在しません。 では有機溶媒ならよいのか。ここに、もうひとつの制約が現れます。
同社は「硫化物系全固体電池のプロセス開発に向けた溶剤」として、 塗工プロセス検討用に「低水分保証」の溶剤をラインナップしています事実。 水分値はいずれも30 ppm 以下です事実。
| 溶剤 | 水分値 |
|---|---|
| n-酪酸-n-ブチル | ≦30 ppm |
| メシチレン | ≦30 ppm |
| ジ-n-ブチルエーテル | ≦30 ppm |
| ヘプタン(n-ヘプタン) | ≦30 ppm |
すべて事実(キシダ化学[参考資料4])。
4. 本稿の計算:溶剤の水分30 ppm が意味すること
30 ppmという数字は、工業的にはかなり厳しい水準です。 それが硫化物系にとってどういう意味を持つのか、桁を確かめておきます。
前提本稿の計算
- 溶剤 1 kg に含まれる水分を 30 ppm(=30 mg)とする(キシダ化学の保証値)事実
- 大阪公立大学の報告書が示した反応式 Li6PS5Cl + 6H2O → LiCl + Li3PO4 + 5H2S + 2LiOH を用いる事実
- Li6PS5Cl のモル質量を 268 g/mol、水のモル質量を 18.0 g/mol、気体1 molの体積を 22.4 L とする
計算
- 水分 30 mg ÷ 18.0 g/mol = 1.67×10⁻³ mol
- 反応式より、H2O 6 mol が Li6PS5Cl 1 mol を分解 → 1.67×10⁻³ ÷ 6 = 2.8×10⁻⁴ mol
- 分解される固体電解質 = 2.8×10⁻⁴ × 268 = 約 75 mg
- 生じる硫化水素 = 1.67×10⁻³ × 5/6 = 1.39×10⁻³ mol → × 22.4 L = 約 31 mL
前提と限界:実際に全量が反応するとは限らず、反応式も報告書が「可能性が示唆された」としているものです事実。 また、この数値は危険度を評価するものではありません。 「30 ppm という厳しいスペックが、なぜわざわざ商品になっているのか」を桁で理解するための計算です。
5. ドライ電極はどうやって形になるのか ― PTFEの繊維化
溶媒を使わないなら、粉はどうやって膜の形を保つのでしょうか。 鍵はバインダーの使い方にあります。
PTFE は「剪断力によってフィブリル化して、その微細繊維に活物質、導電助剤が絡め取られて塊となり」、 これをプレスすることでシート状に成形されます事実 (ダイキン工業 技術コラム)
ドライ電極はどうやって形になるのか
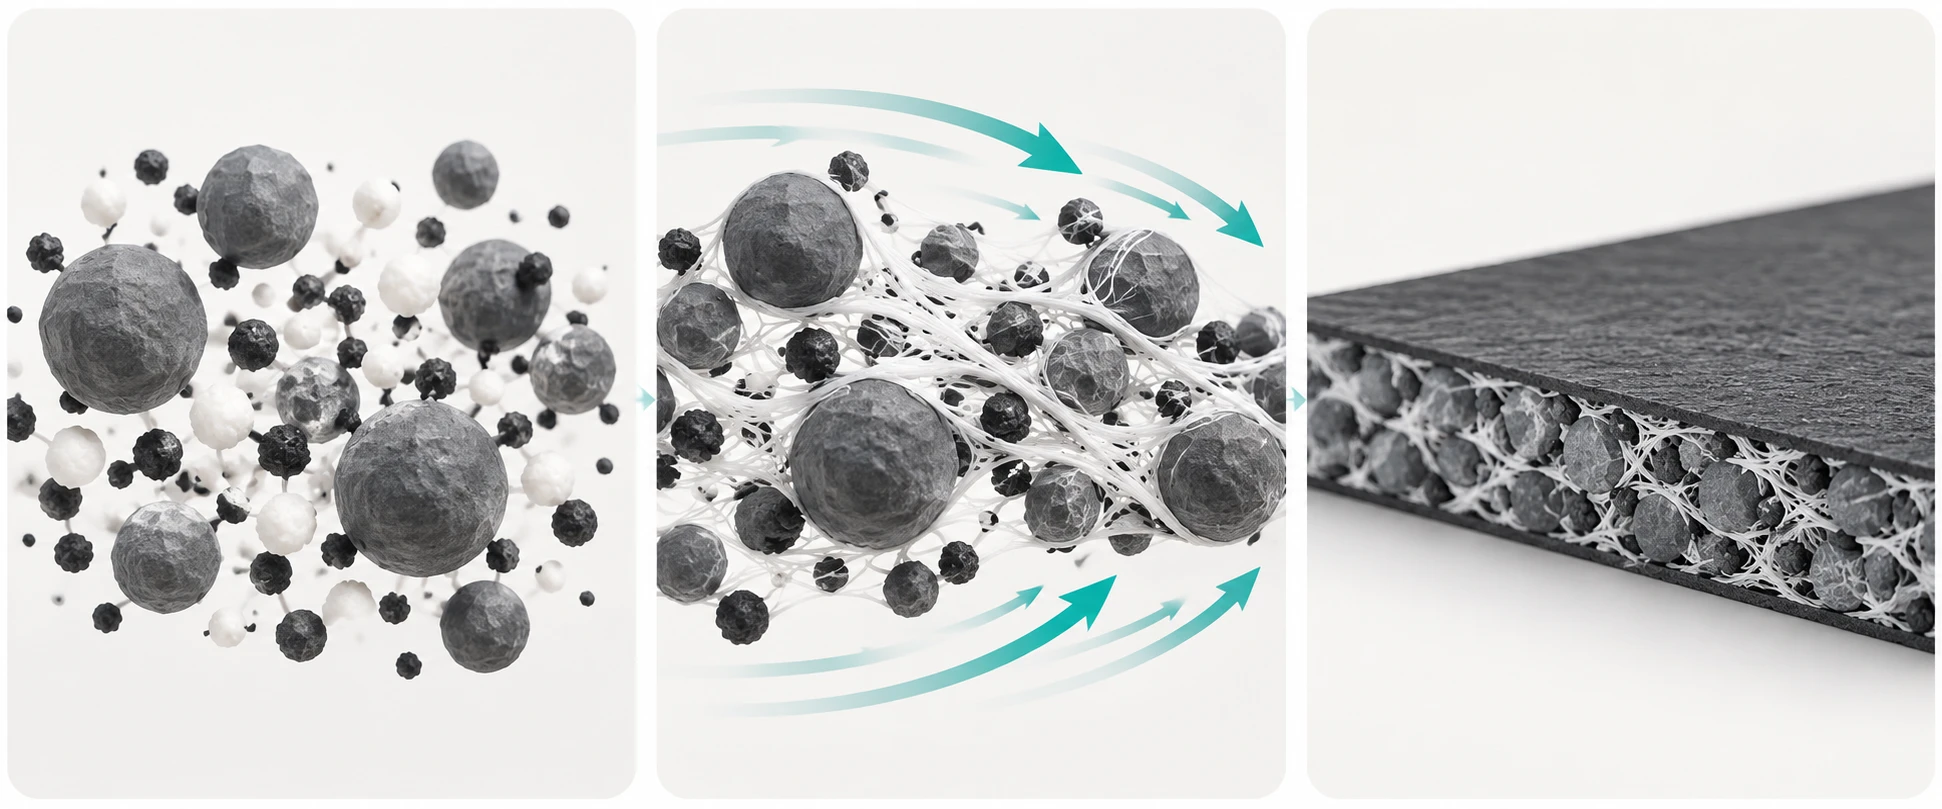
- 活物質・導電助剤・PTFEの乾いた粉を混ぜる
- せん断力でPTFEが微細繊維になり、粉体を絡め取る
- できた塊をプレスし、溶媒を使わず電極シートにする
6. 素材技術者の視点①:バインダーが「接着剤」から「骨格」に変わる
ウェットプロセスのバインダー(PVdF)は、溶媒に溶けて粒子のあいだに行き渡り、乾いて固まる—— つまり接着剤として働きます。
ドライプロセスのPTFEは、溶けません。せん断力で引き延ばされて繊維になり、その繊維が粉を絡め取ります事実。 これは接着ではなく、網目による拘束です。
材料設計の観点でいえば、バインダーが「界面の材料」から「構造の材料」に変わったということになります。
- ウェット:効くのは濡れ性と溶解性。粒子表面にどう広がるか
- ドライ:効くのはせん断下での変形挙動。どれだけ細く長く伸びるか
だから、ドライ電極のバインダー開発は接着の話ではなく、レオロジーと繊維化の話になります。 混練機の設計、せん断速度、温度——高分子の加工プロセスの世界です(本記事による解説)。
そして全固体電池では、ここにもうひとつ条件が加わります。 電極の中には固体電解質の粉も入っています。 繊維が絡め取る相手は活物質と導電助剤だけでなく、固体電解質の粒子でもある。 その粒子は、押し固めて密着させなければ性能が出ません。 本シリーズ「硫化物系固体電解質」編で見た「柔らかいこと」が、ここでも効いてきます(本記事による解説)。
7. ドライ化で得られるものと、残る課題
課題のうち、素材技術者にとってとくに重いのが薄い電極層を作りにくいという点です。 ダイキン工業の技術コラムは、ウェットプロセスの活物質層(片面)が50〜100 µmであることを示したうえで、 「この薄さまで活物質を薄くシート化するのは一筋縄では行かない」としています事実。
8. 素材技術者の視点②:乾燥炉が消えると、工場の形が変わる
ドライ電極の利点は「乾燥工程がなくなる」と要約されがちですが、 実際に消えるものを並べると、設備の話であることが分かります。
- 乾燥炉:120-130℃で連続的に溶媒を飛ばす設備事実
- 溶媒回収設備:沸点204℃のNMPを回収して再利用する設備事実
- 防爆仕様の建屋:可燃性のNMPを扱うために必要事実
ラインの一工程ではなく、建屋の仕様そのものが変わります。
そして全固体電池の場合、ここにもうひとつの建屋要件が重なっています。 本シリーズ「アルジロダイト」編で見たとおり、 硫化物系では「水分を含まない不活性雰囲気が必須で、これが製造プロセスコスト上昇の原因となっている」事実。
つまり、防爆仕様の建屋と、乾燥した建屋の両方が要る。 ドライ化は、このうち片方を外せる可能性を持っています。
材料メーカーの立場でいえば、バインダーの選択が建屋の仕様を決めるということでもあります。 PVdF+NMPを選べば防爆が要り、PTFEのドライ成形を選べば要らない。 材料の選択が、設備投資の桁を動かします(本記事による解説)。
もうひとつ、豊田中央研究所の指摘が示唆的です。 ドライ成膜法は「溶媒を使う従来の方法とは異なる電極構造を作れ、電池性能を高められる可能性」があるとしています事実。 ドライ化はコストを下げるだけの話ではなく、できあがる構造そのものを変える—— これが本命の論点かもしれません。
9. 産業側の動き/課題
| 主体 | 公表内容 | 時期 |
|---|---|---|
| 豊田中央研究所・九州大学 | 「溶媒を使用せず、材料を粉末のまま金属箔に塗って電極を作製する」ドライ成膜法について、「溶媒を使う従来の方法とは異なる電極構造を作れ、電池性能を高められる可能性」があると発表。「カーボンニュートラルと電池性能向上を両立する新しい電極成膜プロセスの確立に寄与」するとしている(掲載誌 Journal of Power Sources) | 2023年11月15日 |
| 日産自動車 | 「全固体電池の正極電極のプロセス技術開発においてLiCAP社とのパートナーシップを締結」と題するニュースリリースを公表 | 2025年8月19日 |
| 日産自動車 | 全固体電池について「従来比で約2倍となる高いエネルギー密度」を見込み、2028年度までに自社開発の全固体電池を搭載したEVの市場投入を目指す未確定/将来 | — |
| キシダ化学 | 硫化物系全固体電池のプロセス開発に向け、水分値30 ppm以下を保証した低極性溶剤4種をラインナップ | — |
豊田中央研究所[参考資料2]、日産自動車[参考資料5・6]、キシダ化学[参考資料4]。日産のニュースリリースは本文がPDFで提供されており、本稿の環境では内容を読み取れなかったため、表題と公表日のみを記載しています。
(1) ドライ電極の定量的な効果が確認できない
コスト削減率、CO2削減率、エネルギー削減率といった数値については、 本稿の調査範囲で参照できた一次情報に具体的な数値を確認できなかったため、記載していません。 ダイキン工業の技術コラムは「CO₂排出を削減できる」という定性的な記述にとどまっています事実。
(2) 全固体電池での量産適用が確認できない
本稿の調査時点(2026年9月)において、ドライ電極を用いた全固体電池の量産が始まったとする一次情報は確認できませんでした未確定/将来。
(3) 「溶媒を使えないからドライにする」は本記事の整理です
第3章の因果関係のうち、①(硫化物は水に弱い)と③(低水分の低極性溶剤が要る)は公表資料にもとづく事実ですが、 ②と④は本記事が導いた整理であり、各機関が表明した見解ではありません。 実際には、低極性溶剤を用いたウェット塗工のプロセス開発も進められています事実。 ドライ化は唯一の答えではなく、複数ある解のひとつです。
- ドライ電極とは、溶媒を使わず粉のまま電極を作る方法です事実
- 従来はNMPを使い、120-130℃で乾かし、回収設備と防爆建屋が要りました事実
- 硫化物系は水と反応するため、溶媒の選択肢が極端に狭い。溶剤の水分保証は30 ppm以下です事実
- その30 ppmでも、溶剤1 kgあたり約75 mgの固体電解質が壊れる計算になります本稿の計算
- PTFEは溶けずに繊維化し、粉を絡め取ります。バインダーが接着剤から骨格に変わります事実
- 消えるのは工程ではなく設備です。乾燥炉・回収設備・防爆建屋(本記事による解説)
- ドライ成膜は、できる電極構造そのものを変える可能性があります事実
10. 用語集
- ドライ電極(乾式電極)
- 溶媒を使わず、材料を粉のまま金属箔に載せて作る電極。
- ウェットプロセス
- 材料を溶媒に分散してスラリーにし、塗って乾かす従来の電極製造法。
- NMP
- N-メチル-2-ピロリドン。ウェットプロセスで使われる有機溶媒。沸点204℃。
- PVdF
- ポリフッ化ビニリデン。NMPに溶かして使うウェットプロセス用のバインダー。
- PTFE
- ポリテトラフルオロエチレン。せん断で繊維化するドライプロセス用のバインダー。
- フィブリル化
- せん断力で高分子が細い繊維状に引き延ばされること。
- バインダー
- 電極の中で粒子どうしをつなぎとめる高分子材料。
- 導電助剤
- 電極の中で電子の通り道をつくる材料。カーボン系が多い。
- スラリー
- 粉体を溶媒に分散させた泥状の混合物。塗工に用いる。
- ppm
- 百万分の一。水分30 ppmは、1 kgに30 mgの水が含まれることを意味する。
- 防爆仕様
- 可燃性の物質を扱うために、着火源を排除した設備・建屋の仕様。
- 不活性雰囲気
- 水分・酸素を排除した環境。硫化物系の製造に必須とされる。
11. 参考資料(一次情報)
- ダイキン工業「【連載コラム:電池材料】リチウムイオン電池のドライプロセス」 — daikinchemicals.com
- 豊田中央研究所「リチウムイオン電池のドライ成膜で性能向上と脱炭素を両立」2023年11月15日 — tytlabs.co.jp
- 塚崎裕文(大阪公立大学)「大気環境下における硫化物固体電解質の劣化機構の解明」村田学術振興財団 研究成果報告書 2024年3月25日(PDF) — corporate.murata.com
- キシダ化学「硫化物系全固体電池のプロセス開発に向けた溶剤のご紹介」 — kishida.co.jp
- 日産自動車「日産自動車、全固体電池の正極電極のプロセス技術開発においてLiCAP社とのパートナーシップを締結」2025年8月19日 — global.nissannews.com
- 日産自動車「全固体電池」イノベーション/テクノロジーページ — nissan-global.com
12. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| ドライプロセスが「塗工法で電極を作らず、水や有機溶媒などの液体を使用しない方法」であること。従来法が「NMP(N-メチル-2-ピロリドン)という有機溶媒を使用」し、バインダーがPVdFであること。「乾燥温度は120-130℃と高温となるため、乾燥工程でエネルギーを多く使う」こと。NMPの「沸点が204℃」であること。NMPが「可燃性であり、工場の建物は防爆仕様が必要」であること。「NMP回収設備と回収費用が必要」であること。活物質層(片面)の厚みが50〜100 µmであること。PTFEが「剪断力によってフィブリル化して、その微細繊維に活物質、導電助剤が絡め取られて塊となり」シート化されること。「この薄さまで活物質を薄くシート化するのは一筋縄では行かない」こと。溶媒の乾燥と回収が不要になり、NMP関連の費用と廃棄が不要になり、CO₂排出を削減できること。課題として装置設計・材料適合性・量産展開が挙げられていること | ダイキン工業 技術コラム[参考資料 1]https://www.daikinchemicals.com/jp/magazine/report-column-lithium-ion-battery-03.html | 事実 |
| ドライ成膜法が「溶媒を使用せず、材料を粉末のまま金属箔に塗って電極を作製する」方法であること。「溶媒を使う従来の方法とは異なる電極構造を作れ、電池性能を高められる可能性」があること。「カーボンニュートラルと電池性能向上を両立する新しい電極成膜プロセスの確立に寄与」するとされること。共同研究先が九州大学、発表日が2023年11月15日、掲載誌が Journal of Power Sources であること | 豊田中央研究所 ニュース(2023年11月15日)[参考資料 2]https://www.tytlabs.co.jp/ja/news/news20231115103099.html | 事実 |
| 「硫化物固体電解質には大気安定性に大きな課題がある。大気に曝すと水分と反応して有毒な硫化水素(H2S)を発生し、イオン伝導度が著しく低下する。このため、硫化物型全固体電池の作製には水分を含まない不活性雰囲気が必須で、これが製造プロセスコスト上昇の原因となっている。」。加水分解の反応式 Li6PS5Cl + 6H2O → LiCl + Li3PO4 + 5H2S + 2LiOH と、それが「可能性が示唆された」ものであること | 村田学術振興財団 研究成果報告書(2024年3月25日)[参考資料 3]https://corporate.murata.com/-/media/corporate/group/zaidan/report/study/202406/2024-002.ashx?la=ja-jp&cvid=20240802012731000000 | 事実 |
| 「硫化物系全固体電池のプロセス開発に向けた溶剤」として、塗工プロセス検討用に「低水分保証」の溶剤をラインナップしていること。n-酪酸-n-ブチル、メシチレン、ジ-n-ブチルエーテル、ヘプタン(n-ヘプタン)の水分値がいずれも「≦30ppm」であること | キシダ化学 製品案内[参考資料 4]https://www.kishida.co.jp/release/000813.html | 事実 |
| 日産自動車が「日産自動車、全固体電池の正極電極のプロセス技術開発においてLiCAP社とのパートナーシップを締結」と題するニュースリリースを2025年8月19日付で公表していること(表題と公表日のみ) | 日産自動車 ニュースルーム。本文はPDFで提供されており、本稿の環境では内容を読み取れなかったため、表題と公表日以外の内容は本記事に用いていない[参考資料 5]https://global.nissannews.com/ja-JP/releases/250820-01-j | 事実 |
| 日産自動車が全固体電池について「従来比で約2倍となる高いエネルギー密度」を見込んでいること | 日産自動車 全固体電池ページ[参考資料 6]https://www.nissan-global.com/JP/INNOVATION/TECHNOLOGY/ARCHIVE/ASSB/ | 事実 |
| 日産自動車が「2028年度までに自社開発の全固体電池を搭載したEVの市場投入を目指す」としていること | 日産自動車 全固体電池ページ(同社の目標であり実績ではない)[参考資料 6]https://www.nissan-global.com/JP/INNOVATION/TECHNOLOGY/ARCHIVE/ASSB/ | 未確定/将来 |
| 溶剤1 kgの水分30 mgが 1.67×10⁻³ mol にあたるとしたこと。それが分解する Li6PS5Cl を約75 mg、生じる硫化水素を約31 mL としたこと。水分500 ppmなら約17倍になるとしたこと | 本稿の計算。Li6PS5Cl のモル質量 268 g/mol、水のモル質量 18.0 g/mol、気体1 molの体積 22.4 L(標準状態)、全量が反応すること、比較に用いた500 ppm はいずれも本稿が置いた前提である。反応式は報告書が「可能性が示唆された」としたものであり、この計算は危険度を評価するものではない | 本稿の計算 |
| ドライ電極によるコスト削減率・CO2削減率・エネルギー削減率の具体的な数値 | 本稿の調査範囲で参照できた一次情報に具体的な数値を確認できなかったため記載していない。ダイキン工業の技術コラムは「CO₂排出を削減できる」という定性的な記述にとどまる | 解説 |
| 日産自動車とLiCAP社のパートナーシップの具体的な内容、LiCAP社の技術の名称・仕組み | 本文がPDFで提供されており本稿の環境では読み取れなかったため、本記事では記載していない | 解説 |
| ドライ電極を用いた全固体電池の量産の開始 | 本稿の調査時点(2026年9月)において、量産開始を示す一次情報は確認できなかった | 未確定/将来 |
| 第3章の因果関係のうち②(水系スラリーが使えない)と④(だから溶媒を使わない)。バインダーが「接着剤」から「骨格」に変わるという読み取り。ドライ電極の開発がレオロジーと繊維化の話になるという整理。消えるのが工程ではなく設備(乾燥炉・回収設備・防爆建屋)だという整理。材料の選択が建屋の仕様を決めるという指摘。ウェットとドライを5工程/3工程に区切ったこと。得られるものと課題を2つに整理したこと | 公表内容にもとづく本記事の整理・解説。各機関・各社が表明した見解ではない。実際には低極性溶剤を用いたウェット塗工のプロセス開発も進められており[参考資料4]、ドライ化は唯一の答えではない | 解説 |
| 図1・図2・図3・図4・図6が実際の観察像・設計図ではなく説明用の概念図であること。ヒーロー画像・図1・図4・図5がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年9月21日/出典は一次情報(企業の技術コラム・製品案内・ニュースリリース、研究機関の公式発表、公的助成による研究成果報告書)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 ドライ電極の定量的な削減効果、日産自動車とLiCAP社の協業内容、量産実績については、公開された一次情報で確認できなかったため記載していません。 第3章の因果のうち②と④は本記事による整理であり、実際には低極性溶剤を用いたウェット塗工も進められています。 図はすべて説明用の概念図です。図2・図3・図6はベクター作図、ヒーロー画像・図1・図4・図5はAI生成イメージであり、いずれも実際の断面写真・顕微鏡像・製造設備・製品の実物を示すものではありません。