TECHNOLOGY EXPLAINER
宇宙用スーパーエンプラ
― PEEK などの高耐熱樹脂は、軽い構造・絶縁・配線まわりで何が得意で、何が苦手か
金属の代わりに軽い樹脂を使いたい。しかも真空、温度変化、放射線の宇宙で。PEEK に代表される「スーパーエンプラ」は、その有力な候補です。ところが宇宙では、地上のカタログに載らない「物差し」で評価されます。 この記事は、宇宙工学を知らない素材技術者に向けて、出るガスが少ない、軌道上の実績があるという強みと、酸素原子では Kapton 並みに削れる、ガラス転移点(約143 ℃)を超えると急に柔らかくなる、熱が逃げにくいという弱みを、一次情報の数字で分けて説明します。後半では、3D プリントした PEEK が、宇宙の基準に対してどこまで確かめられているかも整理します。
- 3行でわかる/読む前に知っておくこと/シリーズの中での位置
- 前提:スーパーエンプラと、宇宙の「5つの敵」
- 宇宙のどこで使われているか
- 構造材として:炭素繊維とPEEKの軌道上の実績
- 敵① 真空:アウトガスは、材料で大きく違う
- 敵④ 原子状酸素:PEEK は Kapton と同じくらい削れる
- 敵② 紫外線と放射線:構造と試験の雰囲気で決まる
- 敵③ 温度:ガラス転移点の壁と、熱の逃げ道
- 3Dプリント(積層造形)の PEEK
- 限界と、確認できなかったこと
- 評価・標準の読み方
- 用語集/参考資料/出典対応表
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・草案・改訂中など、確定していない事項
このほか、素材分野への読み取りは「解説」として区別しています。推測は太字で示します。たとえ話には、必ず「たとえの限界」を書きます。
アウトガスの数値は、NASA Goddard のデータベースの記録と、ESA の試験を報告した論文の値です。記録ごとに試料の形、前処理、試験機関が違うので、記録どうしの優劣は示しません。軌道上の実測値は、論文・報告にある条件(軌道、期間、向き)での値です。温度の解析値は、ある CubeSat の設計を想定した計算の結果で、実機の測定ではありません。メーカーの値は「メーカー公称」と書き、規格は題名・適用範囲・状態の確認にとどめています。この分野は変化が速いため、規格の状態には確認日(2026年10月17日)を付けています。
1. 3行でわかる/読む前に知っておくこと/シリーズの中での位置
- 使いどころは「軽い構造・絶縁・配線まわり・摺動部」:炭素繊維と組み合わせた PEEK は、九州工業大学の小型衛星 Ten-Koh の軌道上実験で、約4か月間、熱膨張の値が変わらなかったと報告されています。NASA のデータベースには、センサー枠、絶縁用のアイソレーター、ケーブルのチューブの用途の記録があります事実[参考資料3・14]
- 強みは「出るガスが少ない」、弱みは「削れる・柔らかくなる・熱が逃げにくい」:PEEK のアウトガスは、NASA の記録の多くで小さい値です。3D プリントした PEEK でも、ESA の試験で RML 0.11 %でした。一方、原子状酸素による侵食収率は PEEK 2.99、Kapton H 3.00(×10⁻²⁴ cm³/原子)とほぼ同じで、ガラス転移点(約143 ℃)を超えると剛性が落ち、熱伝導率が低いため局所的にその温度に近づく解析が報告されています事実[参考資料1・4]
- 3D プリントは自由度が高いが、宇宙での実績は確認できなかった:印刷品は、気孔のため密度や伸びが下がります。ISS の外側に出した試験は、PEI(Ultem)と PEKK の印刷品で行われています。PEEK の印刷品は地上試験の段階です事実[参考資料4・5・6]
PEEK の結晶性、ガラス転移点と融点、充填材(ガラス繊維・炭素繊維)の効き方、加工条件は、本シリーズ「PEEKとスーパーエンプラ」編(高分子・樹脂の分野)で詳しく説明しています。ここでは繰り返しません。宇宙の用語(アウトガス、原子状酸素、侵食収率など)は、本シリーズ「宇宙用ポリイミド」編でも詳しく扱っていますが、この記事だけでも読めるよう、出てきたときに説明します。
先に「宇宙環境と材料への影響」編と「宇宙用ポリイミド」編を読むと、5つの敵と、アウトガス・侵食収率の考え方がつかめます。炭素繊維との組み合わせは「宇宙用CFRPと複合材料」編、積層造形全般は「積層造形の宇宙利用」編、放熱の設計は「宇宙機の熱制御」編で扱います。
2. 前提:スーパーエンプラと、宇宙の「5つの敵」
「スーパーエンプラ」は、ポリアミドやポリカーボネートのような汎用のエンジニアリングプラスチックより、耐熱性・強度・耐薬品性が高い樹脂の呼び名です。法令や規格で決まった定義はありません。この記事では PEEK(ポリエーテルエーテルケトン)を中心に、PEI(ポリエーテルイミド、商品名 Ultem)、PPS(ポリフェニレンサルファイド)、PSU・PES(ポリスルホン系)、LCP(液晶ポリマー)、PAI(ポリアミドイミド、商品名 Torlon)を扱い、比較のためにポリイミドと PBI(ポリベンゾイミダゾール)を並べます。
PEEK の基本の数字を、論文が引用したデータシートの値で確認します。ガラス転移温度 143 ℃、融点 343 ℃、熱伝導率 0.25 W/m・K、密度 1.30 g/cm³、引張弾性率 4 GPa です事実[参考資料4]。
樹脂の中の分子の鎖は、温度が低いうちは固まって動けません(ガラスのように硬い状態)。Tg を超えると、鎖の動きやすい部分が動き出し、急に柔らかくなります(ゴムのような状態)。融点は、PEEK のように結晶がある樹脂で、その結晶が溶けて形がなくなる温度です。PEEK は Tg(約143 ℃)を超えても、結晶が骨格として残るので形は保ちますが、剛性は大きく落ちます。本シリーズ「PEEKとスーパーエンプラ」編が示す Victrex の公称値では、曲げ応力が23 ℃の165 MPa から175 ℃では19 MPa に落ちます。たとえの限界:バターが「少し温めると柔らかくなる(Tg に近い)」と「完全に溶ける(融点)」の差に似ていますが、バターには結晶の骨格という考え方はありません。
宇宙環境を、本シリーズでは5つの敵として整理します。軌道を回る衛星は「落ち続けながら、横に十分速く進むので、地面に当たらない」状態で、高度400 km付近の低軌道には薄い大気と酸素の原子が残っています。スーパーエンプラが5つの敵に出会ったときの様子は、次の図のとおりです(詳しい軌道の話は「宇宙用ポリイミド」編の第2章にあります)。
耐熱性が高く、出るガスが少ないことは確かに強みです。しかしそれだけでは足りません。低軌道で正面を向く面では、PEEK も Kapton と同じ速さで削れます。ガラス転移点を超える温度は、熱の逃げ道の設計しだいで、ごく狭い場所にだけ現れることがあります。また、紫外線・放射線の試験は、材料の種類と試験の雰囲気で結果が変わります。「スーパー」という名前は、宇宙での合格を意味しません。
3. 宇宙のどこで使われているか
一次情報で確認できた使われ方を、次の図と表にまとめます。
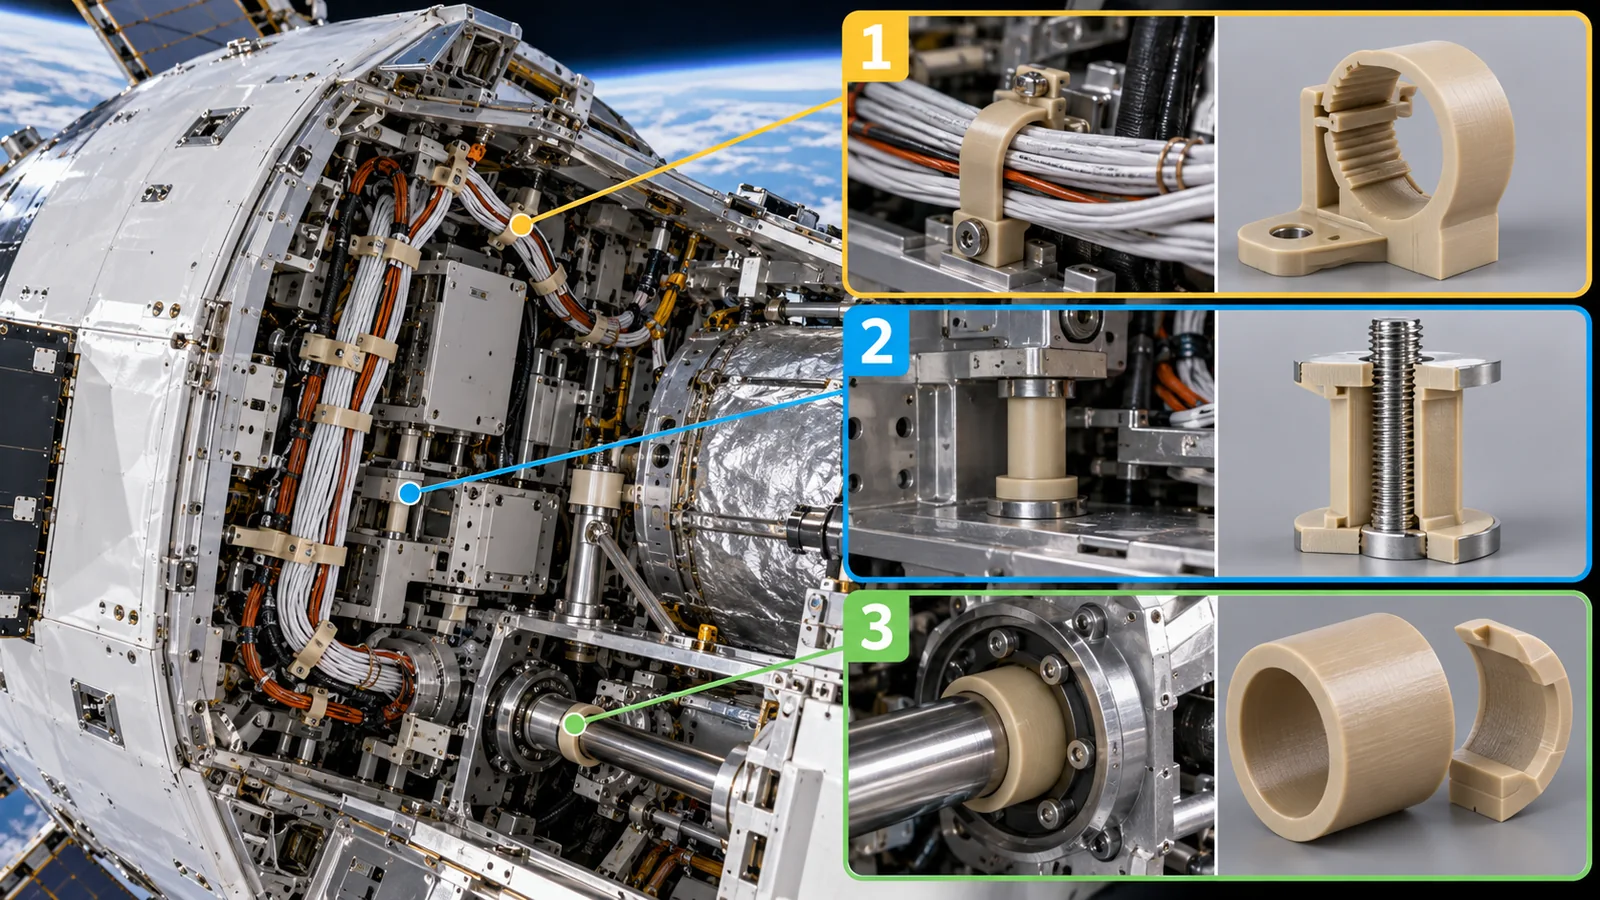
元のSVG・数値・出典を確認する
元SVGの説明:概念図(ベクター作図)。宇宙機の中で PEEK などが使われる場所と、確認できた根拠の整理。配置は説明用で、特定の衛星の構造ではありません。5番(3D プリント)は地上試験の段階です。
| 番号 | 用途 | 確認できた一次情報 | この記事で見る敵 |
|---|---|---|---|
| 1 | 構造パネル(炭素繊維と PEEK) | Ten-Koh の論文は、九州工業大学の深宇宙探査機 Shinen-2 の外構造の主材料が CF/PEEK で、「打ち上げと宇宙環境に耐えた」と書く(先行プロジェクトの記述)。Ten-Koh では CF/PEEK の試料3枚で、軌道上の熱膨張を計測した事実[参考資料3] | 温度(第8章)、アウトガス |
| 2 | センサー枠・絶縁スペーサ | NASA のデータベースに、用途が「磁力計のセンサー枠」の PEEK(Victrex 450G903 黒、2010年、記録 GSFC32026)、「アイソレーター」の PEEK 板(2012年、GSFC33550)とガラス繊維30 %入りの棒(2012年、GSFC33412)の記録がある事実[参考資料14] | アウトガス(第5章) |
| 3 | ケーブルのチューブ・熱収縮チューブ | NASA のデータベースに、用途が「ケーブル絶縁」の PEEK チューブ(2012年、GSFC33343・33415)、「熱収縮チューブ」の PEEK(2006年、2010年)の記録がある事実[参考資料14] | アウトガス、AO |
| 4 | 摺動部品・シール | NASA のデータベースに、用途が「リングシール」の黒色 PEEK と乾燥被膜潤滑剤(1991年、GSFC19615)の記録がある。BAM(ドイツの連邦材料試験研究所)の発表は、MoS₂ 入りの PEEK/PTFE 複合材が高真空で摩擦係数0.03程度になる、と要旨に書く事実[参考資料14・11] | アウトガス |
| 5 | 3D プリントの筐体・構造 | 2U CubeSat の構造を PEEK で印刷した「概念実証の模型」(Rinaldi ら)と、CNT 入り PEEK で印刷した静電分析器(Larrick ら)が、地上で試験された。軌道上の実績は、本稿の調査範囲では確認できなかった事実[参考資料4・5] | 全般(第9章) |
表の「見る敵」は、各出典の内容から本稿が整理したもの(解説)です。NASA のデータベースの「用途」欄の記録は、その材料が宇宙機で使われたことや、使ってよいことの保証ではなく、試験を依頼した側が書いた用途の記載です(本稿の読み取り)。宇宙機での採用量は確認していません。
4. 構造材として:炭素繊維と PEEK の軌道上の実績
スーパーエンプラの宇宙での実績のうち、いちばん数字がそろっているのは、炭素繊維で強化した PEEK(CF/PEEK)の熱膨張の軌道上計測です。
九州工業大学の小型衛星 Ten-Koh は、2018年10月29日に打ち上げられ、高度約600 km の太陽同期軌道を回りました。この衛星に、CF/PEEK の試料3枚(長さ50 mm、幅10 mm、厚さ2 mm)を載せた「材料ミッション」があり、ひずみゲージで熱膨張係数(CTE)を軌道上で測りました。試料は、東レの平織りの炭素繊維と Victrex の PEEK で作られ、そのうち2枚には保護コーティング(紫外線用と原子状酸素用)が付けられていました事実[参考資料3]。
| 項目 | 論文の記述 |
|---|---|
| 観測の期間 | 2018年11月9日〜2019年3月19日、計101回の測定。2019年3月19日に地上局との通信が途絶え、それ以降のデータはない(著者は、単一事象効果による放射線損傷が原因の可能性が高いと記す) |
| 試料の温度 | 各周回でおおよそ −40〜20 ℃。近くの太陽電池パネルのセンサーは、上限50 ℃・下限 −45 ℃ |
| 結果 | CTE は温度とともに非線形に変わり、約4か月(120日)で CTE の値のずれは見られなかった。地上試験(熱機械分析の中央値 3.11 ppm/℃)と軌道上のデータは、傾向が一致した |
| 測定の工夫 | ひずみゲージは、2枚の CF/PEEK の間に熱で溶着(最大400 ℃)して固定した。接着剤は真空でアウトガスを出し、ゲージが外れて宇宙ごみになるおそれがあるため、避けた。破壊試験(引張)も、宇宙ごみを作らないよう行わなかった |
すべて事実(Abdullah ら、Aerospace 2020[参考資料3])。軌道上の CTE の値には、ひずみゲージの向きのずれによる試料間の差があり、著者は軌道上と地上のデータの差の原因をそのずれと、加熱・冷却の速度の違いと説明しています。
論文は、CF/PEEK が優れる理由として、PEEK 樹脂の靭性が熱サイクルによる微小き裂(マイクロクラック)を抑えること、熱可塑性の複合材では内部の応力が内部で消費され、き裂になりにくいことを挙げます(著者の説明)。さらに素材から見て面白いのは、熱可塑性は融けるので、接着剤なしで溶着して組める点です。この実験では、まさにその性質を使い、アウトガスの出る接着剤を避けてひずみゲージを埋め込みました。熱硬化性樹脂のように「接着層」を別に持ち込まなくてよいことが、真空では利点になります(本記事による解説)。
5. 敵① 真空:アウトガスは、材料で大きく違う
アウトガスの試験(真空中で質量の減りと凝縮量を測る)と、TML・RML・WVR・CVCM という略語の意味は、「宇宙用ポリイミド」編の第4章で詳しく説明しています。ここでは要点だけ確認します。TMLは全部の質量の減り、WVRは吸い戻した水、RML = TML − WVR が水を除いた減り、CVCMは冷たい板に凝縮した量です。ECSS-Q-ST-70-02C は、試験を真空(10⁻³ Pa 以下)・125 ℃・24時間で行い、材料選定の最低限のスクリーニング値を RML < 1.0 %、CVCM < 0.10 %としています事実[参考資料13]。
図の読み方を3点にまとめます。
- PEEK・PPS・LCP は、出るガスが少ない記録が多い:PEEK の成形材料は TML 0.26 %(水を除く RML 0.14 %)、PPS は 0.05 %、LCP は 0.03 %です。Rinaldi らは、PEEK が高結晶性であることが、少ないアウトガスの理由として期待できる、と書きます事実[参考資料14・4]。
- PAI・ポリイミド・PBI・PES は、TML が大きい記録がある:ECSS は、水を吸う材料(ポリアミド、ポリイミド、ポリウレタンなど)の TML は1.0 %を超えることが多い、と書きます事実[参考資料13]。図でも、Vespel SP-1(ポリイミド)は TML 1.04 %でも RML は 0.85 %、Torlon 4203(PAI)は TML 1.68 %で、水を除いても RML が 1.36 %と上限を超えています。ただし同じ Torlon でも、5030(別のグレード)の記録は TML 0.42 %・RML 0.20 %で、グレードで大きく違います事実[参考資料14]。
- 同じ製品でも、記録で値が変わる:Miniflex の PEEK チューブには2件の記録があります。1件は TML 0.71 %、CVCM 0.12 %(CVCM が上限0.10 %を超える)。もう1件は、データベースの処理条件の欄に「24時間・140 ℃・空気中」とあり、TML 0.23 %、CVCM 0.01 %です。この欄の意味はデータベースの説明では確認していませんが、推測:加熱の前処理(ベーク)で、アウトガスが大きく減った可能性があります事実[参考資料14]。
PEEK のように化学的にアウトガスが少ない樹脂でも、表面積の大きい形(薄いチューブ、織物、印刷品)や、乾燥・ベークの有無で、試験の値は動きます。上の Miniflex チューブの例のように、同じ名前の製品で CVCM が上限の内側にも外側にも出ます。地上では「材料の名前」で判断しがちですが、宇宙ではその部品を、どの前処理で、どの形で作り、試験したかが記録として必要になります(本記事による解説)。
3D プリントした PEEK のアウトガス
Rinaldi ら(ローマ大学トル・ヴェルガータ、Thales Alenia Space Italia、ESA/ESTEC)は、FDM 方式(熱で融かした樹脂を押し出して積む方式)で印刷した PEEK の試験片3個を、ESA/ESTEC の μVCM 装置で、ECSS-Q-ST-70-02C に従って試験しました。結果は平均で TML 0.19 %、CVCM 0.01 %、RML 0.11 %で、RML は上限の1.0 %を大きく下回り、CVCM は上限の10分の1でした。印刷品は完全には詰まっておらず(密度 1.221〜1.244 g/cm³、データシートの 1.300 に対し約94〜96 %)、気孔があるため、著者は当初アウトガスが増えると心配しましたが、NASA のデータベースにある PEEK 450 の粒(TML 0.3 %、CVCM 0.02 %、RML 0.12 %)と比べ、印刷はアウトガスの性質に影響しなかった、と結論しています事実[参考資料4]。
6. 敵④ 原子状酸素:PEEK は Kapton と同じくらい削れる
原子状酸素(AO)と侵食収率(酸素原子1個あたりに減る体積)の説明は、「宇宙用ポリイミド」編の第5章にあります。短く言うと、高度400 km付近の低軌道には酸素原子が漂い、秒速約7.7 kmで飛ぶ衛星の正面にぶつかって、高分子の表面を少しずつ気体に変えてしまいます。侵食収率は小さいほど削れにくく、Kapton H の 3.0×10⁻²⁴ cm³/原子が、軌道上の酸素原子の量を測るものさしにも使われています事実[参考資料1]。
NASA は、ISS の外側に41種類の高分子を3.95年置く実験(MISSE 2 の PEACE Polymers)で、PEEK の侵食収率を測りました。
結果は意外に明快です。PEEK の侵食収率 2.99×10⁻²⁴ cm³/原子は、Kapton H(3.00)と比べてほぼ1.00倍です。PSU(ポリスルホン)は 2.94、PEI は試料が一部または全部なくなったため「3.31より大きい」とだけ報告されています。一方、フッ素樹脂の FEP(0.200)と PTFE(0.142)は、Kapton H の約15分の1、約21分の1です(3.00÷0.200=15、3.00÷0.142=約21)事実[参考資料1]本稿の計算。
PEEK の侵食収率 2.99×10⁻²⁴ は Kapton H の 3.00×10⁻²⁴ の約0.997倍です。「宇宙用ポリイミド」編で、MISSE 2 の実験の Kapton H が約64 µm/年(約253 µm を3.95年)削れたと計算したので、同じ条件の PEEK も約64 µm/年(64 × 0.997 ≒ 64 µm/年)と見積もれます。表面から 0.5 mm が削れるのに 500 ÷ 64 ≒ 7.8 年、2 mm なら 2,000 ÷ 64 ≒ 31 年です本稿の計算。
前提と限界:MISSE 2 の試料トレイと同じ向き・高度・太陽活動で、削れ方が一定という単純化です。実際の向き(正面を向く面か、後ろ向きか)で大きく変わります。また、表面が削れて粗くなると、太陽光吸収率や放射率が変わる可能性があり(本稿では確認していません)、寸法の許容差にも効きます。
厚さ 7.5〜25 µm のポリイミド膜は、同じ速さで削られれば数か月〜1年以内で消えます(「宇宙用ポリイミド」編の第5章)。一方、厚さ数 mm の PEEK のブラケットなら、削れは数年〜数十年かけて進む「削れしろ」の設計問題になります。NASA の MISSE-9・10 の報告も、樹脂の印刷品を設計するときは AO による削れを考えるべきで、低軌道に長くさらす場合は追加の厚みが必要かもしれない、と書いています事実[参考資料6]。ただし、MISSE-9 は後ろ向き(wake)、MISSE-10 は地球向き(nadir)の面で、AO は「無視できる」〜「3×10¹⁹ 原子/cm² 未満」でした(正面を向く面の MISSE 2 の 8.43×10²¹ の約280分の1以下)本稿の計算。向きで AO の量が桁で変わることが、部品の置き場所の設計に直結します(本記事による解説)。
7. 敵② 紫外線と放射線:構造と試験の雰囲気で決まる
PEEK の分子構造と、放射線への強さ
Sasuga T.(INIS の記録による。所属は本稿では確認していません)は、1988年の電気学会の研究会資料で、主鎖がすべて芳香環でできた「全芳香族」のエンジニアリングプラスチックの放射線耐性を調べました。要旨によると、放射線耐性は化学構造に強く依存し、芳香族の単位の安定性の順は「イミド環 > ジフェニルエーテル-ジフェニルケトン > 芳香族アミド ≫ ビスフェノール A > ジフェニルスルホン」でした。PEEK の構造単位は、この「ジフェニルエーテル-ジフェニルケトン」に当たります。また、酸素が関わる条件(加圧酸素中のガンマ線)では、酸素なしの照射に比べて、1/5〜1/10の線量で劣化しました。酸素なしの電子線照射では、PEEK やポリイミドは主に架橋が起き、酸素が関わる照射では主鎖が切れた、とされています事実[参考資料7]。
NASA Langley の Funk と Sykes(1988年)は、PEEK の薄膜と炭素繊維複合材について、膜の結晶化度が電子線の安定性に与える影響や、電子線照射のあとに静止軌道30年分を模擬した熱サイクルをかけたときの複合材の力学特性を評価した、と要旨に書いています(数値は本稿では確認できていません)事実[参考資料8]。
上の要旨が示すとおり、同じ樹脂でも、空気や酸素のある雰囲気で照射すると、劣化は5〜10倍速くなりえます。宇宙は真空なので、内部まで酸素が入る条件にはなりません推測が、地上の空気中のガンマ線試験の結果を、そのまま宇宙の寿命に使うと、実際より厳しく見積もる可能性があります。逆に、真空中の電子線試験の値は、酸素原子(第6章)や紫外線との組み合わせを含みません。試験の報告を読むときは、線源(電子・陽子・ガンマ線)、雰囲気、線量率、温度を必ず確認してください(本記事による解説)。
ISS の外側に出した PEI と PEKK の印刷品
PEEK そのものの紫外線・放射線の軌道上データは、本稿の調査範囲では数値を確認できませんでした(LDEF には PEEK 樹脂の試料が搭載され、5.8年の曝露後の変化が評価された、という要旨だけを確認しています[参考資料9])。その代わりに、同じスーパーエンプラ族の PEI と PEKK を3D プリントした試料を、ISS の外側に出した NASA の報告があります。
| 項目 | MISSE-9(後ろ向き=wake) | MISSE-10(地球向き=nadir) |
|---|---|---|
| 曝露の期間 | 空いていた日数 198日、真空にあった日数 411日 | 空いていた日数 250日、真空にあった日数 455日 |
| 紫外線・熱サイクル | 720 等価太陽時間、3,069回 | 561 等価太陽時間、3,876回 |
| 原子状酸素 | 無視できる | 3×10¹⁹ 原子/cm² 未満 |
| Ultem 1010 の引張応力 | 対照 12.30 ksi → 12.07 ksi(−1.9 %) | 11.50 ksi(−6.5 %)。NASA は脆化による低下と記す |
| ESD PEKK の引張応力 | 対照 12.21 ksi → 13.14 ksi(+7.6 %) | 12.77 ksi(+4.6 %) |
| その他 | Ultem 9085 は強度に有意な変化がなく、ひずみは減少。ポリカーボネート(MISSE-10 のみ)は脆化で強度低下(8.19→7.54 ksi、−7.9 %)。ESD PEKK の抵抗率は上がったが、静電気を逃がす範囲(10⁶〜10¹² Ω/□)にとどまった。試料に微小隕石・デブリの衝突痕は見つからなかった(4倍のルーペで確認) | |
すべて事実(NASA/TM–20230008474[参考資料6])。パーセントは表の ksi 値から本稿が計算(本稿の計算)。試料は PEEK ではなく、Stratasys・Made In Space(現 Redwire)・MSFC が印刷した PEI と PEKK です。NASA は、同じ報告で ABS を選ばなかった理由を、ガラス転移温度が低いためと述べています。
NASA は、これらの結果から、印刷品の光学特性と力学特性が、AO を受けなければ低軌道で1年程度は耐える一貫性を示す、と結論しています事実[参考資料6]。1年を超える期間、他の軌道、正面を向く面(AO あり)、PEEK 自体については、この報告からは言えません。
8. 敵③ 温度:ガラス転移点の壁と、熱の逃げ道
PEEK の強みは、高い耐熱性と言われます。ところが宇宙機で本当に問題になるのは、「最高何度まで耐えるか」より、「部品のどこが、何度になるか」です。
Ten-Koh の試料の温度は、各周回で −40〜20 ℃でした事実[参考資料3]。この範囲では、Rinaldi らの印刷 PEEK の動的粘弾性(DMTA)の貯蔵弾性率 E′ は、−70 ℃で 3.9 GPa、125 ℃で 2.3 GPa と、比較的安定しています。E′ の低下は125 ℃付近から始まり、140 ℃までは 1 GPa を上回っていました。tanδ のピークから読んだ Tg は153 ℃です事実[参考資料4]。つまり、温度が−70〜125 ℃の範囲では、PEEK の剛性は大きく崩れません。
ところが、熱が逃げにくいと話が変わります。
金属は熱をよく伝えるので、部品の一部が発熱しても、熱がすぐ全体に広がって温度が均一になります。樹脂は熱を伝えにくいので、発熱した場所だけが熱くなります。コップのお湯の熱が、金属のスプーンの持ち手までは伝わるのに、木のスプーンでは伝わらないのと似ています。たとえの限界:宇宙の真空には空気がないので、対流で熱を運べません。熱は、固体の中を伝わる伝導と、表面からの放射で動きます(放熱の全体は「宇宙機の熱制御」編)。
Rinaldi らは、2U の CubeSat(10×10×21 cm)の構造を PEEK で作ったときの温度分布を解析しました。内部機器の発熱は4か所の接合部で構造に伝わり、周囲は4 K、表面の放射率は0.8と仮定しています。結果は次のとおりです。
熱伝導率は、アルミの 170 W/m・K に対し、PEEK は 0.25 W/m・K と3桁低いため、発熱部が局所的に Tg に近い温度になり、その部分の剛性が落ちて熱による変形が出るおそれがある、と著者は書きます。内側と外側の温度差を40 ℃以内にするために必要な熱伝導率を調べると、約5 W/m・K が目安になりました。これは、何も加えていない樹脂(ニート樹脂)よりずっと高い値で、高熱伝導の複合材を使うか、ヒートシンク、保護層、塗装(MLI、白と黒の塗料)で補う必要がある、と述べています事実[参考資料4]。
カタログの耐熱温度は、材料のどこも同じ温度になる条件の数字です。宇宙機では、発熱する電子機器が一部に集まり、真空で対流がないため、最高温度は部品の形と熱の経路で決まります。同じ PEEK でも、熱の逃げ道(熱伝導率の高い充填材、金属のインサート、熱を逃がす金属のストラップ)を設計に入れるかどうかで、Tg を超えるかどうかが変わります。素材を選ぶ人が、熱解析の人に「この部品の最高温度は?」と聞かなければ、材料の「強み」が活かせないことがあります(本記事による解説)。
低温側:液体窒素の温度まで
低温側については、NASA の1991年の要旨が、PEEK の膜を23 ℃から −196 ℃(液体窒素の温度)まで冷やしたとき、陽電子の寿命の測定から見た自由体積が、非晶質の試料で約46 %、半結晶の試料で約36 %減る、と報告しています。この傾向が続くなら、液体水素の温度でも液体水素の拡散に悪い影響は出ないだろうと「推測」しています事実[参考資料10]。これは要旨で確認した推測で、実機の低温での強度や割れの試験結果ではありません。
9. 3Dプリント(積層造形)の PEEK
PEEK を3D プリンターで積む(FDM または FFF と呼ばれる、融かした樹脂を押し出して積む方式)と、肉抜きした複雑な形ができ、部品の数を減らせる可能性があります。では、宇宙の基準に対して、どこまで確かめられているでしょうか。
Rinaldi らの CubeSat 構造
印刷の条件は、ノズル温度410 ℃、ベッド温度120 ℃、積層の厚み0.2 mm、充填100 %、繊維の向き±45°です。試験片は水平に(XY 面で)印刷されました。結果は図のとおりで、データシート(射出成形)に対する比で見ると、引張強さは約80 %、引張弾性率は約73 %、破断伸びは約15 %(6.9 % ÷ 45 %)、密度は約94〜96 %でした。一方、曲げ強さは173 MPa で、データシートの165 MPa を上回りました事実[参考資料4]本稿の計算。
強度や弾性率が2〜3割下がることは、設計の安全率で吸収できます(論文は、データシートと印刷品の差を考えて、設計係数に1.25を含めています)。気をつけたいのは破断伸びの大きな低下で、データシートの45 %に対して印刷品は6.9 %でした。靭性の高さが PEEK の売りなので、印刷した PEEK を「PEEK だから靭性が高い」と考えるのは危険です。原因として、層と層の接着の弱さと気孔が考えられますが(推測)、論文は伸びの低下の原因を掘り下げていません。さらに、NASA の報告は、層の高さを小さくする、層をゆっくり冷やす、輪郭の層を増やすなど、印刷の条件で改善する余地があると述べています事実[参考資料6]。
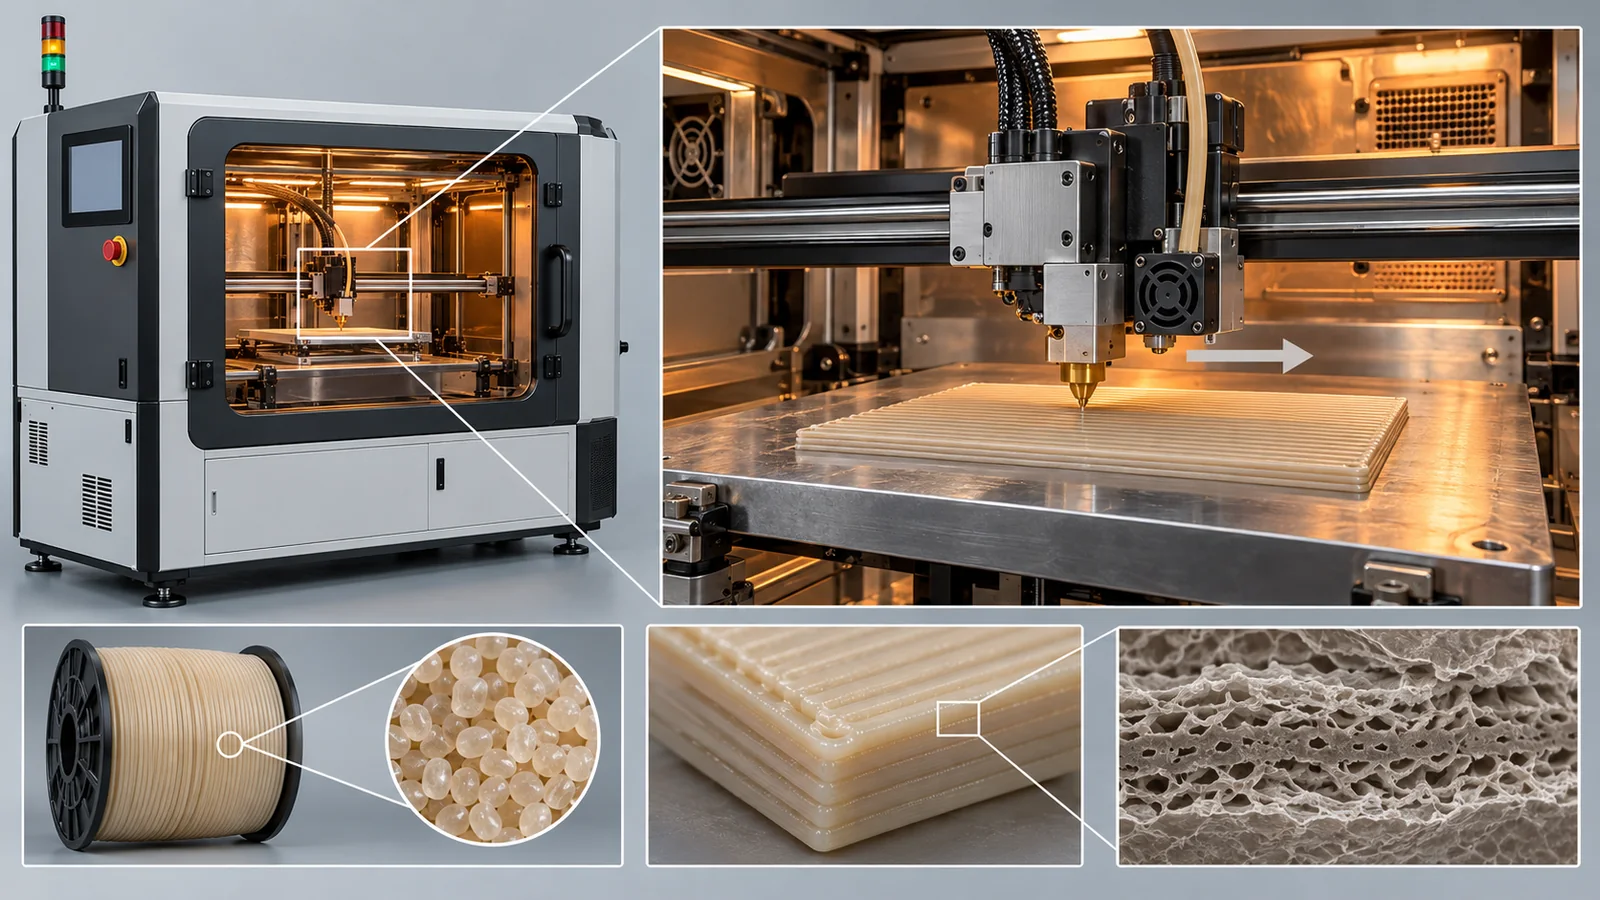
CNT 入り PEEK で印刷した静電分析器
Larrick ら(印刷はアラスカ大学フェアバンクス校の地球物理研究所、残留ガスの分析は NASA Goddard)は、宇宙のプラズマ(電子)を測る静電分析器(ESA)を、カーボンナノチューブ(CNT)を混ぜた PEEK と、混ぜない PEEK で印刷しました。ノズル温度約420 ℃、チャンバー温度90 ℃、ベッド温度140〜160 ℃で、導電性が必要な3つの電極は CNT 入り、絶縁の支持部は PEEK です。地上試験の結果は次のとおりです事実[参考資料5]。
- 振動:打ち上げの模擬(20 G の GEVS の振動、2方向で各20分)で損傷なし。自分の質量の約3倍(30 g)のアルミを載せても、14.1 G RMS の20分に耐えた
- アウトガス:残留ガスの分析(NASA Goddard)で、空の真空槽との差は見られず、問題は見つからなかった。ただし、凝縮する物質の完全な分析は今後の課題と書く
- 電子線・紫外線・温度:電子線を温度を変えて当てても、通過帯域は安定。紫外線(ライマンα を模擬)でも、アルミ削り出し品より、帯域外の電子と紫外線の除去が良かった
- 残る心配:低エネルギーでの帯電(試験の結果が一貫しなかった)、日射下で黒い CNT-PEEK の表面が約100 ℃になる見込みと、熱膨張・そりの問題
この研究は、地上で試験した段階で、宇宙で飛ばしたという報告ではありません。著者は、質量の大幅な削減、他では作れない形、製造と組み立ての簡単化の可能性がある、と述べます。推測:帯電は、スーパーエンプラ特有の問題というより、導電性を付けた絶縁材料に共通の課題で、宇宙機の帯電の評価は ECSS-E-ST-20-06C のような標準が扱う領域です[参考資料26]。
標準とのつながり
NASA-STD-6030 は、NASA の宇宙飛行ハードウェアに使う積層造形(AM)の工程の要求を定めた標準で、有人の宇宙飛行ハードウェアはすべて対象、有人以外の探査機には調整の指針が付き、宇宙での AM も対象に入りますが、大幅な調整が前提と書かれています(基準版2021年4月21日。NASA の必須の標準ではない)事実[参考資料21]。ECSS には積層造形の標準 ECSS-Q-ST-70-80C がありますが、対象は金属の粉末床溶融で、樹脂の FDM 向けの ECSS・ISO 規格は、本稿の調査では確認できませんでした事実[参考資料25]。
10. 限界と、確認できなかったこと
- PEEK の軌道上の紫外線・放射線の数値:LDEF での PEEK 樹脂の評価と、NASA Langley の電子線の評価は、要旨しか確認できませんでした。数値は扱っていません
- 宇宙機での採用量・採用の部位:どの衛星のどこに、どれだけの PEEK が使われているかの統計は、一次情報では確認できませんでした。NASA のデータベースの「用途」欄は、試験の依頼側の記載です
- ケーブル被覆の要求:PEEK のチューブがケーブル絶縁の用途の記録を持つことは確認しましたが、宇宙機の配線の規格や、PEEK 電線の実績の統計は確認できませんでした
- 3D プリント PEEK の軌道上の実績:確認できませんでした。Rinaldi らの CubeSat は「概念実証の模型」で、Larrick らの分析器は地上試験です
- Ten-Koh のデータの範囲:観測は約4か月(101回)で、通信が途絶えた2019年3月19日以降のデータはありません。長期の変化は、このデータからは言えません
- 標準の本文:ISO 規格(有料)の試験条件、ECSS-Q-ST-70-04C・70-06C の本文は確認していません。ECSS-Q-ST-70-02C は、公開された PDF の該当箇所を確認しました
- ASTM:ASTM のサイトは開いていません。ASTM E 595 は NASA のページに書かれた番号・題名のみで、ASTM D 638 は Rinaldi らの論文の参考文献に書かれた番号・題名のみです
11. 評価・標準の読み方
スーパーエンプラの宇宙での評価は、「物性表の値」に加えて、宇宙環境の1つの要因ごとに、地上で再現した試験で確かめます。ものさしは5つに分かれます。①真空で何が出るか(アウトガス:TML・RML・CVCM)、②低軌道で何が削れるか(侵食収率)、③紫外線・粒子線でどう変わるか(光学特性・強度の変化)、④温度変化と温度分布(ガラス転移点との関係、熱真空サイクル)、⑤有人機での燃えにくさと臭気・有害ガス(可燃性・オフガス)。それぞれが測るのは1つの要因だけで、実際の宇宙ではこれらが同時に起きます。ものさしは、材料を選別・比較するための道具で、軌道上の寿命を直接予言するものではありません。
| 評価項目 | 代表的な試験・評価手法(名称・出典) | 標準・指針(ECSS・ISO・NASA など) | 読み方の注意 |
|---|---|---|---|
| アウトガス(TML・RML・CVCM) | 真空・125 ℃・24時間で質量の減りと凝縮量を測る試験。NASA は ASTM E 595 と呼ぶ事実[参考資料1・14]。結果は NASA Goddard のデータベースで検索できる。3D プリント PEEK は ESA/ESTEC の μVCM 装置で試験[参考資料4] | ECSS-Q-ST-70-02C "Thermal vacuum outgassing test for the screening of space materials"(2008年)。RML < 1.0 %、CVCM < 0.10 %が最低限のスクリーニング値事実[参考資料13] | グレード・形・前処理で値が変わる(第5章)。スクリーニングは「選別」で、寿命の保証ではない |
| 原子状酸素(侵食収率) | 軌道上:MISSE の PEACE Polymers(Kapton H で校正したフルエンスから求める)事実[参考資料1]。地上:プラズマアッシャー(NASA は ASTM E 2089-00 を参照)。軌道上の値との比で補正する研究[参考資料2] | ISO 15104:2025 "Space systems — Environmental testing for spacecraft thermal control materials"(原子状酸素、粒子線、紫外線、熱サイクルの地上試験の方法。熱制御材料が対象。2025年1月発行)事実[参考資料16] | 向き(正面か後ろ向きか)と高度で量が桁で違う(第6章)。地上試験と軌道上の値は一致しないことがある |
| 紫外線・粒子線・ガンマ線 | 地上の模擬照射と、前後の物性測定。軌道上:MISSE-9・10(紫外線720・561等価太陽時間)事実[参考資料6]。放射線耐性の整理:Sasuga の要旨[参考資料7] | ECSS-Q-ST-70-06C "Particle and UV radiation testing for space materials"(2008年)事実[参考資料17]。ISO 15856:2010 "Space systems — Space environment — Simulation guidelines for radiation exposure of non-metallic materials"(推奨される方法と実践を示す。2026年に再確認)事実[参考資料15] | 線源・雰囲気(空気か真空か)・線量率・温度を確認する(第7章)。ISO 15856 は「推奨」の指針 |
| 温度・熱サイクル | 動的粘弾性(DMTA、Rinaldi らは−50〜250 ℃、1 Hz の引張モードで E′ と Tg を測定)事実[参考資料4]。軌道上:Ten-Koh の温度計測[参考資料3] | ECSS-Q-ST-70-04C "Thermal testing for the evaluation of space materials, processes, mechanical parts and assemblies"(2008年)事実[参考資料18]。DMTA の規格は、本稿では確認できなかった | 材料の Tg だけでなく、部品の温度分布(熱解析)と合わせて読む(第8章) |
| 力学特性(引張・曲げ) | Rinaldi らは、引張の試験片を ASTM D 638 の Type V、曲げの試験片を ASTM D 790 の寸法で作った(論文の記述。D 638 の題名は同論文の参考文献に "Standard Test Method for Tensile Properties of Plastics")事実[参考資料4] | ECSS-E-ST-32-08C Rev.1 "Space engineering — Materials"(2014年。材料の力学的な要求の標準。本文は未確認)[参考資料27] | 印刷品は試験片の向き・印刷条件で値が変わる。データシートの値(射出成形)と並べない |
| 有人機での可燃性・オフガス | 材料の燃えにくさと、居住空間に出る微量の有害ガスの試験 | NASA-STD-6001 "Flammability, Offgassing, and Compatibility Requirements and Test Procedures"(版 B、Change 3)事実[参考資料22]。ECSS-Q-ST-70-21C(可燃性の選別試験)[参考資料23]。ECSS-Q-ST-70-29C(有人機の居住区画のオフガス)[参考資料24] | 真空のアウトガス(汚染)とは目的が違う。本稿は本文の要求を確認していない |
| 積層造形の工程 | 印刷条件と試験片の特性の確認(Rinaldi ら、Larrick ら) | NASA-STD-6030(基準版2021年)事実[参考資料21]。ECSS-Q-ST-70-80C は金属の粉末床溶融が対象[参考資料25]。樹脂の FDM 向けは確認できなかった | 標準は工程の管理の要求。個々の試験の値は、材料・装置・条件ごとに必要 |
| 材料の選定と採用の手続き | 材料のデータの整備と、使用許可の管理事実[参考資料19] | ECSS-Q-ST-70-71C Rev.1(2019年)[参考資料19]。NASA-STD-6016(版 C、Change 1、2021年9月30日制定。NASA 認定の標準だが必須ではない)[参考資料20] | どの規格を適用するかは契約ごと。本文の要求は本稿では確認していない |
表の整理は本稿の計算(本記事による並べ替え)。規格の番号・題名・状態は、ECSS・ISO・NASA の公式ページで確認(確認日 2026年10月17日)。ASTM は、NASA の報告や論文に書かれた番号・題名のみで、ASTM のサイトは開いていません。ISO 規格の本文は有料のため、題名・適用範囲の確認にとどめています。
読み方の注意(素材技術者向け)
- 地上試験と軌道上の実績は別物です:Ten-Koh の約4か月、MISSE-9・10 の198〜250日は、貴重な軌道上のデータですが、期間も軌道も限られます。AO は、向きで桁が変わります
- データベースの「記録」と「製品の保証」は別です:NASA の記録は、ある時点のあるロットの試験結果で、同じ製品名でも前処理で値が変わります(第5章)
- 標準は「推奨」か「要求」かを確認します:ISO 15856 は推奨の指針です。NASA-STD-6016 と 6030 は、NASA の必須の標準ではないと表示されています。ECSS は、契約で適用されると要求になり、調整もされます
- 概念実証と、飛行品の認定は別です:Rinaldi らの CubeSat 構造は「概念実証の模型」、Larrick らの分析器は地上試験で、飛行品としての認定試験を受けたという報告ではありません
12. 用語集
- スーパーエンプラ
- 汎用エンプラより耐熱・強度・耐薬品が高い樹脂の呼び名。法令や規格上の定義はない。
- PEEK
- ポリエーテルエーテルケトン。結晶性のスーパーエンプラ。Tg 約143 ℃、融点約343 ℃(データシート値)。
- PEKK
- ポリエーテルケトンケトン。PEEK に近い構造の樹脂。ESD 用の CNT 入りが ISS 外側で試験された。
- PEI
- ポリエーテルイミド(商品名 Ultem)。非晶性のスーパーエンプラ。
- PPS・LCP
- ポリフェニレンサルファイドと液晶ポリマー。NASA の記録で出るガスが少ない例が多い。
- PAI・PBI
- ポリアミドイミド(Torlon)とポリベンゾイミダゾール。水を含みやすく TML が大きい記録がある。
- CF/PEEK
- 炭素繊維で強化した PEEK 複合材。軽く、熱膨張が小さい構造材。
- ガラス転移点(Tg)
- 硬い状態から柔らかい状態へ変わる温度の目安。超えると剛性が大きく落ちる。
- DMTA
- 動的粘弾性。温度を変えながら弾性率(E′)などを測り、Tg を調べる。
- 熱伝導率
- 熱の伝わりやすさ。PEEK 0.25、アルミ 170 W/m・K。
- CTE
- 熱膨張係数。温度1 ℃あたりの長さの変化の割合。
- アウトガス
- 材料が真空で気体を出すこと。
- TML・RML・WVR・CVCM
- 全質量損失、水を除いた質量損失(TML−WVR)、吸い戻した水蒸気、凝縮した量。
- 原子状酸素(AO)
- 低軌道に漂う酸素原子。高分子の表面を削る。
- 侵食収率
- 酸素原子1個あたりに減る材料の体積(cm³/原子)。小さいほど削れにくい。
- 等価太陽時間(ESH)
- 紫外線の量を、太陽に何時間当たったかで表したもの。
- FDM/FFF
- 融かした樹脂を押し出して積む3D プリントの方式。
- CubeSat(2U)
- 10 cm 立方(1U)を基本とする小型衛星。2U は10×10×20 cm 程度。
- ESD
- 静電気の放電。ESD 用の樹脂は、静電気を逃がせる抵抗率に調整する。
- MISSE
- ISS の外側に材料を出す NASA の実験シリーズ。
- wake/nadir/ram
- 後ろ向き/地球向き/正面。向きで AO の量が桁で違う。
- ECSS
- European Cooperation for Space Standardization。欧州の宇宙標準化の協力組織。
13. 参考資料(一次情報)
- de Groh K. K. ほか(NASA Glenn) "MISSE PEACE Polymers Atomic Oxygen Erosion Results", NASA/TM—2006-214482(2006年11月) — ntrs.nasa.gov/citations/20070002707
- Stambler A. H. ほか(NASA Glenn) "Ground-Laboratory to In-Space Atomic Oxygen Correlation for the Polymer Erosion and Contamination Experiment (PEACE) Polymers", NASA/TM—2011-216904(2011年1月) — ntrs.nasa.gov/citations/20110006367
- Abdullah F., Okuyama K., Fajardo I., Urakami N.(九州工業大学) "In Situ Measurement of Carbon Fibre/Polyether Ether Ketone Thermal Expansion in Low Earth Orbit", Aerospace 7(4), 35 (2020), DOI 10.3390/aerospace7040035 — doi.org/10.3390/aerospace7040035
- Rinaldi M. ほか(ローマ大学トル・ヴェルガータ、Thales Alenia Space Italia、ESA/ESTEC) "Additive Manufacturing of Polyether Ether Ketone (PEEK) for Space Applications: A Nanosat Polymeric Structure", Polymers 13(1), 11 (2021), DOI 10.3390/polym13010011(オープンアクセス) — doi.org/10.3390/polym13010011
- Larrick Q. ほか "Additively Manufactured Plastic Plasma Spectrometer"(CNT 入り PEEK で印刷した静電分析器。NASA Technical Reports Server、2024年) — ntrs.nasa.gov/citations/20240014082
- Finckenor M. M., McElderry J. R.(NASA Marshall) "Space Environmental Effects on Additively Manufactured Materials – Results from MISSE-9 and MISSE-10", NASA/TM–20230008474(2023年7月) — ntrs.nasa.gov/citations/20230008474
- Sasuga T. "High temperature irradiation effect on fully aromatic polymers"(芳香族ポリマーの放射線耐性の要旨。1988年、電気学会絶縁材料研究会資料。INIS の記録で確認。日本語の資料) — inis.iaea.org/records/za72j-pp962
- Funk J. G., Sykes G. F. Jr. "Space radiation effects on poly(aryl-ether-ketone) thin films and composites"(1988年。要旨のみ確認) — ntrs.nasa.gov/citations/19880054320
- Whitaker A. F., Finckenor M. M., Kamenetzky R. R. "Property changes induced by the space environment in polymeric materials on LDEF"(1992年。要旨のみ確認) — ntrs.nasa.gov/citations/19920045605
- NASA "Investigation of microstructural changes in polyetherether-ketone films at cryogenic temperatures by positron lifetime spectroscopy"(1991年。要旨のみ確認) — ntrs.nasa.gov/citations/19910008903
- Theiler G., Gradt T.(BAM) "MoS2-Filled PEEK Composite as a Self-Lubricating Material for Aerospace Applications", 40th Aerospace Mechanisms Symposium(2010年。要旨のみ確認) — ntrs.nasa.gov/citations/20100021916
- Delzeit L. D., Vance J. R., Shaw A. "Engineering Polymers as Structural Materials in Spacecraft Water Systems"(2021年。要旨のみ確認) — ntrs.nasa.gov/citations/20210024171
- ECSS ECSS-Q-ST-70-02C "Thermal vacuum outgassing test for the screening of space materials"(2008年11月15日。ECSS の公開ページと PDF で確認) — ecss.nl/standard/ecss-q-st-70-02c-thermal-vacuum-outgassing-test-for-the-screening-of-space-materials/
- NASA Goddard Outgassing Database(真空アウトガスの試験結果データベース。確認日 2026年10月17日) — outgassing.nasa.gov/
- ISO ISO 15856:2010 "Space systems — Space environment — Simulation guidelines for radiation exposure of non-metallic materials"(第1版、2010年8月。2026年に再確認。ISO の公式ページで確認) — iso.org/standard/45843.html
- ISO ISO 15104:2025 "Space systems — Environmental testing for spacecraft thermal control materials"(第1版、2025年1月。ISO の公式ページで確認) — iso.org/standard/84447.html
- ECSS ECSS-Q-ST-70-06C "Particle and UV radiation testing for space materials"(2008年7月31日) — ecss.nl/standard/ecss-q-st-70-06c-particle-and-uv-radiation-testing-for-space-materials/
- ECSS ECSS-Q-ST-70-04C "Thermal testing for the evaluation of space materials, processes, mechanical parts and assemblies"(2008年11月15日) — ecss.nl/standard/ecss-q-st-70-04c-thermal-testing-for-the-evaluation-of-space-materials-processes-mechanical-parts-and-assemblies/
- ECSS ECSS-Q-ST-70-71C Rev.1 "Materials, processes and their data selection"(2019年10月15日) — ecss.nl/standard/ecss-q-st-70-71c-rev-1-materials-processes-and-their-data-selection-15-october-2019/
- NASA NASA-STD-6016 "Standard Materials and Processes Requirements for Spacecraft"(版 C、Change 1。2021年9月30日制定、2023年11月15日改訂。NASA Standards の公式ページで確認) — standards.nasa.gov/standard/NASA/NASA-STD-6016
- NASA NASA-STD-6030 "Additive Manufacturing Requirements for Spaceflight Systems"(基準版、2021年4月21日。NASA Standards の公式ページで確認) — standards.nasa.gov/standard/NASA/NASA-STD-6030
- NASA NASA-STD-6001 "Flammability, Offgassing, and Compatibility Requirements and Test Procedures"(版 B、Change 3。2011年8月26日制定、2025年6月9日改訂。NASA Standards の公式ページで確認) — standards.nasa.gov/standard/NASA/NASA-STD-6001
- ECSS ECSS-Q-ST-70-21C "Flammability testing for the screening of space materials"(2010年2月5日) — ecss.nl/standard/ecss-q-st-70-21c-flammability-testing-for-the-screening-of-space-materials-5-february-2010/
- ECSS ECSS-Q-ST-70-29C "Determination of offgassing products from materials and assembled articles to be used in a manned space vehicle crew compartment" — ecss.nl/standard/ecss-q-st-70-29c-determination-of-offgassing-products-from-materials-and-assembled-articles-to-be-used-in-a-manned-space-vehicle-crew-compartment/
- ECSS ECSS-Q-ST-70-80C "Processing and quality assurance requirements for metallic powder bed fusion technologies for space applications"(2021年7月30日。金属の粉末床溶融が対象) — ecss.nl/standard/ecss-q-st-70-80c-processing-and-quality-assurance-requirements-for-metallic-powder-bed-fusion-technologies-for-space-applications-30-july-2021/
- ECSS ECSS-E-ST-20-06C Rev.1 "Spacecraft charging"(2019年5月15日) — ecss.nl/standard/ecss-e-st-20-06c-rev-1-spacecraft-charging-15-may-2019/
- ECSS ECSS-E-ST-32-08C Rev.1 "Space engineering — Materials"(2014年10月15日) — ecss.nl/standard/ecss-e-st-32-08c-rev-1-space-engineering-materials-15-october-2014/
14. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| Ten-Koh(2018年10月29日打ち上げ、高度約600 km)の CF/PEEK 試料3枚の軌道上 CTE 計測。計101回(2018年11月9日〜2019年3月19日)、試料温度 −40〜20 ℃、約4か月でずれなし、通信途絶、熱溶着、Shinen-2 の外構造に CF/PEEK を使ったこと | Abdullah ら(Aerospace 2020) 出典3 https://doi.org/10.3390/aerospace7040035 | 事実 |
| 3D プリント PEEK(ノズル410 ℃、ベッド120 ℃)の機械特性、密度、DMTA(E′ 3.9→2.3 GPa、Tg 153 ℃)、アウトガス(TML 0.19、RML 0.11、CVCM 0.01 %)。CubeSat の熱解析(アルミ245〜246 K、PEEK 224〜414 K、必要な熱伝導率約5 W/m・K)。PEEK のデータシート値(Tg 143 ℃、熱伝導率 0.25 など) | Rinaldi ら(Polymers 2021) 出典4 https://doi.org/10.3390/polym13010011 | 事実 |
| CNT 入り PEEK で印刷した静電分析器の地上試験(振動、残留ガス分析、電子線・紫外線、帯電・熱の懸念) | Larrick ら(NASA Technical Reports Server) 出典5 https://ntrs.nasa.gov/citations/20240014082 | 事実 |
| MISSE-9・10 の PEI・PEKK・ポリカーボネートの印刷品の試験(曝露の期間、紫外線、熱サイクル、AO、引張応力の変化、質量・光学・抵抗率の変化、衝突痕なし、ABS を選ばなかった理由) | NASA/TM–20230008474 出典6 https://ntrs.nasa.gov/citations/20230008474 | 事実 |
| MISSE 2 PEACE Polymers の侵食収率(PEEK 2.99、Kapton H 3.00、PSU 2.94、PEI >3.31、PBI >2.21、PMR-15 >3.02、FEP 0.200、PTFE 0.142 ×10⁻²⁴ cm³/原子)、Kapton H による校正、地上試験との相関研究 | NASA/TM—2006-214482、NASA/TM—2011-216904 出典1 https://ntrs.nasa.gov/citations/20070002707 出典2 https://ntrs.nasa.gov/citations/20110006367 | 事実 |
| NASA Goddard データベースの記録(PEEK、PPS、LCP、PEI、PES、PAI、ポリイミド、PBI の TML・CVCM・WVR。用途欄:センサー枠、アイソレーター、ケーブル絶縁、熱収縮チューブ、リングシール)。試験法が ASTM E 595 であること | NASA Goddard Outgassing Database(確認日 2026年10月17日) 出典14 https://outgassing.nasa.gov/ | 事実 |
| アウトガス試験の条件、RML の定義、RML < 1.0 %・CVCM < 0.10 %、水を吸う材料の TML が1.0 %を超えることが多いこと | ECSS-Q-ST-70-02C の PDF と公式ページ 出典13 https://ecss.nl/standard/ecss-q-st-70-02c-thermal-vacuum-outgassing-test-for-the-screening-of-space-materials/ | 事実 |
| 芳香族ポリマーの放射線耐性の順(イミド環>ジフェニルエーテル-ジフェニルケトン>…)、酸素ありで1/5〜1/10の線量で劣化、PEEK の架橋と主鎖切断 | Sasuga(1988年)の要旨 出典7 https://inis.iaea.org/records/za72j-pp962 | 事実 |
| PEEK の薄膜・複合材の電子線と静止軌道30年相当の熱サイクルの評価、LDEF での PEEK 樹脂の評価、PEEK の低温(−196 ℃)での自由体積の減少、MoS₂ 入り PEEK の摩擦係数、水システムの検討 | Funk と Sykes、Whitaker ら、NASA の1991年の報告、Theiler と Gradt、Delzeit ら(いずれも要旨のみ) 出典8 https://ntrs.nasa.gov/citations/19880054320 出典9 https://ntrs.nasa.gov/citations/19920045605 出典10 https://ntrs.nasa.gov/citations/19910008903 出典11 https://ntrs.nasa.gov/citations/20100021916 出典12 https://ntrs.nasa.gov/citations/20210024171 | 事実 |
| 図4の RML、図5の Kapton H 比、図8の比、PEEK の削れ量の見積もり(64 µm/年、0.5 mm・2 mm が削れる年数)、AO の量の比(約280分の1以下)、Ultem 1010 などの引張応力の変化率 | 本稿の計算(前提は本文に明記)。実測の結果ではない | 本稿の計算 |
| ISO 15856:2010、ISO 15104:2025 の題名・適用範囲・状態 | ISO の公式ページ 出典15 https://www.iso.org/standard/45843.html 出典16 https://www.iso.org/standard/84447.html | 事実 |
| ECSS-Q-ST-70-04C、70-06C、70-21C、70-29C、70-71C Rev.1、70-80C、ECSS-E-ST-20-06C Rev.1、ECSS-E-ST-32-08C Rev.1 の題名と適用範囲 | ECSS の公式ページ 出典18 https://ecss.nl/standard/ecss-q-st-70-04c-thermal-testing-for-the-evaluation-of-space-materials-processes-mechanical-parts-and-assemblies/ 出典17 https://ecss.nl/standard/ecss-q-st-70-06c-particle-and-uv-radiation-testing-for-space-materials/ 出典23 https://ecss.nl/standard/ecss-q-st-70-21c-flammability-testing-for-the-screening-of-space-materials-5-february-2010/ 出典24 https://ecss.nl/standard/ecss-q-st-70-29c-determination-of-offgassing-products-from-materials-and-assembled-articles-to-be-used-in-a-manned-space-vehicle-crew-compartment/ 出典19 https://ecss.nl/standard/ecss-q-st-70-71c-rev-1-materials-processes-and-their-data-selection-15-october-2019/ 出典25 https://ecss.nl/standard/ecss-q-st-70-80c-processing-and-quality-assurance-requirements-for-metallic-powder-bed-fusion-technologies-for-space-applications-30-july-2021/ 出典26 https://ecss.nl/standard/ecss-e-st-20-06c-rev-1-spacecraft-charging-15-may-2019/ 出典27 https://ecss.nl/standard/ecss-e-st-32-08c-rev-1-space-engineering-materials-15-october-2014/ | 事実 |
| NASA-STD-6016、6030、6001 の題名・適用範囲・状態と、6016・6030 が NASA の必須の標準ではないこと | NASA Standards の公式ページ 出典20 https://standards.nasa.gov/standard/NASA/NASA-STD-6016 出典21 https://standards.nasa.gov/standard/NASA/NASA-STD-6030 出典22 https://standards.nasa.gov/standard/NASA/NASA-STD-6001 | 事実 |
| 「アウトガスは材料と前処理と形の性質」「印刷品は伸びない PEEK になる」「耐熱温度は材料の数字、温度分布は設計の数字」「放射線試験は雰囲気を確認する」「熱可塑性は接着剤を使わない道を開く」という読み取り | 公表内容にもとづく本記事の整理・解説。各機関が表明した見解ではない | 解説 |
| PEEK の軌道上の紫外線・放射線の数値、宇宙機での採用量、PEEK 電線の実績、3D プリント PEEK の軌道上の実績、ISO 規格の本文、ECSS-Q-ST-70-04C・06C の試験条件、DMTA の規格 | 本稿の調査範囲で確認できなかったため記載していない | 解説 |
| 図1〜図9のうち、図1と図9(AI画像の枠)が説明用の概念画像であること。その他の図が実データの観察ではなく説明のための作図であること | 本記事による注記 | 解説 |
最終更新:2026年10月17日/出典は一次情報(NASA の技術報告書、NASA Goddard のデータベース、査読論文、ECSS・ISO・NASA の公式ページ、INIS の記録)に限定しています。軌道上の実測値は報告の条件での値で、他の軌道・期間には当てはまりません。計算値と解析の値は、本稿または引用した論文の前提にもとづく説明用の値で、実機の寿命や温度の予言ではありません。 PEEK の軌道上の紫外線・放射線の数値、宇宙機での採用量、3D プリント PEEK の軌道上の実績、規格本文の試験条件については、確認できなかったため記載していません。