TECHNOLOGY EXPLAINER
宇宙用CFRPと複合材料
― ロケットと衛星で、炭素繊維複合材はどこに使われ、何に悩まされるか
炭素繊維複合材(CFRP)は、軽くて剛く、方向によっては熱でほとんど伸び縮みしない材料です。宇宙では、ロケットのフェアリングやインターステージ、望遠鏡の骨組み、圧力容器、そして液体水素のタンクに使われ、または試されてきました。この記事は、宇宙工学を知らない素材技術者にも読めるように、CFRP の基礎は別の記事(高分子・樹脂の「CFRPと複合材料」編)に任せて、宇宙に固有の話に絞ります。具体的には、寸法が変わらないこと、真空でのアウトガス、軌道上の環境(原子状酸素・熱サイクル・放射線)による劣化、そして極低温タンクの失敗と実証を、NASA などの一次情報で見ていきます。
- 3行でわかる/読む前に知っておくこと/シリーズの中での位置
- 宇宙で CFRP が使われる場所
- 寸法が変わらない:熱膨張がほぼゼロの構造
- 真空のにじみ出し:アウトガス
- 軌道上の環境:原子状酸素・熱サイクル・放射線
- 極低温タンク:X-33 の失敗と NASA の実証
- つなぎ目と圧力容器
- 評価・標準の読み方/用語集/参考資料/出典対応表
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=企業の目標・計画、策定中の標準など、確定していない事項
このほか、素材分野への読み取りは「解説」として区別しています。推測は太字で示します。たとえ話には、必ず「たとえの限界」を書きます。
熱膨張・強さ・質量の値は、材料の組み合わせ・積層構成・温度範囲・試験の条件で変わります。ここに出す値は NASA の報告の条件つきの値で、異なる条件の値を並べて優劣はつけません。図3は本稿が計算した説明用の値です。軌道上のデータは、期間・高度・試験片の条件を書き、地上試験の値と区別します。失敗の事例は、公式の調査・発表の範囲で中立に書き、原因を推測で断定しません。確認日は2026年10月17日です。軍事用途の詳細は扱いません。
1. 3行でわかる/読む前に知っておくこと/シリーズの中での位置
- 宇宙の CFRP の売りは「軽さ」より「寸法が変わらないこと」:ハッブル宇宙望遠鏡、JWST、WFIRST は、高い剛性と、ほぼゼロの熱膨張を狙った CFRP の構造に頼っていると NASA は述べています。実測で、準等方の積層板の平均の熱膨張は約−0.3 ppm/K でした事実[参考資料6]。
- 真空・軌道の環境は、材料の「静かな敵」:樹脂からはガスが出て(アウトガス)光学部品などを汚し事実[参考資料13]、軌道上では原子状酸素、熱サイクル、放射線で、侵食やマイクロクラックが起きます事実[参考資料10・11]。
- 極低温のタンクは、複合材にとって最難関:X-33 の複合材の液体水素タンクは、マイクロクラックから水素が芯材に入り、破損しました事実[参考資料15]。NASA はその後、設計を変えて、直径5.5 m の全複合材の液体水素タンクを試験しました事実[参考資料17]。
宇宙の知識は要りません。CFRP が「炭素繊維を樹脂で固めた材料」であること、熱膨張とは「温度で伸び縮みする割合」であることが分かれば十分です。繊維・樹脂・成形の基礎は、本シリーズ高分子・樹脂分野の「CFRPと複合材料」編を参照してください。この記事では、そこでの説明を繰り返しません。
「宇宙産業概論」「宇宙環境と材料への影響」(宇宙の「5つの敵」)を読んでからだと分かりやすくなります。軽量の金属は「軽量構造材料」編、ポリイミドは「宇宙用ポリイミド」編、衛星の熱の管理は「宇宙機の熱制御」編、液体水素は「液体水素」編、金属の積層造形は「積層造形の宇宙利用」編で扱います。
2. 宇宙で CFRP が使われる場所
SpaceX は、Falcon 9 のフェアリング(衛星を打ち上げ中に包む覆い)が炭素複合材でできていて、第1段と第2段をつなぐインターステージが複合材構造だと説明しています事実[参考資料1](企業の公表)。ESA は、Vega の第1段 P80 を、一体型の炭素繊維の固体ロケットモーターとして業界最大だったと説明しています事実[参考資料2]。NASA は、SLS のインターステージとシュラウドを複合材にして、軽量化と費用低減を狙う検討を公表しています事実[参考資料5・4]。
元のSVG・数値・出典を確認する
元SVGの説明:概念図(ベクター作図)。宇宙で炭素繊維複合材が使われる場所の地図。各例は本文の参考資料にある記述です。
これらの例には共通点があります。ロケットの構造では、インターステージやフェアリングのように、極低温や高温ガスにさらされない部分から、複合材が使われています。NASA の検討は、インターステージとシュラウドを、「極端な環境(極低温や高温ガス)を受けない単純な構造で、有人ロケットに複合材を載せる出発点として適している」と位置づけています事実[参考資料5]。それに対して、極低温のタンクは、複合材が最も難しい用途です(第5章)。
インターステージの構造の選び方も、NASA が比べています。ハット(帽子形の断面)で補強した構造と、ハニカム・サンドイッチ構造を、衝撃で傷めた後の圧縮強さ(衝撃後圧縮強さ)で比べると、重さを考えれば、どちらも同程度の強さでした。違いは、ハットで補強した構造は段階的に壊れ、ハニカム・サンドイッチは急に壊れたことでした事実[参考資料3]。
3. 寸法が変わらない:熱膨張がほぼゼロの構造
宇宙の望遠鏡では、鏡と観測装置の位置が、マイクロメートル(髪の毛の太さの数十分の1)のずれで、ぼやけた画像になります。NASA Goddard の2019年の論文は、宇宙の観測装置の構造に、光学的な寸法安定性への要求が、マイクロメートルの範囲であることが多いと述べています事実[参考資料6]。しかも、宇宙では、日向と日陰で温度が大きく変わり、JWST の観測装置は約35 K(約−238 ℃)で働きます事実[参考資料7]。ここで温度で寸法が変わらないことが、構造材料の最も大事な性質になります。
NASA の論文は、ハッブル宇宙望遠鏡、JWST、WFIRST が、高い剛性とほぼゼロの熱膨張(CTE)の設計のために、炭素繊維強化ポリマーの構造に頼っていると述べています。ほとんど例外なく、PAN 系の高弾性繊維(Toray の M55J など)と、水を吸いにくいシアネートエステル樹脂(TenCate の RS3、Hexcel の 954 など)を組み合わせます事実[参考資料6]。M55J の6K トウに RS3C を含浸したプリプレグは、TenCate の公称値で、繊維方向の引張強さが1,999 MPa、引張弾性率が318.5 GPa(繊維体積率60%の板で、層の厚さ0.137 mm)です(企業の公称値)事実[参考資料6]。
その熱膨張を、実測で見てみます。NASA の Langley と Marshall が、M55J/RS3C の準等方(どの方向にも同じような性質になるように繊維を重ねた)積層板を測った結果、手積みで−0.3 ppm/K、自動繊維配置(AFP)で−0.4 ppm/K(Langley、室温で成形)、Marshall の AFP 積層板では−0.2〜−0.3 ppm/K でした事実[参考資料6]。1 ppm/K は、1 m の部材が1 K の温度変化で1 µm 伸び縮みする割合です。
比べるために、アルミニウム 6061-T6 の NIST の線膨張の式を使うと、80〜300 K の平均の線膨張係数は約18.3 ppm/K です本稿の計算[参考資料9]。1 m の部材を300 K から80 K に冷やすと、アルミニウムは約4.0 mm 縮み、CFRP は(−0.3 ppm/K を220 K に当てはめた概算で)約0.07 mm わずかに伸びます本稿の計算。比は約61倍です本稿の計算。
熱膨張は、繊維、樹脂、積層構成で決まります。上の−0.3 ppm/K は、高弾性繊維と準等方の積層という、熱膨張がほぼゼロになるように設計した板の値です。繊維の方向と直角の方向では、一般に熱膨張の様子が大きく違い、樹脂の熱膨張は大きいので(一般論。本記事による解説)、積層の構成を誤ると、CFRP でも寸法は変わります。NASA が JWST の構造で、材料ごとの温度依存の係数と剛性を使った解析モデルを作り、極低温の試験で検証したのは、この理由によります事実[参考資料7]。
金属は、材料を選べば熱膨張が決まります。CFRP は、繊維の向きと積層の順序まで設計して初めてほぼゼロの熱膨張が得られる、という違いがあります。しかも、自動繊維配置のように製造の方法を変えると、高弾性繊維が折れて、剛性と熱膨張が変わるおそれがあります。NASA の研究は、材料を温めて処理すると、工程で起きる繊維の破断が減り、剛性と熱膨張が手積みと一致する、と報告しました事実[参考資料6]。製造工程が、物性の一部である例です(本記事による解説)。
4. 真空のにじみ出し:アウトガス
真空では、樹脂や接着剤、塗料などの高分子から、閉じ込められていた水や低分子の成分が気体になって出てきます。これがアウトガスです。出たガスが、冷たい光学面やセンサーに凝縮して曇らせることがあり、観測装置には致命的です。ECSS は、材料のアウトガスを選別する熱真空試験の標準 ECSS-Q-ST-70-02C を公開しています。試験は、真空の槽で試料を加熱し、出たものを冷たい捕集板に凝縮させて、質量を測るものです事実[参考資料13]。
ECSS-Q-ST-70-02C は、量を3つで定義します。TML(全質量損失)は、試料が失った質量の割合、CVCM(捕集した揮発性凝縮物)は、捕集板に凝縮した量の割合、WVR(再び吸った水蒸気)は、試験後に空気中で戻る水蒸気の量です。水を除いた質量損失 RML は、TML − WVR です。材料の選別の最低限の目安は、RML が1.0%未満、CVCM が0.10%未満です。光学部品の近くで使う材料では、これより厳しくなりうるとも書かれています事実[参考資料13]。NASA Goddard は、材料のアウトガスのデータベース(TML、CVCM、WVR)を、ASTM E595(Total Mass Loss and Collected Volatile Condensable Materials from Outgassing in a Vacuum Environment)に従った試験で整備しています事実[参考資料14]。
樹脂は、空気中の水を吸い込みます。真空に入ると、その水が抜けますが、水は多くの宇宙機で「重大な汚染物質」ではないと見なされることがあります。ECSS が、水を除いた RML を設けたのは、この理由です。ただし、極低温の機器(−100 ℃以下)が近くにある場合は、水もそこに凝縮して問題になるので、受け入れを別に判断します事実[参考資料13]。吸湿して、真空で脱湿することは、構造の寸法にも影響しうる、という点も素材技術者の注意点です(一般論。本稿では数値の一次情報を確認できなかった)。
5. 軌道上の環境:原子状酸素・熱サイクル・放射線
宇宙の材料の「5つの敵」のうち、低軌道の原子状酸素、繰り返しの熱、放射線は、CFRP の樹脂に効きます。NASA の LDEF(長期曝露実験装置)は、1984年4月7日に高度482 km の低軌道に置かれ、1990年1月12日に回収されるまでの約5.8年のあいだに、軌道が340 km まで下がり、原子状酸素の濃度がより高い高度に入りました事実[参考資料10]。その中の複合材の実験(M0003-10)で、Boeing が用意した、エポキシ・ポリスルホン・ポリイミドを母材とするグラファイト強化の試験片は、地上に戻って試験されました。進行方向を向いた面の試験片は、原子状酸素で侵食され、一方向でない積層の試験片には、マイクロクラックが見つかりました事実[参考資料10]。
マイクロクラックは、熱サイクルと放射線の組み合わせで起きやすくなります。NASA Langley の地上の研究は、靭性を高めたエポキシとグラファイトの複合材を、静止軌道の6か月から30年に相当する放射線の線量にさらして、約10⁷ rad から樹脂が脆くなり、熱膨張が変わり、熱サイクルで大きなマイクロクラックが生じて、寿命を制限しうる、と報告しました事実[参考資料11]。別の研究では、高弾性の P75/930(硬化温度の低いエポキシ)が、10⁸ rad 超の電子線と、−250 °F〜150 °F の熱サイクルで大きく劣化し、標準的な硬化温度の P75/934 より、マイクロクラックに強くなかったとされます事実[参考資料12]。
マイクロクラックは、強さだけでなく、熱膨張と、真空での水やガスの出入りを変えます(Sykes らは、熱膨張の変化と、マイクロクラックを一緒に報告しています事実[参考資料11])。一方、NASA の測定では、準等方の積層板が、一度ひび割れた後でも、CTE が非常に小さいままだったという結果もあります事実[参考資料6]。どのような積層・材料・環境で、割れが寸法にどう効くかは一様でなく、試験で確かめる必要があります。
6. 極低温タンク:X-33 の失敗と NASA の実証
液体水素のタンクを複合材にできれば、アルミニウム・リチウム合金のタンクより大きく軽くなる可能性があります(第7章の NASA の論文が「30〜40%」と書く)。しかし、複合材の極低温タンクには、失敗の歴史があります。
(1) X-33 の液体水素タンク
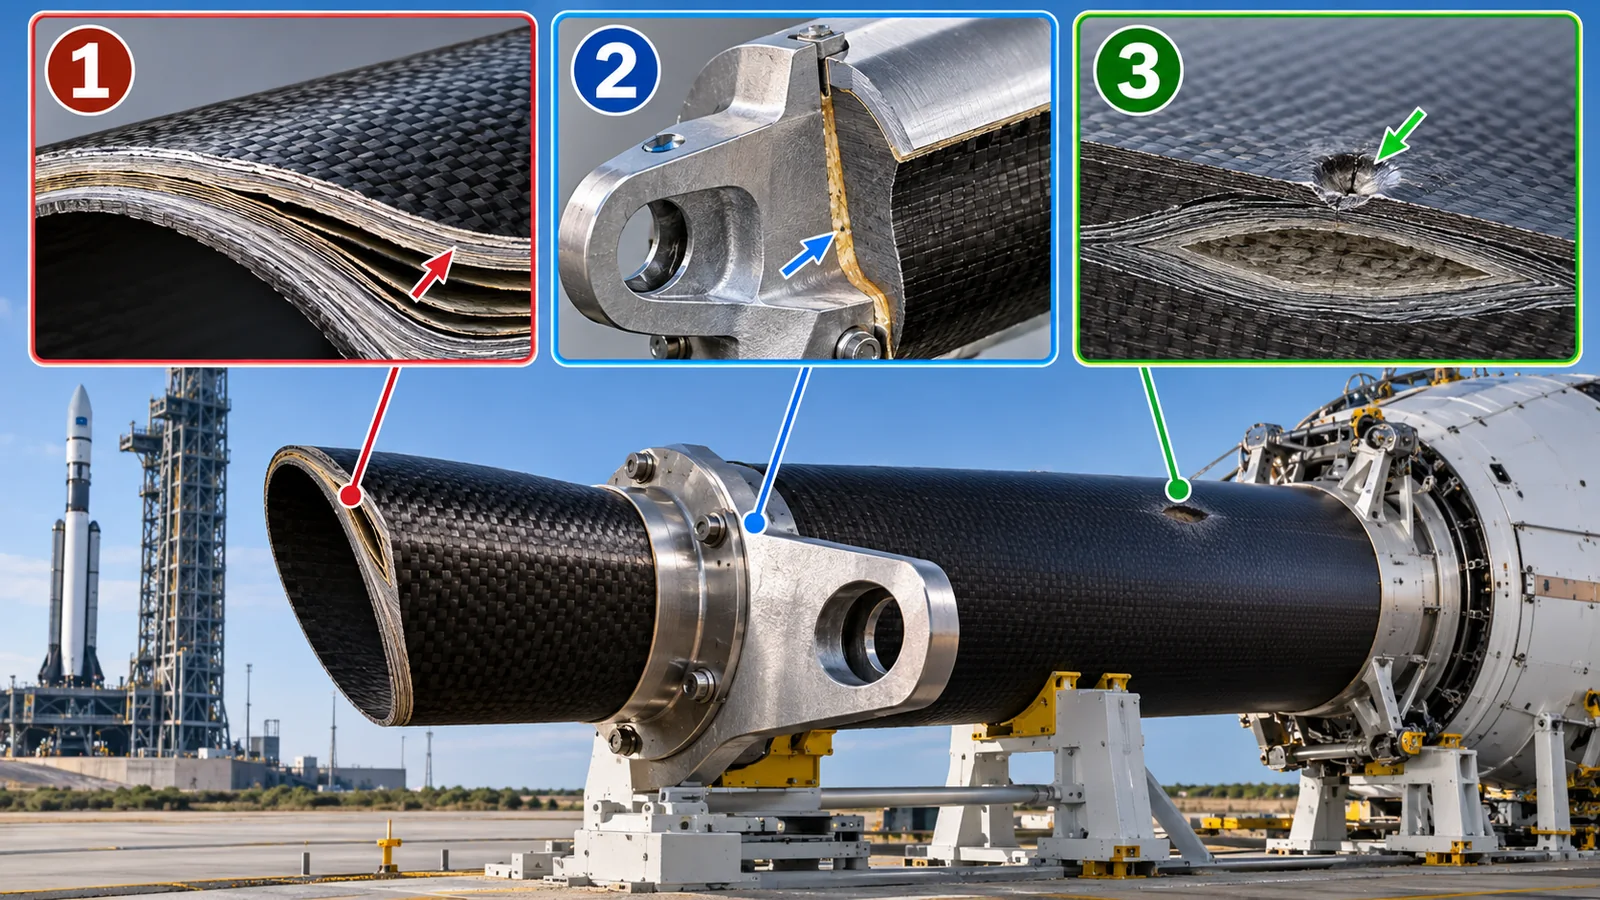
X-33 は、再使用の宇宙往還機の技術を試す飛行実験機でした。その液体水素タンクは、IM7/977-2 というグラファイト・エポキシの表皮と、Korex のハニカムの芯材(厚さ1.5 in)を、接着剤(AF-191)で貼り合わせた、4つの葉(ローブ)のサンドイッチ構造でした事実[参考資料15]。タンクは、製造の途中で、すでに問題を抱えていました。補修のためにタンクごとオートクレーブに入れた後、ローブ1の表皮と芯材が、広い範囲で分離していたのです。調べると、芯材への接着の「フィレット」(接着剤が芯材のセルの縁に盛り上がる部分)が足りない所がありました事実[参考資料16]。
その後の加圧試験で、タンクは破損しました。NASA の調査チームは、最も可能性の高い原因を、複数の要因の組み合わせとして整理しました。内側の表皮のマイクロクラックから、水素が芯材に入ったこと。窒素のパージガスが、外側の表皮などから「極低温ポンプ作用」で芯材に入ったこと。窒素と水素のために、芯材の圧力が想定より高くなったこと。芯材の接着の強さと靭性が、想定より低かったこと。接着面に、約0.5 in × 2 5/8 in のテフロン(PTFE)テープの異物があり、そこが、はがれが始まる臨界の面積になったことです事実[参考資料15]。
素材から見て印象的なのは、NASA の発表にある応力の計算です。内側の表皮の層の内部に生じる、繊維と直角の方向の応力は、温度差−743 °F の熱応力が10.1 ksi、圧力による応力が4.2 ksi で、合計14.3 ksi と計算されました(90°の層)。一方、この材料(IM7/977-2)の90°方向の引張強さは、試験によって、室温で10.4〜12.4 ksi、−423 °F で5.7〜9.3 ksi でした事実[参考資料15]。計算された応力が、特に極低温での強さを超えるので、マイクロクラックが生じる、というのが、NASA の発表のマイクロクラックの解析の結論でした。
炭素繊維と樹脂は、熱膨張が大きく違います。積層板を高い温度で硬化させて、液体水素の温度まで冷やすと、層の中の樹脂に、繊維と直角の方向の大きな引張の応力が残ります。X-33 では、その値が、極低温での樹脂の横方向の強さを超えました。マイクロクラックを防ぐには、樹脂を強靭にする、層を薄くする、積層の構成を変えるといった方法が考えられます(本記事による解説)。NASA の次の実証は、薄い層のプリプレグを使いました(次節)。
(2) NASA の次の実証:CCTD
NASA の Composite Cryotank Technologies and Demonstration(CCTD)計画では、2011年9月に Boeing が、2つの軽量の複合材の極低温タンクの設計・製造・試験を受注しました。材料は、IM7 炭素繊維と、オートクレーブを使わずに硬化できる CYCOM 5320-1 エポキシ樹脂で、自動繊維配置で作りました事実[参考資料18]。薄い層のプリプレグで、水素が壁を透過する量を減らし、一体の壁、応力集中をやわらげる Y字の継手、換気とパージができる溝つきの芯材、超音波検査と構造の健全性の監視を取り入れました事実[参考資料17]。
2.4 m のタンクは、2013年6月25日に、NASA Marshall で、液体水素(−423 °F)を容積の90%まで充てんして135 psig まで加圧し、20回の加圧・排気を繰り返して、ドームでの水素の透過を測る試験に、要求を満たして合格しました。5.5 m のタンクは、2014年3月26日に到着し、約30,000ガロンの液体水素を入れ、20〜53 psi の加圧を繰り返し、構造の荷重も加えました事実[参考資料18]。NASA は、5.5 m のタンクを、自動繊維配置・オートクレーブ不要の複合材の液体水素タンクとして、設計・製造・試験された最大のもの、と述べ、この技術が、アルミニウム・リチウム合金のタンクに対して、30〜40%の軽量化と、大きな費用削減の利点が得られる可能性があるとしています事実[参考資料17・18]。
本稿が確認できたのは、地上の実証試験の結果までです。30〜40%の軽量化は、NASA の論文が「可能性」として書いた値で、飛行する機体で達成された値ではありません。SLS の上段への適用が「最初の対象の候補」とされていますが事実[参考資料18]、本稿の確認日の時点で、飛行用への採用は確認できませんでした。軽量化の量や費用は、機体の設計と生産の量でも変わります。
7. つなぎ目と圧力容器
複合材は、材料の強さより、材料と材料のつなぎ目で壊れやすい、という共通点があります。X-33 の芯材と表皮の接着、JWST の金属と複合材の接着継手、COPV の金属ライナーと繊維の境目がその例です。
元のSVG・数値・出典を確認する
元SVGの説明:概念図(ベクター作図)。複合材の弱い所:サンドイッチの接着、金属との接合、金属ライナーつき圧力容器。各項目は NASA の報告の記述です。
JWST の ISIM 構造は、望遠鏡と観測装置の間の位置を保つ、大きな接着組立の複合材フレームです。NASA Goddard は、熱による変形が観測装置の位置合わせに直接効くため、材料の試験(剛性・強さ・CTE)から、基本の継手、部分組立、実機まで、段階的に試験して、温度依存の係数と剛性を使う高精度の解析モデル(実機で200万自由度超)を検証しました事実[参考資料7]。金属と複合材の接着継手が極低温でも壊れないことの設計と解析も、別の報告になっています事実[参考資料8]。
複合材オーバーラップ圧力容器(COPV)は、薄い金属のライナーを、繊維と樹脂で巻いた圧力容器で、全金属の設計より軽いのが利点です事実[参考資料21]。NASA の独立評価(NESC)は、ライナーの小さなき裂の進み方の予測の限界を調べ、損傷許容を検証する試験の方法を示しました事実[参考資料19]。NASA White Sands は、ケブラーの COPV の応力破断(一定の圧力に保ったまま、時間とともに壊れる現象)の試験を6年間続け、寿命の予測のデータを集めました事実[参考資料21]。軌道上では、デブリの衝突で小さな穴ができるだけか、タンクが破裂するかを分ける式の研究もあります事実[参考資料20]。
X-33 では、接着面の異物が、破損の臨界の面積になりました。CCTD のタンクには、超音波検査と、衝撃損傷を知る構造の健全性監視が取り入れられました事実[参考資料15・17]。複合材は、層の間や接着面の欠陥が、外から見えません。素材から見ると、欠陥の大きさをどこまで検出できるかが、設計の安全率を左右し、使える場所を決めます(本記事による解説)。
8. 評価・標準の読み方
宇宙用の複合材は、寸法安定性(熱膨張)、アウトガス、軌道上の環境での劣化、強さ・靭性・損傷許容、極低温での割れと水素の透過、接着・継手の品質で評価します。1つの数字では決まらず、積層の構成や温度範囲とセットで読みます。
| 評価項目 | 代表的な試験・評価手法(名称・出典) | 標準・指針(ECSS・NASA など) | 読み方の注意 |
|---|---|---|---|
| 寸法安定性(熱膨張) | 積層板の CTE の測定(NASA Goddard、極低温を含む)、構造の熱変形の解析と段階的な検証(JWST ISIM)事実[参考資料6・7] | 確認できなかった(CTE の測定法の標準は、本稿では確認していない)。構造材料の設計の参考として ECSS-E-HB-32-20 Part 1A、CMH-17事実[参考資料22・25] | 平均の係数は温度範囲で変わる。積層構成で変わる。繊維が折れると変わる |
| アウトガス | 熱真空の試験で TML・CVCM・WVR を測る。NASA Goddard のデータベースは ASTM E595 に従った試験事実[参考資料13・14] | ECSS-Q-ST-70-02C(2008年11月15日):RML 1.0%未満、CVCM 0.10%未満が最低限の目安事実[参考資料13] | 光学部品の近くでは厳しくなる。基準を満たしても、汚染がないことの保証ではない(同標準) |
| 軌道上の環境での劣化 | 軌道上の曝露(LDEF)、地上の放射線・熱サイクルの試験(Langley)事実[参考資料10・11・12] | 確認できなかった(軌道上の曝露の評価方法を定める国際標準は、本稿では確認していない)。材料と工程の選定は ECSS-Q-ST-70-71C Rev.1(2019年10月15日)、NASA-STD-6016事実[参考資料26・27] | 軌道・高度・期間・遮蔽で線量や酸素の量が違う。試験片の材料の条件つきの結果 |
| 強さ・靭性・損傷許容 | 衝撃後圧縮強さ(インターステージの比較)、COPV の損傷許容の試験(NESC)事実[参考資料3・19] | CMH-17(複合材料の試験・データの整理・報告の方法の標準化が目的のハンドブック)事実[参考資料25] | 設計許容値は、材料・工程・ロットごとに決まる。典型値とは別 |
| 極低温タンク(割れ・透過) | 液体水素での加圧・熱サイクル試験と水素の透過の測定(CCTD)、破損の調査(X-33)事実[参考資料17・15] | 確認できなかった(複合材の極低温タンクの共通の標準は、本稿では確認していない) | 地上の実証と飛行の実績は別 |
| 接着・インサート | 接着の破壊靭性の試験(X-33 の調査)、金属・複合材の継手の段階的な試験(JWST)事実[参考資料15・7] | ECSS-E-HB-32-21A「Adhesive bonding handbook」、ECSS-E-HB-32-22A「Insert design handbook」(いずれも2011年3月20日。ハンドブック)事実[参考資料23・24] | ハンドブックは設計の参考で、要求ではない |
| 圧力容器(COPV) | 応力破断試験、損傷許容の試験、衝突の限界の式の研究事実[参考資料19・20・21] | 確認できなかった(COPV の専用の標準の番号・題名・状態は、本稿では確認していない) | ライナーの小さなき裂への扱いが、損傷許容の肝になる |
| ASTM規格 | NASA Goddard の資料に、アウトガスの ASTM E595 の使用が記載事実[参考資料14] | 該当する他のASTM規格は、本稿では確認していない(ASTMのサイトを開いていない)。番号と用途は NASA の記載による | — |
表の整理は本稿の計算(整理)。番号・題名・状態は ECSS(ecss.nl)で確認(確認日 2026年10月17日)。規格の本文は ECSS-Q-ST-70-02C のみ確認し、他は題名・適用範囲にとどめています。
読み方の注意(素材技術者向け)
- 地上試験と軌道上の実績は別です:CTE の測定は地上の試験室で、特定の積層板で行われたものです。LDEF は5.8年の実機の曝露ですが、試験片の材料・位置の条件つきです。
- メーカー公称と第三者の測定は別です:M55J/RS3C の強さと弾性率は TenCate の公称値、CTE は NASA の測定です。同じ表に並べて比べないでください。
- 標準は「推奨」か「要求」かを確認してください:ECSS-Q-ST-70-02C の基準は、プロジェクトが契約で採用して要求になります。ECSS-E-HB はハンドブックで、要求ではありません。
- 計画と達成は別です:複合材の極低温タンクの軽量化の見込みは、NASA の論文が書いた可能性で、飛行での達成ではありません。
9. 用語集
- CFRP
- Carbon-Fiber-Reinforced Polymer。炭素繊維強化プラスチック。
- プリプレグ
- 繊維に樹脂をあらかじめ含浸させたシート。
- シアネートエステル
- 水を吸いにくく、汚染が少ない樹脂。観測装置の構造に使われる。
- M55J
- PAN 系の高弾性炭素繊維(Toray)。
- CTE(熱膨張係数)
- 温度が1 K 変わったときの、長さの変化の割合。単位は ppm/K。
- 準等方積層
- 繊維の向きをずらして重ね、面内でどの方向にも同じような性質にした積層板。
- 自動繊維配置(AFP)
- ロボットのヘッドで繊維のテープを貼り重ねる成形法。
- ISIM
- Integrated Science Instrument Module。JWST の観測装置のモジュール。
- アウトガス
- 真空で、材料から気体の成分が出ること。
- TML/CVCM/WVR/RML
- 全質量損失/捕集した揮発性凝縮物/再び吸った水蒸気/水を除いた質量損失。
- ベークアウト
- 部品を加熱して、残りの汚れや水を出しきる処理。
- LDEF
- Long Duration Exposure Facility。NASA の長期曝露実験装置(1984〜1990年)。
- 原子状酸素
- 低軌道に多い酸素原子。高分子を侵食する。
- マイクロクラック
- 樹脂に生じる微小な割れ。
- サンドイッチ構造/ハニカム
- 薄い表皮で軽い芯材(ハニカムなど)を挟んだ構造。
- フィレット
- 接着剤が角や縁に盛り上がった部分。
- 極低温ポンプ作用(クライオポンピング)
- 極低温の面に、周りの気体が凝縮して吸い寄せられる現象。
- オートクレーブ
- 加熱と加圧をかけて複合材を硬化させる圧力釜。
- COPV
- Composite Overwrapped Pressure Vessel。金属ライナーを繊維で巻いた圧力容器。
- 応力破断
- 一定の応力のまま、時間とともに壊れること。
- CCTD
- Composite Cryotank Technologies and Demonstration。NASA の複合材の極低温タンクの計画。
- CMH-17
- 複合材料のデータと試験の方法の標準化を目的とするハンドブック。
- ECSS
- European Cooperation for Space Standardization。
10. 参考資料(一次情報)
- SpaceX "Falcon 9" (vehicle page: composite interstage, carbon-composite fairing)(企業の公表。確認日 2026年10月17日) — www.spacex.com/vehicles/falcon-9/
- ESA "Vega" (launch vehicle page: P80 first stage)(確認日 2026年10月17日) — www.esa.int/Enabling_Support/Space_Transportation/Launch_vehicles/Vega
- Nettles A. T. (NASA Marshall) "A Damage Tolerance Comparison of Composite Hat-Stiffened and Honeycomb Sandwich Structure for Launch Vehicle Interstage Applications" (2011) — ntrs.nasa.gov/citations/20110024205
- Mann T. ほか (NASA) "Sizing and Lifecycle Cost Analysis of an Ares V Composite Interstage" (2012) — ntrs.nasa.gov/citations/20120008842
- Nettles A., Nettles M. (NASA Marshall) "Composite Dry Structure Cost Improvement Approach" (2015) — ntrs.nasa.gov/citations/20160008012
- Segal K. N. ほか (NASA Goddard) "Automated Fiber Placement Manufactured Composites for Science Applications" (2019) — ntrs.nasa.gov/citations/20190000862
- Johnston J., Cofie E. (NASA Goddard) "An Overview of Thermal Distortion Modeling, Analysis, and Model Validation for the JWST ISIM Structure" (2011) — ntrs.nasa.gov/citations/20110011002
- Johnston J. D. ほか (NASA Goddard) "Current Progress on the Design and Analysis of the JWST ISIM Bonded Joints for survivability at Cryogenic Temperatures" (2005)(スライドの抄録のみ確認) — ntrs.nasa.gov/citations/20050214585
- NIST "Cryogenic material properties: 6061-T6 Aluminum" (linear expansion fit)(確認日 2026年10月17日) — trc.nist.gov/cryogenics/materials/6061%20Aluminum/6061_T6Aluminum_rev.htm
- George P. E. (Boeing) "Space environmental effects on LDEF low Earth orbit exposed graphite reinforced polymer matrix composites" (1992) — ntrs.nasa.gov/citations/19930001397
- Sykes G. F., Bowles D. E. (NASA Langley) "Space radiation effects on the dimensional stability of a toughened epoxy graphite composite" (1986) — ntrs.nasa.gov/citations/19870024573
- Funk J. G. (NASA Langley) "Effects of cure temperature, electron radiation, and thermal cycling on P75/930 composites" (1990) — ntrs.nasa.gov/citations/19910006019
- ECSS ECSS-Q-ST-70-02C "Thermal vacuum outgassing test for the screening of space materials" (15 November 2008)(本文も確認。確認日 2026年10月17日) — ecss.nl/standard/ecss-q-st-70-02c-thermal-vacuum-outgassing-test-for-the-screening-of-space-materials/
- NASA Goddard "Outgassing Database" (Engineering and Technology Directorate)(TML・CVCM・WVR のデータベース。確認日 2026年10月17日) — outgassing.nasa.gov/
- Glaessgen E. H. (NASA Langley) "Failure Analysis of the X-33 Liquid Hydrogen Composite Tank" (symposium presentation, 2012) — ntrs.nasa.gov/citations/20200006023
- Nettles A. T., Munafo P. (NASA Marshall) "X-33 Tank Failure During Autoclave Fabrication" (2001) — ntrs.nasa.gov/citations/20020021989
- Jackson J. R. ほか (NASA) "Composite Cryotank Technologies and Development 2.4 and 5.5M out of Autoclave Tank Test Results" (2015) — ntrs.nasa.gov/citations/20150021410
- Vickers J. (NASA Marshall) "Composite Cryotank Technologies and Demonstration" (NASA Spinoff-style summary, 2015) — ntrs.nasa.gov/citations/20160008034
- Hickman H. K. ほか (NASA) "Composite Overwrapped Pressure Vessel (COPV) Damage Tolerance Life Analysis Methodology and Test Best Practices" (NESC, 2020) — ntrs.nasa.gov/citations/20205006765
- Schonberg W. (Missouri S&T) "A Compilation of Composite Overwrapped Pressure Vessel Research (2015-2021)" (2023) — ntrs.nasa.gov/citations/20230012105
- Greene N. ほか (NASA White Sands) "Overview of NASA White Sands Test Facility Composite Overwrapped Pressure Vessel Testing" (2006) — ntrs.nasa.gov/citations/20080031321
- ECSS ECSS-E-HB-32-20 Part 1A "Structural materials handbook – Part 1: Overview and material properties and applications" (20 March 2011)(ハンドブック。確認日 2026年10月17日) — ecss.nl/hbstms/ecss-e-hb-32-20-part-1a-structural-materials-handbook-part-1-overview-and-material-properties-and-applications-20-march-2011/
- ECSS ECSS-E-HB-32-21A "Adhesive bonding handbook" (20 March 2011)(ハンドブック。確認日 2026年10月17日) — ecss.nl/hbstms/ecss-e-hb-32-21a-adhesive-bonding-handbook/
- ECSS ECSS-E-HB-32-22A "Insert design handbook" (20 March 2011)(ハンドブック。確認日 2026年10月17日) — ecss.nl/hbstms/ecss-e-hb-32-22a-insert-design-handbook/
- CMH-17 "Composite Materials Handbook-17" (CMH-17 website)(ハンドブックの目的の説明を確認。確認日 2026年10月17日。本文は会員制の部分あり) — www.cmh17.org/
- ECSS ECSS-Q-ST-70-71C Rev.1 "Materials, processes and their data selection" (15 October 2019)(確認日 2026年10月17日) — ecss.nl/standard/ecss-q-st-70-71c-rev-1-materials-processes-and-their-data-selection-15-october-2019/
- NASA NASA-STD-6016 "Standard Materials and Processes Requirements for Spacecraft" (Version C with Change 1, change date 15 November 2023)(Active。確認日 2026年10月17日) — standards.nasa.gov/standard/NASA/NASA-STD-6016
11. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| Falcon 9 のフェアリング(炭素複合材)とインターステージ(複合材構造) | SpaceX の公式ページ(企業の公表) 出典1 https://www.spacex.com/vehicles/falcon-9/ | 事実 |
| Vega の第1段 P80 が、一体型の炭素繊維の固体ロケットモーターとして業界最大だったこと | ESA のページ 出典2 https://www.esa.int/Enabling_Support/Space_Transportation/Launch_vehicles/Vega | 事実 |
| SLS のインターステージ・シュラウドの複合材の検討、複合材のインターステージの質量・費用の見込み、衝撃後圧縮強さの比較(ハット補強とハニカム・サンドイッチ) | NASA(Nettles ら、Mann ら) 出典5 https://ntrs.nasa.gov/citations/20160008012 出典4 https://ntrs.nasa.gov/citations/20120008842 出典3 https://ntrs.nasa.gov/citations/20110024205 | 事実 |
| ハッブル・JWST・WFIRST が CFRP の構造に頼ること、PAN 系 M55J とシアネートエステル、光学的な寸法安定性の要求、M55J/RS3C の公称の強さ・弾性率、積層板の CTE(−0.3・−0.4・−0.2〜−0.3 ppm/K)、AFP の成形温度の効果 | NASA Goddard ほか(Segal ら、2019年) 出典6 https://ntrs.nasa.gov/citations/20190000862 | 事実 |
| JWST の ISIM 構造(大きな接着の複合材フレーム、観測装置が約35 K、段階的な熱変形の試験と解析モデルの検証)、金属・複合材の接着継手の極低温での設計 | NASA Goddard(Johnston ら) 出典7 https://ntrs.nasa.gov/citations/20110011002 出典8 https://ntrs.nasa.gov/citations/20050214585 | 事実 |
| アルミニウム 6061-T6 の線膨張の式(4〜300 K) | NIST の極低温の材料物性 出典9 https://trc.nist.gov/cryogenics/materials/6061%20Aluminum/6061_T6Aluminum_rev.htm | 事実 |
| アウトガス試験の目的・定義(TML、CVCM、WVR、RML)、RML 1.0%未満・CVCM 0.10%未満の最低限の目安、光学部品での厳しい基準、水の扱い、ベークアウト | ECSS-Q-ST-70-02C(本文を確認) 出典13 https://ecss.nl/standard/ecss-q-st-70-02c-thermal-vacuum-outgassing-test-for-the-screening-of-space-materials/ | 事実 |
| NASA Goddard のアウトガスのデータベースが ASTM E595 に従った試験であること | NASA Goddard のページ 出典14 https://outgassing.nasa.gov/ | 事実 |
| LDEF(1984年4月7日・482 km、1990年1月12日回収、約5.8年、340 km まで低下)、複合材の試験片の原子状酸素による侵食とマイクロクラック | NASA(George、1992年) 出典10 https://ntrs.nasa.gov/citations/19930001397 | 事実 |
| 靭性を高めたエポキシ/グラファイトの放射線の影響(約10⁷ rad から脆化)、P75/930 の劣化(10⁸ rad 超、−250〜150 °F) | NASA Langley(Sykes ら、Funk) 出典11 https://ntrs.nasa.gov/citations/19870024573 出典12 https://ntrs.nasa.gov/citations/19910006019 | 事実 |
| X-33 の液体水素タンクの構成、破損の考えられた順序と最も可能性の高い原因、応力の計算(14.3 ksi)と横方向の強さ、PTFE テープの異物、製造中の接着のフィレット不足 | NASA(Glaessgen、2012年;Nettles と Munafo、2001年) 出典15 https://ntrs.nasa.gov/citations/20200006023 出典16 https://ntrs.nasa.gov/citations/20020021989 | 事実 |
| CCTD の材料・設計・試験(2.4 m:2013年6月25日、5.5 m:2014年3月26日到着)、30〜40%の軽量化の可能性、SLS 上段への適用の候補 | NASA(Jackson ら、2015年;Vickers、2015年) 出典17 https://ntrs.nasa.gov/citations/20150021410 出典18 https://ntrs.nasa.gov/citations/20160008034 | 事実 |
| COPV の構造と利点、NESC の損傷許容の評価、応力破断試験、衝突の限界の式の研究 | NASA(Hickman ら、Greene ら、Schonberg) 出典19 https://ntrs.nasa.gov/citations/20205006765 出典20 https://ntrs.nasa.gov/citations/20230012105 出典21 https://ntrs.nasa.gov/citations/20080031321 | 事実 |
| ECSS-E-HB-32-20 Part 1A、-32-21A、-32-22A、ECSS-Q-ST-70-71C Rev.1、NASA-STD-6016 の番号・題名・日付・状態、CMH-17 の目的 | ECSS、NASA Technical Standards System、CMH-17 のサイト 出典22 https://ecss.nl/hbstms/ecss-e-hb-32-20-part-1a-structural-materials-handbook-part-1-overview-and-material-properties-and-applications-20-march-2011/ 出典23 https://ecss.nl/hbstms/ecss-e-hb-32-21a-adhesive-bonding-handbook/ 出典24 https://ecss.nl/hbstms/ecss-e-hb-32-22a-insert-design-handbook/ 出典26 https://ecss.nl/standard/ecss-q-st-70-71c-rev-1-materials-processes-and-their-data-selection-15-october-2019/ 出典27 https://standards.nasa.gov/standard/NASA/NASA-STD-6016 出典25 https://www.cmh17.org/ | 事実 |
| 1 m の部材を300→80 K に冷やしたときの寸法の変化(アルミニウム約4.0 mm の縮み、CFRP 約0.07 mm の伸び)、平均の線膨張係数約18.3 ppm/K、比約61倍 | 本稿の計算(NIST の式と NASA の測定の平均の係数。CFRP は220 K への当てはめの概算) | 本稿の計算 |
| CTE の測定法の標準、水の吸脱湿の寸法への影響の数値、複合材の極低温タンクの飛行採用、COPV の専用標準、ASTM E595 以外の ASTM 規格、軌道上の曝露の国際標準 | 本稿の調査範囲では一次情報で確認できなかったため記載していない(本稿) | 解説 |
| 「ゼロ膨張は構造の設計」「製造工程は物性の一部」「マイクロクラックと寸法安定性」「層の中の熱応力」「検査できるかが使い方を決める」「つなぎ目で壊れやすい」という読み取り、たとえ話と限界 | 公表内容にもとづく本記事の整理・解説 | 解説 |
| 図1・図9がAI生成の概念図であること、図2〜図8が説明のための作図であること | 本記事による注記 | 解説 |
最終更新:2026年10月17日/出典は一次情報(NASA の報告・発表、ESA、ECSS の標準・ハンドブック、NIST、SpaceX の公式ページ)に限定しています。企業の発表は企業の説明として扱いました。数値例(熱膨張の比較)は本稿が作った説明用の計算です。CTE の測定法の標準、吸湿・脱湿の寸法への影響の数値、複合材の極低温タンクの飛行での採用、COPV の専用の標準は、確認できなかったため記載していません。X-33 の原因は、NASA の調査チームが「最も可能性が高い」と整理した複合要因で、断定ではありません。図1と図9はAI生成の概念図で、実在の施設・製品を示すものではありません。