TECHNOLOGY EXPLAINER
積層造形の宇宙利用
― ロケットエンジンの部品、衛星の部品、そして軌道上での造形:どこまで来たか
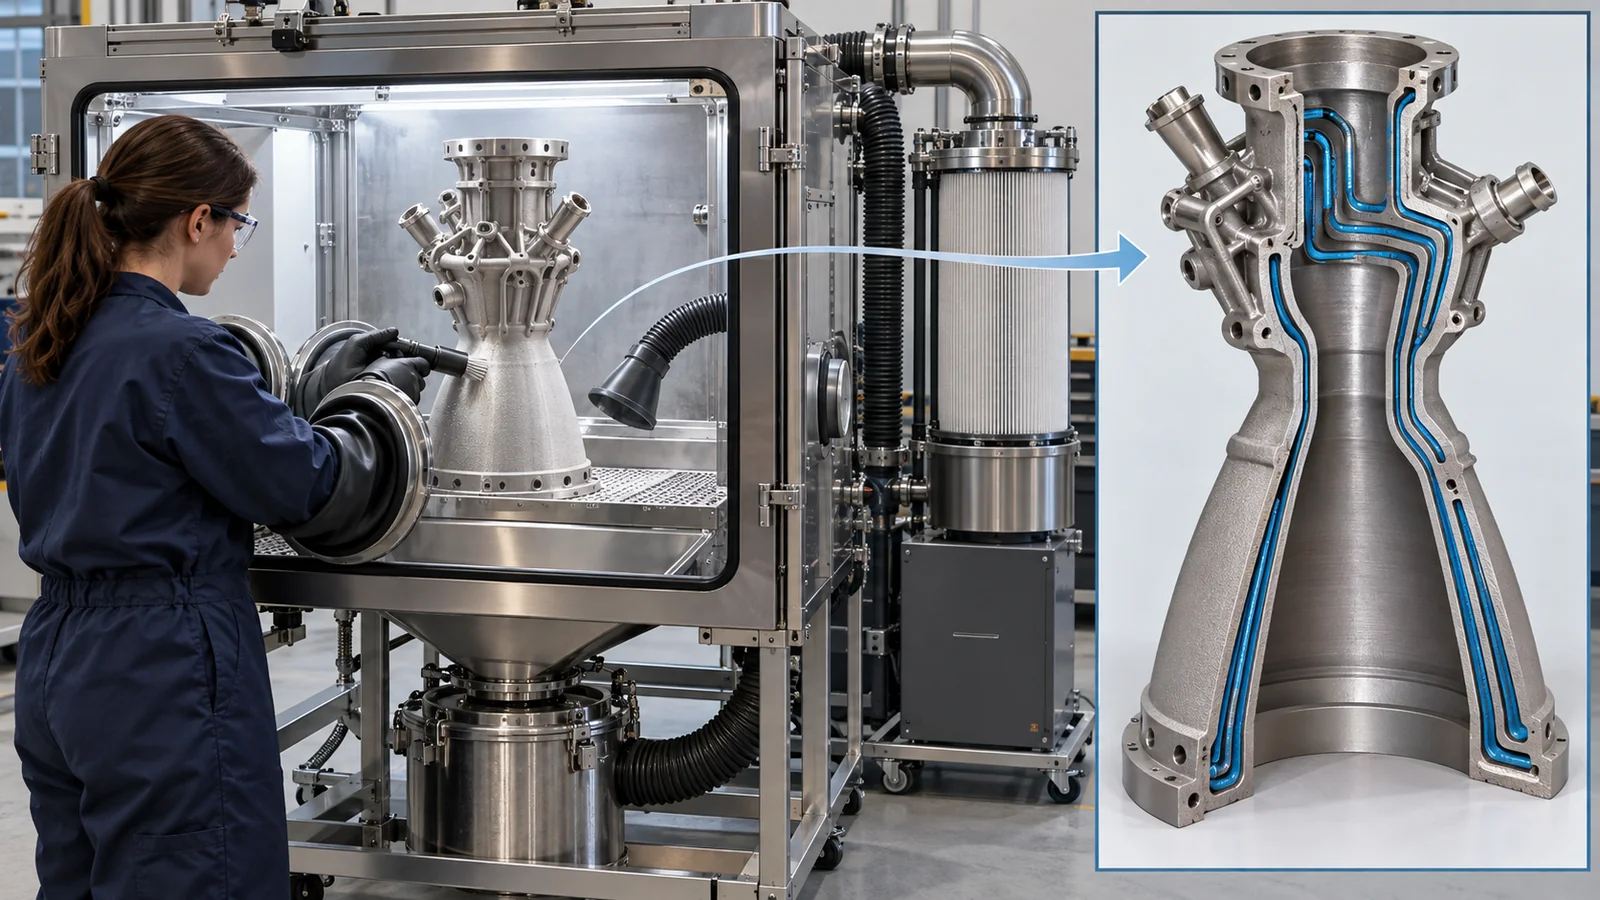
積層造形(3Dプリント)は、材料を一層ずつ溶かして重ね、複雑な形を一体で作る技術です。宇宙では、ロケットエンジンの燃焼室・インジェクタなどで、部品数を減らし、期間と費用を削る目的で使われてきました。この記事は、宇宙工学を知らない素材技術者にも読めるように、方式の違い、NASA のエンジン部品の実例、表面あらさや粉末のばらつきが性能になること、造形のために開発された合金、そして品質保証と認定の課題(標準の層構造)を、図で説明します。最後に、軌道上の積層造形で、実際に行われたことと、計画や終了した事業を、確認できた範囲で分けて示します。
- 3行でわかる/読む前に知っておくこと/シリーズの中での位置
- 積層造形とは:3つの代表的な方式
- ロケットエンジンの部品:NASA の実例
- 表面あらさは性能になる
- 造形のための合金
- ばらつきと失敗:品質保証の難しさ
- 衛星の部品への積層造形
- 認定の枠組み:標準の層構造
- 軌道上の積層造形:実証の範囲
- 評価・標準の読み方/用語集/参考資料/出典対応表
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=企業の目標・計画、策定中の標準など、確定していない事項
このほか、素材分野への読み取りは「解説」として区別しています。推測は太字で示します。たとえ話には、必ず「たとえの限界」を書きます。
費用・部品数・試験時間・合金の性能は、NASA の報告の記述で、条件つきの値です。「費用が4分の1になる見込み」は見込みであり、飛行品の達成値ではありません。合金の倍率(GRX-810 など)は、比較した従来合金と条件に依存します。図4は、NASA の記述から本稿が作図した相対値です。軌道上の造形は、行われたことと、計画・終了したことを分けて書きます。失敗の事例は、公表された発表の範囲で中立に書き、原因を推測で断定しません。確認日は2026年10月17日です。軍事用途の詳細は扱いません。
1. 3行でわかる/読む前に知っておくこと/シリーズの中での位置
- 積層造形は、「形」だけでなく「材料の中身」も作る:溶かして固めるので、組織・気孔・表面あらさ・残留応力が、造形の条件と粉末で決まります。NASA の Alloy 718 の研究は、16種の市販粉末で、組成・微粉・形・粒度分布がばらついたことを報告しました事実[参考資料8]。
- エンジン部品では、実績が積み上がった:NASA Marshall は2010年から金属の積層造形を使い、100 lbf から35,000 lbf 級の燃焼部品を造形して、多くを燃焼試験しました事実[参考資料1]。一方、2022年の NASA の発表は、粉末床溶融結合で造形した銅合金の燃焼室が、造形工程の問題による材料の劣化で、燃焼試験中に壊れた例を報告しています事実[参考資料7]。
- 軌道上の金属の造形は、まだ実証の途中以前:ISS で行われたのは樹脂の造形が中心で、金属の装置は開発の段階にとどまり、関連する事業は2023年に終了・中止されました事実[参考資料17・19・20・21]。
宇宙の知識は要りません。金属を溶かして固めると、鋳物や溶接に似た組織や欠陥ができる、というイメージがあれば十分です。ロケットエンジンの構造は、本シリーズ「ロケットエンジンと推進剤」編(燃焼室・再生冷却)を先に読むと分かりやすくなります。
「ロケットエンジンと推進剤」編で、銅合金の燃焼室と GRCop 合金を、「軽量構造材料」編で、金属の軽量化を、「宇宙用材料の評価の読み方」編で、材料の認定の考え方を扱います。この記事は、それらの材料を「どう作るか」と「どう保証するか」を扱います。
2. 積層造形とは:3つの代表的な方式
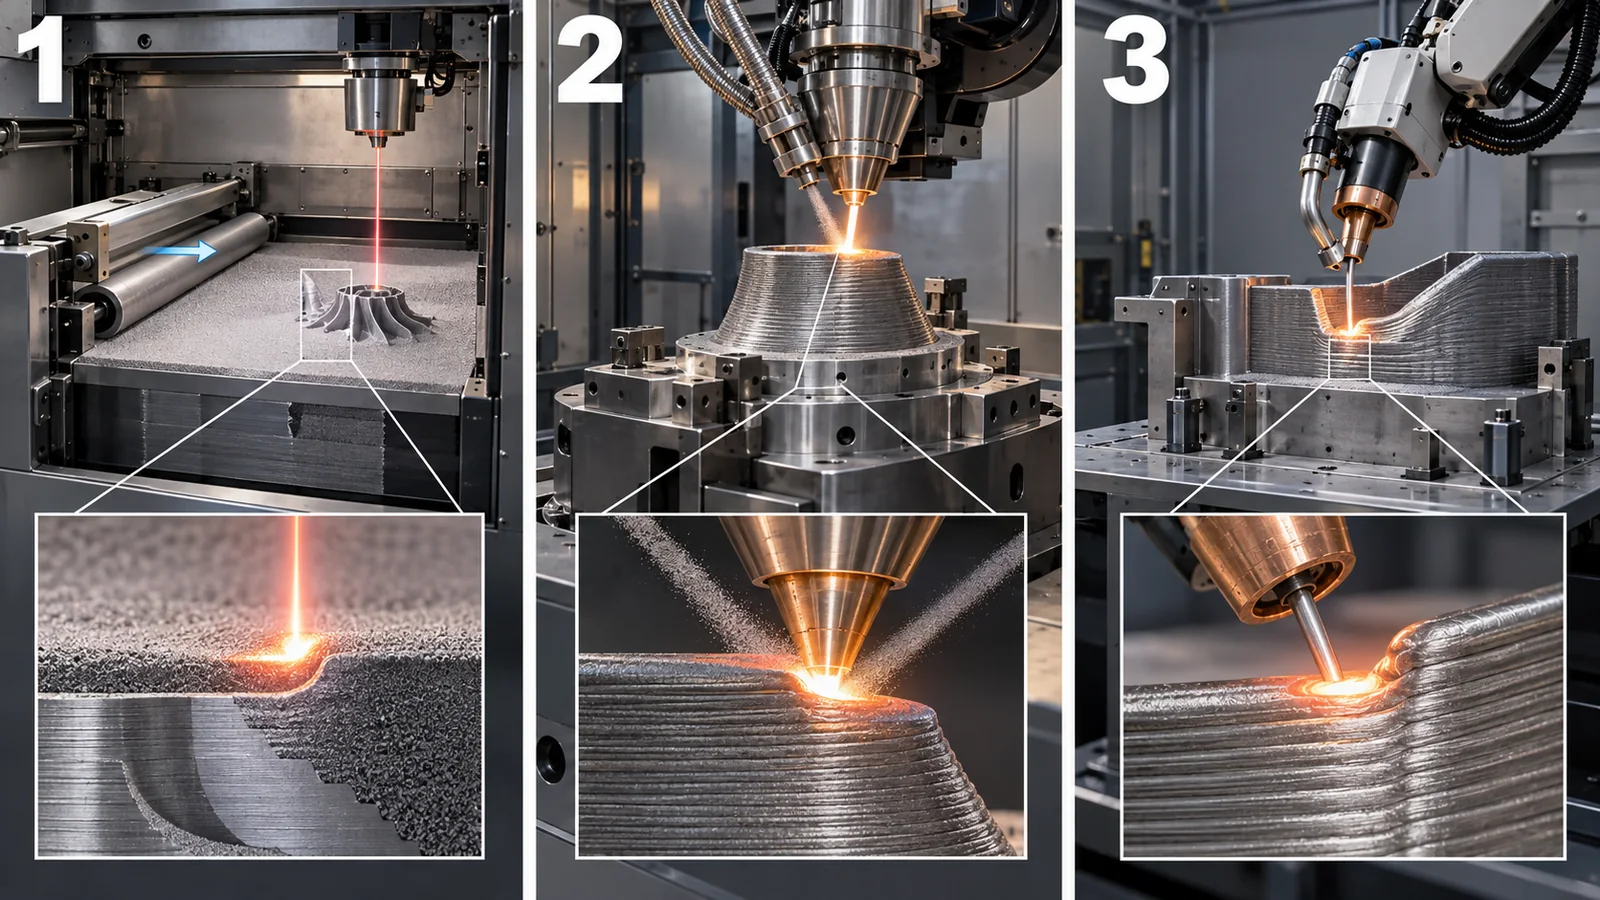
積層造形(additive manufacturing)は、材料を少しずつ足して形を作る方法の総称です。用語は ISO/ASTM 52900(積層造形の基本原則と用語)が定めています事実[参考資料26]。金属では、NASA Marshall が、粉末床溶融結合(粉末を薄く敷いてレーザーで溶かす。SLM とも)を最も多く使い、レーザーの指向性エネルギー堆積、アーク堆積、レーザー・ワイヤ堆積も使ってきました事実[参考資料1]。
元のSVG・数値・出典を確認する
元SVGの説明:概念図(ベクター作図)。金属の積層造形の3つの代表的な方式の模式図。説明は NASA Marshall の報告にもとづきます。
NASA は、積層造形の利点を、複雑で高価な金属部品を置き換えることによる費用の削減、製造期間の短縮、継手の数を減らすことによる信頼性の向上、従来の方法では作れない設計による性能の向上とまとめています事実[参考資料1]。一体で造形すれば、ろう付けや溶接の継手がなくなる、というのが、特にエンジン部品での狙いです。
3. ロケットエンジンの部品:NASA の実例
NASA Marshall は、2010年から、液体ロケットエンジンの部品に金属の積層造形を使ってきました。これまでに、100 lbf から35,000 lbf 級の燃焼部品(インジェクタ、再生冷却の燃焼室とノズル、ガス発生器・予燃焼器の部品、点火器)を、粉末床溶融結合と堆積の方式で設計・造形し、多くを燃焼試験しました事実[参考資料1]。L3Harris も、次世代の RS-25 エンジンに、3Dプリントを含む先進の製造技術を取り入れると公表しています事実[参考資料13](企業の公表)。
インジェクタは、従来は多数の部品を、それぞれ作って検査し、ろう付け・接着・溶接でつなぎます。NASA は、積層造形が、その部品の取り扱いと組立を避けられるので、インジェクタの費用の削減に特に向く、としています事実[参考資料1]。2016年の NASA の発表は、RS-25 用の増強型の点火器を造形して費用を約4分の1にできる見込みであること、液体水素のターボポンプで部品数が45%減ったこと、造形した部品で組んだ試験用エンジンを、2016年に7回試験したことを報告しています事実[参考資料2]。
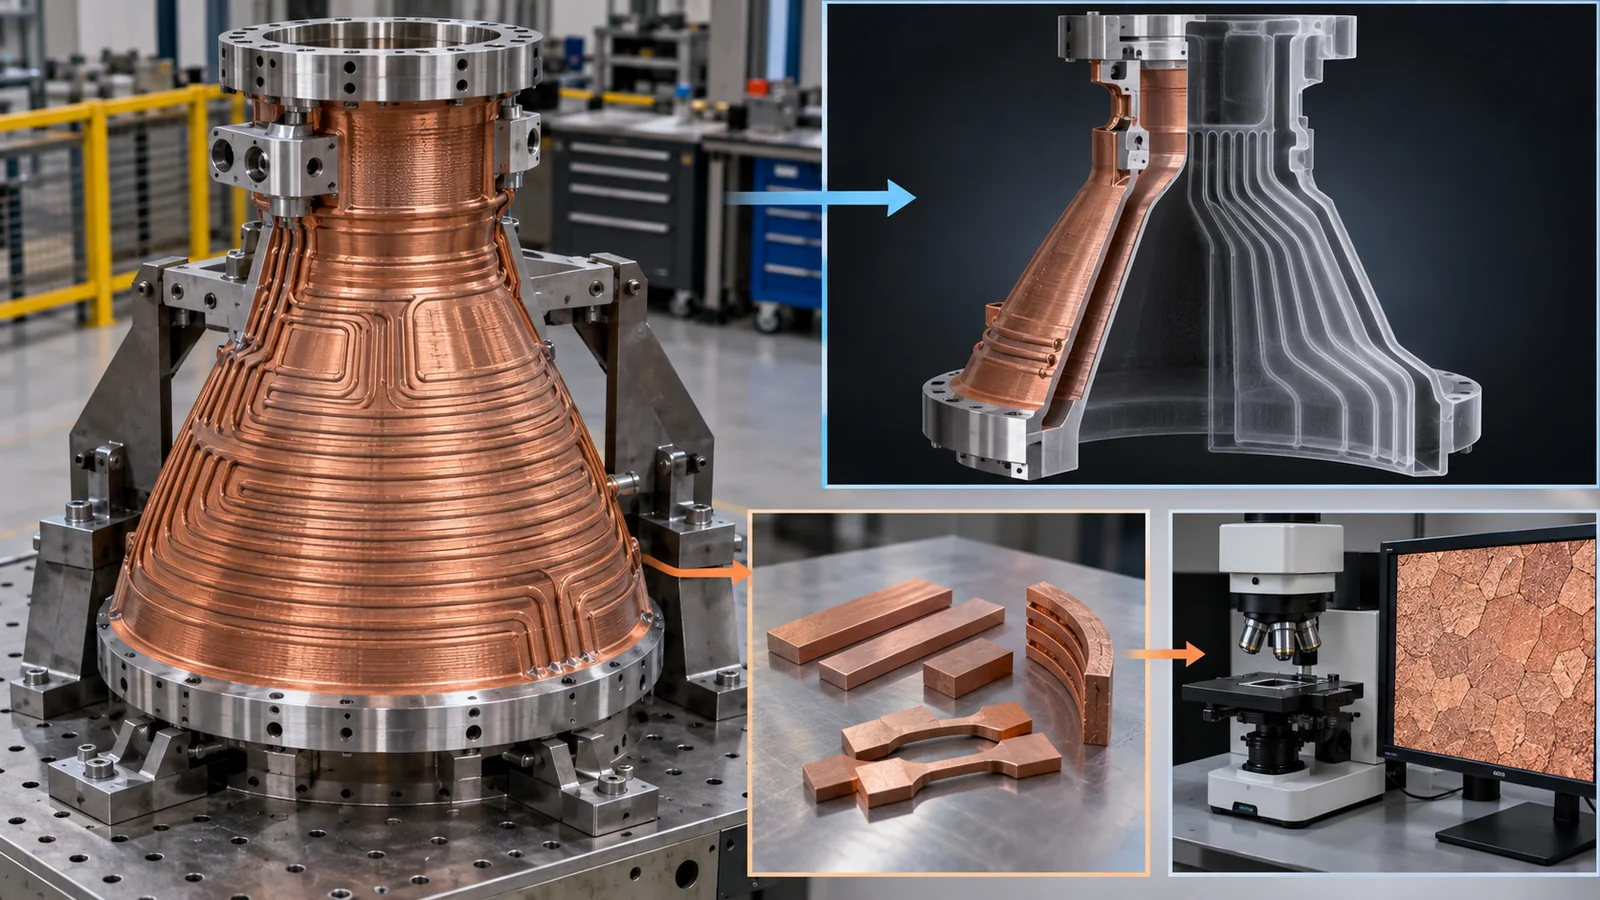
銅合金の燃焼室の造形は、特に難しい課題でした。銅合金は反射率と熱伝導率が高く、レーザーで粉末を溶かすのが難しいと NASA は述べています。NASA Marshall と Glenn は、2014年から GRCop(銅・クロム・ニオブ)合金の粉末床溶融結合の工程を開発し、GRCop-84 と GRCop-42 が燃焼室に使えることを、材料の特性評価と燃焼試験で示しました。GRCop-84 のライナーと超合金のジャケットを組み合わせる異種金属の燃焼室も、指向性エネルギー堆積で造形しました事実[参考資料3]。GRCop-42 は、造形品の強さが押出材と同等で、導電率が GRCop-84 より高いと報告されています事実[参考資料4](合金については「ロケットエンジンと推進剤」編)。
4. 表面あらさは性能になる
造形のままの表面は、あらくなります。NASA の報告は、その影響を2つの例で述べています。1つ目は、インジェクタで、酸素の穴だけを、あらい表面が渦の運動量に悪影響を与えるため、ホーニング(磨き)しました。造形板から外した後に必要だった機械加工は、点火器のねじ切りと、この穴のホーニングだけでした事実[参考資料1]。
2つ目は、GRCop-84 の燃焼室のライナーです。最初のライナーは、累計2,365秒・25回の点火の試験で、高温面に侵食が見られませんでしたが、冷却溝の表面あらさのために、圧力損失が予測より大きくなりました。外部の業者が造形した同じ構成の2つ目のライナーは、表面あらさが約50%減り、水冷試験で、冷却剤の圧力損失が20%超減りました事実[参考資料1]。
金属の表面あらさは、疲労の起点になるだけでなく、冷却剤の流れを変え、冷却の性能を変えます。内部の流路は、研磨の工具が届かないことが多く、造形のままの表面が残ります。素材から見ると、表面あらさの分布を、材料の物性と同じように、設計の入力値として管理する必要があります(本記事による解説)。
5. 造形のための合金
積層造形では、既存の合金を造形するだけでなく、造形の工程を前提にした合金も開発されています。NASA は3つの例を報告しています。
NASA HR-1は、高圧の水素・水素脆化・酸化・腐食に耐えるよう設計された、鉄・ニッケルの高強度の超合金です。良い水素への耐性、高い導電率、低サイクル疲労の性能、高い伸びと強さを備え、液体ロケットエンジン部品の要求を満たすと NASA は述べています。指向性エネルギー堆積で、冷却溝つきノズルの小型と実大の部品が造形され、燃焼試験されています事実[参考資料5]。GRX-810は、ニッケル・コバルト・クロム系の酸化物分散強化合金で、統合計算材料工学(ICME)で設計され、ナノサイズのイットリア粒子を組織全体に分散させます。NASA は、従来のニッケル超合金に対し、引張強さが2倍、クリープ特性が1,000倍、耐酸化性が2倍だと述べています事実[参考資料6](NASA の記述)。
従来の合金は、鋳造や鍛造のために組成が決まっているので、急に溶けて急に固まる積層造形では、割れや気孔が出やすいことがあります。HR-1 や GRX-810 は、造形の工程と、使う環境(高圧水素、高温)の両方から、組成と組織を設計した合金です。素材から見ると、工程と合金を一緒に設計することが、積層造形の本当の意味になります(本記事による解説)。ただし、これらの合金の飛行での実績は、本稿では確認できませんでした。
6. ばらつきと失敗:品質保証の難しさ
積層造形の品質が難しいのは、ばらつきの出どころが、粉末から完成品まで、つながっているからです。
NASA Langley は、粉末床溶融結合の品質のばらつきを、造形の途中の場所による違いとして説明しています。薄い壁と厚い塊のように、場所で形が違うと、決めたレーザーの条件が合わなくなり、融合不足やキーホール(深い溶け込み)の気孔ができることがあります。造形の途中で条件がずれたときに、部品が性能を満たすかを判断するのも難しい、と述べています事実[参考資料9]。
失敗の事例:粉末床溶融結合の銅合金の燃焼室
2022年の NASA Marshall の発表は、粉末床溶融結合で造形した銅合金の燃焼室が、燃焼試験の中で壊れた事例を報告しています。この試験は、リスクを許容する開発計画の中で、高いデューティーサイクルを示すためのもので、部品が壊れても影響が小さいように設計されていました。発表によれば、壊れた原因は、造形の工程の問題による材料の品質の劣化でした。調査では、壊れた燃焼室と、同時に造形した他の燃焼室、意図的に「造形の継ぎ目の線」(ビルド・ウィットネス・ライン)を入れた代表の試料を評価し、結果と推奨事項をまとめています。発表は、この事例が、材料特性の確かな評価と、厳格な工程管理の必要性を示した、と述べ、NASA-STD-6030 の認証の考え方の動機にもなった、としています事実[参考資料7]。
NASA は、失敗の事例を、「リスクを許容できる計画の中の失敗」として公開し、その教訓を、標準(NASA-STD-6030)の改訂に反映する方針です。2026年の NASA の発表も、標準の適用で学んだ教訓(要求の調整、書類、機械的性質の評価での保守的な考え方)が、将来の改訂に影響すると述べています事実[参考資料11]。失敗の情報を共有する文化が、材料の品質の議論を進めます。ただし、失敗の詳しい原因は、公開された抄録の範囲では示されておらず、本稿は推測しません。
7. 衛星の部品への積層造形
衛星では、ロケットエンジンほどの高温・高圧は少ないので、積層造形は、形の自由度と、短い製造期間に価値があります。NASA の資料から、段階の違う3つの例を挙げます。
| 例 | 内容(出典) | 段階 |
|---|---|---|
| GPX2 3U CubeSat の本体 | NASA Langley は、本体(バス)を、金属を削る代わりに、粉末のレーザー焼結で造形した Windform XT 2.0(樹脂の複合材)の一体の構造にした。削りでは作れない形を入れ、製造期間は約2週間。削りで作れば壁ごとに複数の部品が必要で、継手・締結具・質量が増えた、と報告事実[参考資料14] | 開発し、打ち上げた(NASA の報告) |
| MoonBEAM 6U CubeSat | 造形したタンクを、宇宙機の構造の一部として使う概念の検討。密度の高いグリーン推進剤を使う事実[参考資料15] | ミッションの概念検討 |
| CubeSat の推進系を造形 | 電子部品や配線を造形する構造に埋め込み、市販のパルスプラズマ推進器を造形の工程に取り込む検討。印刷材料の絶縁耐力の試験と、造形した推進器の要素の実証事実[参考資料16] | 要素の実証 |
GPX2 の例は、樹脂の複合材(Windform XT 2.0)で、金属の積層造形ではありません。衛星の金属部品の積層造形の飛行実績は、本稿が確認できた一次情報では見つけられませんでした。
8. 認定の枠組み:標準の層構造
積層造形の品質は、部品を検査するだけでは保証できません。工程、装置、操作者、粉末、造形後の処理までを管理し、そのうえで部品を認定します。標準は、用語から、宇宙向けの要求、造形方式ごとの工程管理まで、層になっています。
NASA-STD-6030 は、2021年4月21日に基準版が発行された NASA の技術標準で、有人・無人・ロボット・打ち上げ機・着陸機などの宇宙飛行ハードウェアの積層造形の設計・製造・試験に向けられています。有人の宇宙飛行ハードウェアには全面的に適用され、無人の任務には調整の手引きがあり、軌道上の積層造形も対象にしますが、大幅な調整が必要と書かれています事実[参考資料22]。MSFC-STD-3716 は、高い信頼性を要する宇宙の用途に、レーザー粉末床溶融結合の部品を導入する枠組みで、MSFC-SPEC-3717 は、その工程と装置の管理・認定、要員の訓練の手続きを定めます(いずれも2017年10月18日)事実[参考資料23・24]。ECSS-Q-ST-70-80C(2021年7月30日)は、金属の粉末床溶融結合の処理と品質保証の要求で、工程パラメーターそのものは定めないこと、原理は他の方式の参考にもなることを明記しています事実[参考資料25]。
課題として、NASA は、2023年に、確率論的な損傷許容の評価(PDTA)が最も大事な必要の1つだと述べました。計算モデルの開発、「欠陥の影響」の理解、造形中の監視と検査の導入を含みます事実[参考資料10]。つまり、欠陥がどの大きさ・どの場所なら許されるかを、確率で示す方法は、まだ課題として残っています未確定/将来。
標準は、守るべき工程と書類の枠組みで、部品の安全を自動で保証するものではありません。NASA 自身が、標準の適用で学んだ教訓を、将来の改訂に反映すると述べています事実[参考資料11]。また、ECSS-Q-ST-70-80C は、工程パラメーターを定めません事実[参考資料25]。どの条件で造形し、どの試験で確かめたかは、部品ごと・工程ごとに確かめる必要があります。
9. 軌道上の積層造形:実証の範囲
「宇宙で部品を作る」構想は魅力的ですが、行われたことは限られています。NASA の資料によれば、2014年に Made in Space の最初の3Dプリンターが ISS に打ち上げられ、微小重力で、オンデマンドの造形装置を運転できることが示されました。第2世代の Additive Manufacturing Facility(AMF)で造形した材料の特性の評価も行われています事実[参考資料17]。これらは樹脂の造形で、ISS の樹脂部品を、補給を待たずに交換する用途が検討されました事実[参考資料18]。
金属については、2021年の NASA の報告は、ISS の実証用の搭載装置として、ワイヤ+アーク(Made in Space の Vulcan)と、結合金属の堆積(Techshot の Fabrication Laboratory)の2つが開発中だったと述べています事実[参考資料19]。しかし、NASA の金属のオンデマンド製造(ODMM)プロジェクトは2023年5月に中止され、技術成熟の計画が作られました事実[参考資料20]。構造物の軌道上造形を実証する OSAM-2(Archinaut One)も、2023年に、飛行実証の前に終了しました事実[参考資料21]。2026年には、NASA-STD-6030 を軌道外の製造に向けて補う白書が、公開前の段階にあります事実[参考資料12]。
軌道上で金属を造形するには、粉末の扱い(微小重力、安全)、溶融池の挙動、熱の逃げ方、造形後の品質確認を、地上とは別に成熟させる必要があります。NASA は、軌道上の製造のための装置は、地上向けの工程とは別の成熟の道筋が要る、と述べています事実[参考資料20]。NASA-STD-6030 も、軌道上の造形には大幅な調整が必要と書きます事実[参考資料22]。地上で認定された工程は、そのまま軌道上に持ち出せません(本記事による解説)。
10. 評価・標準の読み方
積層造形品の性能は、材料の強さ・靭性・疲労に加えて、方向や場所による違い、欠陥の大きさと分布、表面あらさ、工程・装置・操作者の管理で決まります。1つの試験片の値は、実際の部品の値を保証しません。
| 評価項目 | 代表的な試験・評価手法(名称・出典) | 標準・指針(NASA・ECSS・ISO など) | 読み方の注意 |
|---|---|---|---|
| 用語・基本 | — | ISO/ASTM 52900:2021(Published、confirmed)事実[参考資料26] | ISO と ASTM の共同規格。本稿は ISO のページで番号・題名・状態を確認し、ASTM のサイトは開いていない |
| 材料特性(方向・場所の依存) | 造形の方向・場所ごとの機械的性質の評価と報告 | ISO/ASTM 52909:2024(金属部品の機械的性質の方向・場所依存)事実[参考資料28] | 試験片の取り方で値が変わる。典型値と設計許容値は別 |
| 工程管理・装置・操作者・製造拠点 | 工程の定義と認定、装置の校正・認定、要員の訓練事実[参考資料24] | MSFC-SPEC-3717(2017年10月18日)、ISO/ASTM 52941(航空宇宙向け L-PBF 装置。2026年版)、52942:2020(操作者)、52920:2023(製造拠点)、52904:2024(重要用途の PBF)事実[参考資料24・29・30・31・27] | 工程が認定されても、条件が変われば再認定が要る(一般論) |
| 宇宙向けの総合的な要求 | 部品の設計・造形・試験の要求、工程のパラメーターを定めない品質保証の要求事実[参考資料22・25] | NASA-STD-6030(基準版、2021年4月21日。Active)、MSFC-STD-3716(2017年10月18日)、ECSS-Q-ST-70-80C(2021年7月30日)、NASA-STD-6016事実[参考資料22・23・25・32] | NASA 向けの標準。民間機への適用は契約による(確認できなかった)。要求の中身は本稿では確認していない |
| 破壊制御(き裂への安全) | き裂・欠陥があっても壊れないことの解析と試験 | NASA-STD-5019(Version A with Change 4、2024年7月12日付。Active)事実[参考資料33] | 積層造形品に特有の欠陥への適用は、本稿では確認していない |
| 欠陥の影響の評価 | 計算モデル、造形中の監視・検査、確率論的な損傷許容の評価(PDTA)事実[参考資料10・9] | 確認できなかった(PDTA の標準化は課題として述べられている)未確定/将来 | 欠陥と性能の関係の標準的な手法は、確立の途中 |
| 燃焼試験による確認 | 部品を実際に燃やして確かめる(累計の時間・点火回数、侵食の有無)事実[参考資料1] | 確認できなかった(燃焼試験の合否を定める共通の標準は、本稿では確認していない) | 1回の合格は、別のロットや条件での合格を保証しない。失敗例(2022年)もある事実[参考資料7] |
| ASTM規格 | ISO/ASTM の共同規格(上記)。 | ISO/ASTM の共同規格以外の ASTM 規格は、本稿では確認していない(ASTMのサイトを開いていない) | — |
表の整理は本稿の計算(整理)。番号・題名・状態は ISO・NASA Technical Standards System・ECSS の公式ページで確認(確認日 2026年10月17日)。規格の本文は読んでおらず、題名・適用範囲にとどめています。
読み方の注意(素材技術者向け)
- 地上試験と飛行は別です:燃焼試験の累計時間は、特定の部品・特定の条件の記録です。造形品の実績は、ロットや工程が変わると、そのまま引き継げません。
- NASA の発表と第三者の検証は別です:合金の倍率(GRX-810 など)や費用の見込みは、NASA の記述で、第三者による検証は確認できませんでした。
- 標準は「推奨」か「要求」かを確認してください:NASA-STD-6030 は NASA の宇宙飛行ハードウェアに対する要求で、ISO/ASTM は契約や適用の規定がある場合に使われます。
- 計画と達成は別です:軌道上の金属の造形は、確認できた範囲では、計画・終了・中止の段階で、達成ではありません。
11. 用語集
- 積層造形(AM)
- 材料を少しずつ足して形を作る方法。3Dプリントとも。
- 粉末床溶融結合(L-PBF/SLM)
- 粉末を薄く敷いて、レーザーで溶かして固める。
- 指向性エネルギー堆積(DED)
- 粉末やワイヤを吹き付け、溶かしながら積む。
- LWDC
- Laser Wire Direct Closeout。ワイヤで冷却溝にふたをする方式。
- 造形板(ビルドプレート)
- 部品を載せて造形する、金属の板。
- GRCop
- NASA の銅・クロム・ニオブ合金。
- NASA HR-1
- 水素に強い、鉄・ニッケルの超合金。
- GRX-810
- NASA の酸化物分散強化のニッケル・コバルト・クロム合金。
- ODS(酸化物分散強化)
- 微細な酸化物粒子を分散させて高温強度を高める。
- ICME
- 統合計算材料工学。計算で材料と工程を設計する。
- インジェクタ
- 燃料と酸化剤を燃焼室に噴射する部品。
- ホーニング
- 穴の内面を磨いて仕上げる加工。
- 融合不足/キーホール
- 溶け合わない隙間の気孔/深く溶け込みすぎてできる気孔。
- ビルド・ウィットネス・ライン
- 造形の継ぎ目に残る線。
- PDTA
- 確率論的な損傷許容の評価。
- ISS
- International Space Station。国際宇宙ステーション。
- AMF
- Additive Manufacturing Facility。ISS の樹脂プリンター(第2世代)。
- OSAM-2/Archinaut One
- 軌道上で梁を造形・組立てる実証計画(2023年に終了)。
- ODMM
- On Demand Manufacturing of Metals。NASA の金属のオンデマンド製造(2023年5月に中止)。
- NASA-STD-6030
- NASA の積層造形の宇宙向けの要求。
- ISO/ASTM
- ISO と ASTM の共同の規格の呼び方。
- ECSS
- European Cooperation for Space Standardization。
- CubeSat
- 10 cm 角を単位とする小型衛星。
12. 参考資料(一次情報)
- Gradl P. ほか (NASA Marshall) "Additive Manufacturing of Liquid Rocket Engine Combustion Devices: A Summary of Process Developments and Hot-Fire Testing Results", AIAA-2018-4625 — ntrs.nasa.gov/citations/20180006344
- West B. ほか (NASA Marshall) "Additive Manufacturing for Affordable Rocket Engines" (2016) — ntrs.nasa.gov/citations/20160012051
- Gradl P. R. ほか (NASA Marshall) "Progress in Additively Manufactured Copper-Alloy GRCop-84, GRCop-42, and Bimetallic Combustion Chambers for Liquid Rocket Engines" (2019) — ntrs.nasa.gov/citations/20190033311
- Gradl P. R. ほか (NASA Marshall) "GRCop-42 Development and Hot-fire Testing Using Additive Manufacturing Powder Bed Fusion for Channel-Cooled Combustion Chambers" (2019) — ntrs.nasa.gov/citations/20190030433
- Gradl P. R. ほか (NASA Marshall) "Integral Channel Nozzles and Heat Exchangers using Additive Manufacturing Directed Energy Deposition NASA HR-1 Alloy" (2022) — ntrs.nasa.gov/citations/20220013530
- Gradl P. R. ほか (NASA) "Extreme Temperature Additively Manufactured GRX-810 Alloy Development and Hot-fire Testing for Liquid Rocket Engines" (2024) — ntrs.nasa.gov/citations/20230017675
- Gradl P. ほか (NASA Marshall) "Having a Come-Apart: Lessons Learned from Additively Manufactured Hardware Failures" (2022)(発表の抄録を確認) — ntrs.nasa.gov/citations/20220016137
- Smith T. M. ほか (NASA Glenn) "Relationship of Powder Feedstock Variability to Microstructure and Defects in Selective Laser Melted Alloy 718" (2017)(講演の抄録を確認) — ntrs.nasa.gov/citations/20170008114
- Richter B. ほか (NASA Langley) "Towards Integrated Computational Materials Engineering for Quantifying Performance Impacts of Microstructure and Defect Interactions in Powder Bed Fusion Parts" (2023)(講演の抄録を確認) — ntrs.nasa.gov/citations/20230014203
- Tilson W. ほか (NASA) "NASA's Certification and Qualification Challenges for Additively Manufactured Hardware: What Is Next?" (2023) — ntrs.nasa.gov/citations/20230003172
- Poe T., Juarez T. (NASA) "A Frank Discussion on Lessons Learned From Adopting and Applying NASA-STD-6030 for Spaceflight Systems" (2026)(発表の抄録を確認) — ntrs.nasa.gov/citations/20260004731
- Chytka M. ほか (NASA) "Off-World Additive Manufacturing - Augmenting NASA-STD-6030" (2026)(スライドの抄録を確認。白書は公開前) — ntrs.nasa.gov/citations/20260004879
- L3Harris "RS-25 engine"(企業の公表。確認日 2026年10月17日) — l3harris.com/all-capabilities/rs-25-engine
- Stark A. ほか (NASA Langley) "Windform XT 2.0 Use as 3U CubeSat Primary Structure" (2023) — ntrs.nasa.gov/citations/20230008181
- Hopkins R. C. ほか (NASA Marshall) "Additive Manufacturing: An Enabling Technology for the MoonBEAM 6U CubeSat Missions" (2017)(ミッションの概念検討) — ntrs.nasa.gov/citations/20170010146
- Marshall W. M. ほか (NASA Glenn) "Using Additive Manufacturing to Print a CubeSat Propulsion System" (2015)(要素の実証。抄録を確認) — ntrs.nasa.gov/citations/20150021276
- Prater T. ほか (NASA Marshall) "NASA's In-Space Manufacturing Project: Update on Manufacturing Technologies and Materials to Enable More Sustainable and Safer Exploration" (2019) — ntrs.nasa.gov/citations/20190033333
- Muhlbauer R. ほか (NASA Marshall) "Building a Plastics Fabrication Laboratory on the ISS: FabLab, MANTIS, Refabricator, CRISSP, ERASMUS, and MAMBA" (2018)(抄録のみ確認) — ntrs.nasa.gov/citations/20180006339
- Prater T. ほか (NASA Marshall) "Adaptation of Metal Additive Manufacturing Processes for the International Space Station" (2021) — ntrs.nasa.gov/citations/20205011519
- Roberts C. E. ほか (NASA Marshall) "NASA Technology Maturation Plan for In-space Manufacturing of Metals" (2023) — ntrs.nasa.gov/citations/20230012701
- NASA "On-Orbit Servicing, Assembly, and Manufacturing 2 (OSAM-2)" (mission page)(確認日 2026年10月17日) — www.nasa.gov/mission/on-orbit-servicing-assembly-and-manufacturing-2-osam-2/
- NASA NASA-STD-6030 "Additive Manufacturing Requirements for Spaceflight Systems" (baseline, 21 April 2021)(Active。確認日 2026年10月17日) — standards.nasa.gov/standard/NASA/NASA-STD-6030
- NASA Marshall MSFC-STD-3716 "Standard for Additively Manufactured Spaceflight Hardware by Laser Powder Bed Fusion in Metals" (18 October 2017)(Active。確認日 2026年10月17日) — standards.nasa.gov/standard/MSFC/MSFC-STD-3716
- NASA Marshall MSFC-SPEC-3717 "Specification for Control and Qualification of Laser Powder Bed Fusion Metallurgical Processes" (18 October 2017)(Active。確認日 2026年10月17日) — standards.nasa.gov/standard/MSFC/MSFC-SPEC-3717
- ECSS ECSS-Q-ST-70-80C "Processing and quality assurance requirements for metallic powder bed fusion technologies for space applications" (30 July 2021)(確認日 2026年10月17日) — ecss.nl/standard/ecss-q-st-70-80c-processing-and-quality-assurance-requirements-for-metallic-powder-bed-fusion-technologies-for-space-applications-30-july-2021/
- ISO/ASTM ISO/ASTM 52900:2021 "Additive manufacturing — General principles — Fundamentals and vocabulary"(Published、confirmed。ISO のページで確認。確認日 2026年10月17日) — www.iso.org/standard/74514.html
- ISO/ASTM ISO/ASTM 52904:2024 "Additive manufacturing of metals — Process characteristics and performance — Metal powder bed fusion process to meet critical applications"(Published。確認日 2026年10月17日) — www.iso.org/standard/82919.html
- ISO/ASTM ISO/ASTM 52909:2024 "Additive manufacturing of metals — Finished part properties — Orientation and location dependence of mechanical properties for metal parts"(Published。確認日 2026年10月17日) — www.iso.org/standard/87956.html
- ISO/ASTM ISO/ASTM 52941:2026 "Additive manufacturing for aerospace — System performance and reliability tests for laser metal powder-bed fusion machines for metallic materials"(ISO のページの発行日は2026-08。確認日 2026年10月17日) — www.iso.org/standard/86784.html
- ISO/ASTM ISO/ASTM 52942:2020 "Additive manufacturing — Qualification principles — Qualifying machine operators of laser metal powder bed fusion machines and equipment used in aerospace applications"(Published、confirmed。確認日 2026年10月17日) — www.iso.org/standard/74949.html
- ISO/ASTM ISO/ASTM 52920:2023 "Additive manufacturing — Qualification principles — Requirements for industrial additive manufacturing processes and production sites"(Published。確認日 2026年10月17日) — www.iso.org/standard/76911.html
- NASA NASA-STD-6016 "Standard Materials and Processes Requirements for Spacecraft" (Version C with Change 1, change date 15 November 2023)(Active。確認日 2026年10月17日) — standards.nasa.gov/standard/NASA/NASA-STD-6016
- NASA NASA-STD-5019 "Fracture Control Requirements for Spaceflight Hardware" (Version A with Change 4, change date 12 July 2024)(Active。確認日 2026年10月17日) — standards.nasa.gov/standard/NASA/NASA-STD-5019
13. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| NASA Marshall の積層造形(2010年から、粉末床溶融結合を最も多く使用、100〜35,000 lbf 級、インジェクタの機械加工、GRCop-84 ライナーの試験結果と圧力損失、表面あらさ約50%減・圧力損失20%超減、LWDC、利点のまとめ) | NASA(Gradl ら、AIAA-2018-4625) 出典1 https://ntrs.nasa.gov/citations/20180006344 | 事実 |
| 点火器の費用が約4分の1の見込み、液体水素ターボポンプの部品数45%減、造形部品の試験用エンジンの7回の試験(2016年) | NASA(West ら、2016年) 出典2 https://ntrs.nasa.gov/citations/20160012051 | 事実 |
| 銅合金の造形の難しさ(反射率・熱伝導率)、GRCop の粉末床溶融結合の開発(2014年から)、異種金属の燃焼室 | NASA(Gradl ら、2019年) 出典3 https://ntrs.nasa.gov/citations/20190033311 | 事実 |
| GRCop-42 の造形品の強さが押出材と同等、導電率が GRCop-84 より高いこと | NASA(Gradl ら、2019年) 出典4 https://ntrs.nasa.gov/citations/20190030433 | 事実 |
| NASA HR-1(鉄・ニッケルの超合金、水素への耐性、LP-DED、冷却溝つきノズル) | NASA(Gradl ら、2022年) 出典5 https://ntrs.nasa.gov/citations/20220013530 | 事実 |
| GRX-810(ODS 合金、ICME、引張強さ2倍・クリープ1,000倍・耐酸化性2倍) | NASA(Gradl ら、2024年) 出典6 https://ntrs.nasa.gov/citations/20230017675 | 事実 |
| 粉末床溶融結合の銅合金の燃焼室の燃焼試験での破損と、造形工程の問題による材料の劣化、評価と推奨事項、NASA-STD-6030 の動機 | NASA(Gradl ら、2022年の発表) 出典7 https://ntrs.nasa.gov/citations/20220016137 | 事実 |
| Alloy 718 の16種の粉末の変動、造形の場所による品質のばらつき(融合不足・キーホール) | NASA(Smith ら、2017年;Richter ら、2023年) 出典8 https://ntrs.nasa.gov/citations/20170008114 出典9 https://ntrs.nasa.gov/citations/20230014203 | 事実 |
| PDTA が最も大事な必要の1つであること(2023年)、標準の適用の教訓が将来の改訂に影響すること(2026年) | NASA(Tilson ら、Poe ら) 出典10 https://ntrs.nasa.gov/citations/20230003172 出典11 https://ntrs.nasa.gov/citations/20260004731 | 事実 |
| 次世代 RS-25 の3Dプリントを含む先進の製造技術 | L3Harris の公式ページ(企業の公表) 出典13 https://l3harris.com/all-capabilities/rs-25-engine | 事実 |
| GPX2 3U CubeSat の Windform XT 2.0 の本体、MoonBEAM の造形タンクの概念、CubeSat の推進系の造形の要素の実証 | NASA(Stark ら、Hopkins ら、Marshall ら) 出典14 https://ntrs.nasa.gov/citations/20230008181 出典15 https://ntrs.nasa.gov/citations/20170010146 出典16 https://ntrs.nasa.gov/citations/20150021276 | 事実 |
| 2014年の ISS の最初の3Dプリンター、AMF、樹脂の部品の交換の検討、金属の搭載装置(Vulcan・Fabrication Laboratory)、ODMM の中止(2023年5月)、OSAM-2 の終了(2023年)、軌道外の製造の白書 | NASA(Prater ら、Muhlbauer ら、Roberts ら、OSAM-2 のページ、Chytka ら) 出典17 https://ntrs.nasa.gov/citations/20190033333 出典18 https://ntrs.nasa.gov/citations/20180006339 出典19 https://ntrs.nasa.gov/citations/20205011519 出典20 https://ntrs.nasa.gov/citations/20230012701 出典21 https://www.nasa.gov/mission/on-orbit-servicing-assembly-and-manufacturing-2-osam-2/ 出典12 https://ntrs.nasa.gov/citations/20260004879 | 事実 |
| NASA-STD-6030(2021年4月21日、有人への全面適用、無人の調整、軌道上の大幅な調整)、MSFC-STD-3716、MSFC-SPEC-3717(2017年10月18日)、NASA-STD-6016、NASA-STD-5019 の番号・題名・版・状態 | NASA Technical Standards System 出典22 https://standards.nasa.gov/standard/NASA/NASA-STD-6030 出典23 https://standards.nasa.gov/standard/MSFC/MSFC-STD-3716 出典24 https://standards.nasa.gov/standard/MSFC/MSFC-SPEC-3717 出典32 https://standards.nasa.gov/standard/NASA/NASA-STD-6016 出典33 https://standards.nasa.gov/standard/NASA/NASA-STD-5019 | 事実 |
| ECSS-Q-ST-70-80C(2021年7月30日。工程パラメーターを定めない)の番号・題名・適用範囲 | ECSS の公式ページ 出典25 https://ecss.nl/standard/ecss-q-st-70-80c-processing-and-quality-assurance-requirements-for-metallic-powder-bed-fusion-technologies-for-space-applications-30-july-2021/ | 事実 |
| ISO/ASTM 52900:2021、52904:2024、52909:2024、52941(2026年版)、52942:2020、52920:2023 の番号・題名・状態 | ISO のカタログページ 出典26 https://www.iso.org/standard/74514.html 出典27 https://www.iso.org/standard/82919.html 出典28 https://www.iso.org/standard/87956.html 出典29 https://www.iso.org/standard/86784.html 出典30 https://www.iso.org/standard/74949.html 出典31 https://www.iso.org/standard/76911.html | 事実 |
| 図4の相対値(最初のライナー=100、表面あらさ約50、圧力損失80以下) | 本稿の作図(NASA の記述から。圧力損失は上限の目安) | 本稿の計算 |
| 金属の部品を軌道上で造形して評価した結果、衛星の金属部品の積層造形の飛行実績、HR-1・GRX-810 の飛行での実績と第三者の検証、PDTA の標準化、積層造形品に特有の欠陥への破壊制御の適用、ASTM のみの規格 | 本稿の調査範囲では一次情報で確認できなかったため記載していない(本稿) | 解説 |
| 「表面あらさは設計の入力値」「造形できる合金と造形に向く合金は別」「失敗の公開が標準を育てる」「地上で認定した工程は軌道上に持ち出せない」という読み取り、標準は保証ではないという整理、たとえ話と限界 | 公表内容にもとづく本記事の整理・解説 | 解説 |
| 図1・図9がAI生成の概念図であること、図2〜図8が説明のための作図であること | 本記事による注記 | 解説 |
最終更新:2026年10月17日/出典は一次情報(NASA の報告・発表・標準・ミッションのページ、ECSS、ISO のカタログページ、L3Harris の公式ページ)に限定しています。企業の発表は企業の説明として扱いました。図4は NASA の記述から本稿が作図した相対値です。金属を軌道上で造形して評価した結果、衛星の金属部品の飛行実績、HR-1・GRX-810 の第三者の検証、PDTA の標準化は、確認できなかったため記載していません。失敗の事例の詳しい原因は、公開された抄録の範囲にとどめ、推測していません。図1と図9はAI生成の概念図で、実在の施設・製品を示すものではありません。