TECHNOLOGY EXPLAINER
TSV(シリコン貫通電極)とは何か
― 「穴をあけて銅を埋める」だけの技術ではない
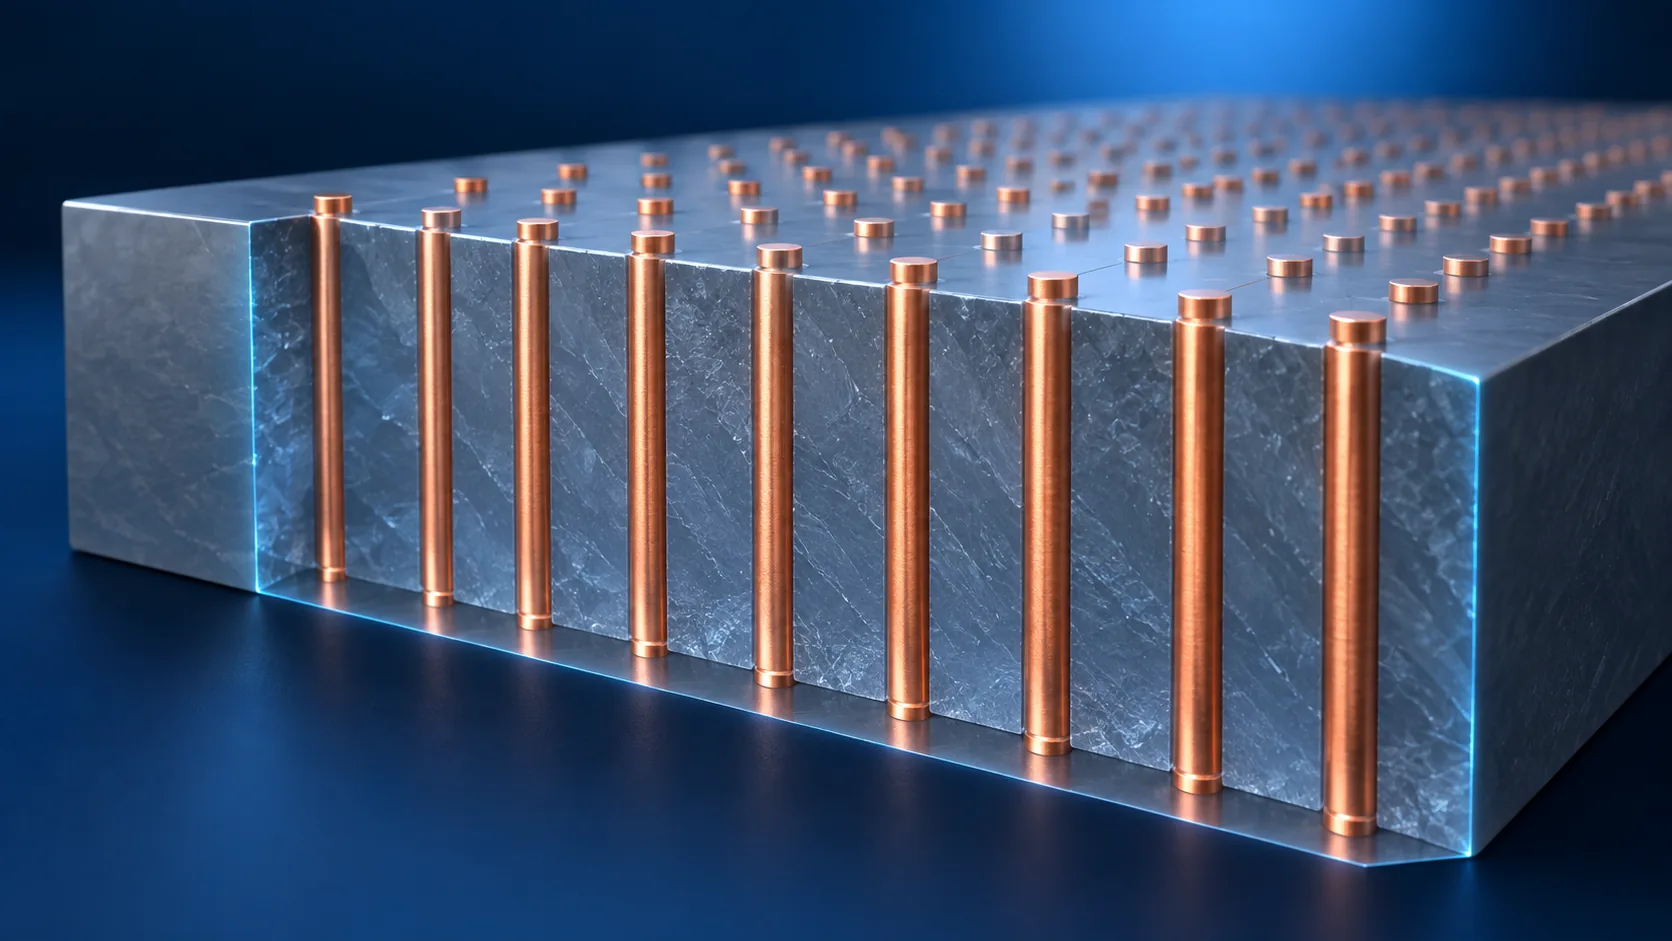
チップを縦に貫く電極。説明はそれで終わりますが、 そこには絶縁膜・バリア金属・めっき化学・応力設計という、 材料技術が幾重にも折り重なっています。
- TSVとは何か(3行でつかむ)
- TSVの中身は「銅の柱」ではない
- どうやって作るのか(7つの工程)
- いつ作るか ― via-first/middle/last
- 素材技術者の視点:銅が暴れる
- 寸法が変われば、材料も変わる
- 薄化とTSV露出
- 課題
- 用語集/参考資料/出典対応表
事実=研究機関・メーカーの公表資料に記載のある値(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=研究段階であり、量産実績が確認できていない事項
このほか、工程の一般的な流れや物理機構の説明は「解説」として区別しています。
1. TSVとは何か(3行でつかむ)
TSV(Through-Silicon Via/シリコン貫通電極)とは、 「シリコンのチップを表から裏へ貫通して、上下を電気的につなぐ電極」です。
- 役割:積み重ねたチップの上下を、最短距離で結ぶ
- 使われる場所:HBMの積層DRAM、シリコンインターポーザ、3D積層ロジック
- なぜ必要か:チップの外周を回り込む配線では、距離も本数も足りないから
「HBM」編ではTSVをHBMを成立させている最重要要素として、 「スタッキング」編では積層に薄化が必要な理由として触れました。 本記事では、TSVそのものをどう作り、どんな材料問題を抱えているかを扱います。
2. TSVの中身は「銅の柱」ではない
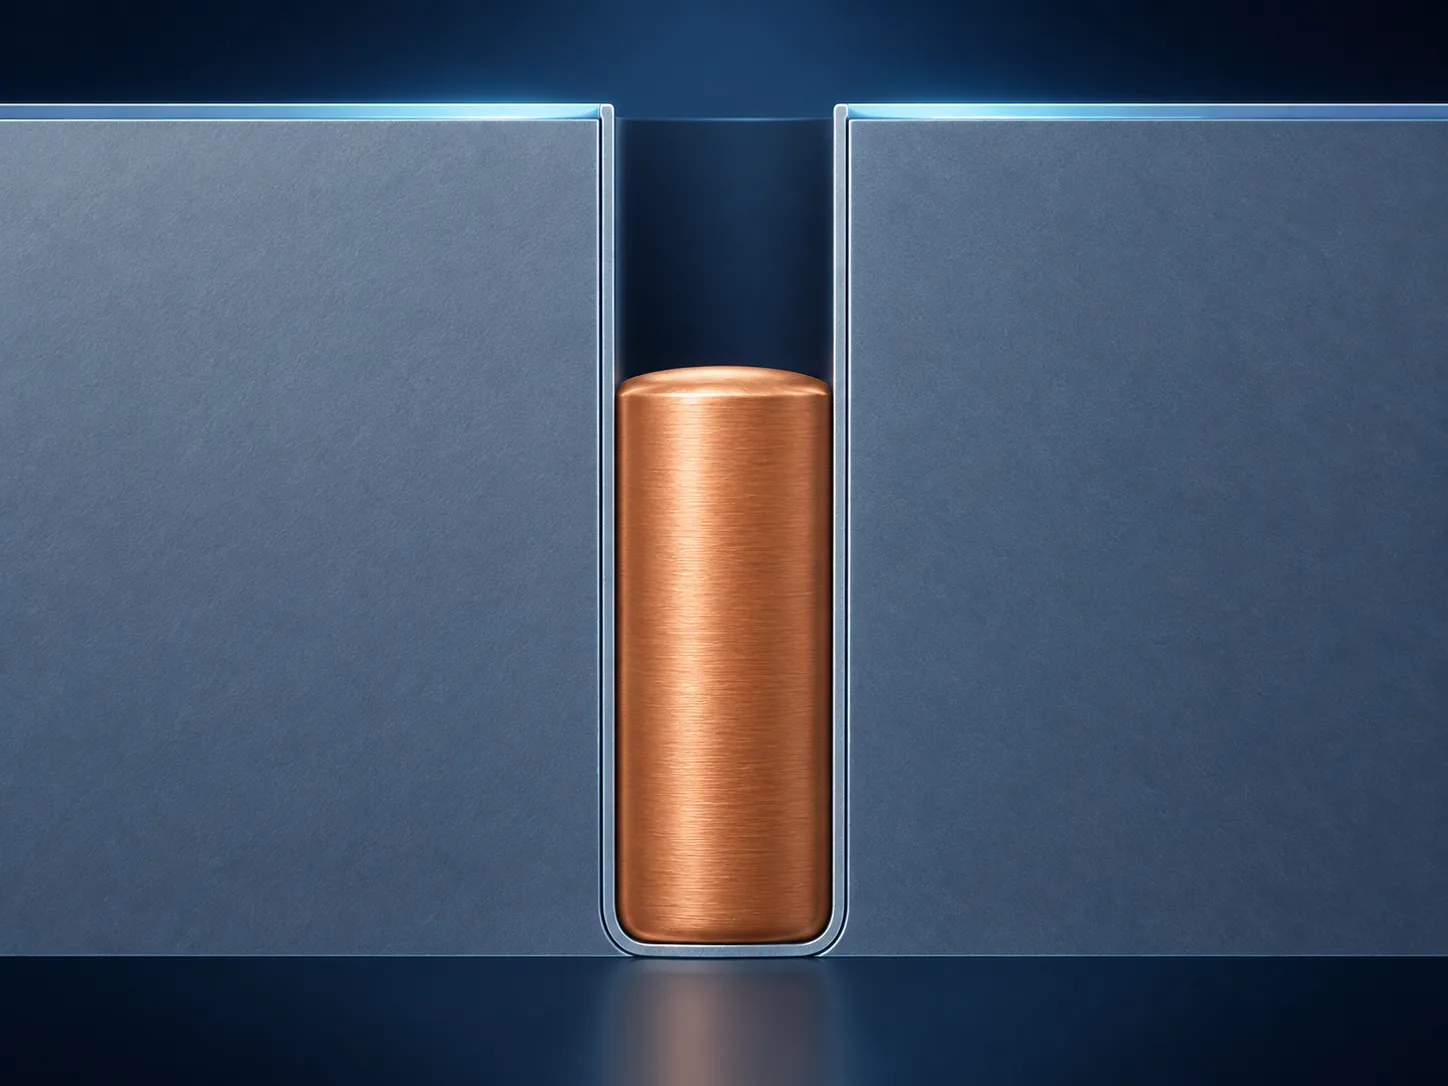
図で描かれるとき、TSVはたいてい1本の銅の棒として表現されます。 しかし実際の断面は、もっと層が多い構造です。
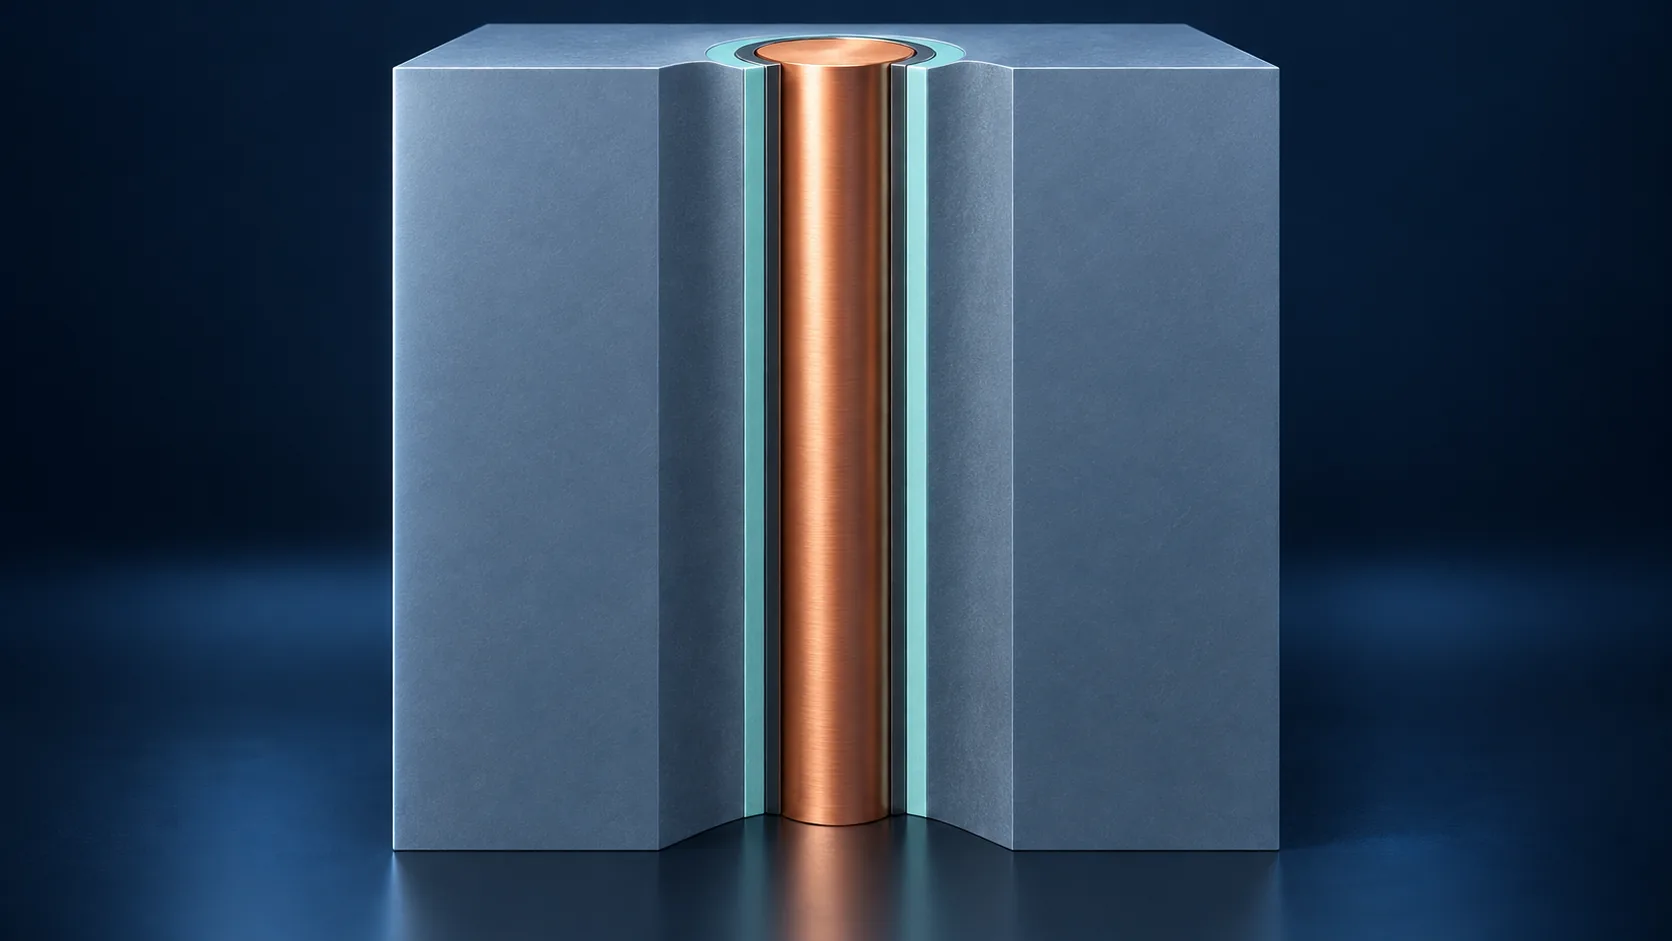
銅は、シリコンの中を拡散します。そしてシリコン中に入った銅原子は、 トランジスタの特性を壊す深い準位を作ります。
だから銅配線には、必ず拡散を止める膜が必要です。 TSVの場合、深さが数十µmに及ぶ穴の側壁全面に、 この膜を途切れなく付けなければなりません。 「深い穴の側壁に、薄く、均一に、途切れなく」—— 成膜技術の難所がここにあります。
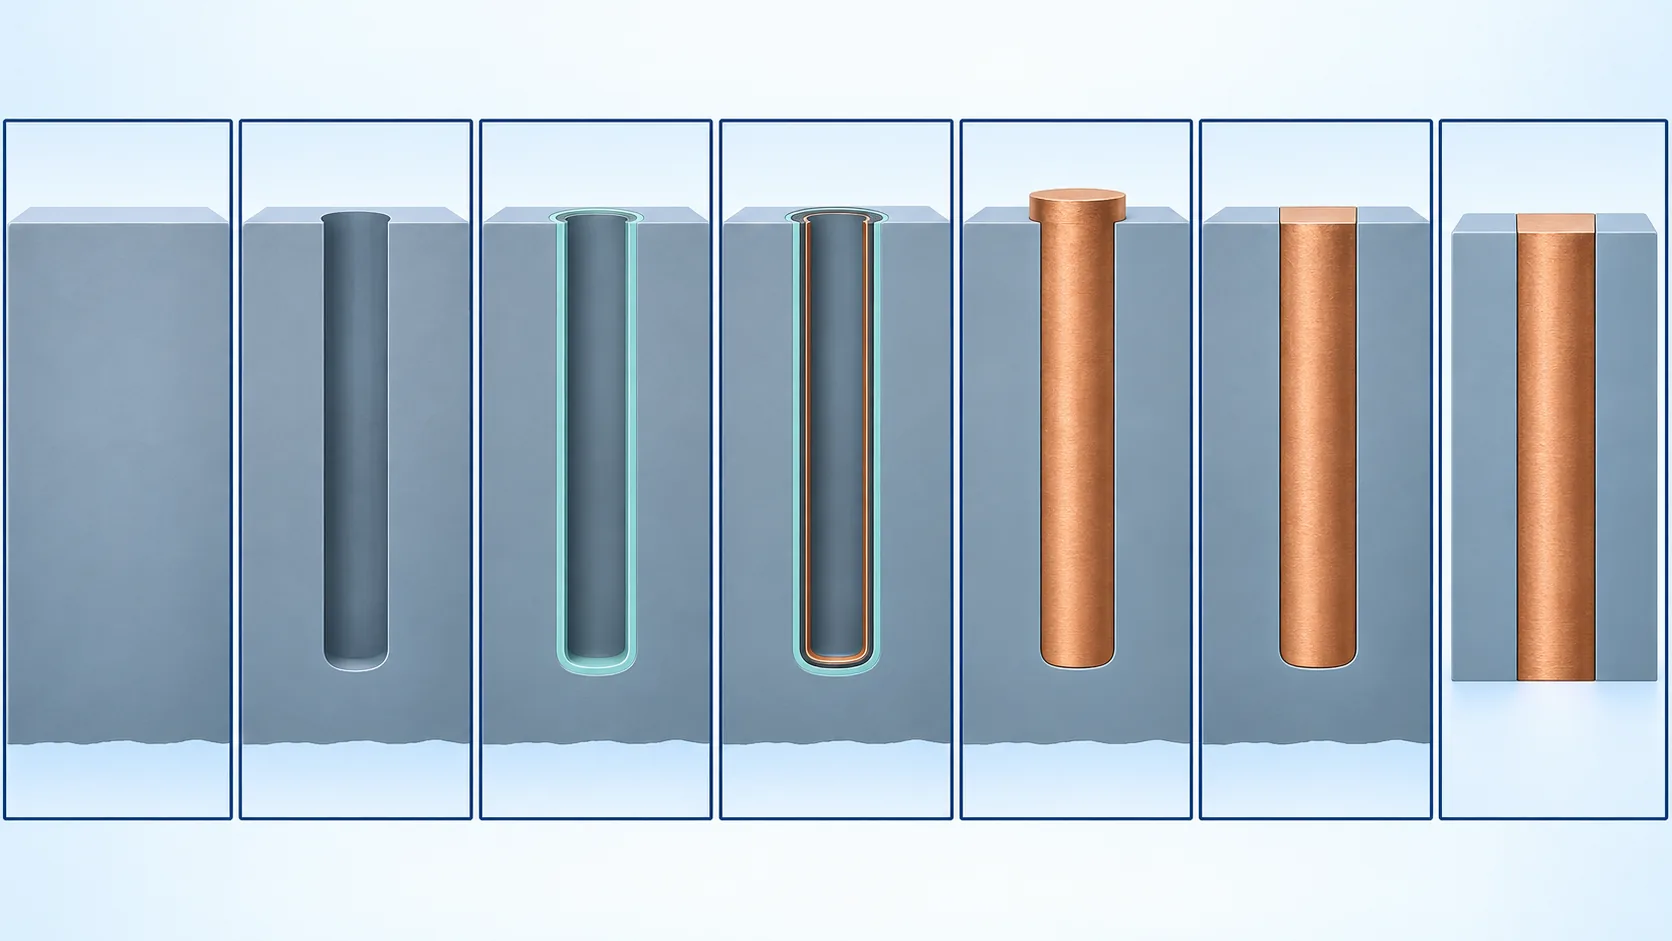
3. どうやって作るのか(7つの工程)
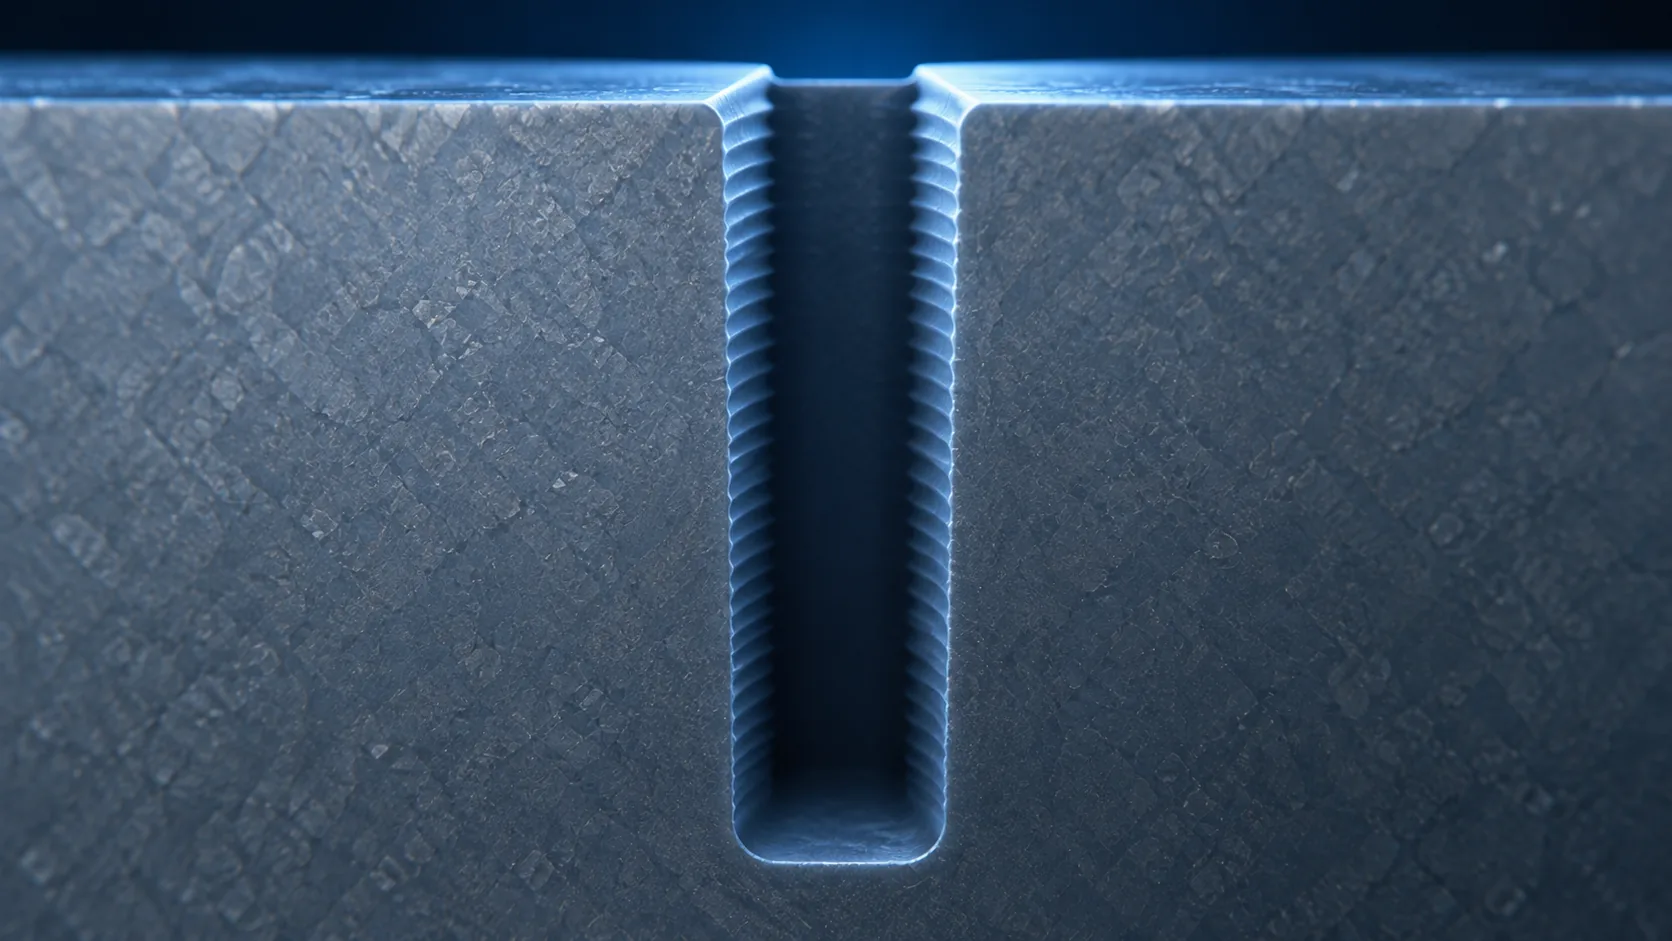
①の穴あけ ― 側壁は滑らかではない
深い穴を垂直に掘るには、掘る工程と側壁を保護する工程を高速で交互に繰り返す手法が使われます。 その結果、側壁には波状の微細な凹凸(スキャロップ)が残ります。
この凹凸は、あとの工程に影響します。 凹凸の谷に絶縁膜やバリア膜が薄くしか付かなければ、そこが弱点になるからです。
④のめっき ― 下から埋めなければならない
細く深い穴に金属を電気めっきすると、ふつうは入口付近の方が速く成長します。 電流が届きやすく、金属イオンも供給されやすいからです。
その結果、入口が先にふさがり、内部に空洞(ボイド)が閉じ込められます。 ボイドが残れば、抵抗が上がり、熱サイクルで割れの起点になります。
これを防ぐため、めっき液には複数の添加剤が入れられます。 入口付近では析出を抑え、底では促進する——場所によって成長速度を変えることで、 穴の底から順に埋めていきます。 めっきは電気の技術に見えて、実際には添加剤の化学です。
4. いつ作るか ― via-first/middle/last
TSVは、デバイス製造のどの段階で作るかによって3つに分かれます。
| 方式 | 作るタイミング | 特徴 |
|---|---|---|
| via-first | トランジスタを作る前 | 後工程の熱や薬品の制約が少ない一方、その後の全工程に耐える必要がある |
| via-middle | トランジスタ形成後、配線形成前 | 現在の量産で広く使われる方式 |
| via-last | 配線まで終えた後(多くは裏面から) | 完成したデバイスに影響を与えにくい。低温プロセスが要求される |
3方式の分類は業界で一般に用いられるものです。特徴の記述は本記事による解説です。
imecのnano-TSVはvia-last
imecは、裏面電源供給ネットワークの実証において、via-lastの手法でnano-TSVを形成しています事実。 公表されている工程は次のとおりです (imec)。
| 工程 | 公表内容 |
|---|---|
| 下地 | バルクSi基板の上にSi/SiGeのエピタキシャル積層を成長させる。SiGe層は、後のウェハ薄化を止めるエッチストップ層として働く |
| 接合 | デバイス形成と配線のあとウェハを反転し、活性面(表面)を2枚目のキャリアウェハへ低温のウェハ同士の接合で貼り合わせる |
| 薄化 | 最終的なSi厚みは 20〜370 nm |
| 充填材料 | n-TSVのパターニングとタングステン充填、そして裏面メタライゼーション |
| 役割 | 裏面のmetal-1と表面のmetal-1を電気的に接続する |
すべて事実(imec 公表記事)。研究段階の成果であり、量産水準を示すものではありません。
「どこまで削るか」を、削る側の制御ではなく、削られる側の材料で決めている点に注目してください。 SiGe層はそこで削れ方が変わる境界として置かれており、 ナノメートル単位の厚み制御を、研削の精度ではなく材料の組み合わせで実現しています。
「スタッキング」編で見たTAIKOプロセスが形状で解いていたのに対し、 こちらは組成で解いている——どちらも「加工装置を精密にする」以外の答えです。
5. 素材技術者の視点:銅が暴れる
TSVの信頼性問題として最もよく知られているのが、銅の熱膨張に起因する現象です。
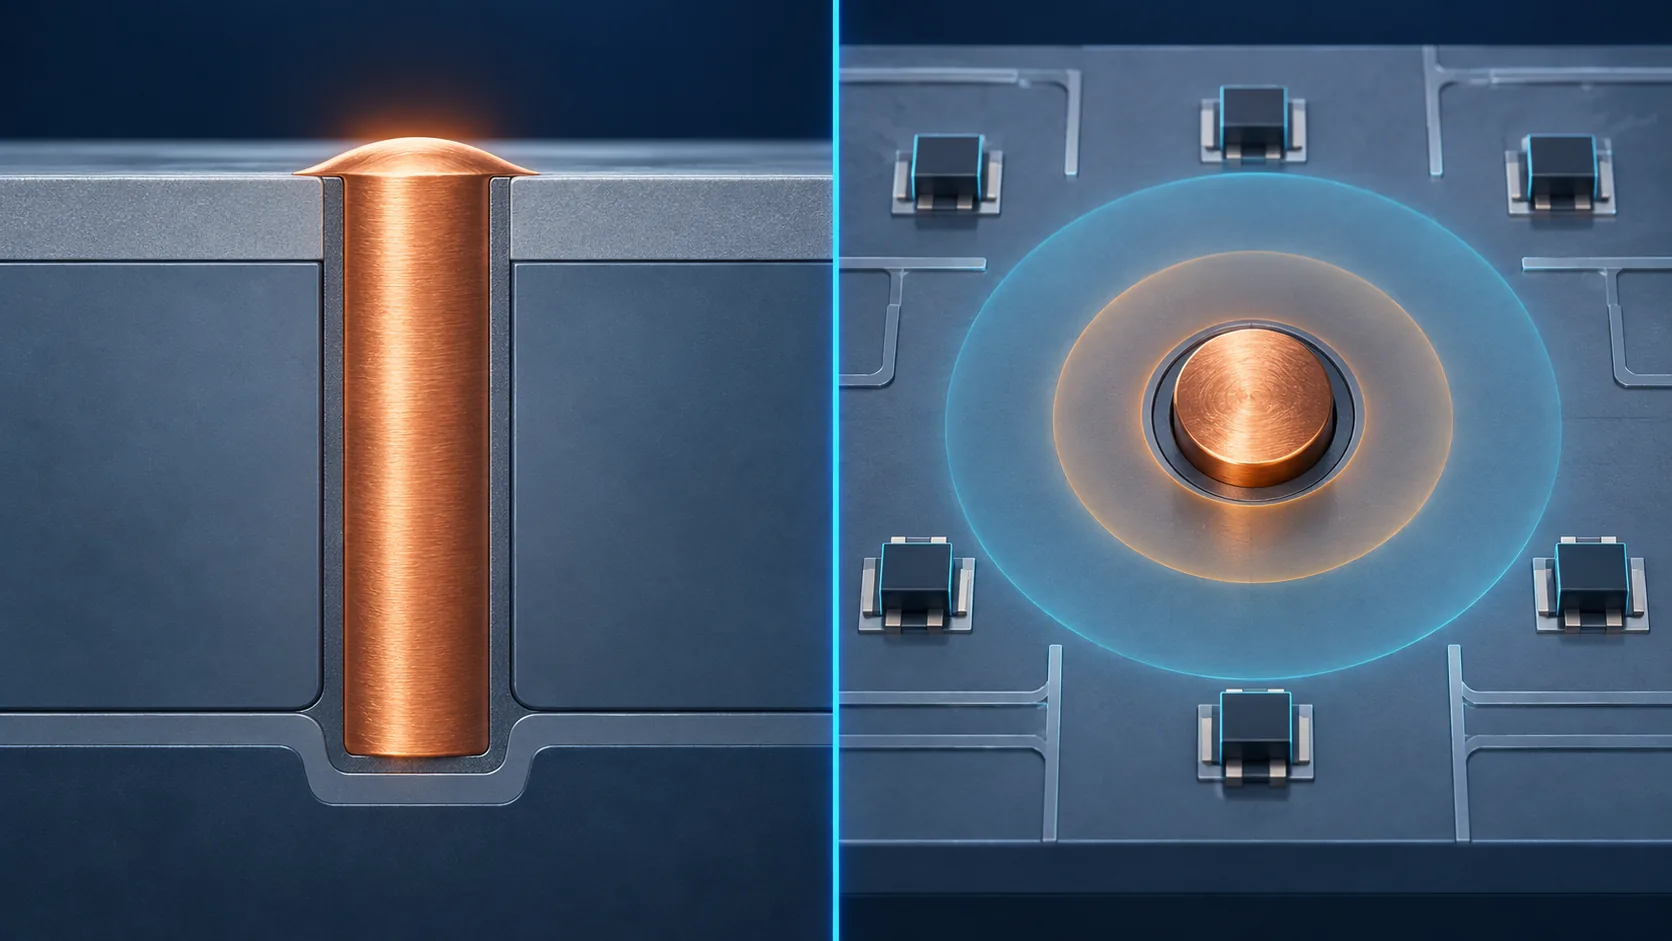
銅はシリコンより熱膨張が大きい金属です。 シリコンの穴に閉じ込められた銅は、温度が上がると膨らもうとしますが、横方向は逃げ場がありません。 結果として縦方向、つまり端面へ押し出されます。これがパンピングと呼ばれる現象です。
同時に、膨らもうとする銅は周囲のシリコンを押します。 シリコン中の応力は、そこにあるトランジスタのキャリア移動度を変えてしまう。 だからTSVの周囲には素子を置かない領域を設ける必要が出てきます。
電気的には点で済む接続が、機械的には面積を占有する—— TSVを「ただの配線」として設計できない理由が、ここにあります。
6. 寸法が変われば、材料も変わる
ここで、第4章で紹介したimecの数値に戻ります。 imecのnano-TSVは、銅ではなくタングステンで充填されています事実。
タングステンは銅に比べて熱膨張が小さい金属です。 第5章で見たとおり、TSVの信頼性問題の多くは銅の熱膨張から来ています。 ナノメートル寸法のTSVを、周囲のトランジスタのすぐ近くに大量に置くのであれば、 そもそも膨らみにくい材料を選ぶという判断が合理的になります。
一方で、タングステンは銅より電気抵抗が高い。 太くて長いTSVでは抵抗が効くので銅が有利、細くて短いTSVでは応力が効くのでタングステンが有利—— そういう使い分けだと読めます。
同じ「TSV」という名前でも、寸法が桁で変われば最適な材料は変わります。 用語をひとくくりにせず、どの寸法帯の話かを確認する必要があるということです。
7. 薄化とTSV露出
TSVは、掘っただけでは貫通していません。 裏面を削って、埋めた金属の頭を出す工程が必要です。
この工程を支える装置として、東京エレクトロンは3次元実装向けのSynapse/Ulucusシリーズを展開しており、 「貫通ビア形成技術(TSV)製造工程におけるウェーハ仮貼り合わせと剥離、永久接合を実現する」装置だと説明しています事実。
| 項目 | 公表内容 |
|---|---|
| 対応する薄さ | 厚さ50 µm以下という非常に薄いウェハに対しても安定的な搬送とプロセス処理を実現 |
| 仮接合/剥離 | 2枚のウェハを仮接合するための材料塗布・乾燥・接合機能、ウェハのデボンドとデバイス・キャリアウェハの洗浄機能を搭載 |
| 位置精度 | 3σ < 100 nm(Synapse™ Si) |
| 永久接合 | フュージョンボンディングおよびCuハイブリッドボンディングの双方に対応可能 |
すべて事実(東京エレクトロン)。
同社はまた、先端パッケージングの課題として ウェーハ反りの管理、ポストボンド歪みの最小化、高精度アライメントとオーバーレイ測定を挙げています事実 (東京エレクトロン)。
8. 課題
(1) 深い穴の中を、均一に処理する
第2章・第3章で見たとおり、絶縁膜もバリア膜もめっきも、 深くて細い穴の内部で均一でなければなりません。 入口と底で条件が変わることが、この技術の根本的な難しさです。
(2) 応力と設計の両立
第5章のとおり、TSVは周囲に応力を及ぼします。 本数を増やして帯域を稼ぎたい設計側と、応力を抑えたい信頼性側が対立します。
(3) 薄いウェハの扱い
TSVを露出させるには薄化が必要で、薄化すればウェハは脆くなります (「スタッキング」編で詳述)。 東京エレクトロンが仮接合・剥離の装置を3次元実装向けに展開しているのは、 薄いウェハを単独で扱わずに済ませるためです事実。
(4) ハイブリッドボンディングとの関係
かつて縦方向の接続はTSVが唯一の手段でしたが、 いまは面どうしを直接接合する方法も実用化されています。 ただし両者は競合ではなく併用されます。 面の接合はダイどうしをつなぎますが、ダイの内部を貫いて反対側へ抜けるにはTSVが要ります。
9. 用語集
- TSV
- Through-Silicon Via。シリコンを貫通して上下をつなぐ電極。
- ライナー(絶縁膜)
- 穴の側壁に付ける絶縁層。銅とシリコンを電気的に切り離す。
- バリアメタル
- 銅がシリコン中へ拡散するのを防ぐ金属膜。
- シード層
- 電解めっきの起点となる薄い金属層。
- ボトムアップフィル
- 穴の底から順に金属を析出させ、ボイドを残さず埋める方法。
- ボイド
- 充填時に内部に残る空洞。抵抗上昇や割れの起点になる。
- スキャロップ
- 深掘りエッチングで側壁に残る波状の微細な凹凸。
- アスペクト比
- 穴の深さと直径の比。大きいほど細く深い。
- via-first/middle/last
- TSVをデバイス製造のどの段階で作るかによる分類。
- nano-TSV
- ナノメートル寸法のTSV。裏面電源供給などに用いられる。
- エッチストップ層
- そこで削れ方が変わるよう意図的に入れる層。薄化の終点を決める。
- パンピング
- 熱膨張差によりTSVの端面が盛り上がる現象。
- キープアウトゾーン(KOZ)
- TSVの応力の影響で素子を配置できない周囲の領域。
- TSV露出(リビール)
- 裏面を削ってTSVの頭を出す工程。
- 仮接合/剥離
- 薄いウェハをキャリアに一時的に貼り、工程後に剥がすこと。
10. 参考資料(一次情報)
- imec「Imec demonstrates critical building blocks for a backside power delivery network」 — imec-int.com
- 東京エレクトロン「3次元実装 Synapse™/Ulucus™シリーズ」 — tel.co.jp
- 東京エレクトロン「TELが切り拓く先端パッケージング時代のR&D最前線」2025年9月30日 — tel.co.jp
- TSMC「TSMC-SoIC®」技術ページ — 3dfabric.tsmc.com
- TSMC「CoWoS®」技術ページ — 3dfabric.tsmc.com
11. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| imecのnano-TSVはvia-last手法。Si/SiGeエピタキシャル積層のSiGeが薄化のエッチストップ層。ウェハを反転し低温W2W接合でキャリアに貼り合わせ。最終Si厚み20〜370 nm。n-TSVはタングステン充填。裏面metal-1と表面metal-1を接続 | imec 公表記事[参考資料 1]https://www.imec-int.com/en/articles/imec-demonstrates-critical-building-blocks-backside-power-delivery-network | 事実 |
| 東京エレクトロンSynapse/Ulucus:TSV工程の仮貼り合わせ・剥離・永久接合。厚さ50 µm以下のウェハに対応。Synapse™ Siは位置精度3σ<100 nm、フュージョンとCuハイブリッド双方に対応 | 東京エレクトロン 製品ページ[参考資料 2]https://www.tel.co.jp/product/synapse-ulucus.html | 事実 |
| 先端パッケージングの課題としてウェーハ反りの管理、ポストボンド歪みの最小化、高精度アライメントとオーバーレイ測定 | 東京エレクトロン ブログ(2025/9/30)[参考資料 3]https://www.tel.co.jp/blog/all/20250930_001.html | 事実 |
| TSVの層構成(シリコン/絶縁膜/バリアメタル/シード+銅)、7つの製造工程、via-first/middle/lastの分類 | 一般的なTSV構造・工程にもとづく本記事の整理。特定製品の構成を示すものではない | 解説 |
| 銅がシリコン中へ拡散しデバイス特性を損なうためバリアメタルが必要なこと | 半導体プロセス上の一般的な知見にもとづく解説 | 解説 |
| 深穴めっきで入口が先に閉じてボイドが生じること、添加剤で場所ごとの析出速度を変えてボトムアップ充填すること | 電気化学・めっき技術上の一般的な機構にもとづく解説。特定の薬液や条件を示すものではない | 解説 |
| 深掘りエッチングで側壁にスキャロップが残ること | 加工技術上の一般的な知見にもとづく解説 | 解説 |
| 銅の熱膨張がシリコンより大きく、パンピングとキープアウトゾーンを生じること、応力がキャリア移動度に影響すること | 材料物理上の一般的な機構にもとづく解説。具体的な変形量・応力値・KOZ寸法は示していない | 解説 |
| タングステンは銅より熱膨張が小さく電気抵抗が高いこと、寸法によって最適な材料が変わりうること | 金属材料の一般的な性質にもとづく解説。imecが材料選択の理由を述べたものではなく、本記事による読み取り | 解説 |
最終更新:2026年9月20日/出典は一次情報(研究機関・メーカーの公式資料および製品ページ)に限定しています。 本記事は工程や物理機構の一般的な説明を多く含むため、それらは「解説」として出典付きの事実と区別しています。 図はすべて説明用の概念図です。AI生成図は実在の装置・製品・断面・解析結果や寸法比を正確に描いたものではありません。