TECHNOLOGY EXPLAINER
半導体テストとは何か
― 「測らなければ売れない」工程と、それを支える材料
半導体は、作り終えた時点ではまだ製品ではありません。 一つひとつに電気を流し、良品だと確かめて初めて出荷できます。 この「確かめる」工程は、いまAI向け半導体で最も混み合う場所のひとつになりました。 そして現場で効いているのは、針・ばね・樹脂といった材料です。
- テストとは何か(3行でつかむ)
- なぜテストが要るのか ― 「切ったら戻れない」
- テストは一度では終わらない ― 工程の地図
- ウェーハテストの現場 ― プローバとプローブカード
- 素材技術者の視点①:針は「矛盾した要求」の塊
- 素材技術者の視点②:ソケットは部位ごとに材料を変えている
- 積層時代のテスト ― KGDという前提
- 課題
- 用語集/参考資料/出典対応表
事実=各社の公表資料・公開特許に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画であり、実績が確認できていない事項
このほか、工程の整理や読み取りは「解説」として区別しています。
1. テストとは何か(3行でつかむ)
半導体テストとは、「作った半導体に電気信号を入れ、返ってきた波形を正解と照らし合わせて、良品か不良品かを決める工程」です。
アドバンテストは自社の事業説明で、テスト・システムが 「半導体の出力波形を、リファレンスと照合し、良品/不良品を判定」するものだと述べています事実。 また、テスト・システムは「ウェーハを作る工程の最後と、パッケージ等を施した後の最終検査の工程で用いられる」とされています事実。
- 何を見るか:「半導体がきちんと動作するか、また求められている性能や耐久性を満たしているか」事実
- いつやるか:ウェハの状態で1回、パッケージにしてからもう1回。さらに用途によっては熱をかける試験と、実機に近い環境での試験が加わる
- 何のためか:不良品を外に出さないことに加えて、「不良の原因を解析し、歩留まりを向上させ」るため事実
テストは「最後にまとめてやる検査」だと思われがちですが、実際は違います。 工程の途中に何度も挟まり、そのたびに不良品を捨てていくのがテストです。 しかも後の工程になるほど、そのチップに投じたお金は増えています。 だからできるだけ早い段階で落としたい——この「早く落としたい」という動機が、 以降に出てくる技術のほとんどを説明します。
2. なぜテストが要るのか ― 「切ったら戻れない」
前工程では、1枚のシリコンウェハの上に何百・何千というチップが同時に作られます。 数百の工程を経るあいだに、どうしてもばらつきや欠陥が入り込みます。 全部が良品になることはありません。
日本電子材料は、ウェーハテストを 「ウエハ上に並んだ何百ものICチップを数ミリ角のチップごとに切断(ダイシング)する前に、製作されたICチップが良品であるか、不良品であるかを判定する」工程と説明しています事実。
ここで大事なのは「切断する前に」という一言です。 ウェハは切ってしまえば、もう元のかたちには戻せません。 切る前に良否が分かっていれば、不良のチップはそのまま捨てられます。 切ってから気づけば、そのチップを組み立てるための基板・封止材・接合材・装置の時間が、まるごと無駄になります。
後工程の材料——基板、アンダーフィル、封止材、はんだ、接着フィルム——は、 「良品と判定されたチップにだけ使われる」のが理想です。 ウェーハテストの精度が甘く、不良品を良品と見逃せば、その分の材料は確実に捨てられます。 逆にテストが厳しすぎて良品を不良と判定すれば(オーバーキル)、売れるはずのチップを失います。 テストの良し悪しは、材料の歩留まりに直結します。
3. テストは一度では終わらない ― 工程の地図
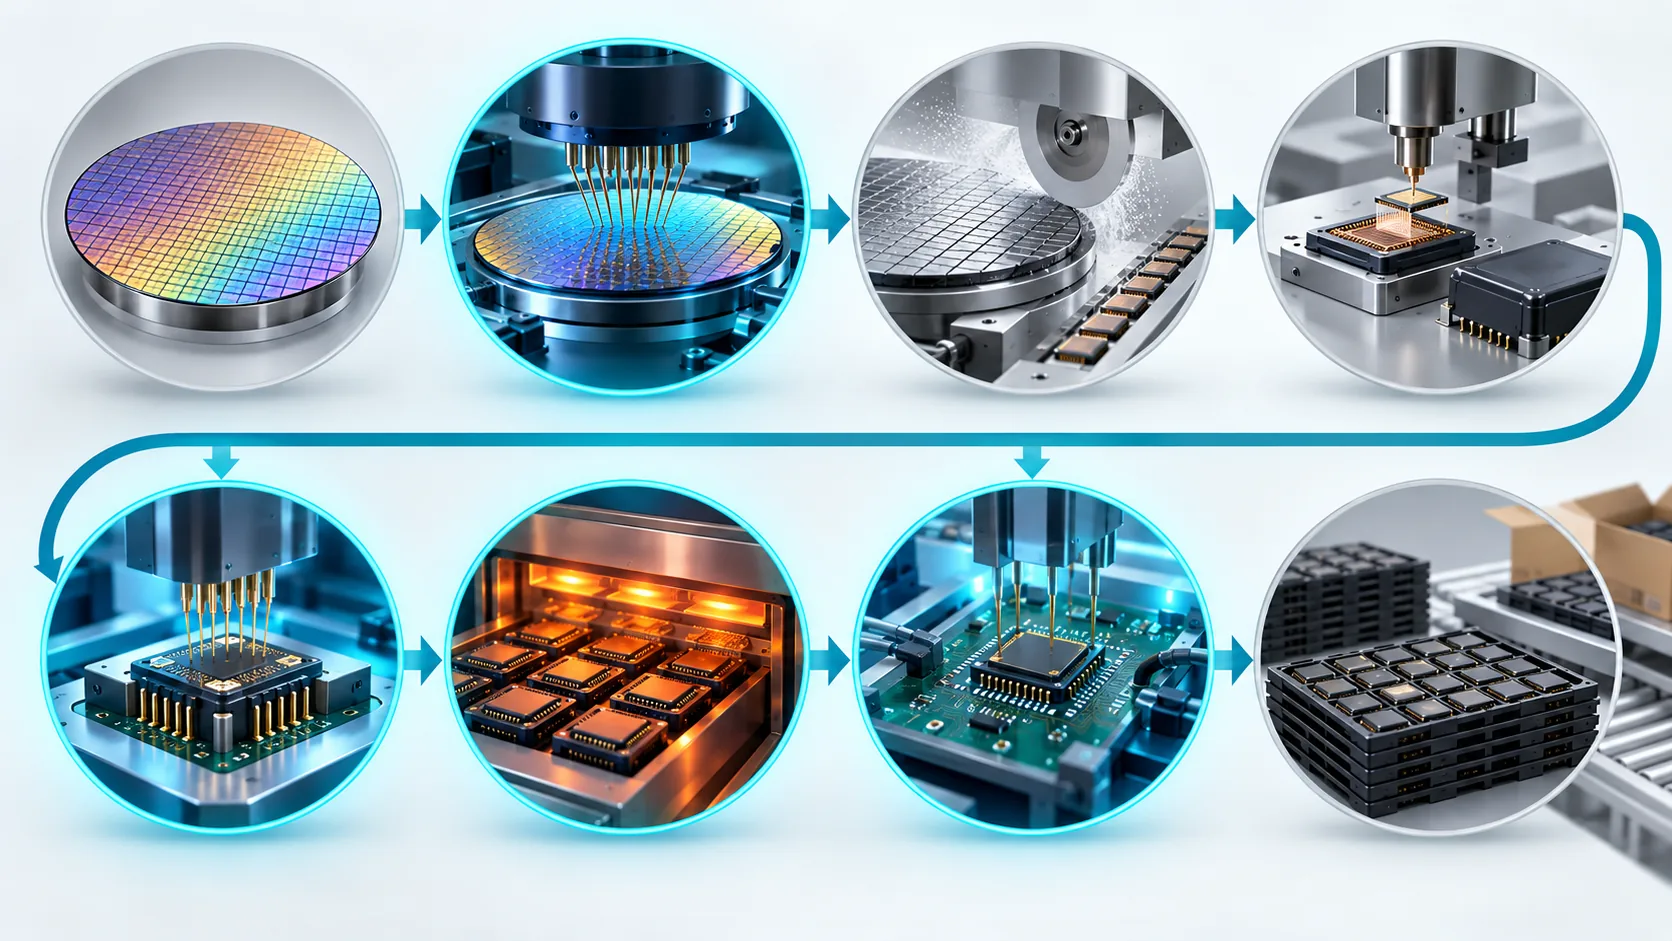
テストと呼ばれる工程は、実際には段階ごとに名前も装置も違います。まず全体像を置きます。
(1) ウェーハテスト
アドバンテストは、ウェーハレベルテストを 「ウェーハを個々のダイに分割する前の段階で行われる試験」であり、 「ウェーハ上にある各ダイの電気的特性を確認し、不良の早期発見に寄与」すると説明しています事実。
(2) ファイナルテスト(パッケージテスト)
同社によれば、これは 「パッケージングされたデバイスが、完成品の半導体デバイスとして正しく動作するかを確認する試験」であり、 「温度変化などの条件下でも安定して動作するかを検証」します事実。 ウェハの状態では良品でも、切って・積んで・封止して・反って——という後工程を経たあとで壊れることがあるからです。
(3) バーンイン
バーンインは、山一電機の説明では 「半導体製造の最終工程で行われる『温度電圧試験』」で、 検査基板に複数のICを装着し、 「125℃~180℃の高温環境下で数時間ほど温度・電圧の負荷をかけて、初期不良をスクリーニング」します事実。 目的は「①信頼性向上 と ②歩留まり向上 の2つ」とされています事実。
考え方は単純です。壊れる素質のあるチップは、熱と電圧をかけると早く壊れる。 だから、出荷前にわざと過酷な条件で動かして、早く死ぬものをここで死なせてしまう。 市場に出てから壊れるより、工場で壊れてくれたほうがいい——という発想です。
(4) SLT(システム・レベル・テスト)
SLTは、アドバンテストの説明では 「スマートフォンやパソコンといった最終製品の実際の使用環境に近い動作状態を再現したプラットフォーム上で、OSやソフトウェアを動作させて検証する試験」です事実。 同社は製品ページで、SLTを 「半導体がシステムや最終製品に組み込まれた実使用環境での動作をテスト」するものと位置づけ、 その背景に「複雑化したデバイスの試験、テスト・コストの削減、大規模量産といった市場の要求」があるとしています事実。
テスタでどれだけ細かくパターンを当てても、 「OSが走り、複数のチップが同時に喋り、電源が揺れている」状態を完全には再現できません。 SLTは、その再現できない部分を実機に近い環境で埋める工程です。
4. ウェーハテストの現場 ― プローバとプローブカード
ウェーハテストでは、2つの道具が組み合わさります。 ウェハを運んで位置を合わせる「プローバ」と、 ウェハ上の電極に実際に触れる「プローブカード」です。
(1) プローブカード ― テスタとチップをつなぐ「コネクタ」
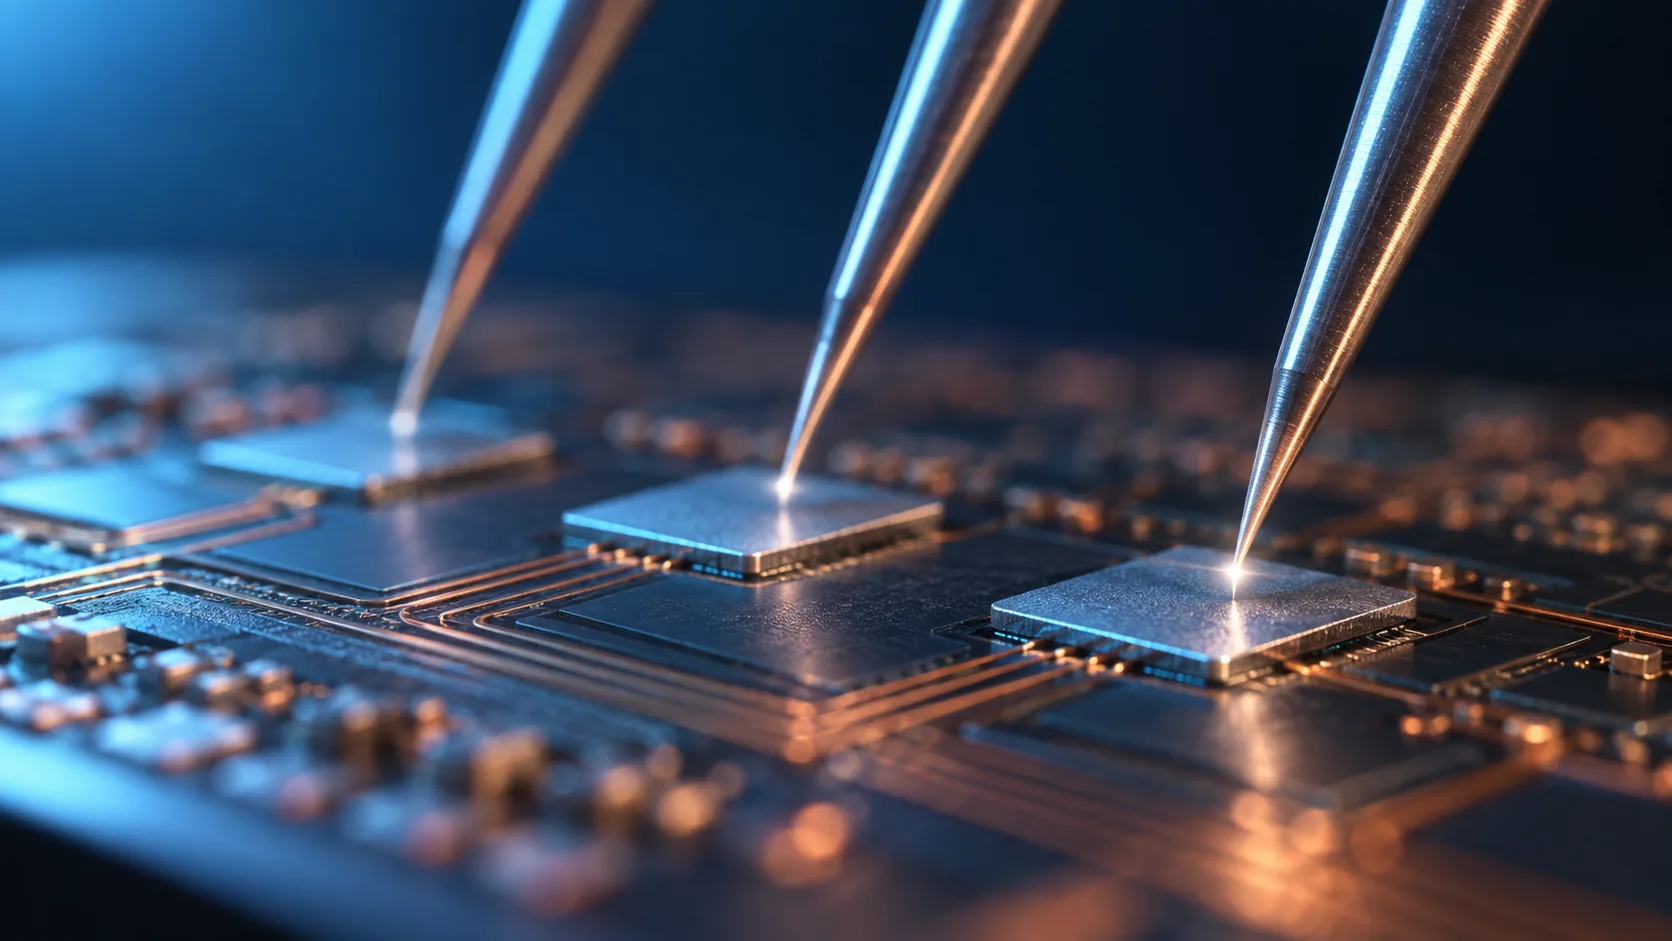
日本マイクロニクスは、プローブカードを 「LSI(半導体集積回路)製造のウェーハ検査工程において、シリコンウェーハ上に形成されたLSIチップの電気的検査に用いられる器具」と定義し、 「ウェーハプローバに取り付けられ、LSIチップの電極と、測定機であるLSIテスタとを接続するコネクタのような役割を持ちます」と説明しています事実。 そして「LSIチップの電極にプローブカードの針を接触させ、電気的検査をおこない、良否判定をします」事実。
針の作り方によって、プローブカードはいくつかの方式に分かれます。 日本電子材料は自社製品をMタイプ(MEMS型)・Vタイプ(垂直型)・Cタイプ(カンチレバー型)に分類しています事実。
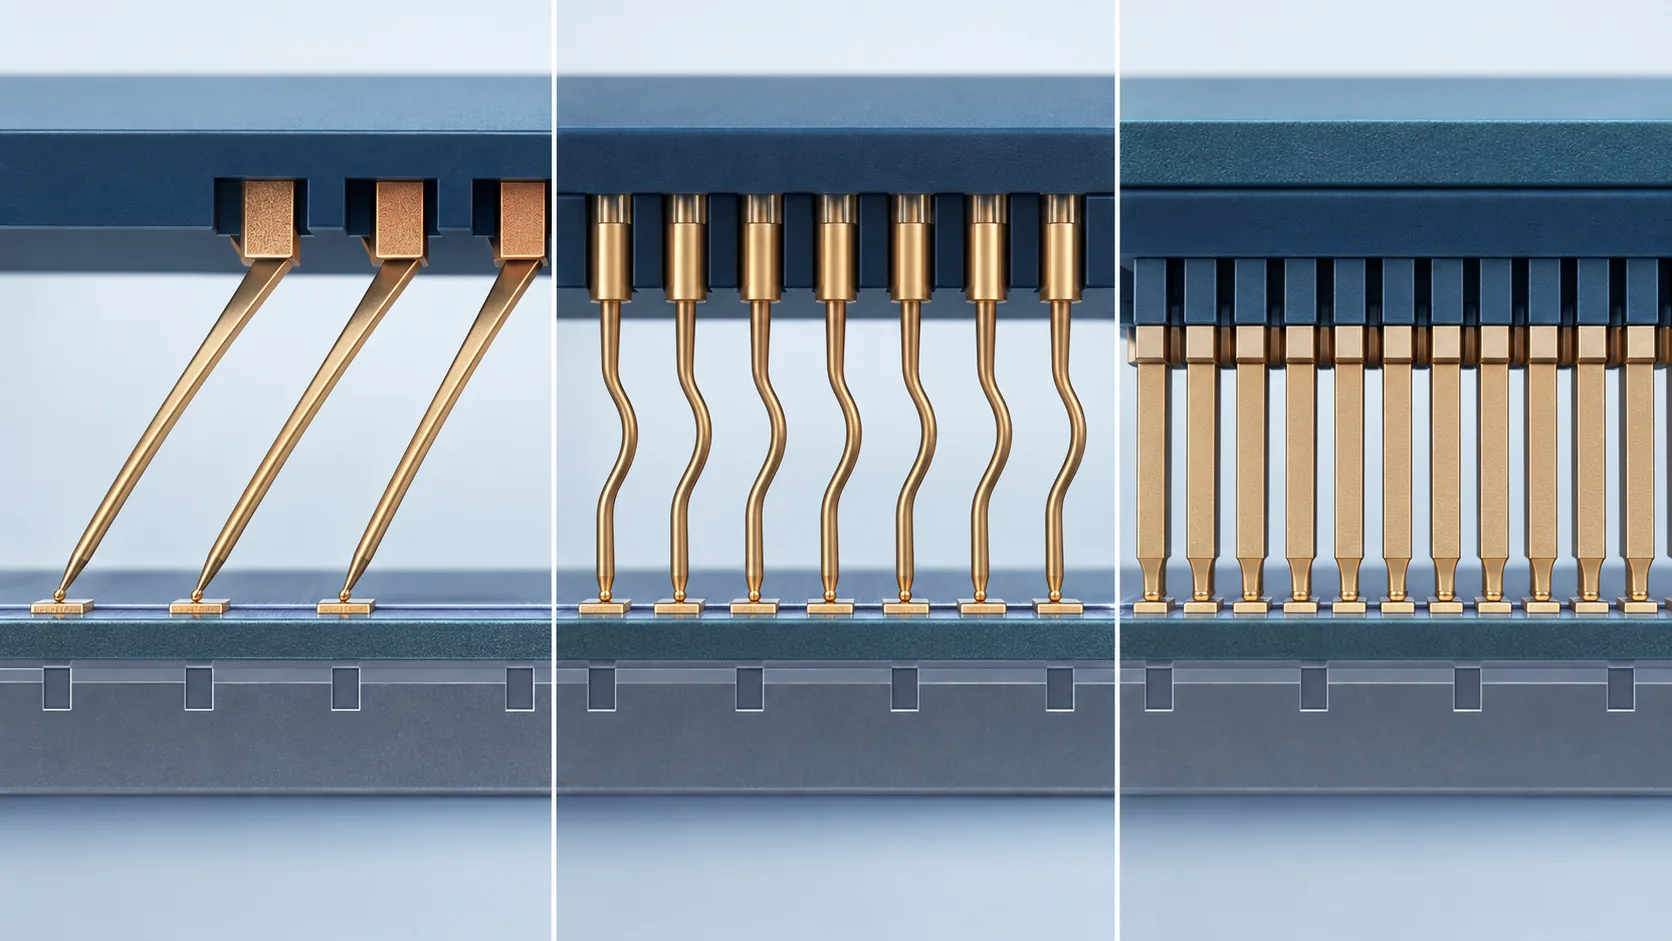
日本マイクロニクスのMEMS型プローブカード「MEMS-V」は、 「角型ニードルタイプ」で「高硬度な材質を採用し、摩耗に強く長寿命な新型MEMSプローブ」とされ、 「プローブの位置精度が高く、安定した接触抵抗を実現」、 「1ピン交換が容易な、優れたメンテナンス性」、 「大面積なプロービングエリアでの高低温試験にも対応可能」と説明されています事実。
(2) プローバ ― 0.8マイクロメートルで位置を合わせ、1トンを受け止める
東京エレクトロンのウェーハプローバ「Prexa™ MS」は、 300mm対応全自動ウェーハプローバで、 先端DRAMについて「テストピン数や発熱量は増大している」ことを挙げ、 「1000kgまでの超耐荷重に対応」し、 「今後のメモリデバイスにおけるフルウェーハテスト(一括コンタクト)を実現」するとしています事実。 位置決め精度はXY ±0.8µm、Z ±2.5µm(オプション ±5.0µm)と公表されています事実。 また、「高発熱に対応した吸熱制御」を備えるとされています事実。
この「1000kg」という数字に、初めて見ると戸惑うはずです。 針を当てるだけの装置が、なぜ1トン近い荷重を想定しているのか。 次の節で、その正体を見ます。
5. 素材技術者の視点①:針は「矛盾した要求」の塊
(1) 20万本の針を一度に押しつける
日本マイクロニクスの「U-Probe」は、 「DRAM、Flash Memoryデバイス向け多数個同時測定用プローブカード」で、 「1枚のカードで、約2,500DUT、プローブ搭載数約200,000ピンに対応」し、 「12インチウェーハの一括測定にも対応」するとされています事実。 技術基盤は「当社独自のMEMSプローブ『マイクロカンチレバー』と『薄膜多層配線基板』の製造技術」です事実。
20万本の針が、いっせいにウェハへ降りてくる。 1本あたりの力がどれほど小さくても、20万倍すればまとまった荷重になります。
東京精密の特許は、その背景技術のなかで 「接触するプローブの本数が変化すると、それに応じてプローブカード全体で受ける接触圧の合計が変化し、それに応じてプローブカードの撓み量も変化する」と述べ、 従来は「このような接触圧の変化については、影響が小さいとして特に考慮されていなかった」と記しています事実。
つまり、荷重が増えればカードは反ります。反れば、中央の針と外周の針で押し込み量が変わります。 押し込み量が変わると、接触抵抗が変わります。 ——ここで効いてくるのが、日本マイクロニクスが挙げる「薄膜多層配線基板」です事実。 20万本分の配線を通しながら、1トン近い荷重で平坦を保つ。 これは電気設計の問題であると同時に、基板材料の剛性・熱膨張・積層構造の問題です。 「パッケージ基板」編や「ビルドアップフィルム」編で見た反りの議論が、そのまま検査治具にも現れています。
(2) 針先で起きていること ― 酸化膜、針跡、突き抜け
アルミの電極パッドの表面には、空気に触れた瞬間から自然酸化膜ができます。 酸化アルミは絶縁体です。ただ触れるだけでは、電気は流れません。 そこで針は、パッドに押し込まれ(オーバードライブ)、 先端をわずかに滑らせて酸化膜を破り、下の金属に届きます。このとき残る傷が針跡(スクラブマーク)です。
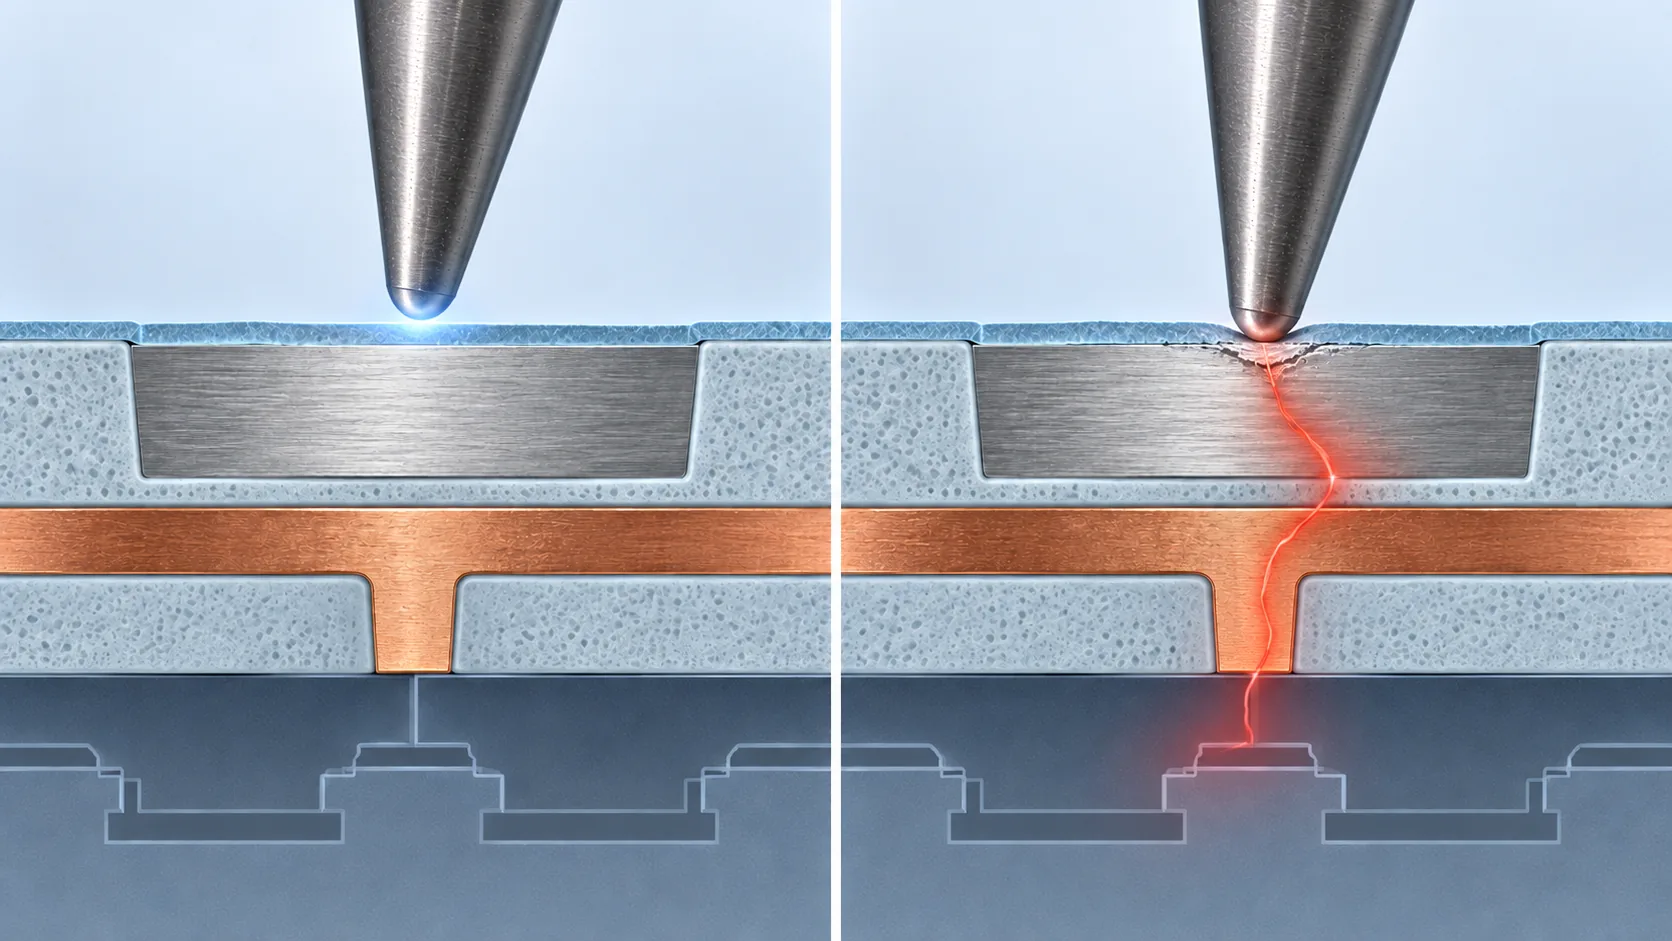
東京精密の特許は、電極パッドの薄膜化にともない 「従来の方法でプローブを電極パッドに接触させると、プローブの先端部が電極パッド膜を突き抜けて正常な接触が確立できないという問題」が生じ、 さらに「電極パッドの下の電気回路が損傷して正常に動作しないという問題も生じる」と述べています事実。
ここに材料設計のジレンマがあります。
- 硬くしたい:酸化膜を確実に破り、摩耗せず、何十万回も使いたい
- 硬くしたくない:硬すぎればパッドを突き抜け、下の回路を壊す
- 導電性が欲しい:接触抵抗が上がれば測定値が狂う
- ばね性が欲しい:ウェハの高さのばらつきを針のたわみで吸収したい
- 汚れてほしくない:削れたアルミが先端に付着し、酸化すれば抵抗が上がる
硬さ・導電性・ばね性・耐摩耗性は、ひとつの金属では同時に満たせません。 日本マイクロニクスがMEMS-Vで「高硬度な材質」と「安定した接触抵抗」を並べて謳い、 同時に「1ピン交換が容易な、優れたメンテナンス性」を挙げているのは、 針が消耗品であることを前提に設計されていることの表れです事実。 針は「壊れないもの」ではなく、「決まった回数で交換するもの」として扱われています。
6. 素材技術者の視点②:ソケットは部位ごとに材料を変えている
パッケージになったあとのテストでは、針ではなくソケットを使います。 ICをソケットに落とし込み、ばねで押さえて端子に触れさせる。 ファイナルテストで使うものをテストソケット、 バーンインで使うものをバーンインソケットと呼び分けます。
山一電機は、バーンインテストを 「①信頼性向上 と ②歩留まり向上 の2つの目的」を持つ工程とし、 バーンインソケットの役割を「ICと検査基板を安定してつなぐ接触技術」と説明しています事実。
ここからが、素材技術者にとっていちばん面白いところです。 同社は、接触子に求められる条件として 「150℃以上でも特性が劣化しない耐熱特性」「導電性が良いこと」「疲労特性が良いこと」の3つを挙げています事実。 ——この3つを、ひとつの材料で満たすのは難しい。 だから実際のソケットは、部位ごとに違う材料を割り当てています。
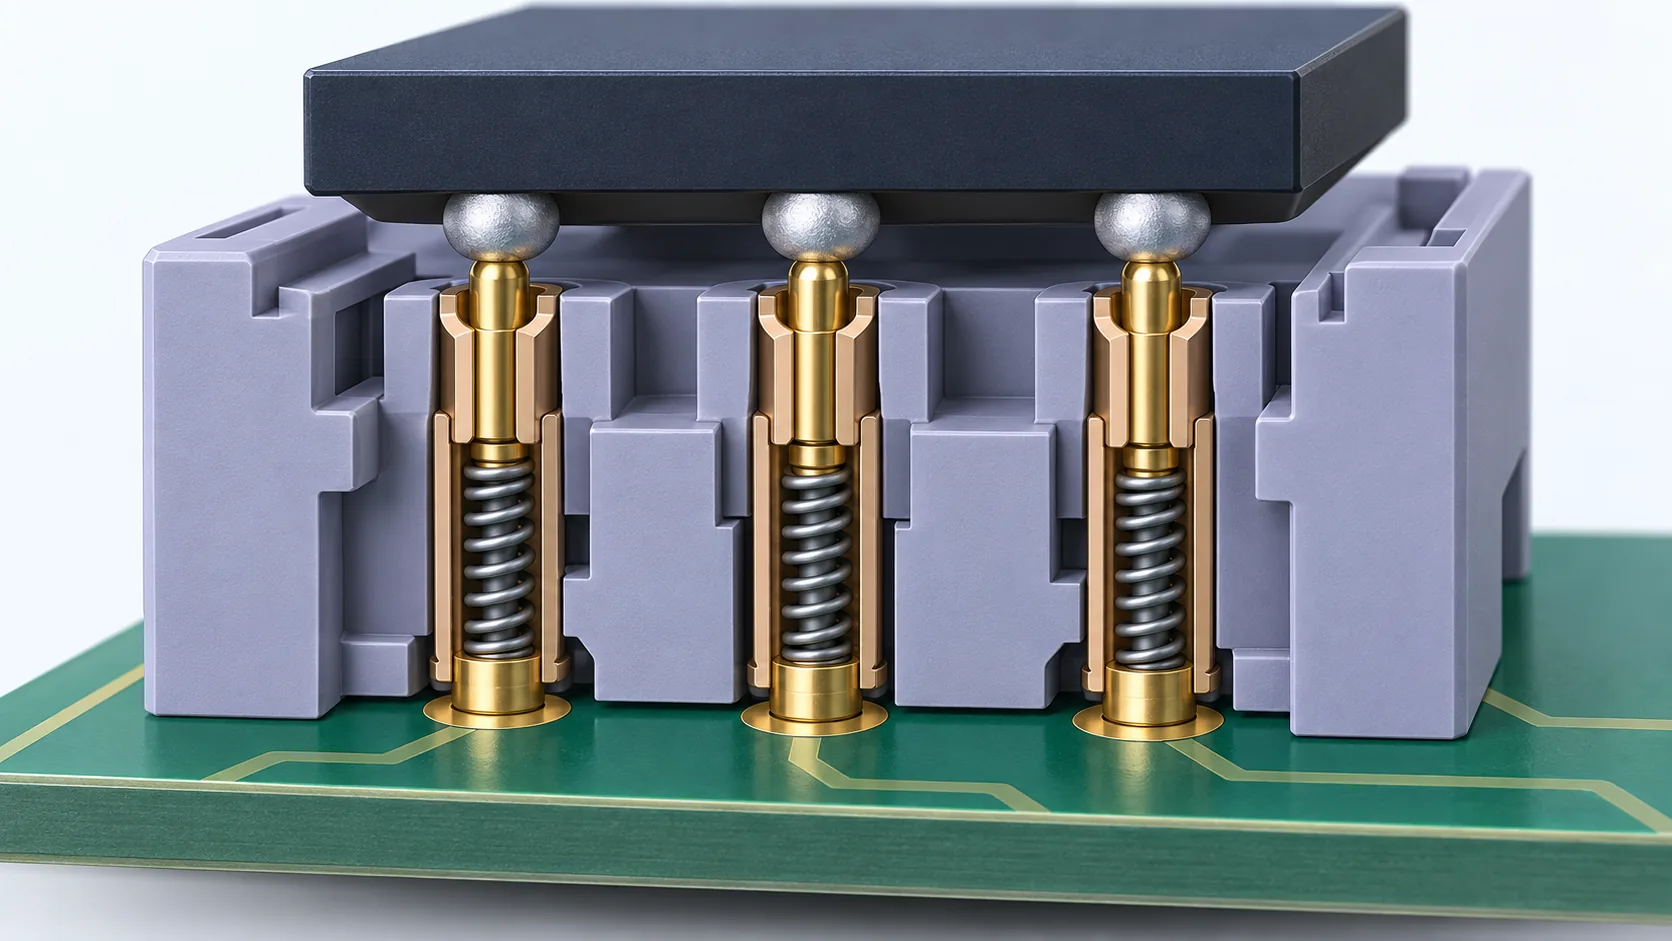
| 部位 | 材料 | そこに求められている機能 |
|---|---|---|
| ハウジング(筐体) | スーパーエンジニアリングプラスチック | 150℃以上でも変形しない。ICと接触子の位置を保持する |
| 接触子(バーンイン用) | BeCu(ベリリウム銅) | ばね性と導電性を両立させる。高温下で繰り返し使う |
| 接触子(テスト用) | BeCu/SK(炭素工具材)/Pd合金 | 常温で、より多い回数の繰り返しに耐える |
| バレル(筒) | PB(リン青銅) | プランジャを案内し、電流の通り道になる |
| コイルばね | SWP(ピアノ線)/SUS(ステンレス) | 接触荷重を生む。へたらない |
※ 材料名は山一電機の技術コラムの記載によります[参考資料15]。機能の欄は本記事による整理です。
導電性がほしければ銅系、ばね性がほしければ加工硬化させた鋼、耐熱がほしければ樹脂—— ひとつの部品に全部を求めず、機能ごとに部位を分け、部位ごとに材料を選ぶ。 ソケットはその典型です。
ハウジングについて山一電機は、「スーパーエンジニアリングプラスチック(スーパーエンプラ)」を使い、 「耐熱性は150℃以上、強度は汎用プラスチックと比べて1.5倍」と説明しています事実。 ここで重要なのは、バーンインが125〜180℃で数時間続くという条件です事実。 つまりハウジングは、その温度で何千回・何万回と開け閉めされても寸法が狂わないことを求められます。 耐熱グレードの選定、成形収縮、クリープ、吸湿——樹脂設計の論点がそのまま並びます。
接触子についても同じ見方ができます。バーンインは高温だからBeCu。 テストは常温だが回数が多いから、BeCu に加えて SK(炭素工具材)や Pd合金という選択肢が並ぶ事実。 温度条件が違えば、最適な材料も変わる——ごく当たり前のことが、そのまま製品の作り分けになっています。
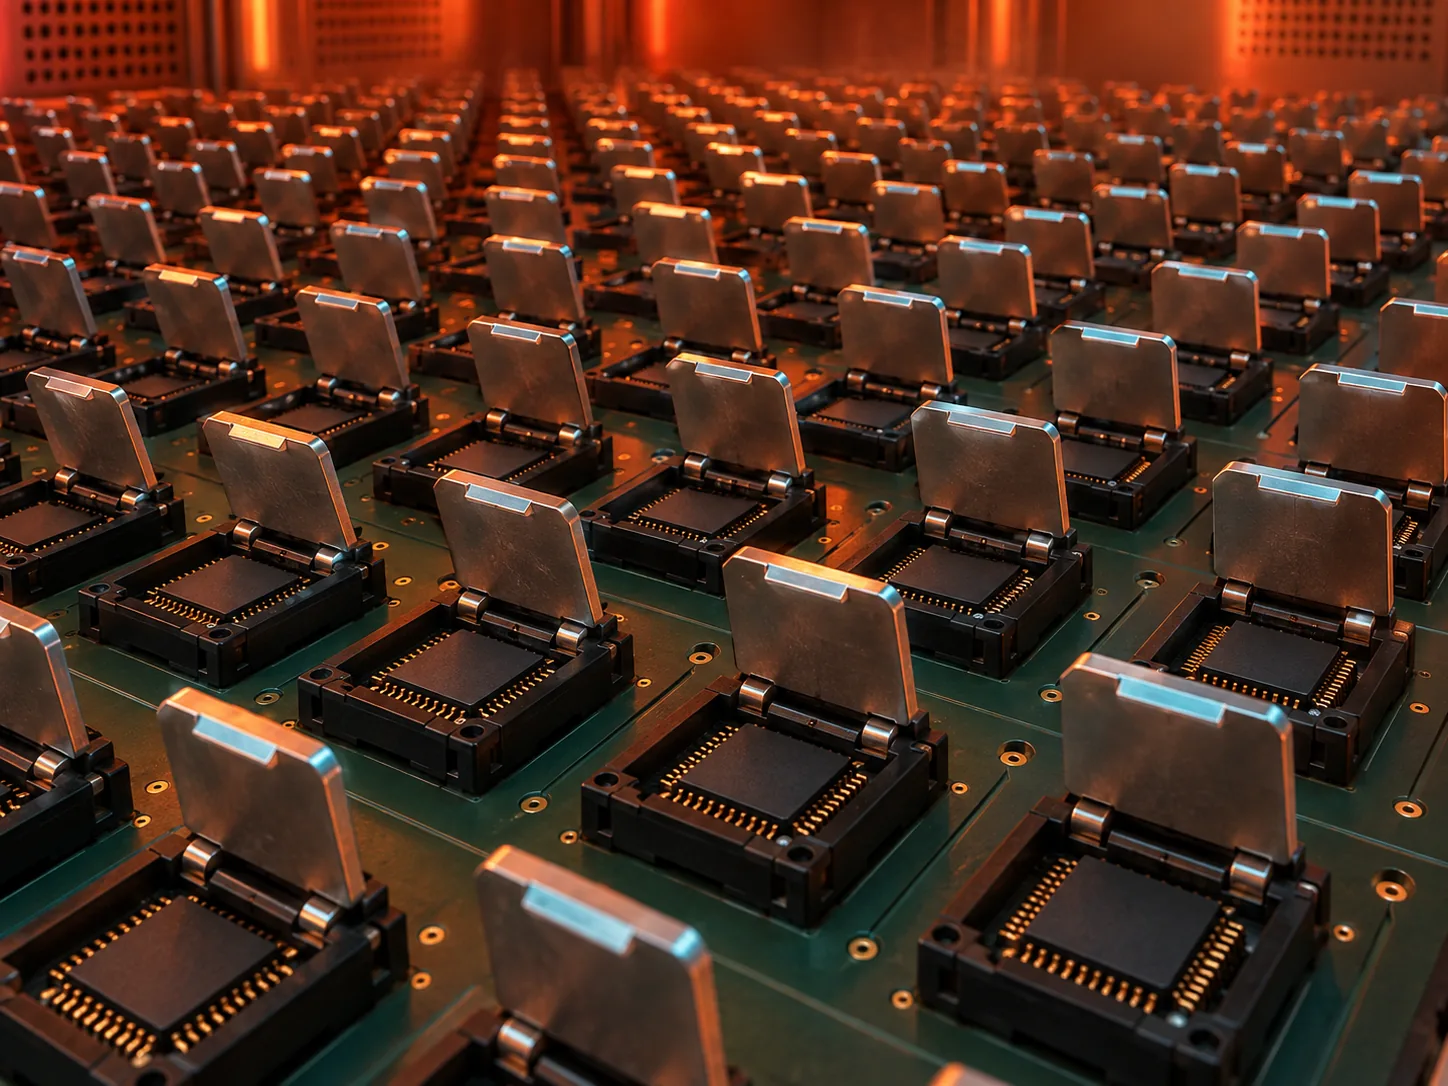
7. 積層時代のテスト ― KGDという前提
ここまでは「1つのチップを測る」話でした。 ところが後工程は、いまチップを積む方向へ進んでいます(「HBM」編、「スタッキング」編、「ハイブリッドボンディング」編)。 積む工程には、テストの側から見ると厄介な性質があります。
積んでしまうと、あとから1枚だけ抜けない。
だから、積む前に「これは良品だ」と分かっているダイが要る。 これがKGD(Known Good Die)です。 テキサス・インスツルメンツは 「KGD とは、同等のパッケージ部品と同じ品質および信頼性をもつダイと定義されます」と述べています事実。 つまりKGDとは、パッケージに入っていないのに、パッケージ品と同じ品質保証がついたベアダイのことです。
東京エレクトロンも、ウェーハテスト工程について「KGD確保が重要」であると述べています事実。 ウェーハテストの位置づけが、「不良を早く落とす」から「積むための品質保証を出す」へと重みを増しているということです。
従来のテストは「悪いものを外に出さないための最後の関門」でした。 積層では意味が変わります。不良ダイを1枚まぜると、一緒に積んだ良品のダイまで道連れになる。 16段のスタックで1枚だけ不良なら、捨てられるのは残り15枚の良品を含むスタック全体です。
だからテストは工程の後ろから前へ、より早い段階へ移動していきます。 「スタッキング」編で触れた「積む前に良否が分かっていなければ、積層の利点が消える」という論点は、 テスト側から見ればそのままKGDの要求水準が上がるということです。
積層メモリを測る側の変化
アドバンテストのメモリ用テスト・ハンドラ「M5241」は、 「DRAM、NANDフラッシュ、HBMの量産テストに最適化されています」とされ、 最大512デバイスの同時測定、温度範囲は標準 −40℃〜+125℃(拡張 −55℃〜+150℃)、 「マイクロチャンバー方式により±1.0℃の精度を実現」、 最大スループット46,000 UPH、最大デバイスサイズ14×22 mm と公表されています事実。
テスタ側では、同社が2025年2月12日に次世代DRAM向け「T5801」を発表しています。 「最高36Gbps PAM3および18Gbps NRZの業界トップクラスの性能」を掲げ、 背景として「メモリ帯域幅がシステム全体のパフォーマンスにおける潜在的なボトルネックになりつつあります」と述べています事実。 販売開始は2026年初頭の予定とされています未確定/将来。
メモリが速くなるということは、テスタもその速さで信号を出し、受け取れなければならないということです。 36Gbps という数字は、測定器の側が要求される性能です。 そしてその信号は、ソケットやプローブカードの配線を通ってデバイスに届きます。 ——高速信号が通る以上、そこに使われる基板材料の誘電特性(Dk/Df)が効いてきます。 「ビルドアップフィルム」編で見た低Dfの議論は、製品側の基板だけでなく、検査治具の側でも同じ理屈で効いています(本記事による解説)。
8. 課題
(1) テストは「時間」を売っている ― だから同時に測る
テストのコストは、突き詰めれば「装置を何秒占有したか」で決まります。 チップが複雑になるほど、確かめるべき項目は増え、1個あたりの時間は伸びます。 それを吸収する方法はひとつしかありません。同時にたくさん測ることです。
アドバンテストのSLT/バーンイン・プラットフォーム「7038」は、 「最大で720個のデバイスを同時測定し、5,000個/時(UPH)のスループットを実現できます」とされ、 「電圧、温度、バーンイン時間などの試験仕様をカスタマイズ可能」と説明されています事実。
720個を同時に測るなら、ソケットが720個要ります。 512個同測のハンドラなら、512個のソケットが基板の上に並びます。 2,500 DUTのプローブカードなら、約200,000本の針が1枚の基板に立ちます事実。
つまり「同時測定数を増やす」という業界の方向性は、そのまま接触材料・樹脂・基板の需要になります。 しかもこれらは消耗品です。針もばねも接触子も、決まった回数で寿命が来ます。 一度採用されれば繰り返し出る——後工程材料のなかでも、この性格はかなり特殊です(本記事による解説)。
(2) 発熱を逃がしながら測る
測定中のチップは発熱します。しかも、AI向けのように電力の大きいデバイスほど強く発熱します。 温度が変われば特性が変わり、判定が揺れます。
東京エレクトロンがプローバに「高発熱に対応した吸熱制御」を挙げ事実、 アドバンテストがハンドラで「マイクロチャンバー方式により±1.0℃の精度を実現」と述べている事実のは、 「測るあいだ、温度を決められた値に保つ」ことが測定そのものの前提だからです。
これは材料・構造の問題です。 発熱をどう受け、どう逃がし、どう均一にするか—— 「HBM」編や「CoWoS」編で扱ったTIM(熱界面材料)や放熱設計の議論が、検査治具の側にも同じ形で存在します(本記事による解説)。
(3) パッドが薄くなる ― 触れるほうが難しくなる
電極パッドの薄膜化について、東京精密の特許は 「プローブの先端部が電極パッド膜を突き抜けて正常な接触が確立できない」、 「電極パッドの下の電気回路が損傷して正常に動作しない」という問題を挙げています事実。
微細化が進むほど、触れていい深さの幅(ウィンドウ)が狭くなる。 浅ければ酸化膜を破れず、深ければ回路を壊す。 針の材料・形状の話は、ここでプロセス側の配線・絶縁膜の設計と直結します。
(4) ATEで測りきれない不良が残る
アドバンテストは、SLTの背景として 「複雑化したデバイスの試験、テスト・コストの削減、大規模量産といった市場の要求」を挙げています事実。 テストパターンをどれだけ作り込んでも、OSが走り、複数のチップが同時に動き、電源が揺れている状態は再現しきれません。 だからSLTという工程がもう1段積まれる——テストの段数そのものが増えているということです。
テストは、後工程のなかでいちばん「地味」に見える工程です。 しかしここまで見てきたように、その中身は 接触の材料工学(針・接触子・めっき・摩耗)、 構造材料(1トンでたわまない基板、150℃で狂わない樹脂)、 熱設計(測定中の温度を保つ)、 そして歩留まりの経済学(いつ捨てるか)が同時に効く場所です。
材料メーカーから見ると、テスト治具は「少量・高単価・繰り返し発注」という、 後工程材料のなかでも独特の市場です。 そして積層とAI半導体の拡大によって、その物量は増える方向にあります(本記事による解説)。
9. 用語集
- ウェーハテスト
- ウェハを切り分ける前に、各チップの良否を電気的に判定する工程。ウェーハプロービング、ウェハソートとも呼ばれる。
- ファイナルテスト
- パッケージに実装したあと、完成品として正しく動くかを確認する工程。
- バーンイン
- 高温と電圧の負荷をかけ、初期不良を早期に顕在化させてスクリーニングする試験。
- SLT
- System Level Test。最終製品に近い環境でOSやソフトを動かして検証する試験。
- ATE
- Automated Test Equipment。半導体試験装置。テスタ本体と搬送装置などで構成される。
- テストヘッド
- テスト機能を搭載したボードを収める部分。被測定デバイスのすぐ近くに置かれる。
- プローバ
- ウェハを搬送し、位置を合わせてプローブカードに接触させる装置。
- テストハンドラ
- パッケージ済みデバイスを搬送し、ソケットに装着する装置。
- プローブカード
- チップの電極とテスタをつなぐ治具。多数の針(プローブ)を配線基板に配置したもの。
- DUT
- Device Under Test。被測定デバイス。同時に測る個数の単位としても使われる。
- オーバードライブ
- 針が電極に触れてから、さらに押し込む量。酸化膜を破るために必要だが、過剰だと損傷を招く。
- 針跡(スクラブマーク)
- 針が電極表面を滑って残す傷。接触の証拠でもあり、管理対象でもある。
- KGD
- Known Good Die。パッケージ品と同等の品質・信頼性が保証されたベアダイ。
- UPH
- Units Per Hour。1時間あたりの処理個数。テスト装置のスループットを表す。
- BeCu
- ベリリウム銅。導電性とばね性を併せ持つ銅合金。接触子に広く使われる。
- スーパーエンプラ
- 耐熱性・強度に優れた高機能樹脂の総称。ソケットのハウジングに使われる。
10. 参考資料(一次情報)
- アドバンテスト「事業紹介(解説:半導体テスト)」 — advantest.com
- アドバンテスト「ATE(Automated Test Equipment)とは?」 — advantest.com
- アドバンテスト「システム・レベル・テスト・システム」 — advantest.com
- アドバンテスト「7038 大規模同測システムレベルテスト(SLT)およびバーンイン(BI)プラットフォーム」 — advantest.com
- アドバンテスト「アドバンテストが次世代DRAM向け超高速メモリ・テスト・システム『T5801』を発表」2025年2月12日 — advantest.com
- アドバンテスト「M5241 テスト・ハンドラ」 — advantest.com
- 東京エレクトロン「テスト Prexa™シリーズ」 — tel.co.jp
- 日本マイクロニクス「プローブカード」 — mjc.co.jp
- 日本マイクロニクス「U-Probe」 — mjc.co.jp
- 日本マイクロニクス「MEMS-V」 — mjc.co.jp
- 日本電子材料「半導体検査用部品」 — jem-net.co.jp
- 日本電子材料「プローブカード」 — jem-net.co.jp
- 東京精密(公開特許)「プローバ、プローブ接触方法及びそのためのプログラム」JP4817830B2 — patents.google.com
- 山一電機「半導体検査用バーンイン・テストソケットはどのような材料と技術で作られる? Part1」 — yamaichi.co.jp
- 山一電機「半導体検査用バーンイン・テストソケットはどのような材料と技術で作られる? Part2」 — yamaichi.co.jp
- 山一電機「バーンインソケットとは? ~私たちの快適な暮らしを支える“検査用ICソケット”~」 — yamaichi.co.jp
- テキサス・インスツルメンツ「ダイ/ウェハー・ソリューション」 — tij.co.jp
11. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| テストは「半導体の出力波形を、リファレンスと照合し、良品/不良品を判定」するものであること。テスト・システムは「ウェーハを作る工程の最後と、パッケージ等を施した後の最終検査の工程で用いられる」こと。「半導体がきちんと動作するか、また求められている性能や耐久性を満たしているか」を見ること。「不良の原因を解析し、歩留まりを向上させ」ること。テスト・システムの構成(テストヘッド、搬送装置=プローバ/テストハンドラ、デバイス・インターフェイス) | アドバンテスト「事業紹介(解説:半導体テスト)」[参考資料 1]https://www.advantest.com/ja/about/business/ | 事実 |
| ウェーハレベルテストは「ウェーハを個々のダイに分割する前の段階で行われる試験」で「ウェーハ上にある各ダイの電気的特性を確認し、不良の早期発見に寄与」すること。パッケージテストは「パッケージングされたデバイスが、完成品の半導体デバイスとして正しく動作するかを確認する試験」で「温度変化などの条件下でも安定して動作するかを検証」すること。SLTは「スマートフォンやパソコンといった最終製品の実際の使用環境に近い動作状態を再現したプラットフォーム上で、OSやソフトウェアを動作させて検証する試験」であること | アドバンテスト「ATEとは?」[参考資料 2]https://www.advantest.com/ja/semiconductor-basics/automated-test-equipment/ | 事実 |
| SLTは「半導体がシステムや最終製品に組み込まれた実使用環境での動作をテスト」するものであること。背景に「複雑化したデバイスの試験、テスト・コストの削減、大規模量産といった市場の要求」があること | アドバンテスト「システム・レベル・テスト・システム」[参考資料 3]https://www.advantest.com/ja/products/component-test-system/system-level-test-systems/ | 事実 |
| 7038が「最大で720個のデバイスを同時測定し、5,000個/時(UPH)のスループットを実現できます」とされること。「電圧、温度、バーンイン時間などの試験仕様をカスタマイズ可能」であること | アドバンテスト「7038」製品ページ[参考資料 4]https://www.advantest.com/ja/products/component-test-system/system-level-test-systems/7038/ | 事実 |
| T5801が2025年2月12日発表であること。「最高36Gbps PAM3および18Gbps NRZの業界トップクラスの性能」を掲げること。「メモリ帯域幅がシステム全体のパフォーマンスにおける潜在的なボトルネックになりつつあります」と述べていること | アドバンテスト ニュースリリース(2025/2/12)[参考資料 5]https://www.advantest.com/ja/news/2025/20250212.html | 事実 |
| T5801の販売開始が2026年初頭の予定であること(本稿執筆時点で出荷実績は確認していない) | アドバンテスト ニュースリリース(2025/2/12)[参考資料 5]https://www.advantest.com/ja/news/2025/20250212.html | 未確定/将来 |
| M5241が「DRAM、NANDフラッシュ、HBMの量産テストに最適化されています」とされること。最大512デバイス同測、温度範囲 −40〜+125℃(拡張 −55〜+150℃)、「マイクロチャンバー方式により±1.0℃の精度を実現」、最大46,000 UPH、最大デバイスサイズ14×22 mm | アドバンテスト「M5241」製品ページ[参考資料 6]https://www.advantest.com/ja/products/component-test-system/test-handler/m5241/ | 事実 |
| Prexa™ MSが300mm対応全自動ウェーハプローバであること。「テストピン数や発熱量は増大している」「1000kgまでの超耐荷重に対応」「今後のメモリデバイスにおけるフルウェーハテスト(一括コンタクト)を実現」「高発熱に対応した吸熱制御」、XY±0.8µm/Z±2.5µm(オプション±5.0µm)。ウェーハテスト工程で「KGD確保が重要」であること | 東京エレクトロン「テスト Prexa™シリーズ」[参考資料 7]https://www.tel.co.jp/product/prexa.html | 事実 |
| プローブカードが「LSI製造のウェーハ検査工程において、シリコンウェーハ上に形成されたLSIチップの電気的検査に用いられる器具」であり、「ウェーハプローバに取り付けられ、LSIチップの電極と、測定機であるLSIテスタとを接続するコネクタのような役割を持ちます」、「LSIチップの電極にプローブカードの針を接触させ、電気的検査をおこない、良否判定をします」 | 日本マイクロニクス「プローブカード」[参考資料 8]https://www.mjc.co.jp/products_service/probecard/ | 事実 |
| U-Probeが「DRAM、Flash Memoryデバイス向け多数個同時測定用プローブカード」であること。「1枚のカードで、約2,500DUT、プローブ搭載数約200,000ピンに対応」「12インチウェーハの一括測定にも対応」「当社独自のMEMSプローブ『マイクロカンチレバー』と『薄膜多層配線基板』の製造技術」 | 日本マイクロニクス「U-Probe」[参考資料 9]https://www.mjc.co.jp/products_service/probecard/u_probe/ | 事実 |
| MEMS-Vが「角型ニードルタイプのプローブカード」で、「高硬度な材質を採用し、摩耗に強く長寿命な新型MEMSプローブ」「プローブの位置精度が高く、安定した接触抵抗を実現」「1ピン交換が容易な、優れたメンテナンス性」「大面積なプロービングエリアでの高低温試験にも対応可能」「狭ピッチのデバイスにも対応可能」であること | 日本マイクロニクス「MEMS-V」[参考資料 10]https://www.mjc.co.jp/products_service/probecard/mems_v/ | 事実 |
| ウェーハテストが「ウエハ上に並んだ何百ものICチップを数ミリ角のチップごとに切断(ダイシング)する前に、製作されたICチップが良品であるか、不良品であるかを判定する」工程であること | 日本電子材料「半導体検査用部品」[参考資料 11]https://www.jem-net.co.jp/products/handotai | 事実 |
| プローブカードがMタイプ(MEMS型)・Vタイプ(垂直型)・Cタイプ(カンチレバー型)に分類されること。MCシリーズが「主にDRAMやNAND型フラッシュメモリー等のウエハテストに使われている」「当社の製品の中では、もっとも多くのプローブが実装できる」こと。MTシリーズが「狭ピッチなエリアアレイ配列に対応可能とし、フリップチップの測定に最適」であること。CEシリーズが「ロジックIC向けを中心に、様々な分野で広く使われている」こと | 日本電子材料「プローブカード」[参考資料 12]https://www.jem-net.co.jp/products/probe | 事実 |
| 「接触するプローブの本数が変化すると、それに応じてプローブカード全体で受ける接触圧の合計が変化し、それに応じてプローブカードの撓み量も変化する」「このような接触圧の変化については、影響が小さいとして特に考慮されていなかった」「プローブの先端部が電極パッド膜を突き抜けて正常な接触が確立できないという問題」「電極パッドの下の電気回路が損傷して正常に動作しないという問題も生じる」 | 東京精密 公開特許 JP4817830B2 の背景技術[参考資料 13]https://patents.google.com/patent/JP4817830B2/ja | 事実 |
| ソケットのハウジングに「スーパーエンジニアリングプラスチック(スーパーエンプラ)」が使われ、「耐熱性は150℃以上、強度は汎用プラスチックと比べて1.5倍」であること。射出成形技術と切削加工技術が使われること | 山一電機 技術コラム Part1[参考資料 14]https://www.yamaichi.co.jp/column/howtomake_part1/ | 事実 |
| 接触子の材料がバーンインソケットでBeCu(ベリリウム銅)、テストソケットでBeCu/SK(炭素工具材)/Pd合金(パラジウム合金)であること。バレルがPB(リン青銅)、コイルばねがSWP(ピアノ線)/SUS(ステンレス)であること。求められる条件が「150℃以上でも特性が劣化しない耐熱特性」「導電性が良いこと」「疲労特性が良いこと」であること | 山一電機 技術コラム Part2[参考資料 15]https://www.yamaichi.co.jp/column/howtomake_part2/ | 事実 |
| バーンインテストが「半導体製造の最終工程で行われる『温度電圧試験』」であり、「125℃~180℃の高温環境下で数時間ほど温度・電圧の負荷をかけて、初期不良をスクリーニング」すること。目的が「①信頼性向上 と ②歩留まり向上 の2つの目的」であること。バーンインソケットが「ICと検査基板を安定してつなぐ接触技術」を担うこと | 山一電機 技術コラム「バーンインソケットとは?」[参考資料 16]https://www.yamaichi.co.jp/column/what-is-a-burn-in-socket-an-ic-socket-for-inspection-use-that-supports-our-comfortable-lives/ | 事実 |
| 「KGD とは、同等のパッケージ部品と同じ品質および信頼性をもつダイと定義されます」 | テキサス・インスツルメンツ「ダイ/ウェハー・ソリューション」[参考資料 17]https://www.tij.co.jp/ww/hirel/die/index.shtml | 事実 |
| 図4:針1本あたりの接触荷重を約5 gf とした概算。東京エレクトロンの「1000kgまでの超耐荷重」と日本マイクロニクスの「約200,000ピン」から逆算したもの。両者は別企業の別製品であり、この組み合わせの実機を示すものではない | 本稿の逆算。前提となる数値は参考資料7・9[参考資料 7]https://www.tel.co.jp/product/prexa.html[参考資料 9]https://www.mjc.co.jp/products_service/probecard/u_probe/ | 本稿の計算 |
| 図8:1段あたりの良品率 p、段数 n に対しスタック全体の良品率を pn とした値(4段/8段/12段/16段 × 99%/98%/95%) | 本稿による単純計算。特定製品の実績値ではない。実際には冗長回路・リペア・積層後の救済があるためこのとおりにはならない | 本稿の計算 |
| 針に求められる特性(硬さ・導電性・ばね性・耐摩耗性・付着物)が互いに矛盾するという整理。ソケットが「機能分解」の例であるという読み取り。同時測定数の増加が接触材料・樹脂・基板の物量に直結するという指摘。テスト治具が「少量・高単価・繰り返し発注」という市場性格を持つという指摘。検査治具でも高速信号のDk/Dfや放熱の議論が効くという指摘 | 公表内容にもとづく本記事の整理・解説。各社が表明した見解や業界で確立された分類ではない | 解説 |
| 図10で並べた3つの数値(約2,500 DUT/512デバイス/720デバイス)は工程も測定対象も異なり、横並びで優劣を比較できるものではないこと | 本記事による注記。数値自体の出典は参考資料4・6・9[参考資料 4]https://www.advantest.com/ja/products/component-test-system/system-level-test-systems/7038/[参考資料 6]https://www.advantest.com/ja/products/component-test-system/test-handler/m5241/[参考資料 9]https://www.mjc.co.jp/products_service/probecard/u_probe/ | 解説 |
最終更新:2026年9月20日/出典は一次情報(装置・治具メーカーの公式製品ページおよびニュースリリース、公開特許、デバイスメーカーの公式技術ページ)に限定しています。 工程の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 図はすべて説明用です。図4・図8・図10は数値・計算条件を保持するベクター図、ヒーロー画像と図1〜図3・図5〜図7・図9はAI生成イメージです。生成画像は実在の装置・治具・施設、針数・寸法・配列を正確に描いたものではなく、元の概要SVGは非表示で保持しています。