PANEL LEVEL PACKAGING · TECHNOLOGY EXPLAINER
PLPとは何か
丸いウェハをやめ、四角い大判パネルで作る。半導体は長いあいだ「丸いウェハ」で作られてきました。しかしパッケージを作る工程では、 丸い形が不利に働きます。液晶パネルのような四角い大判で作ろうという発想と、 そこに立ちはだかる材料の問題を解説します。
 AI生成概念図|実製品写真ではありません・not to scale
- PLPとは何か(3行でつかむ)
- なぜ四角なのか ― 円は四角を敷き詰められない
- パネルサイズの標準化(SEMI 3D20)
- 最大の技術課題:ダイシフト
- 素材技術者の視点:材料の組み合わせが結果を決める
- 日本の動き:レゾナック「JOINT3」
- 課題
- 用語集/参考資料/出典対応表
事実=標準化団体・研究機関・メーカーの公表資料に記載のある値(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標であり、量産実績が確認できていない事項
1. PLPとは何か(3行でつかむ)
PLP(Panel Level Packaging/パネルレベルパッケージング)とは、 「半導体パッケージを、丸いウェハの上ではなく、四角い大判のパネルの上でまとめて作る方式」です。
- 作る場所が違う:φ300 mmの円ではなく、510×515 mmといった四角い板の上
- 作るものは同じ:ファンアウト型のパッケージや、インターポーザ
- 狙いは生産性:1回の処理でより多くの製品を作り、1個あたりのコストを下げる
ファンアウト型のパッケージをウェハ上で作る方式をFOWLP(Fan-Out Wafer Level Packaging)、 パネル上で作る方式をFOPLP(Fan-Out Panel Level Packaging)と呼びます。
「RDL(再配線層)」編では、チップの上に直接作る配線層を扱いました。 PLPは、その工程を「どの形の土台の上で行うか」という話です。 作る中身ではなく、作る場の形を変える——製造の側からの発想です。
2. なぜ四角なのか ― 円は四角を敷き詰められない
理由は、幾何学的なものです。丸い面から四角いものを切り出すと、必ず外周が捨て地になります。 そして切り出すものが大きくなるほど、この損失は大きくなります。
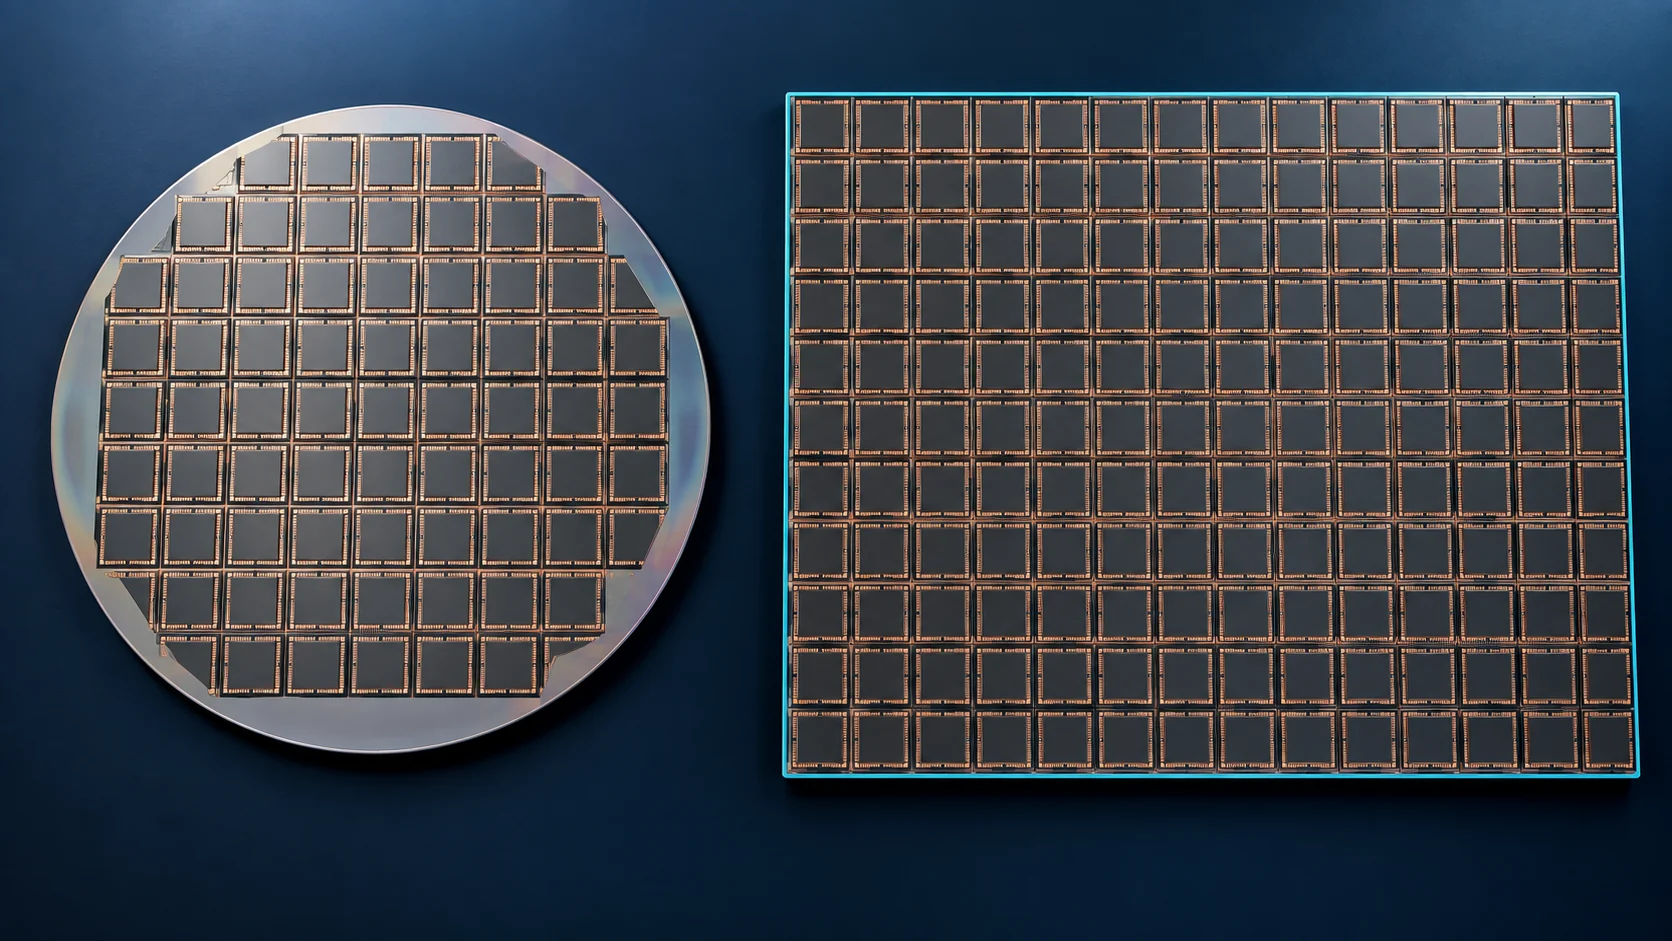
パッケージが大きいほど、差は開く
同じ計算を、パッケージ寸法を変えて行うと、傾向がはっきり出ます。
| パッケージ寸法 | φ300 mmウェハ | 510×515 mmパネル | 1枚あたりの取れ数比 | ウェハの面積利用率 |
|---|---|---|---|---|
| 25 mm角 | 93 個 | 400 個 | 4.30 倍 | 82% |
| 50 mm角 | 21 個 | 100 個 | 4.76 倍 | 74% |
| 75 mm角 | 7 個 | 36 個 | 5.14 倍 | 56% |
すべて本稿の計算。面積比(3.72倍)は一定なのに、取れ数の比は4.30倍→5.14倍へ増えていきます。差の正体は、円の外周に生じる捨て地です。
上の表がそのまま答えです。パッケージが大きくなるほど、円形ウェハの不利が拡大します。 75 mm角ともなると、ウェハの面積利用率は56%——半分近くを捨てていることになります。
そしていま、AI向けのパッケージはまさに大型化の途上にあります (「CoWoS」編で見たとおり、インターポーザは14レチクル=108 mm角相当まで計画されています)。 大型化がPLPの動機を年々強くしている——これが、長く研究段階にあったこの技術が いま急に注目されている理由です。
3. パネルサイズの標準化(SEMI 3D20)
PLPには、技術以前の問題がありました。各社がばらばらのパネルサイズで開発していたことです。
SEMIは2018年8月28日のブログで、この状況をこう説明しています事実。 各社が技術的・事業的な目標や慣れにもとづいてサイズを選んだ結果、 10を超えるサイズについてプロセスが開発されていた。 そして業界関係者はこれに既視感を覚えた——1970年代、各デバイスメーカーが独自のウェハサイズ仕様を作り、 外部の装置メーカーが一社専用の装置を作りたがらないために、自前で装置を作らざるを得なかった時代です (SEMI)。
SEMIが業界に調査したところ、「標準パネルサイズを支持するか」という問いに70%超が賛成、 反対は2%未満という結果でした事実。 また、寸法以外に標準化すべき項目としてエッジプロファイル、平坦度、反りが多数の回答で挙がりました事実。
その後成立したのがSEMI 3D20「パネルレベルパッケージング(PLP)用途のパネル特性仕様」です。 初版はSEMI 3D20-0719(2019年7月)、現行版はSEMI 3D20-0921(2021年9月・技術改訂)です事実。
規定対象は、パネルの外形寸法(プロセスキャリアの有無を問わない)、厚さ、反り、質量。 規格の要旨には、「多数のパネルサイズ、厚さ、反り、質量が検討されており、 それが技術の導入を遅らせ、パネル種別ごとに装置とプロセスのカスタマイズを要求している」と述べられています事実 (SEMI 3D20)。
参照規格にはSEMI M1(研磨単結晶シリコンウェハ仕様)が含まれています。 ウェハの標準化がかつて装置産業を生んだのと同じ形を、パネルでも作ろうとしていることが分かります。
実際に使われている寸法としては、510×515 mmが複数の日本企業の公表資料に現れます。 本記事の第6章で扱うレゾナックのパネルレベル有機インターポーザ、 そして「ガラス基板」編で扱った日本電気硝子のガラスコア基板が、いずれもこの寸法です事実。
4. 最大の技術課題:ダイシフト
PLPの技術的な中心課題は、意外に思われるかもしれませんが「ダイが動いてしまうこと」です。
なぜダイが動くのか
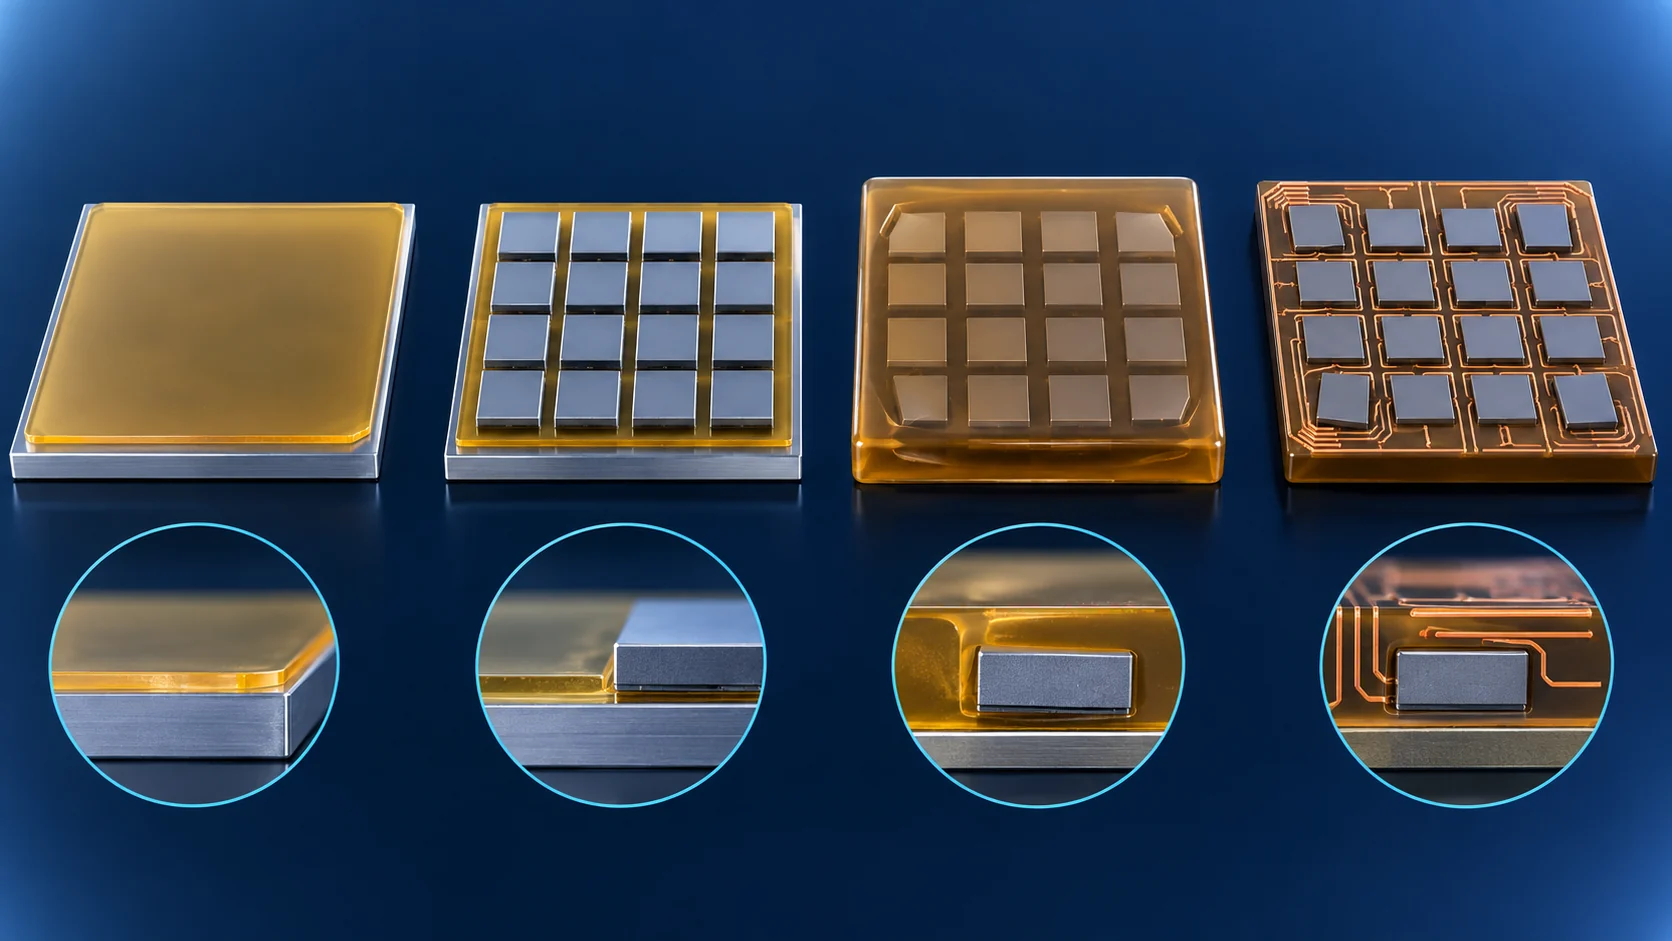
ファンアウト型パッケージの代表的な作り方は、モールドファーストと呼ばれる手順です。
- キャリア(支持板)の上に、一時接着材を塗る
- その上に、個片化したダイを正確な位置に並べる
- 全体を樹脂で封止(モールド)する
- キャリアを剥がし、封止された面に再配線層(RDL)を形成する
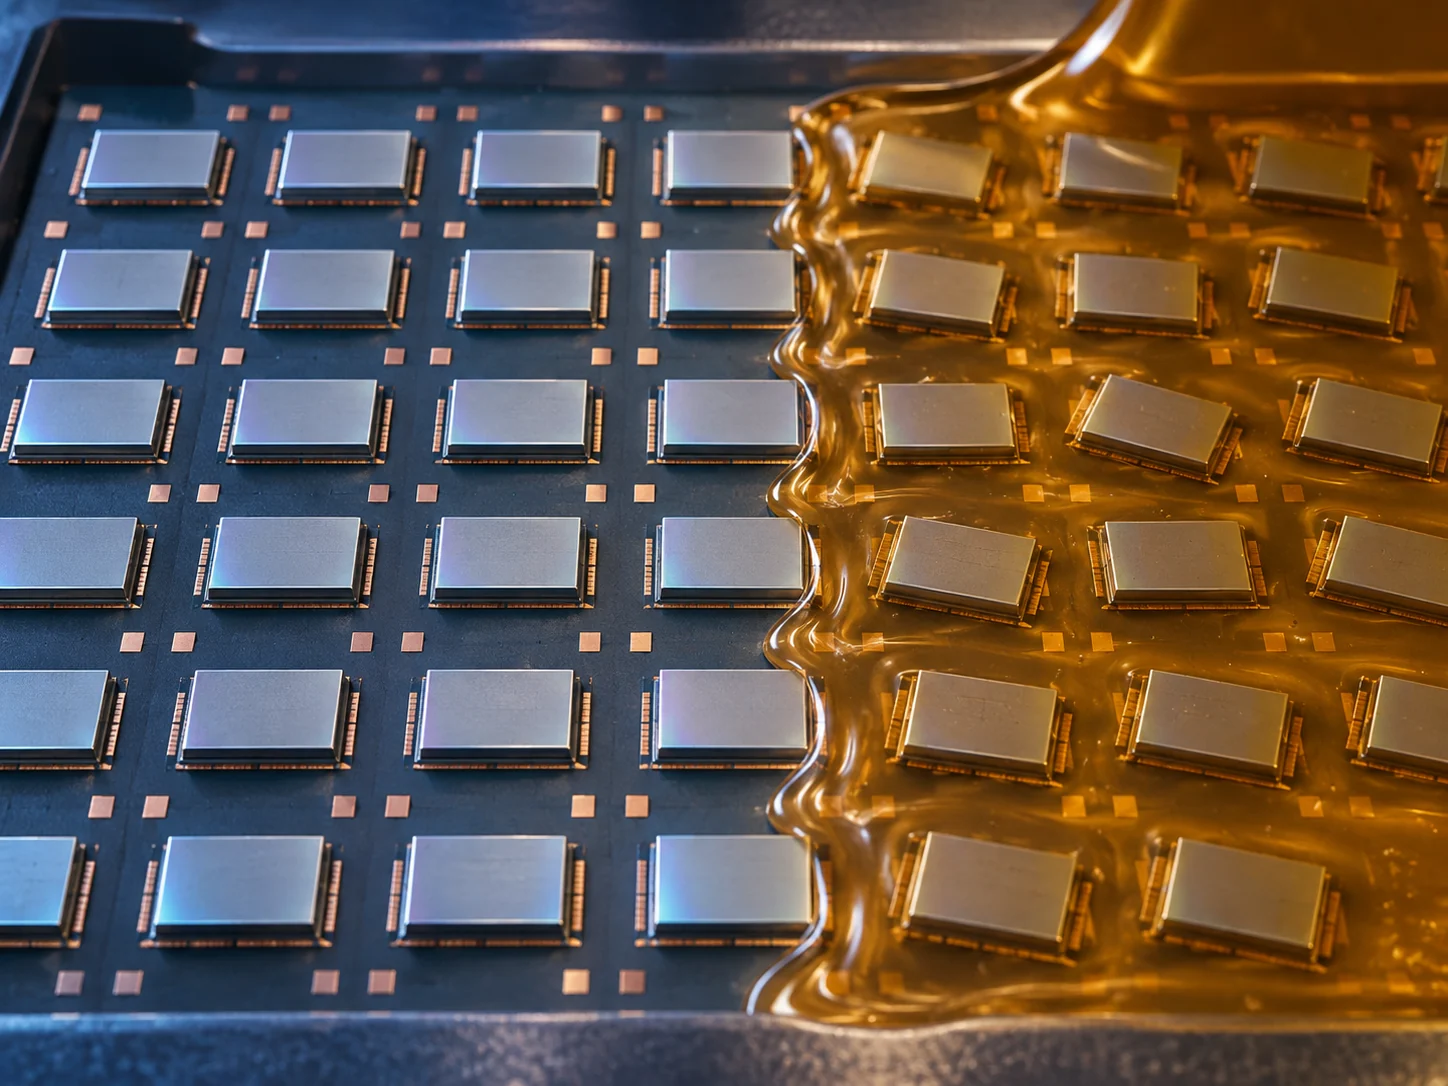
問題は③です。封止樹脂は硬化するときに収縮し、加熱・冷却で伸び縮みします。 その流動と収縮に押されて、②で正確に並べたはずのダイが、わずかにずれる。これがダイシフトです。
5. 素材技術者の視点:材料の組み合わせが結果を決める
ダイシフトと反りの問題に、imecが正面から取り組んだ成果が公表されています。
以下に引用するimecの実証は、300 mmウェハ上でのファンアウト(FO-WLP)として行われたものです事実。 パネルでの結果ではありません。ただし、ダイシフトと反りという課題はウェハ段階ですでに中心的であり、 パネルへ移るとこの難易度はさらに上がります。到達している精度の水準を知るための参照としてご覧ください。
公表されている数値
| 項目 | 公表内容 |
|---|---|
| 配置精度の目標 | ダイ・キャリア間で ±3 µm |
| 達成値 | 200℃・2時間の曝露後でも、ダイ・キャリア間のずれ 2 µm未満 |
| 反り | 300 mmウェハ全面で 200 µm未満 |
| 評価 | これらの値は「文献で報告されている値を大きく下回る」 |
| バンプピッチ | 40 µm および 20 µm |
| パッケージ厚 | 300〜400 µm(はんだボールを除く) |
すべて事実(imec)。この成果は2019年の3D InCites Process of the Year Awardを受賞しています。
何を組み合わせたのか
注目すべきは、imecがこれを単一の材料や装置ではなく、組み合わせの最適化として解いている点です。
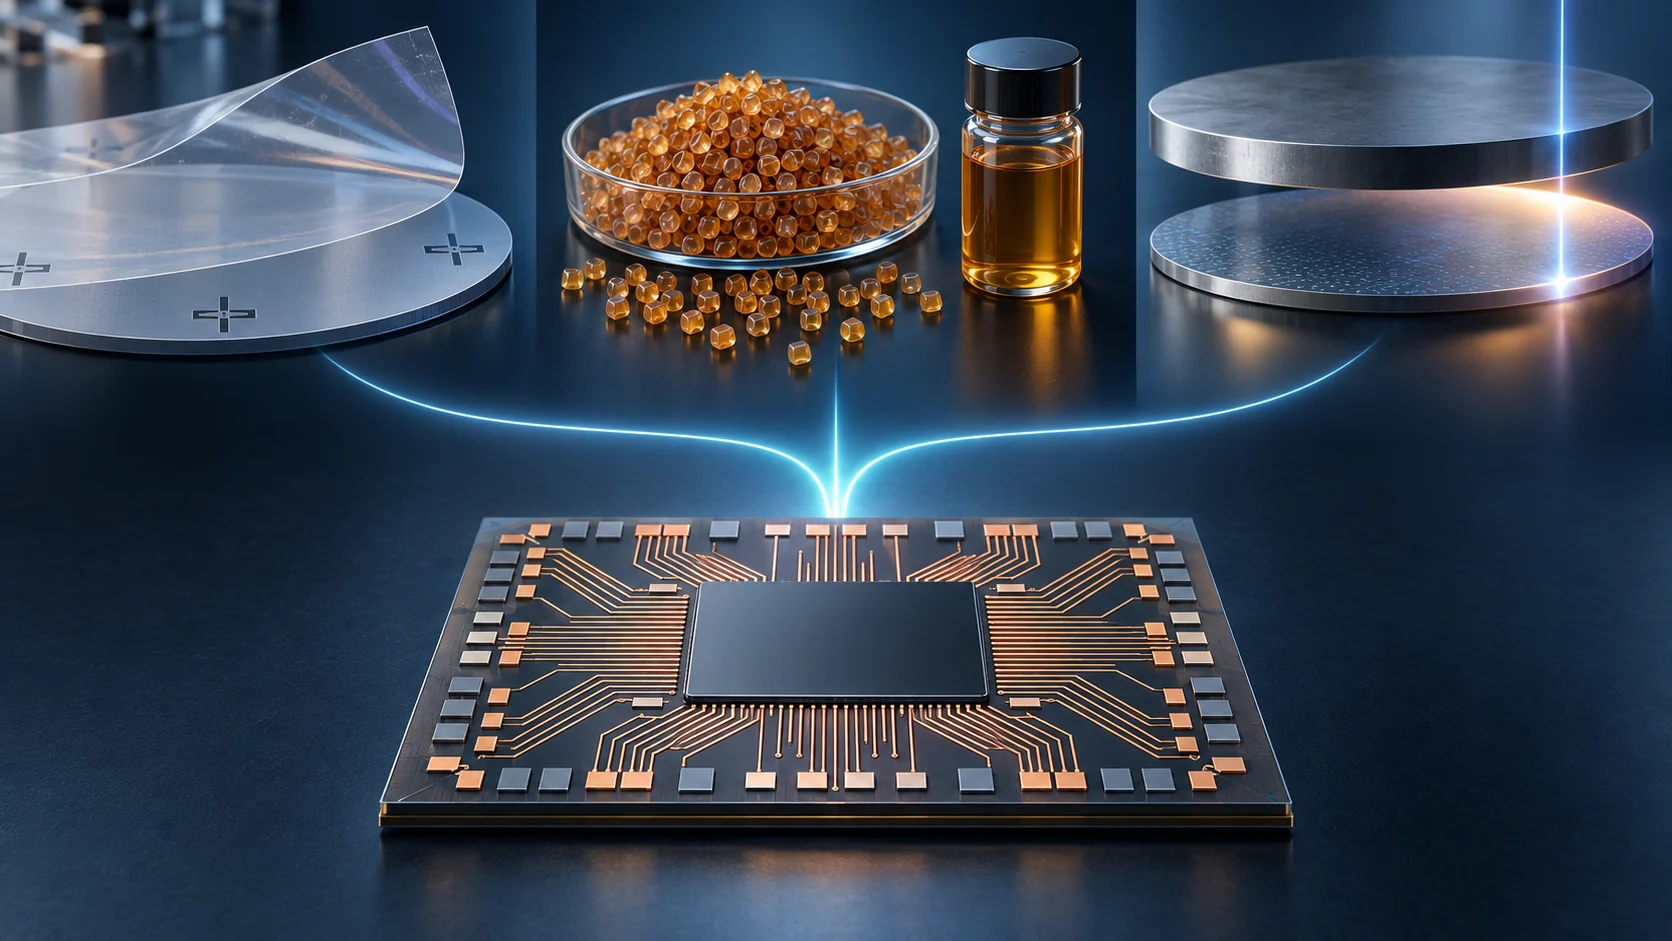
「一時接着材が透明でなければならない」——この一点だけでも、材料設計の制約の性質がよく分かります。 接着材に求められる機能は、本来なら「貼る」「剥がす」「耐熱」です。 ところがここでは、その下のアライメントマークを見通すための光学的な透明性が加わっています。 接着材が、光学部品としての性能も問われている。
「液状より顆粒のほうが安定、理由はガラス転移温度が高いから」—— これも示唆的です。同じ組成系でも供給形態(液状/顆粒)が違えば熱物性が変わり、 それがダイの位置精度という、一見無関係な結果に直結します。
そして剥離方法が2枚のキャリアで違う(機械的/レーザーアシスト)ことも重要です。 同じ「一時的に貼って剥がす」という機能でも、工程のどこで使うかによって最適解が変わります。 PLPの材料開発が難しいのは、個々の材料の性能ではなく、この組み合わせの数が多いからです。
6. 日本の動き:レゾナック「JOINT3」
2025年9月3日、レゾナックは27社が参加するコンソーシアム「JOINT3」の立ち上げを発表しました事実 (レゾナック)。
| 項目 | 公表内容 |
|---|---|
| 参加企業 | 27社 |
| 構成 | レゾナックが主導し、日本・米国・シンガポールなどの26社が参加 |
| 対象 | パネルレベル有機インターポーザ(510×515 mm)の製造プロセス開発 |
| 狙い | 参加企業との共創により、材料・装置・設計ツールの開発を加速する |
| 用途 | AI半導体・HBM向けの2.xDパッケージ(複数チップを並列配置) |
| 拠点 | APLIC(茨城県結城市・下館事業所)、パッケージングソリューションセンター(川崎市) |
| 時期 | 試作ラインは2026年稼働予定 |
すべて事実(レゾナック 2025年9月3日発表)。同社はこの取り組みを、円形ウェハから角形パネルへ移行して生産効率を高めるという業界課題への対応と位置づけています。
第5章で見たとおり、PLPの結果は材料の組み合わせで決まります。 そして組み合わせを評価するには、実際に流せるラインと、それを設計するツールが要ります。 1社では閉じない。だからコンソーシアムという形になる—— 材料産業が単独で材料だけを売る時代ではなくなっていることの表れだと読めます。
7. 課題
(1) 反り
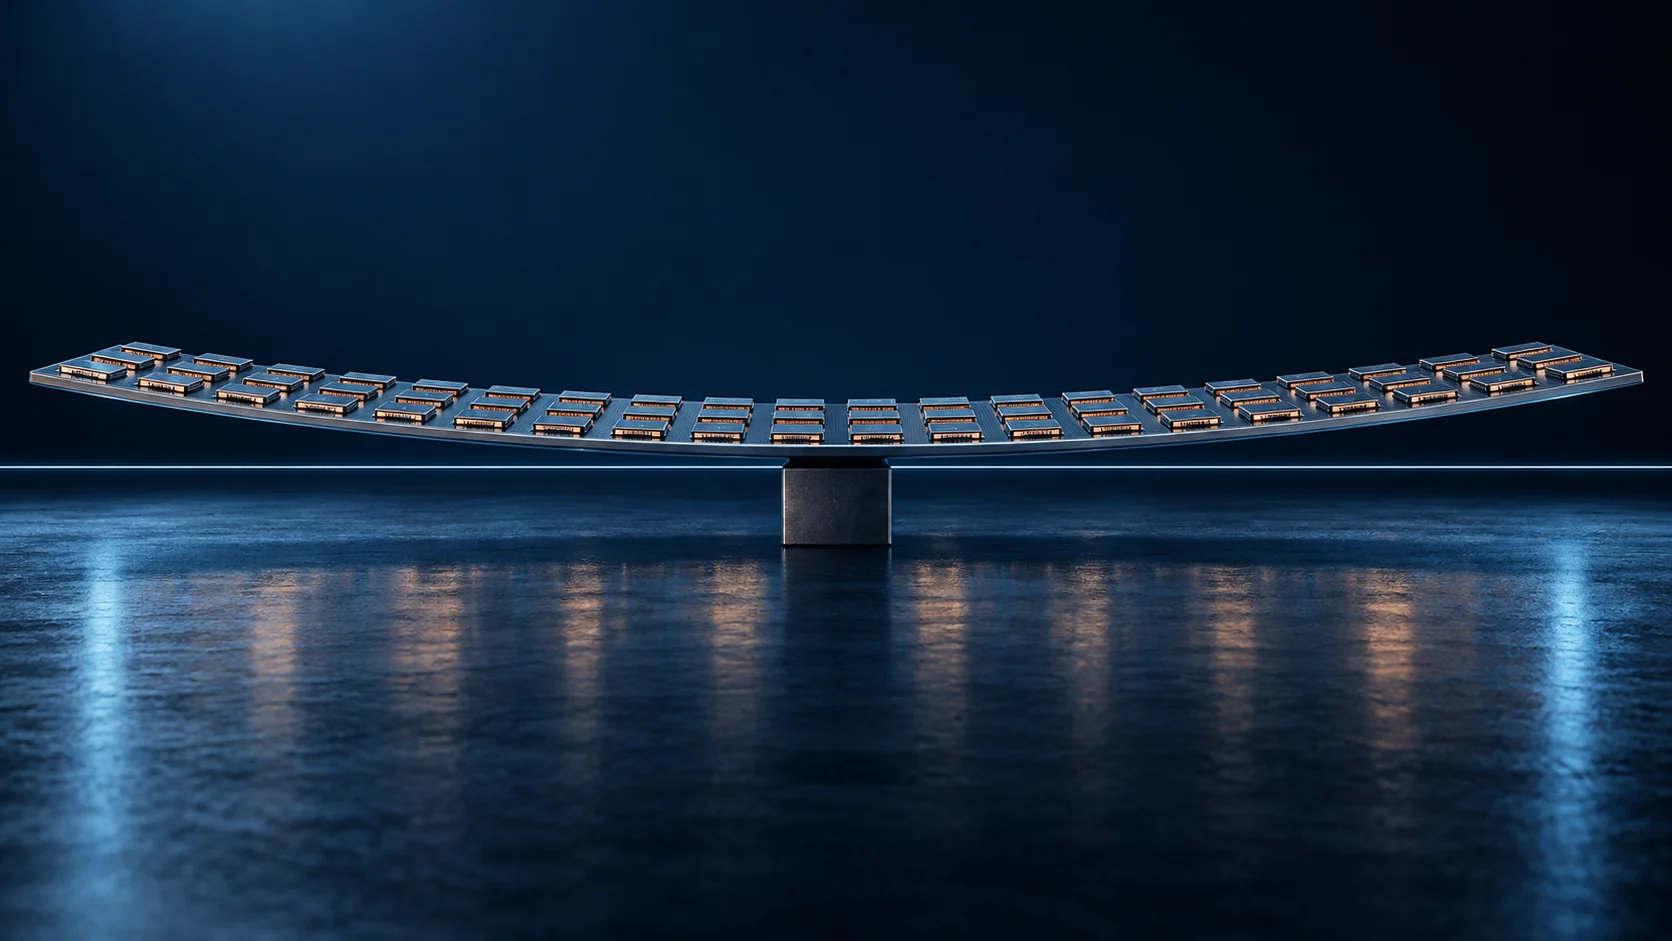
面積が広いほど、反りは大きくなります。SEMIの調査でも、寸法に加えて標準化すべき項目として 平坦度と反りが挙げられていました事実。 パネル全面で平坦度を保つことが、露光の焦点深度や後工程の搬送に直結します。
(2) 大面積での均一性
露光、めっき、成膜——いずれもパネルの全域で条件を揃えなければなりません。 中心と端で膜厚や線幅が変われば、端の製品だけが不良になります。
(3) 歩留まりの重み
1枚のパネルで100個を作るということは、1枚の失敗で100個を失うということでもあります。 取れ数が増えることは、同時に1枚あたりのリスクが増えることを意味します。
(4) 装置の新規性
円形ウェハ用の装置は、そのままでは使えません。 搬送も、保持も、回転を前提としたスピンコートのような工程も、四角い大判では成り立たない場合があります。 SEMI 3D20が装置産業の立ち上がりを狙って寸法を標準化したのは、この事情によるものです。
8. 用語集
- PLP
- Panel Level Packaging。四角い大判パネル上でパッケージを製造する方式。
- FOPLP
- Fan-Out Panel Level Packaging。ファンアウト型パッケージをパネル上で作る方式。
- FOWLP
- Fan-Out Wafer Level Packaging。同じものをウェハ上で作る方式。
- モールドファースト
- ダイを並べて先に封止し、そのあとに再配線層を作る手順。
- ダイシフト
- 封止時の樹脂の流動と収縮によって、並べたダイの位置がずれる現象。
- キャリア
- 製造中にダイやパネルを支える一時的な支持板。
- 一時接着材(TBM)
- キャリアに一時的に貼り付けるための材料。工程後に剥がす。
- デボンディング
- キャリアを剥がす工程。機械的方法とレーザーを使う方法がある。
- モールド材
- ダイを封止する樹脂。液状と顆粒の供給形態がある。
- ガラス転移温度(Tg)
- 樹脂が硬い状態から柔らかい状態へ変わる温度。
- エッジ除外
- ウェハやパネルの外周で、品質が保証されず製品を作らない領域。
- SEMI 3D20
- PLP用途のパネル寸法・厚さ・反り・質量を規定するSEMI規格。
- SEMI M1
- 研磨単結晶シリコンウェハの仕様規格。3D20が参照している。
- 有機インターポーザ
- シリコンではなく有機材料で作るインターポーザ。
- 2.xDパッケージ
- 複数のチップを並列に配置する実装形態の総称。
9. 参考資料(一次情報)
- SEMI「Standard for Fan-Out Panel Size Ready to Ballot」2018年8月28日 — semi.org
- SEMI「SEMI 3D20 — Specification for Panel Characteristics for Panel Level Packaging (PLP) Applications」 — store-us.semi.org
- imec「Temporary bonding and mold process to enable next-gen fan-out wafer-level packaging」imec magazine 2020年4月 — imec-int.com
- レゾナック「27社が参画するコンソーシアム『JOINT3』を立ち上げ」2025年9月3日 — resonac.com
- 日本電気硝子「515x510mm大型パネルサイズのガラスセラミックスコア基板『GCコア™』を開発」2025年1月15日 — neg.co.jp
10. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| 取れ数:25 mm角で93個対400個、50 mm角で21個対100個、75 mm角で7個対36個。面積利用率82%/74%/56%。面積比3.72倍 | φ300 mmウェハ(π×150²)と510×515 mmパネルについて、グリッド配置・4隅がウェハ内に収まる条件・配置オフセット最適化により算出。実際のエッジ除外は考慮していない | 本稿の計算 |
| 各社が10を超えるパネルサイズで開発していたこと、1970年代のウェハサイズ乱立との類似、標準化への賛成70%超・反対2%未満、標準化すべき項目としてエッジプロファイル・平坦度・反りが挙がったこと | SEMI ブログ(2018/8/28)[参考資料 1]https://www.semi.org/en/blogs/semi-news/standard-for-fan-out-panel-size-ready-to-ballot | 事実 |
| SEMI 3D20はPLP用途のパネル外形寸法・厚さ・反り・質量を規定。初版3D20-0719(2019年7月)、現行3D20-0921(2021年9月)。SEMI M1を参照。多数のサイズが技術導入を遅らせ装置のカスタマイズを要求しているという要旨 | SEMI 3D20 規格情報ページ[参考資料 2]https://store-us.semi.org/products/3d02000-semi-3d20-en-specification-for-panel-characteristics-for-panel-level-packaging-plp-applications | 事実 |
| imec:配置精度目標±3 µm、200℃2時間後もダイ・キャリア間ずれ2 µm未満、300 mmウェハ全面で反り200 µm未満、文献値を大きく下回る、バンプピッチ40 µmと20 µm、パッケージ厚300〜400 µm、2019 3D InCites Process of the Year受賞 | imec magazine(2020年4月)[参考資料 3]https://www.imec-int.com/en/imec-magazine/imec-magazine-april-2020/temporary-bonding-and-mold-process-to-enable-next-gen-fan-out-wafer-level-packaging | 事実 |
| imec:BrewerBOND® C1301(室温ダイボンディング用、位置認識のため十分に透明)、モールド材は液状と顆粒を比較し顆粒のほうが温度に対し安定(ガラス転移温度が高いため)、1枚目キャリアはアライメントマーク付きシリコンで機械的剥離、2枚目はスループットと生産性のためレーザーアシスト剥離 | imec magazine(2020年4月)[参考資料 3]https://www.imec-int.com/en/imec-magazine/imec-magazine-april-2020/temporary-bonding-and-mold-process-to-enable-next-gen-fan-out-wafer-level-packaging | 事実 |
| imecの実証は300 mmウェハ上のFO-WLPであり、パネルでの結果ではない | imec magazine(2020年4月)。本文および注記で明示[参考資料 3]https://www.imec-int.com/en/imec-magazine/imec-magazine-april-2020/temporary-bonding-and-mold-process-to-enable-next-gen-fan-out-wafer-level-packaging | 事実 |
| レゾナックJOINT3:27社、510×515 mmのパネルレベル有機インターポーザ、材料・装置・設計ツールの共創、2.xDパッケージ、APLIC(茨城県結城市)と川崎、試作ライン2026年稼働予定 | レゾナック ニュースリリース(2025/9/3)[参考資料 4]https://www.resonac.com/news/2025/09/03/3599.html | 事実 |
| 日本電気硝子のガラスコア基板が515×510 mm | 日本電気硝子 ニュースリリース(2025/1/15)[参考資料 5]https://www.neg.co.jp/news/20250115.html | 事実 |
| 樹脂の収縮でダイが動くこと、ずれが中心からの距離に比例すること、面積が広いほど反りが大きくなること、1枚の失敗で多数を失うこと | 材料工学・製造上の一般的な関係にもとづく解説。特定製品の数値主張は行っていない | 解説 |
最終更新:2026年9月20日/出典は一次情報(標準化団体・研究機関・メーカーの公式発表および規格情報)に限定しています。 図はすべて説明用のAI生成概念図であり、実際の製品写真、構造、寸法比、工程条件を正確に表すものではありません。名称・数値・計算条件は生成画像へ焼き込まず、HTMLテキストとして分離しています。