TECHNOLOGY EXPLAINER
ウェハ薄化とダイシング
― 削って、切って、壊さずに運ぶ
後工程の入口で、ウェハは削られて薄くなり、切り分けられます。 地味な工程に見えますが、ここには一貫した難問があります。 薄くするほど、壊れやすくなる。 そしてその壊れやすいものを、最後まで平らに保っているのは1枚のテープです。
- 薄化とダイシングとは何か(3行でつかむ)
- 削る ― なぜ薄くすると急に難しくなるのか
- TAIKO ― 外周だけ残すという発想
- 切る ― 3つの方式
- 順番を入れ替える ― DBG
- 素材技術者の視点:この工程は、テープが成立させている
- 課題
- 用語集/参考資料/出典対応表
事実=各社の公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画であり、実績が確認できていない事項
このほか、工程の整理や材料設計上の読み取りは「解説」として区別しています。
1. 薄化とダイシングとは何か(3行でつかむ)
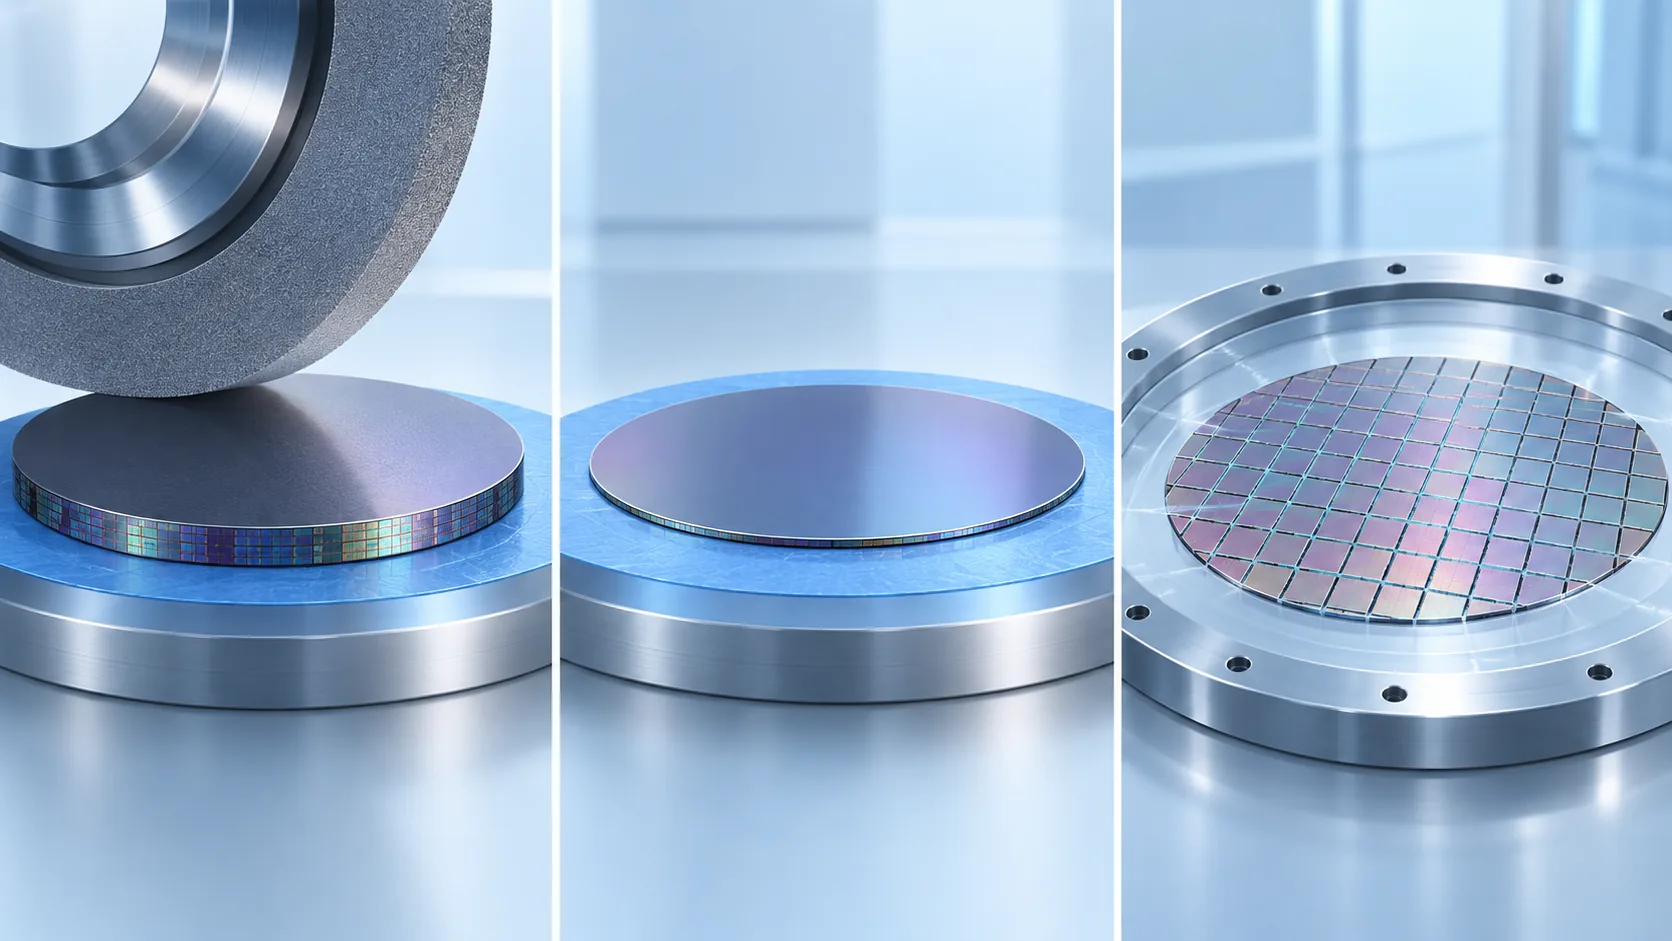
前工程を終えたウェハは、そのままでは使えません。後工程の入口で、2つの加工を受けます。
- 薄化(バックグラインド):ウェハの裏面を削って薄くする
- ダイシング(個片化):ウェハを1つひとつのチップに切り分ける
ディスコは、グラインディング技術を 「100 µm以下のウェーハ厚さを歩留まりよく実現する薄仕上げ研削技術」と説明しています事実。
2. 削る ― なぜ薄くすると急に難しくなるのか
なぜウェハを薄くするのか。積むため(「スタッキング」編)、パッケージを薄くするため、熱を逃がすためです。 では、薄くすると何が起きるのか。
板の曲げ剛性は、厚さの3乗に比例します本稿の計算。
- 前提:300 mmウェハの標準的な厚さを 775 μm、薄化後を 50 μm とする
- 厚さの比= 50 ÷ 775 ≒ 1/15.5
- 曲げ剛性の比= (1/15.5)³ ≒ 1/3,700
前提:775 μmは300 mmウェハで一般に用いられる厚さの目安であり、本記事が置いた値です。 また、単純な等方性の板として計算しています。
つまり「少し薄くなった」のではなく、「剛性が3桁下がった」。 自分の重さでたわみ、持ち上げれば割れる。 薄化工程の難しさは、削ることではなく、削ったあとをどう扱うかにあります(本記事による解説)。
3. TAIKO ― 外周だけ残すという発想
剛性が3桁落ちるなら、落とさない部分を残せばいい。 その発想がディスコのTAIKOプロセスです。
同社は、TAIKOを 「ウェーハを研削する際、ウェーハ最外周のエッジ部分(約3 mm程度)を残し、その内周のみを研削して薄化する技術」と説明しています事実。
剛性を確保する方法は、ふつう2つ考えられます。材料を変えるか、厚くするか。 しかしウェハはシリコンと決まっており、薄くするのが目的です。どちらも使えません。
TAIKOが選んだのは第3の道――断面形状を変えることでした。 中央は薄く、外周だけ厚い。「わく(リム)付きの皿」の形にすれば、 曲げに対しては外周のわくが効きます。
これは構造設計では定番の手です(I形鋼、缶の縁の巻き込み、皿の立ち上がり)。 材料の物性に手を入れられないとき、断面形状が残された自由度になる—— ディスコが挙げる「エッジチッピングゼロ」という効果も、 薄いエッジが存在しないのだから当然の帰結です事実(本記事による解説)。
4. 切る ― 3つの方式
ウェハを切り分ける方法は、大きく3つあります。刃で削る/光で変質させる/ガスで溶かす。 それぞれ、まったく別の物理です。
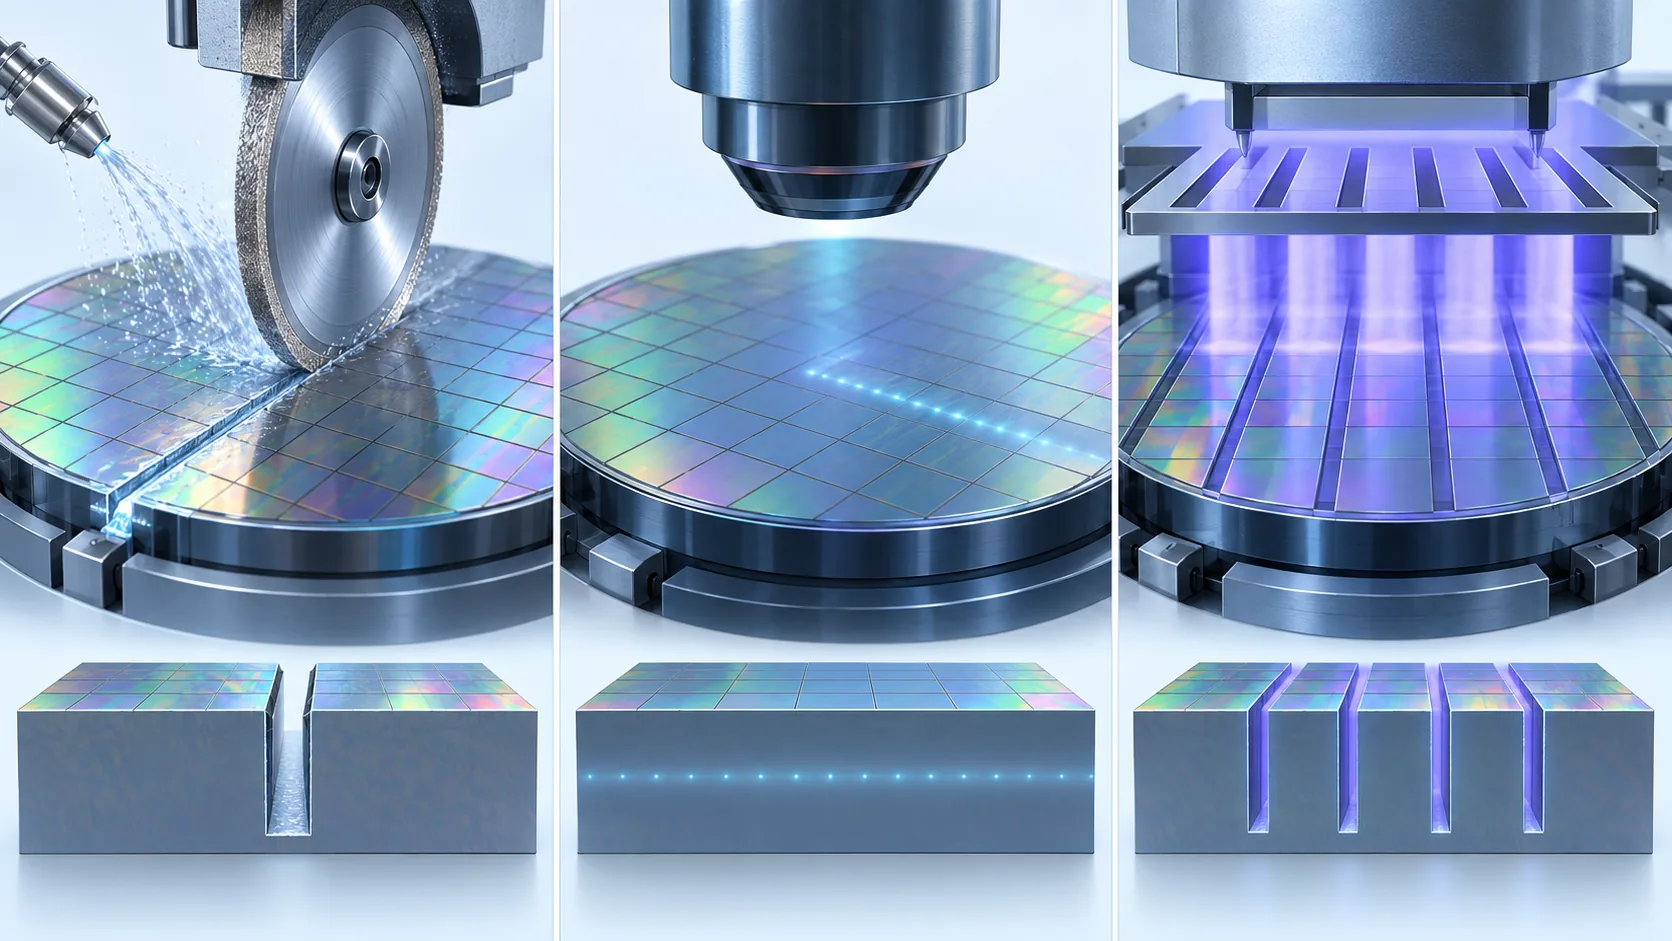
ディスコは、ステルスダイシングを 「レーザをワーク内部に集光することで内部に改質層を形成し、テープエキスパンド等にてチップ分割をおこなうダイシング手法」と定義し、 メリットとして「ワークの内部を改質するため、加工屑の抑制が可能」 「負荷に弱いワーク(MEMSなど)に適した、洗浄不要のドライプロセス」 「カーフ幅を細くできるため、ストリートリダクションに大きく貢献します」を挙げています事実。
プラズマダイシングは 「真空下でドライエッチングをおこなうことでウェーハをチップ化(個片化)する加工技術」で、 「ウェーハ上の全カットラインを同時に加工」できるとされています事実。
3方式を並べると、進む方向がはっきり見えます。
- ブレード:材料を物理的に削り取る → 切り屑が出る、切り代が要る、端が欠ける
- ステルス:材料を削らず、内部だけ性質を変える → 屑が出ない、切り代が細い
- プラズマ:材料を化学反応で気体に変える → 屑もデブリも出ない
「切る」という行為から、物理的な除去を減らしていく。 これは「ビア」編で見たデスミアの話(薬液で削る → 光で分解する)と同じ構図です。 微細化が進むと、材料を「壊して取り除く」やり方が通用しなくなる(本記事による解説)。
プラズマダイシングの「ウェーハ上の全カットラインを同時に加工」という点も重要です事実。 ブレードは1本ずつ引くので、チップが小さいほど本数が増え、時間がかかります。 同時加工ならチップが小さくても時間が変わらない。 だから同社は「小チップデバイスでも高いUPHを維持」できると書いています事実。 ——「テスト」編で見た「同時に処理する」発想が、ここにも現れています(本記事による解説)。
5. 順番を入れ替える ― DBG
「ファンアウト」編で、チップファーストとチップラストという順番の入れ替えを見ました。 薄化とダイシングにも、同じ発想があります。
ディスコのDBG(Dicing Before Grinding)は、 「従来の『裏面研削 → ウェーハ切断』というプロセスを逆転させ、先にウェーハをハーフカットした後、 裏面研削によりチップ分割する技術」です事実。
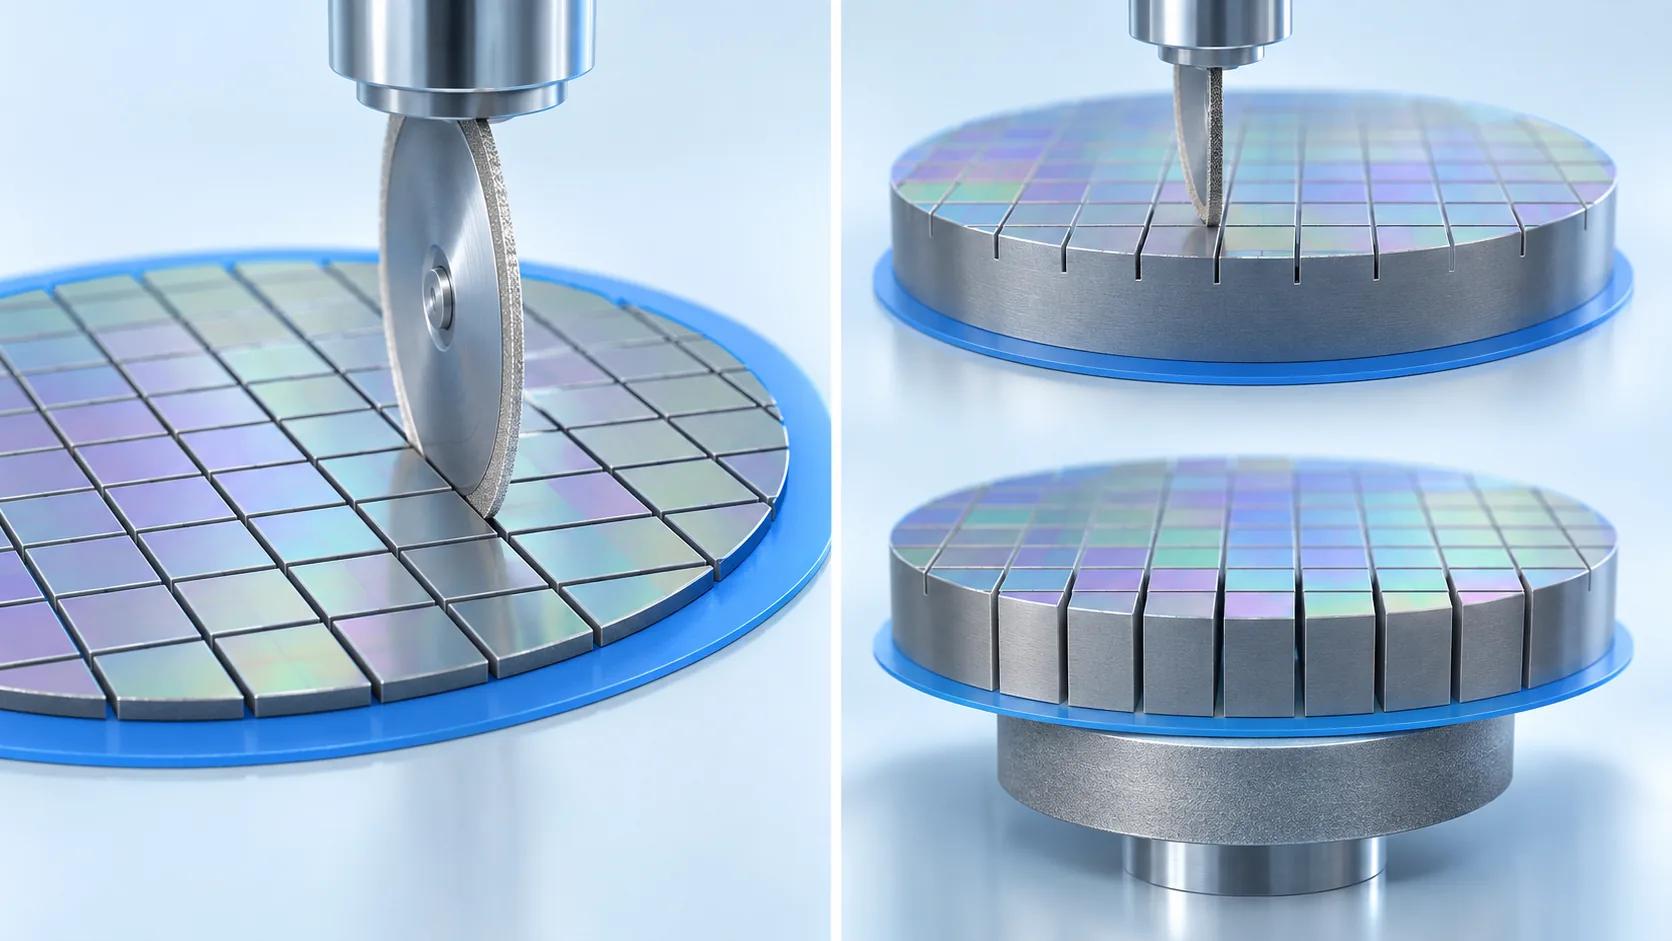
DBGが解いている問題は2つあります。
- 搬送のリスク:薄いウェハを運ばなくて済む(切るのは厚いうち)
- 裏面チッピング:ブレードで分割しないので、裏面が欠けない
そして2つ目が抗折強度につながります。 チップの裏面に微小な欠けがあると、そこが割れの起点になる。 欠けが無ければ、薄くても強いチップができる事実。
面白いのは、ステルスダイシングも同じ結論に別の道から到達していることです。 ステルスはそもそも刃を当てないので、やはり裏面は欠けません。 「裏面を欠けさせない」という1つの目標に対して、工程順で解く道(DBG)と物理で解く道(ステルス)がある—— そして両方を組み合わせたSDBGという方式も存在します(本記事による解説)。
6. 素材技術者の視点:この工程は、テープが成立させている
ここまで、装置の話をしてきました。しかしこの工程を実際に成立させているのは、テープです。 リンテックは、半導体関連テープの役割を次のように説明しています事実。
ダイシングテープの説明を、もう一度よく読んでください。 「ダイシング前は強い粘着力で確実にチップを保持し、ダイシング後、粘着力を弱めてピックアップ性を高めます」事実。
これは、粘着剤としてはかなり奇妙な仕様です。
- 切っているあいだ:刃の力、切削水の勢い、テープを広げる張力に耐えて、チップを1個も飛ばさない
- 切り終えたあと:50μmの薄いチップを、割らずにそっと剥がせるほど弱くなる
1つの材料に、正反対の状態を時間で切り替えさせている。 これを実現するのがUV硬化型の粘着剤で、紫外線を当てると粘着剤の中で架橋が進み、粘着力が落ちます。
本シリーズでは、似た「切り替え」を何度か見てきました。 「ビア」編の感光性樹脂(作るときは光で反応、使うときは変化してほしくない)、 「PLP」編の一時接着材(しっかり保持し、最後に剥がす)。 後工程の材料には、「あとで性質が変わること」そのものが機能として要求される場面がある—— これは前工程の材料にはあまりない性格です(本記事による解説)。
そしてダイシング・ダイボンディングテープに至っては、 切るためのテープが、そのままチップを基板に貼る接着剤になります事実。 剥がされて捨てられる材料が、製品の一部として残る。 工程材料と製品材料の境界が、ここでは溶けています(本記事による解説)。
7. 課題
(1) 薄くする理由が増え続けている
「スタッキング」編で見たとおり、積層のためにウェハはさらに薄くなります。 「TSV」編で扱ったとおり、貫通電極を裏面に露出させるにも薄化が要ります。 薄化は「できれば薄く」ではなく、「この厚みでなければ成立しない」工程になりました(本記事による解説)。
(2) 切り代(ストリート)をどこまで詰められるか
ディスコは、ステルスダイシングの利点として 「カーフ幅を細くできるため、ストリートリダクションに大きく貢献します」を挙げています事実。
切り代は、チップにならない領域です。1枚のウェハから何個取れるかに直結します。 切り方を変えるだけで、取り数が増える——ダイシング方式の選択が、そのまま歩留まりの話になります(本記事による解説)。
(3) 材料が変われば、切り方も変わる
ディスコはプラズマダイシングの対応デバイスとして Power device、LED、RFID、RF filter、MEMS、TVSを挙げています事実。 また、ステルスダイシングは「負荷に弱いワーク(MEMSなど)」に適するとしています事実。
シリコンだけでなく、SiC、GaN、ガラス、化合物半導体——扱う材料が増えるほど、 「その材料に合った切り方」を選ぶ必要が出てきます(本記事による解説)。
薄化とダイシングは、後工程のなかで最も「物理的に壊しやすい」工程です。 そして対策は、3つの方向に分かれています。
- 形で解く:外周を残して剛性を確保する(TAIKO)
- 順番で解く:厚いうちに切って、削って分ける(DBG)
- 物理を変えて解く:刃を当てない(ステルス、プラズマ)
そのすべての土台にあるのが、途中で粘着力が変わるテープです。 装置と工程の話に見えて、実は粘着剤の設計がこの工程の可否を決めている—— 素材技術者にとって、後工程のなかでもとりわけ出番の大きい領域です(本記事による解説)。
8. 用語集
- バックグラインド(BG)
- ウェハの裏面を研削して薄くする工程。
- 薄化
- ウェハを薄くすること。積層や放熱、薄型パッケージのために行う。
- ダイシング
- ウェハを1つひとつのチップに切り分ける工程。個片化ともいう。
- TAIKOプロセス
- ウェハ最外周(約3 mm)を残して内周だけ研削し、反りと破損を抑える技術。
- DBG
- Dicing Before Grinding。先に溝を入れ、裏面研削でチップを分割する方式。
- SDBG
- Stealth Dicing Before Grinding。ステルスダイシングとDBGを組み合わせた方式。
- ブレードダイシング
- 回転する薄い砥石(ブレード)で切削する方式。
- ステルスダイシング
- レーザをワーク内部に集光して改質層を作り、テープを広げて割る方式。
- プラズマダイシング
- 真空下のドライエッチングでウェハを個片化する方式。
- 改質層
- レーザによって内部の性質が変えられた層。割れの起点になる。
- Boschプロセス
- 1992年にRobert Bosch GmbHが開発した、高アスペクト比のドライエッチング手法。
- カーフ幅
- 切断によって失われる幅。切り代。
- ストリート
- チップとチップのあいだの、切断用に確保された領域。
- チッピング
- 切断時に生じる微小な欠け。割れの起点になる。
- 抗折強度
- 曲げに対する強さ。チップの割れにくさの指標。
- テープエキスパンド
- テープを広げてチップの間隔を開け、分割・取り出しをしやすくする操作。
- BGテープ
- バックグラインド時にウェハ表面を保護するテープ。
- ダイシングテープ
- 切断中はチップを保持し、切断後は粘着力を落としてピックアップを助けるテープ。
- UV硬化型
- 紫外線を当てると粘着剤が硬化し、粘着力が下がるタイプ。
- DAF
- Die Attach Film。チップを基板に貼るための接着フィルム(「アンダーフィル」編で詳述)。
- UPH
- Units Per Hour。1時間あたりの処理個数。
9. 参考資料(一次情報)
- ディスコ「グラインディング」 — disco.co.jp
- ディスコ「TAIKOプロセス」 — disco.co.jp
- ディスコ「DBG (Dicing Before Grinding) プロセス」 — disco.co.jp
- ディスコ「ステルスダイシング™加工」 — disco.co.jp
- ディスコ「プラズマダイシング加工」 — disco.co.jp
- リンテック「半導体関連テープ」 — lintec.co.jp
10. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| グラインディングが「100 µm以下のウェーハ厚さを歩留まりよく実現する薄仕上げ研削技術」であること | ディスコ「グラインディング」[参考資料 1]https://www.disco.co.jp/jp/solution/library/grinding.html | 事実 |
| TAIKOプロセスが「ウェーハを研削する際、ウェーハ最外周のエッジ部分(約3 mm程度)を残し、その内周のみを研削して薄化する技術」であること。メリットが「ウェーハ反りの低減」「ウェーハ強度の向上」「ウェーハハンドリングの容易性が向上」「エッジチッピングゼロ」であること。Φ200 mm/Φ300 mm に対応すること | ディスコ「TAIKOプロセス」[参考資料 2]https://www.disco.co.jp/jp/solution/library/grinder/taiko_process.html | 事実 |
| DBGが「従来の『裏面研削 → ウェーハ切断』というプロセスを逆転させ、先にウェーハをハーフカットした後、裏面研削によりチップ分割する技術」であること。「チップ分割時の裏面のチッピングとウェーハの破損を最小限に抑える」「裏面チッピングが少ないため、高い抗折強度を維持しながら薄仕上げ加工が行える」「薄いウェーハを搬送するリスクがなくなる」こと | ディスコ「DBGプロセス」[参考資料 3]https://www.disco.co.jp/jp/solution/library/dbg/dbg_process.html | 事実 |
| ステルスダイシングが「レーザをワーク内部に集光することで内部に改質層を形成し、テープエキスパンド等にてチップ分割をおこなうダイシング手法」であること。「ワークの内部を改質するため、加工屑の抑制が可能。汚れに弱いワークに適しています」「負荷に弱いワーク(MEMSなど)に適した、洗浄不要のドライプロセスです」「カーフ幅を細くできるため、ストリートリダクションに大きく貢献します」 | ディスコ「ステルスダイシング™加工」[参考資料 4]https://www.disco.co.jp/jp/solution/library/laser/stealth.html | 事実 |
| プラズマダイシングが「真空下でドライエッチングをおこなうことでウェーハをチップ化(個片化)する加工技術」であること。Boschプロセスが「ドイツRobert Bosch GmbHによって1992年に開発された手法」であること。「ウェーハ上の全カットラインを同時に加工」できること。メリットが「小チップデバイスでも高いUPHを維持」「さまざまな形状への加工に対応」「加工屑や溶融デブリなどの発生がない」「チップ強度の向上」であること。対応デバイスがPower device、LED、RFID、RF filter、MEMS、TVSであること | ディスコ「プラズマダイシング加工」[参考資料 5]https://www.disco.co.jp/jp/solution/library/other/plasma.html | 事実 |
| BG用表面保護テープが「バックグラインド時にウェハ表面を確実に保護し、研削水・研削屑の浸入によるウェハ表面の汚染を防ぎます」こと。ダイシングテープが「ダイシング前は強い粘着力で確実にチップを保持し、ダイシング後、粘着力を弱めてピックアップ性を高めます」こと。ダイシング・ダイボンディングテープが「ダイシングテープとダイボンディング剤の機能を持ち合わせた高付加価値テープです」こと。チップ裏面保護テープが「基板上にチップを回路面から実装するフリップチップなどの用途で、チップ裏面を保護・補強する目的で開発されたテープです」こと | リンテック「半導体関連テープ」[参考資料 6]https://www.lintec.co.jp/products/electronics/tape/ | 事実 |
| 曲げ剛性が厚さの3乗に比例するとして、775 μmを1としたときの相対値(350 μm→約1/12、100 μm→約1/460、50 μm→約1/3,700) | 本稿の計算。775 μmは300 mmウェハで一般に用いられる厚さの目安として本記事が置いた値であり、特定製品の仕様ではない。単純な等方性の板としての計算で、結晶方位・残留応力・加工変質層は考慮していない | 本稿の計算 |
| ブレードダイシングの短所(カーフ幅が要る/裏面にチッピングが出る/洗浄が必要) | 他方式の長所(ディスコがステルス・プラズマの利点として挙げる項目)の裏返しとして本記事が整理したもの。ディスコがブレードダイシングの短所として明示したものではない | 解説 |
| TAIKOが「材料でも厚みでもなく断面形状で剛性を確保した」という読み取り。「切る」という行為から物理的な除去を減らしていく方向にあるという整理。UV硬化型粘着剤で架橋が進み粘着力が落ちるという説明。「あとで性質が変わること」自体が機能として要求されるという指摘。工程材料と製品材料の境界が溶けているという指摘。切り代が取り数に直結するという指摘 | 公表内容にもとづく本記事の整理・解説。各社が表明した見解ではない | 解説 |
| 図1・図4・図5・図6の断面図が、実際の観察像ではなく説明のための作図であること | 本記事による注記 | 解説 |
最終更新:2026年9月20日/出典は一次情報(装置メーカー・材料メーカーの公式技術ページ)に限定しています。 工程の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 図はすべて説明用です。図2・図4・図8は数値・引用情報を保持するベクター作図、図1・図3・図5〜図7・図9はAI生成の概念イメージです。置換前の概要SVGは監査用にHTML内へ非表示で保持しています。いずれも実際の断面写真・顕微鏡像・装置の実物・実測変形を示すものではありません。