TECHNOLOGY EXPLAINER
ボンディングとは何か
― 金属と金属を「くっつける」ための、熱と圧力と超音波
半導体のパッケージは、バラバラの部品を電気的につなぎ合わせたものです。 そのつなぎ目を作るのがボンディング(接合)。 60年以上使われ続けるワイヤボンディングから、5µmピッチを狙う最新の接合まで—— この工程は一貫して、材料の選択そのものでできています。
- ボンディングとは何か(3行でつかむ)
- なぜ「くっつける」のが難しいのか
- 接合の地図 ― パッケージのどこを、何でつないでいるか
- ワイヤボンディング ― 60年以上使われ続ける技術
- 素材技術者の視点①:金から銅へ、そして銀へ
- フリップチップとTCB ― 裏返して、面でつなぐ
- 素材技術者の視点②:ダイボンディングは「膜」と「粉」の競争
- 課題
- 用語集/参考資料/出典対応表
事実=各社の公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画であり、実績が確認できていない事項
このほか、工程の整理や材料設計上の読み取りは「解説」として区別しています。
1. ボンディングとは何か(3行でつかむ)
ボンディング(接合)とは、「別々に作られた部品どうしを、電気が流れる状態でくっつける工程」です。 半導体の後工程は、突き詰めればこの繰り返しでできています。
- 何をつなぐか:チップと基板、チップとチップ、チップとリードフレーム、パッケージとマザーボード
- 何でつなぐか:金属の細い線(ワイヤ)、はんだの粒(バンプ)、接着フィルム、金属ペースト、あるいは金属そのものの直接接合
- 何を使ってくっつけるか:熱・圧力(荷重)・超音波の3つ。方式が違っても、使う道具はだいたいこの3つです
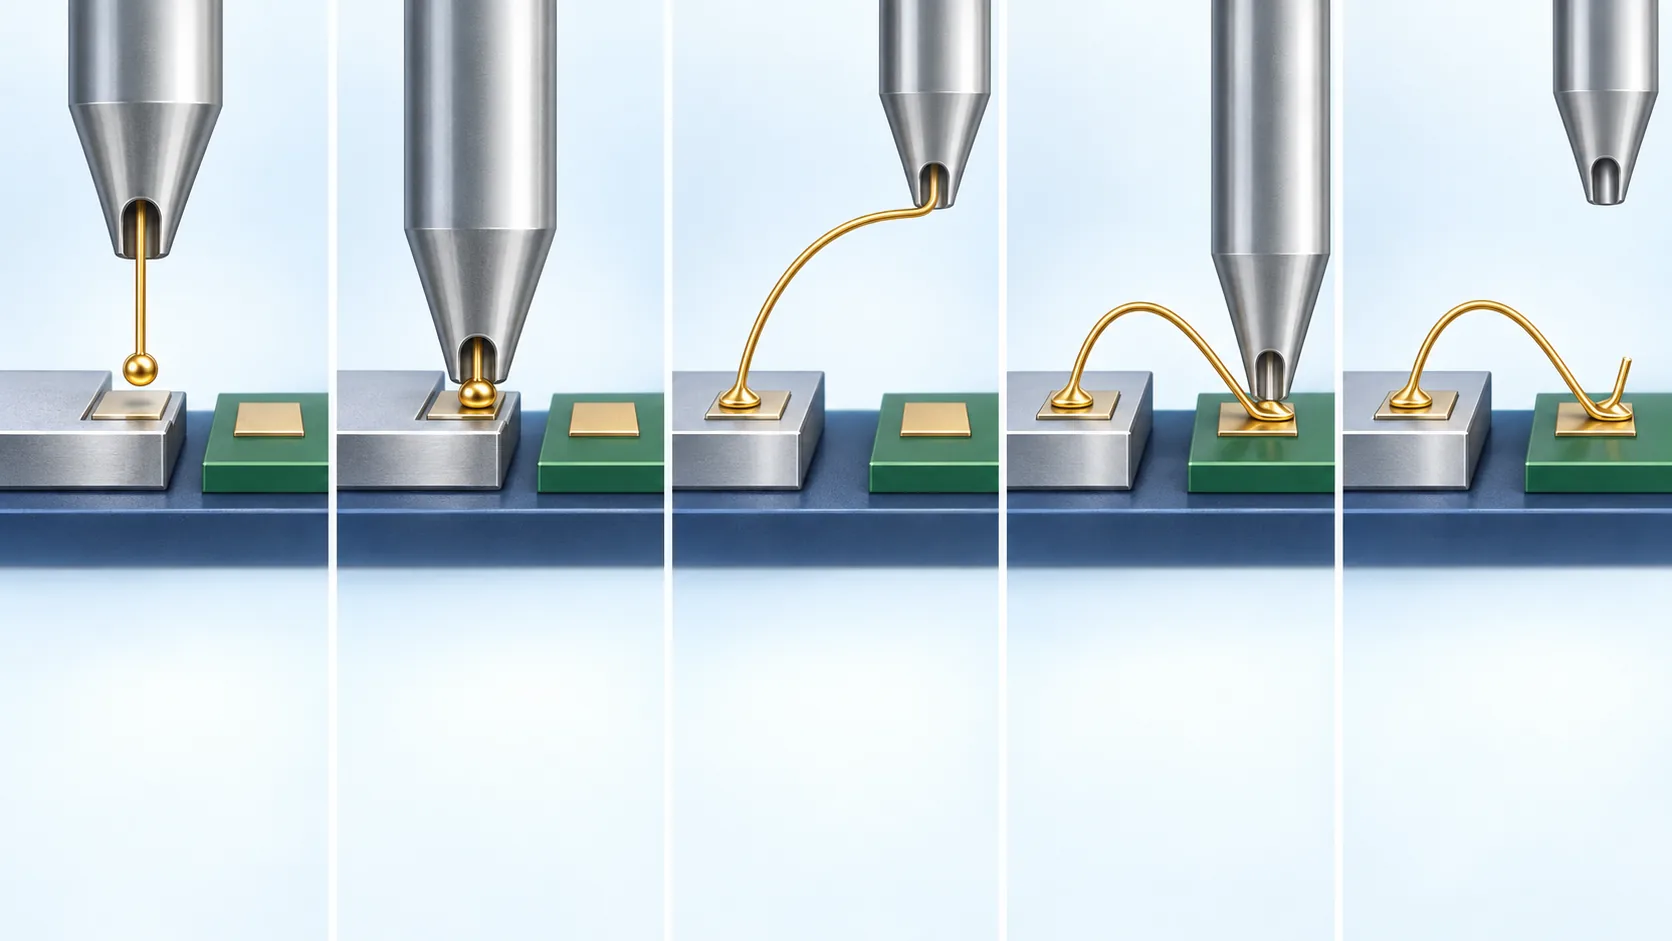
日鉄マイクロメタルは、ボンディングワイヤを 「半導体素子の電気信号を外部へ伝達する金属の細い線」と説明し、 その接合工程を「ボールを半導体素子に熱・超音波・荷重を使って接合(1stボンド)」すると述べています事実。 ——この「熱・超音波・荷重」という3点セットが、この記事を通しての軸になります。
「くっつける」と聞くと、接着剤や溶接を思い浮かべるかもしれません。 しかし半導体の接合の多くは、溶かしていません。 金属どうしを押しつけ、表面の汚れや酸化膜を壊し、 原子が互いに拡散できる距離まで近づけてつないでいます。 溶かさずにくっつける——ここが最初の引っかかりどころです。
2. なぜ「くっつける」のが難しいのか
きれいな金属どうしを押しつければ、本来はくっつきます。 ところが現実にはくっつきません。理由は3つあります。
(1) 表面は酸化している
アルミも銅も、空気に触れた瞬間に酸化膜ができます。酸化膜は絶縁体です。 押しつけただけでは、その膜が間に挟まったままになります。 (「テスト」編でプローブ針が酸化膜を破る話をしましたが、同じ問題がここにも出てきます。)
(2) 表面は平らではない
顕微鏡で見れば、どんな金属表面も凸凹しています。 押しつけても、実際に触れているのは凸の頂点だけ。 接触している面積は、見かけの面積よりずっと小さい。
(3) 半導体は熱に弱い
ならば高温で溶かせばいい——とはいきません。 チップの上には微細な配線が作り込まれており、有機基板は温度を上げると反ります。 「くっつけるのに必要な温度」と「部品が耐えられる温度」は、いつもせめぎ合っています。
この3つの困りごとを、まとめて解決する手が超音波です。
- 荷重で凸凹を押しつぶし、実際に触れる面積を増やす
- 超音波で横方向に細かく擦り、酸化膜を割って新しい金属面を出す
- 熱で原子の動きを活発にし、拡散を進めて接合を安定させる
超音波を使うと、溶かさずに、しかも比較的低い温度で接合できます。 ワイヤボンディングが60年以上も現役でいられる理由のひとつがここにあります(本記事による解説)。
3. 接合の地図 ― パッケージのどこを、何でつないでいるか
「ボンディング」という一語が指す範囲は広いので、まず場所で整理します。
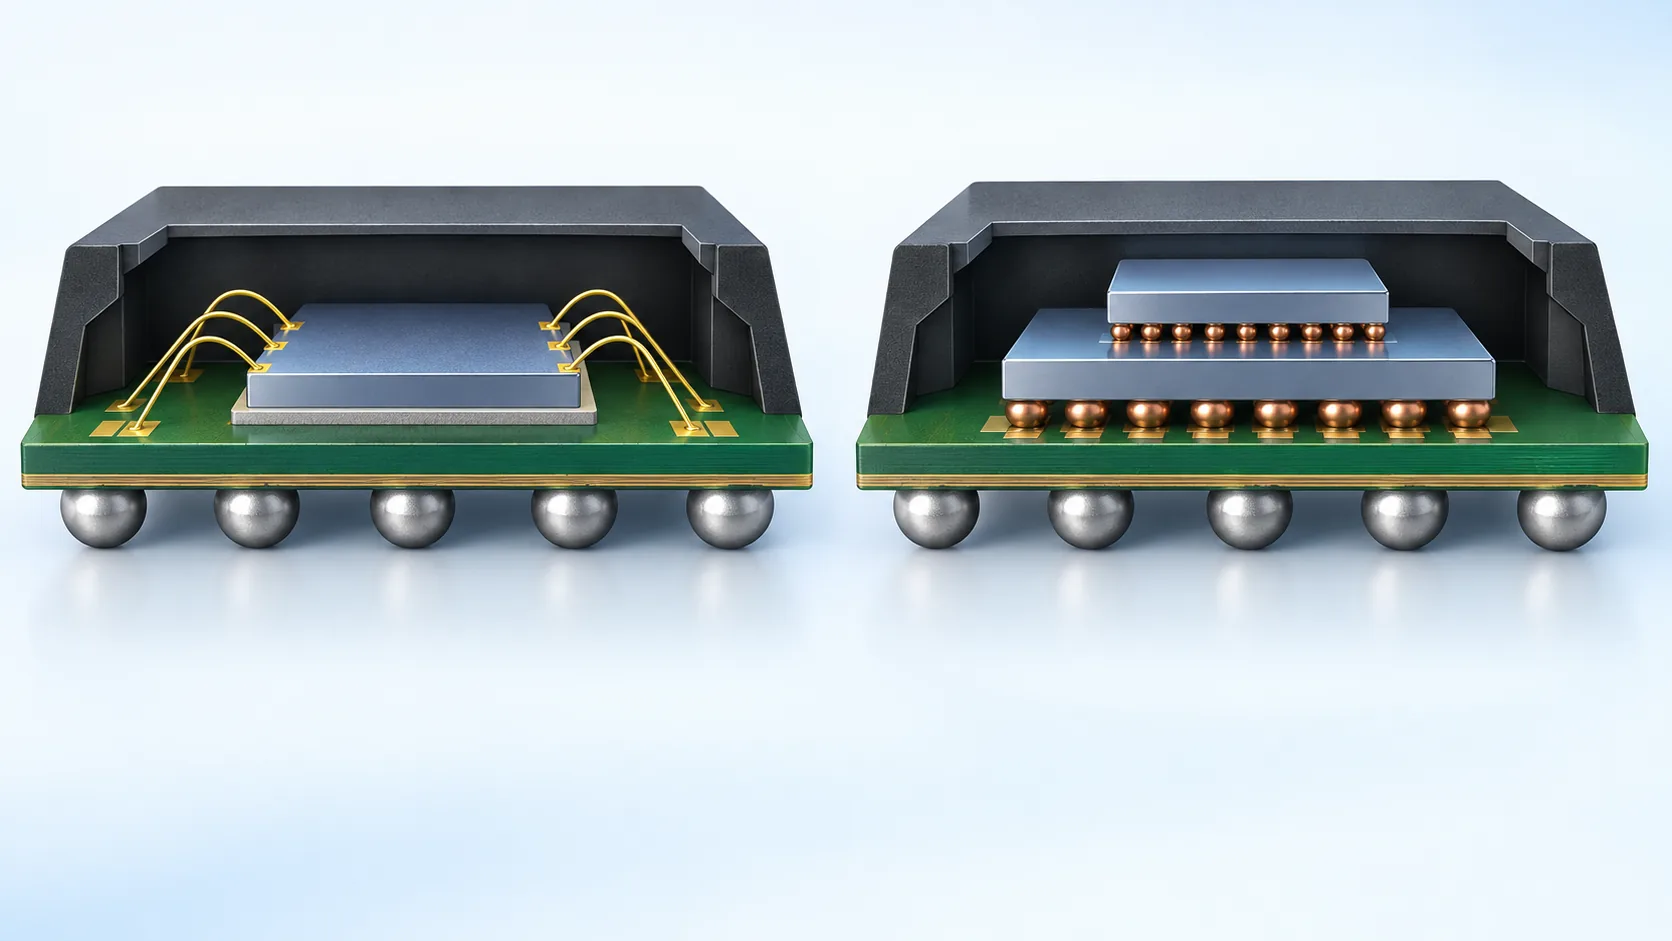
この記事では、①ダイボンディング、②ワイヤボンディング、③フリップチップ/チップ間接合を順に見ていきます。 なお③の最先端にあたるハイブリッドボンディング(はんだを使わずCu同士を直接つなぐ方式)は、 別立ての「ハイブリッドボンディング」編で詳しく扱っています。
4. ワイヤボンディング ― 60年以上使われ続ける技術
日鉄マイクロメタルによれば、 「ワイヤボンディングによる接続方法は1950年代後半に米国のベル研究所の研究者達により開発」されました事実。 半導体の歴史とほぼ同じ長さを持つ技術です。
使われるワイヤは「細いものでは15μm、太いものでは500μm程度」。 高機能パッケージでは「30〜50μm間隔程度で張られています」事実。 髪の毛の太さがおよそ80μmですから、細いほうは髪の5分の1程度です。
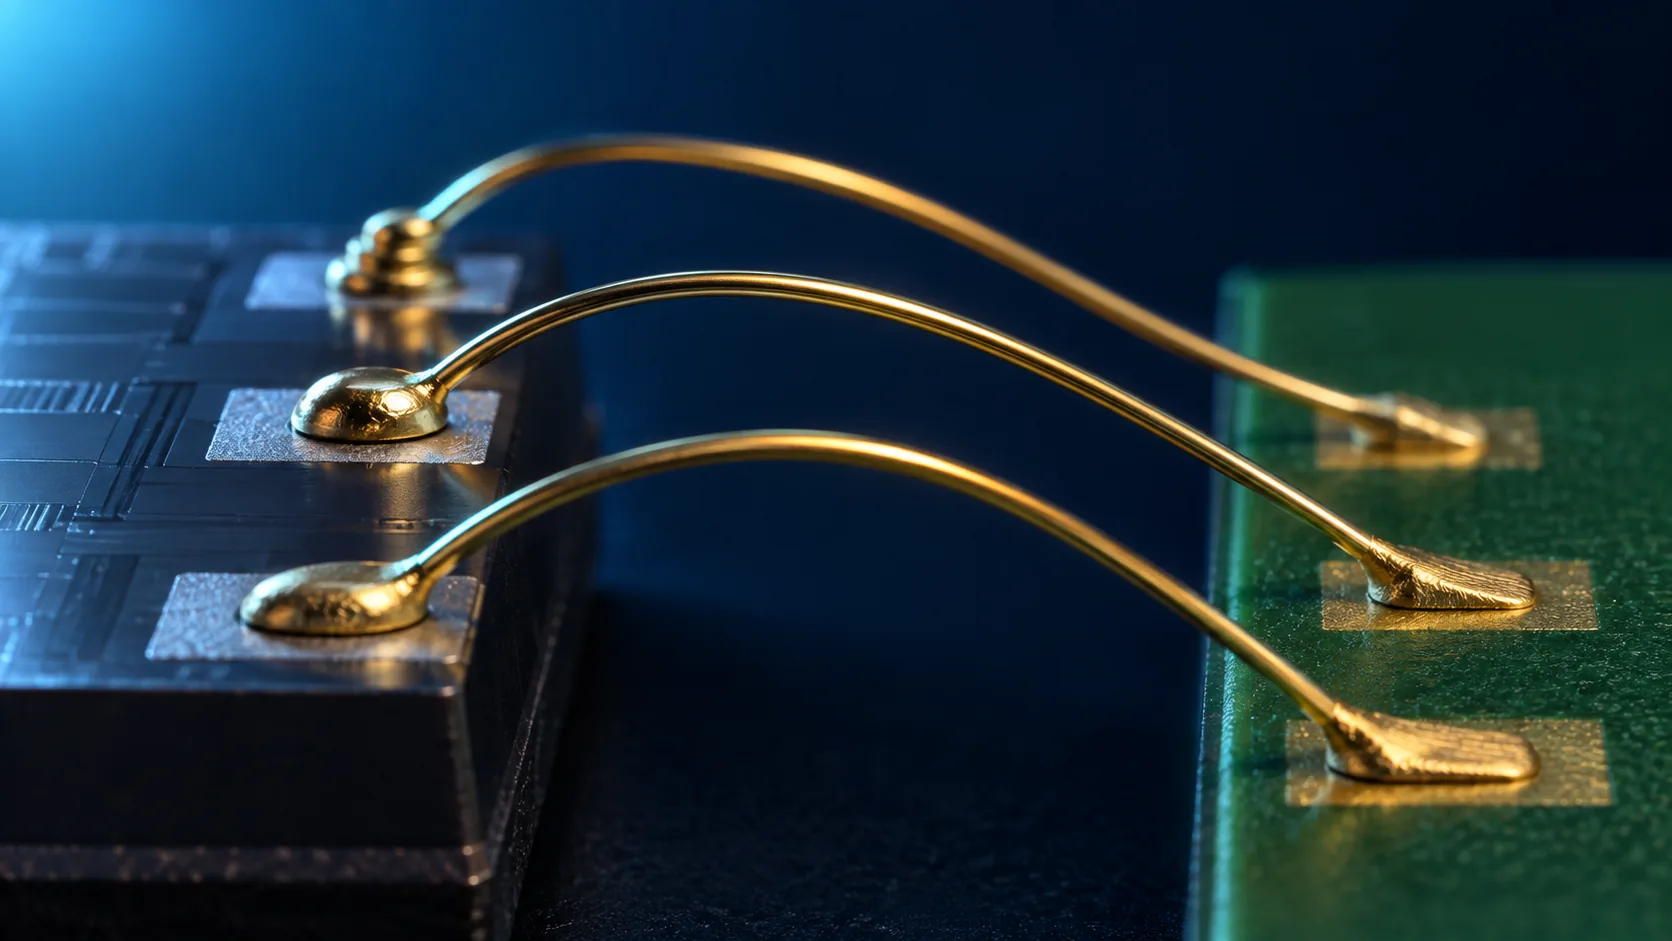
「くっつく条件」には幅がある
ここで、材料メーカーの資料にしか出てこない重要な言葉が登場します。プロセスウィンドウです。
日鉄マイクロメタルは、アルミワイヤ「NL1」の特長として 「非常に広いプロセスウィンドウ」を挙げ、 その評価条件を線径300μm、Bonding Force 700cN、シェア強度 > 1250cN、潰れ幅 < 線径×1.3と公表しています事実。
これは何を意味しているのか。「接合強度は十分に高く、しかし潰しすぎていない」という、 2つの条件を同時に満たす範囲があるということです。
材料メーカーが「プロセスウィンドウが広い」と謳うとき、それは性能の絶対値の話ではありません。 「多少条件がずれても、ちゃんと付く」という意味です。
量産現場では、装置は温まり、キャピラリは摩耗し、ロットは変わります。 条件は必ずばらつく。だからばらついても外れない窓が要る。 ——これは「テスト」編で見た針の押し込み量の話と、まったく同じ構図です。 ちょうどいい一点ではなく、ちょうどいい範囲をどれだけ広く作れるかが、材料の勝負どころになっています(本記事による解説)。
5. 素材技術者の視点①:金から銅へ、そして銀へ
ワイヤボンディングの60年は、そのままワイヤ材料の置き換えの歴史でもあります。
(1) なぜ金をやめたのか
日鉄マイクロメタルは「50年に渡りボンディングワイヤに使用されてきた金は、高性能であるものの非常に高価でした」と述べ、 「2000年代の金価格の高騰」を背景に挙げています事実。
(2) なぜ銅は難しかったのか
銅は安く、電気もよく流れます。それでも長く使えなかったのは、酸化するからです。 同社は、「髪の毛の5分の1程度の細さ(15~30μm)しかないワイヤの、さらに外側にナノレベルでパラジウムを被覆することで、 従来の銅ワイヤでは不可能であった高い接合性と耐食性を実現」したと説明しています事実。
現行の標準品「EX1p」は、さらにその上に金を被せた金・パラジウム被覆銅ボンディングワイヤで、 「EX1と比較すると、2ndボンド性能(ステッチボンド)が向上」し、 「FAB(Free Air Ball)のPd分布も良化」しているとされています事実。
EX1pの製品写真はφ16μmと記されています事実。 この太さの線の表面に、パラジウム層を作り、さらにその上に金層を作る。 しかも公表仕様の巻長さは「〜5000m」で、その全長にわたって被覆が均一でなければなりません事実。 5km分の、直径16μmの線の表面処理を、ナノメートル単位で揃える—— これが「ボンディングワイヤの製造技術」と呼ばれているものの実体です(本記事による解説)。
(3) もうひとつの選択肢 ― 銀合金
銅への置き換えが進む一方で、銀合金ワイヤという道も開かれています。 日鉄マイクロメタルの「GX2s」は、金ワイヤとの比較値を次のように公表しています事実。
| 項目 | GX2s(銀合金) | Au wire(金) |
|---|---|---|
| 純度 | 98% | 99.99% |
| 電気抵抗(RT) | 2.4 μΩcm | 2.4 μΩcm |
| ルーピング性能 | 同等以上 | — |
| FAB硬度 | 41 Hv | 43 Hv |
※ 日鉄マイクロメタル「GX」製品ページの記載(数値は代表値)[参考資料4]。
ワイヤのカタログにFAB硬度(Free Air Ball、放電で作った球の硬さ)が載っている。 これは奇妙に見えて、実は本質です。
ボールはチップの電極に押しつけられます。 球が硬ければ、電極とその下の層が受けるダメージは大きくなります。 ——「テスト」編で、プローブ針が硬すぎるとパッドを突き抜けて下の回路を壊す、という話をしました。 ワイヤボンディングでも、まったく同じことが起きます。
だから同社はGX2について「金ワイヤ並みのボンダビリティを有しており、脆弱なチップにも対応でき」ると書いています事実。 そして数値で見ると、FAB硬度は41Hv対43Hvで金よりわずかに低く、電気抵抗は2.4μΩcmで金と同じ事実。
つまり銀合金ワイヤの訴求点は「金より優れている」ではなく、 「金と同じように柔らかく、同じように電気が流れ、それでいて安い」という置き換えの論理です。 材料を置き換えるとき、勝たなければならないのは性能ではなく“同等性”だ—— という、材料開発の基本がそのまま製品カタログに出ています(本記事による解説)。
(4) 4つの材料の使い分け
細い線が要るのか、太い線が要るのか。チップが脆いのか、丈夫なのか。高温多湿で使うのか。 ——要求が違えば、選ぶ金属が変わる。 ワイヤボンディングという60年前の技術が今も生きているのは、 装置ではなく材料の側が要求に追随し続けてきたからだと言えます(本記事による解説)。
6. フリップチップとTCB ― 裏返して、面でつなぐ
ワイヤボンディングには、どうしても超えられない制約があります。 ワイヤはチップの「周り」にしか出せないということです。
チップが大きくなり、必要な端子が数千・数万になると、周りだけでは足りません。 そこでチップを裏返し(フリップ)、面全体に並べたバンプで基板と直接つなぐ方式が使われます。 これがフリップチップ接合です。
(1) 一度に焼くか、1個ずつ押さえるか
フリップチップの接合には、大きく2つのやり方があります。 Amkorは自社パッケージの説明で、微細ピッチのフリップチップ接続を 「thermocompression with non-conductive paste (TCNCP) or mass reflow with capillary underfill (CUF)」 (非導電ペーストを用いた熱圧着、または毛細管アンダーフィルを用いたマスリフロー)のいずれかで行うと記しています事実。
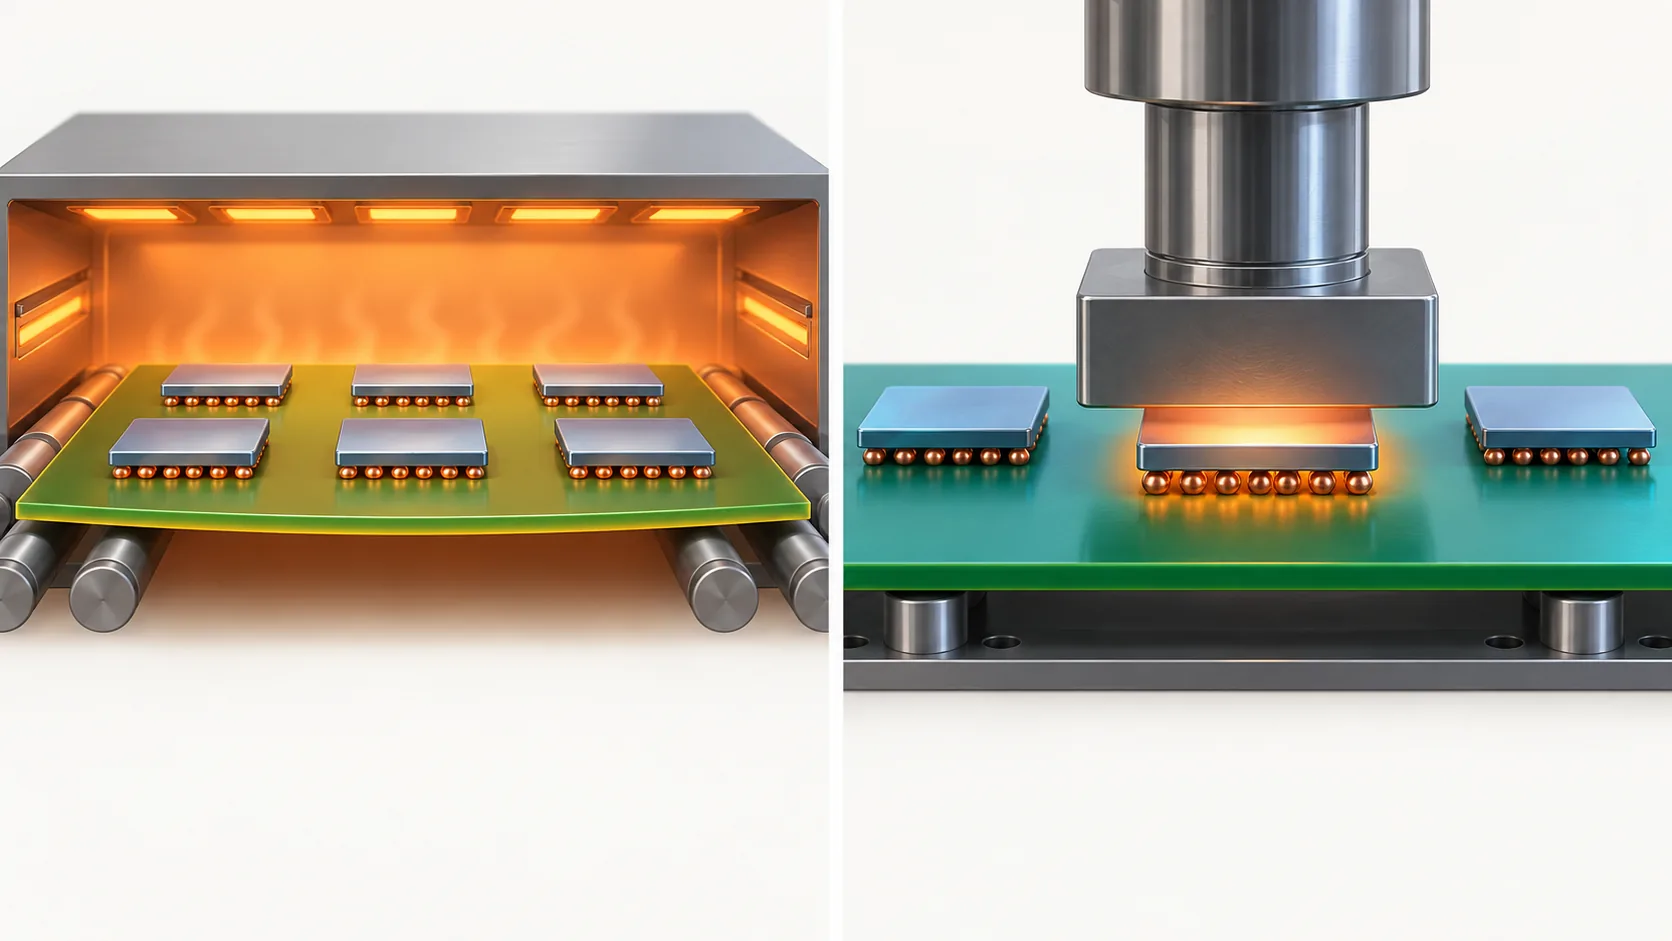
(2) TCBの数字
Kulicke & Soffaは、TCBを 「a flip-chip bonding process that uses a combination of heat and pressure to create interconnects between chips and substrates」 (熱と圧力を組み合わせて、チップと基板のあいだに配線接続を作るフリップチップ接合プロセス)と定義しています事実。 対応ピッチについては、はんだを使う接合で「down to 10 μm pitch」、 銅同士の直接接合で「down to at least 5 μm pitch」としています事実。 また同社はフラックスを使わない接合技術(fluxless bonding technology)を開発したと述べています事実。
装置側の精度としては、ASMPTがTCBシステム「FIREBIRD」について 配置精度 ±2.0 μm、サイクルタイム 2秒未満、 角度精度は大型ダイで ±0.01°、小型ダイで ±0.05°と公表しています事実。 同社は「over 250 sets installed in mass production worldwide」とも記しています事実。
はんだ付けには通常フラックス(表面の酸化膜を化学的に除去する薬剤)が使われます。 ところがピッチが細かくなると、フラックスの残渣を洗い流せなくなります。 隙間が狭すぎて、洗浄液が入っていかないからです。
Kulicke & Soffaがfluxless bonding technologyを挙げ、 それを「first for solder-based interconnects and most recently for direct copper-to-copper interconnects」 と説明しているのは、この流れの先にCu–Cu直接接合=ハイブリッドボンディングがあるからです事実。 微細化は、「使える薬剤」を減らしていく方向にも働いています(本記事による解説)。
7. 素材技術者の視点②:ダイボンディングは「膜」と「粉」の競争
最後に、図1の①ダイボンディングに戻ります。 チップを基板やリードフレームに固定するこの工程は、いま2つの材料系が並走しています。 フィルム(膜)と金属ペースト(粉)です。
(1) 膜 ― ダイボンディングフィルム(DAF)
レゾナックは、ダイシングテープと一体型のダイボンディングフィルム(DAF)について、 「熱応力の緩和に優れる低弾性と高接着力、優れた耐熱性の両立させたDAF技術」と説明し、 「20年以上の市場実績があり、生産量・売上とも世界シェアトップクラス」としています事実。 用途は「3D NANDやDRAMのメモリデバイスから、リードフレーム用まで」とされています事実。
この3語が並んでいることに、樹脂の設計をした人なら引っかかるはずです。
- 低弾性(やわらかい)にすると、チップと基板の熱膨張差を吸収できる。しかし普通は接着力と耐熱性が落ちる
- 高接着力・高耐熱にすると架橋密度が上がり、硬くなる。硬いと応力がチップに直接かかる
つまりDAFとは、「応力を逃がすためにやわらかく、しかし剥がれず、しかも後工程の熱に耐える」という 相反する要求を1枚の膜に同居させる材料です。 「ビルドアップフィルム」編で見たDf・CTE・Tg・弾性率のトレードオフと、構図はまったく同じです(本記事による解説)。
(2) 粉 ― 銀シンタリング(焼結銀)
一方、パワー半導体の世界では、はんだでは足りなくなってきました。 SiCやGaNのデバイスは高温で動くため、接合部のほうが先に壊れるからです。
京セラは、ダイアタッチ用の銀シンタリングペーストについて 「ナノ銀粉とミクロン銀粉の金属焼結による高い結合性」を挙げ、 「低温シンタリング200-250℃」で「無加圧接合」が可能であり、 「250℃高温下でも高い接合信頼性を発揮」すると説明しています事実。
三菱マテリアルは2020年1月8日、次世代型パワーモジュール向けの焼結型接合材料について、 基板表面の銅部材へ「貴金属をメッキすることなく無加圧で接合でき」、 接合強度「30MPa以上」、耐熱性「200℃以上」、 「従来品より大幅にボイドが少ない接合層を実現」と発表しています事実。
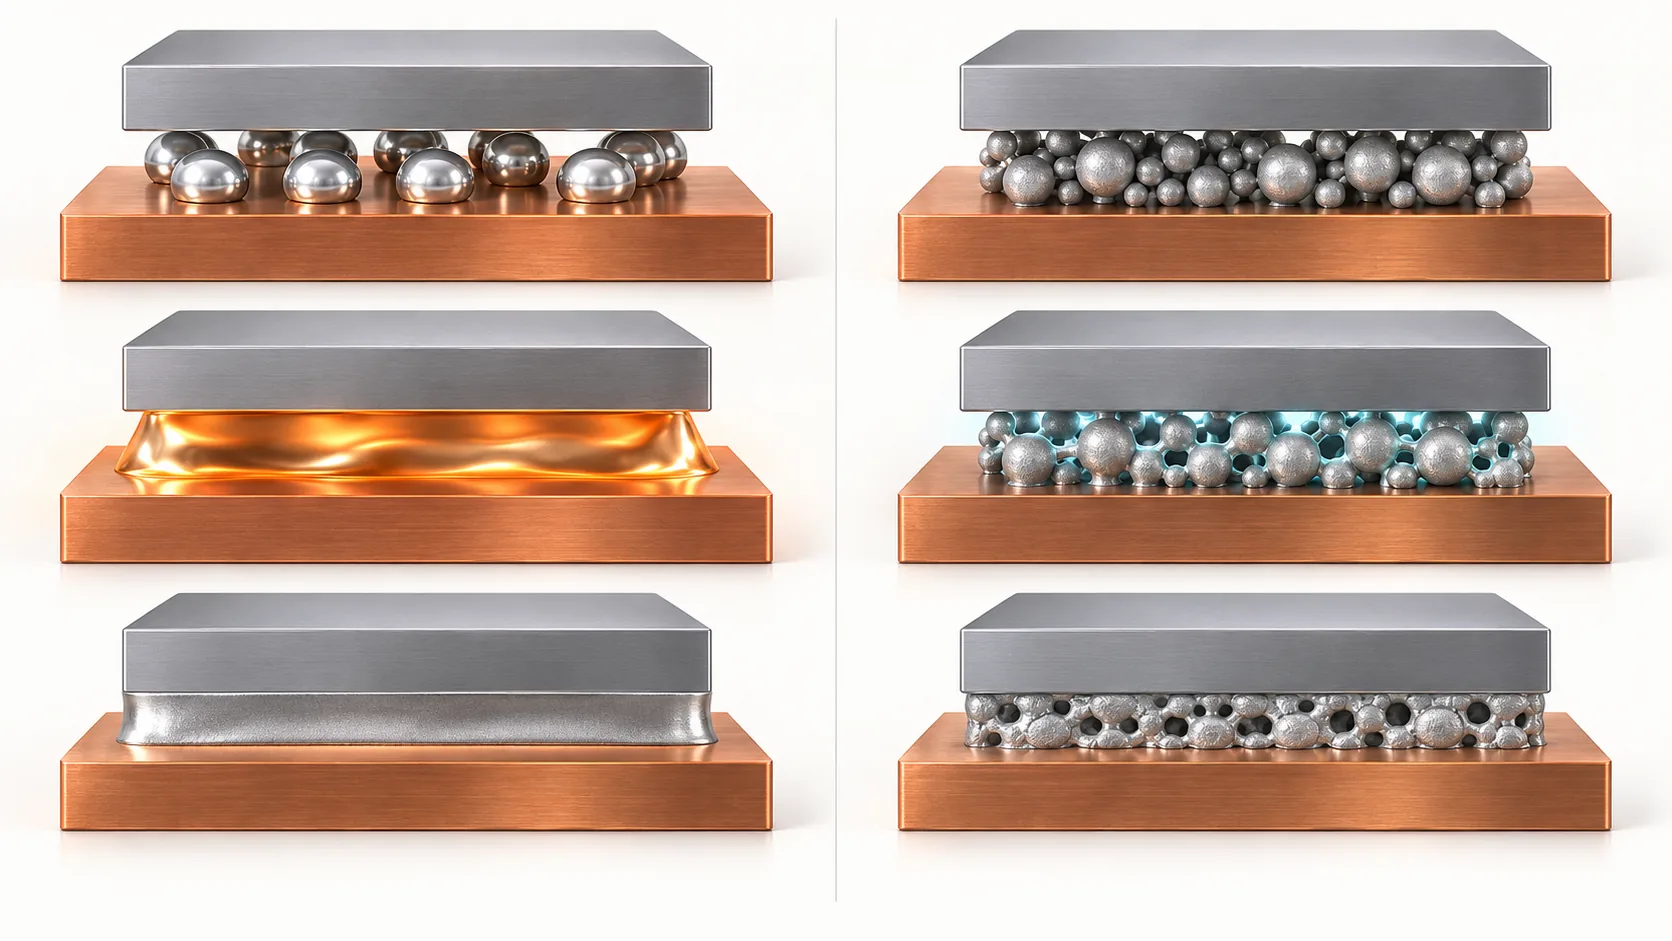
はんだ接合は、融点を超えて溶かし、冷やして固める工程です。 この方式の宿命として、接合した温度まで再び上げれば、またほどけます。 だから使用温度の上限は、接合温度より下に置くしかありません。
焼結はここを外します。京セラが「低温シンタリング200-250℃」で接合でき、 なおかつ「250℃高温下でも高い接合信頼性を発揮」すると書けるのは、 銀の融点よりはるかに低い温度で粒子どうしを結合させているからです事実。 できあがるのは銀の焼結体であって、低融点の合金ではありません。
さらに三菱マテリアルが強調しているのは「貴金属をメッキすることなく」「無加圧で」という2点です事実。 加圧が要らなければ設備が単純になり、めっきが要らなければ工程と原価が減る。 ——材料の価値が、接合部の性能だけでなく「周辺工程を何個消せるか」で測られている好例です(本記事による解説)。
8. 課題
(1) 「1個ずつ押さえる」ことのコスト
TCBの最大の弱点は、マスリフローのようにまとめて処理できないことです。 ASMPTはFIREBIRDのサイクルタイムを2秒未満と公表しています事実。
サイクルタイムを2秒、装置が止まらずに動き続けると仮定します本稿の計算。
- 1台あたり 3,600秒 ÷ 2秒 = 1,800回/時の接合
- 8段のスタックを作るには、1スタックあたり8回の接合が要る
- つまり 1,800 ÷ 8 = 225スタック/時(1台あたり)
前提:段取り替え・搬送・アライメント待ち・保守停止をいっさい含まない理論上の上限です。 実機のスループットはこれより低くなります。また「段数ぶんの接合回数が要る」という置き方自体、 工法(1段ずつ積むか、まとめて接合するか)によって変わります。
それでも見えてくることがあります。積層が深くなるほど、接合回数は段数に比例して増える。 「テスト」編で見た「同時に測る」という発想が使えないぶん、 TCBは装置の台数でしか処理量を増やせません。 ASMPTが「over 250 sets installed in mass production worldwide」と台数を強調しているのは、 この性質の裏返しだと読めます事実(本記事による解説)。
(2) ワイヤボンディングは無くならない
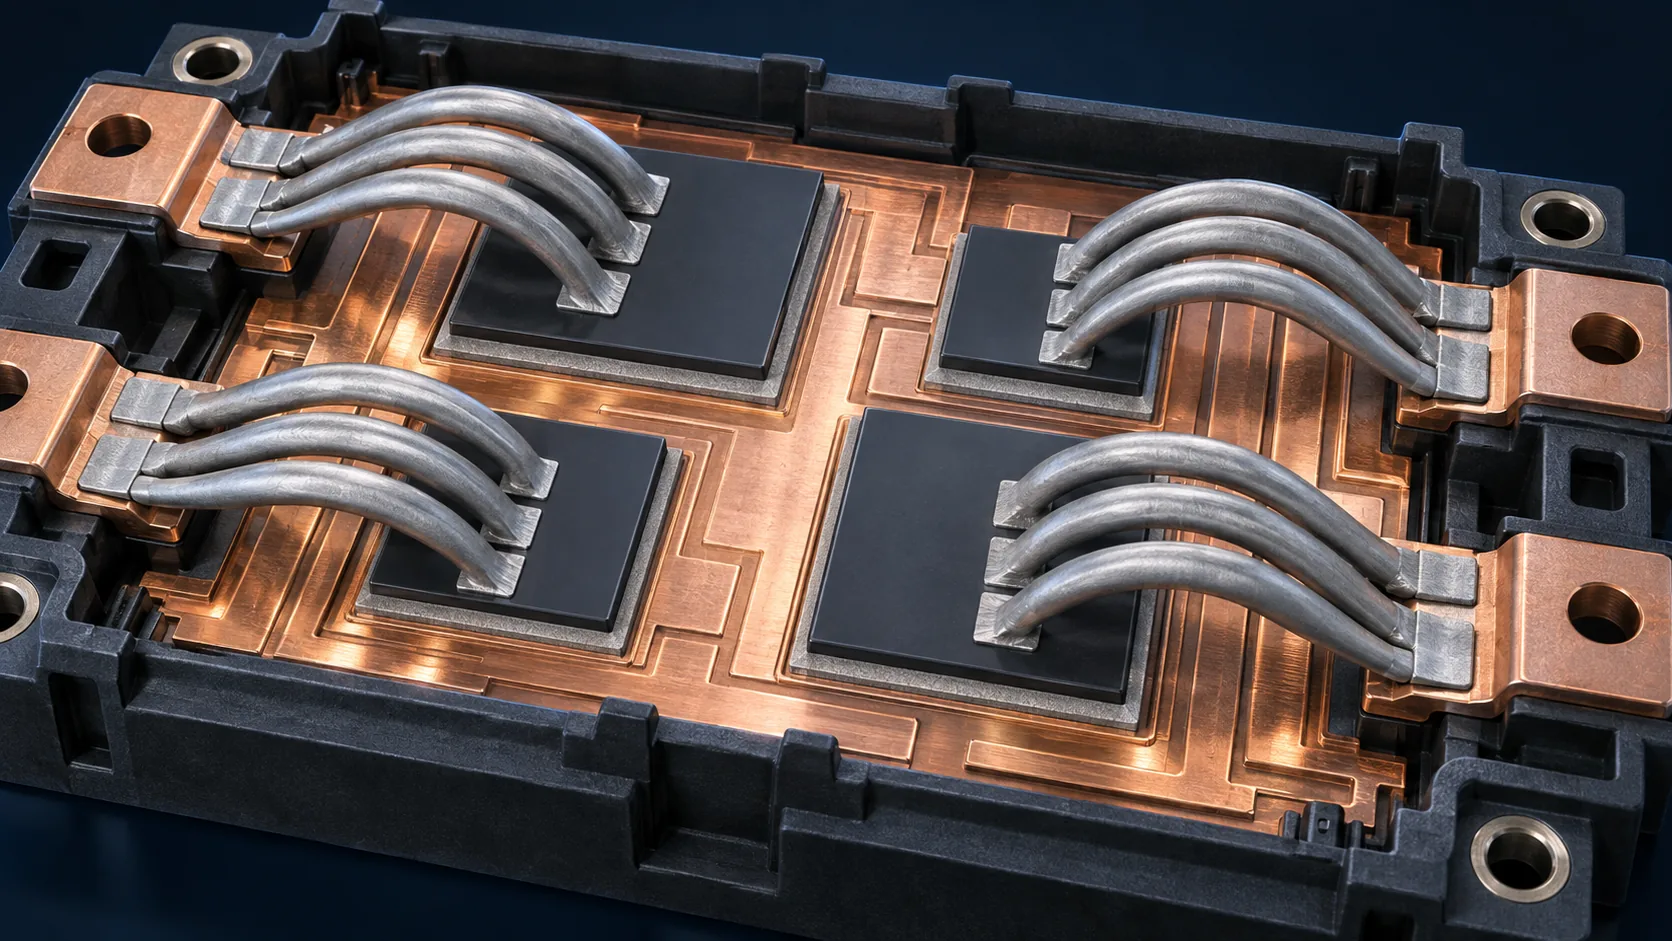
先端パッケージの話題はフリップチップとTCBに集まりますが、 ワイヤボンディングが消える気配はありません。 日鉄マイクロメタルが金・銀合金・パラジウム被覆銅・ベア銅・アルミの5系統を並行して製品化していること自体が、 用途ごとに最適な接合が異なることの証拠です事実。 とくにパワー半導体では、線径100μm超〜500μmのアルミ太線が使われます事実。 大電流を流すには、太い金属が要るからです。
(3) 材料価格が、技術の選択を動かす
この記事で最も生々しい事実は、技術が価格で置き換わったという点です。 日鉄マイクロメタルは、銅ワイヤ開発の背景に 「2000年代の金価格の高騰」と「50年に渡りボンディングワイヤに使用されてきた金は、高性能であるものの非常に高価でした」 という事情を明記しています事実。
性能で負けたから置き換わったのではありません。価格で置き換わった。 そして置き換えるために、パラジウム被覆という新しい材料技術が必要になった—— 2004年に着手し、2007年に世界初の開発、2009年に販売開始という年表が、 そのまま「材料置換には数年かかる」という事実を示しています事実。
(4) 使える薬剤が減っていく
ピッチが細かくなるほど、フラックス残渣を洗えなくなります。 Kulicke & Soffaがフラックスレス接合を打ち出し、 その先を「direct copper-to-copper interconnects」と位置づけているのは、 この制約がCu–Cu直接接合=ハイブリッドボンディングへ向かう推進力のひとつだからです事実。
ボンディングは、装置の話に見えて材料の話です。
- 何でつなぐか=金・銀・銅・アルミ・はんだ・樹脂・銀粒子
- どうつなぐか=熱・荷重・超音波の配分
- どこまで詰められるか=材料が許す最小の寸法
- いつ壊れるか=接合部の材料が決める
そして技術の置き換わりを起こしてきたのは、性能の限界だけではありませんでした。 価格、洗浄のしやすさ、めっき工程の有無、加圧設備の要否—— 周辺の条件が、接合材料の勝敗を決めています(本記事による解説)。
9. 用語集
- ボンディング
- 部品どうしを電気的につなぐ接合工程の総称。
- ワイヤボンディング
- 金属の細線でチップの電極と基板の電極をつなぐ方式。1950年代後半に開発された。
- ダイボンディング
- チップを基板やリードフレームに固定する工程。ダイアタッチとも呼ぶ。
- フリップチップ
- チップを裏返し、面に並べたバンプで基板と直接つなぐ実装方式。
- バンプ
- チップ表面に作る接続用の突起。はんだや銅ピラーが使われる。
- キャピラリ
- ワイヤを通す筒状の工具。荷重と超音波をボールに伝える。
- FAB
- Free Air Ball。放電でワイヤ先端を溶かして作る球。その硬さ(FAB硬度)が電極へのダメージを左右する。
- 1stボンド
- チップ電極側の接合。ボールを押しつけて行う。
- 2ndボンド(ステッチ)
- 基板・リードフレーム側の接合。ワイヤを押しつぶして行う。
- PCCワイヤ
- パラジウム被覆銅ワイヤ。銅の酸化をパラジウム層で抑えたボンディングワイヤ。
- フロアライフ
- 包装を開封してから使用できる期限。ワイヤでは表面の劣化が効く。
- プロセスウィンドウ
- 良好な接合が得られる条件の範囲。広いほど量産で扱いやすい。
- シェア強度
- 接合部を横方向に押して剥がすのに要する力。接合の強さの指標。
- TCB
- Thermo-Compression Bonding。熱と圧力でチップと基板をつなぐフリップチップ接合方式。
- マスリフロー
- 基板ごと炉に入れ、多数の接合を一度に行う方式。
- フラックス
- はんだ付けで表面の酸化膜を化学的に除去する薬剤。残渣の洗浄が課題になる。
- アンダーフィル
- チップと基板の隙間を埋める樹脂。応力を分散させ接合部を保護する。
- DAF
- Die Attach Film。チップを固定するための接着フィルム。ダイシングテープと一体型のものが広く使われる。
- 焼結銀
- 銀粒子を融点より低い温度で結合させる接合材料。接合後は高温でも溶けない。
- AEC-Q006
- 車載電子部品評議会が定めた、車載用電子部品の信頼性に関する規格。
- リードフレーム
- チップを載せ、外部端子となる金属の枠。安価なパッケージで広く使われる。
10. 参考資料(一次情報)
- 日鉄マイクロメタル「ボンディングワイヤとは?」 — nmc-net.co.jp
- 日鉄マイクロメタル「パラジウム被覆銅ボンディングワイヤの歴史」 — nmc-net.co.jp
- 日鉄マイクロメタル「EX(パラジウム被覆銅ボンディングワイヤ)」 — nmc-net.co.jp
- 日鉄マイクロメタル「GX(銀ボンディングワイヤ)」 — nmc-net.co.jp
- 日鉄マイクロメタル「アルミボンディングワイヤ」 — nmc-net.co.jp
- 日鉄ケミカル&マテリアル「半導体用ボンディングワイヤ」 — nscm.nipponsteel.com
- Amkor「Interposer PoP」 — amkor.com
- ASMPT「Thermo-Compression Bonding(FIREBIRD TCB)」 — asmpt.com
- Kulicke & Soffa「Thermo-Compression Bonding」 — kns.com
- レゾナック「ダイシング・ダイボンディング 一体型フィルム」 — resonac.com
- 京セラ「ダイアタッチ用 銀シンタリングペースト」 — kyocera.co.jp
- 三菱マテリアル「銅部材に無加圧で接合可能な次世代型パワーモジュール向け焼結型接合材料を開発」2020年1月8日 — mmc.co.jp
11. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| ボンディングワイヤが「半導体素子の電気信号を外部へ伝達する金属の細い線」であること。素材に「金、銀、銅、アルミが使われています」こと。線径が「細いものでは15μm、太いものでは500μm程度」で、高機能パッケージでは「30〜50μm間隔程度で張られています」こと。「ボールを半導体素子に熱・超音波・荷重を使って接合(1stボンド)」し、基板側は「ステッチボンドを使用」すること。PCCワイヤが「市場で最も多く使用」されていること | 日鉄マイクロメタル「ボンディングワイヤとは?」[参考資料 1]https://www.nmc-net.co.jp/about/wire/ | 事実 |
| 「ワイヤボンディングによる接続方法は1950年代後半に米国のベル研究所の研究者達により開発」されたこと。「50年に渡りボンディングワイヤに使用されてきた金は、高性能であるものの非常に高価でした」こと。「2000年代の金価格の高騰」が背景にあること。2004年に開発着手、2007年に「世界で初めてパラジウム被覆銅ワイヤ"EX"の開発に成功」、2009年にEX1販売開始。「髪の毛の5分の1程度の細さ(15~30μm)しかないワイヤの、さらに外側にナノレベルでパラジウムを被覆することで、従来の銅ワイヤでは不可能であった高い接合性と耐食性を実現」 | 日鉄マイクロメタル「パラジウム被覆銅ボンディングワイヤの歴史」[参考資料 2]https://www.nmc-net.co.jp/about/history/ | 事実 |
| EX1pが「現行のEXワイヤの標準品」で「最表層に金を被覆した、金・パラジウム被覆銅ボンディングワイヤ」であり、EX1と比べ「2ndボンド性能(ステッチボンド)が向上」「FAB(Free Air Ball)のPd分布も良化」していること。製品写真が「EX1p φ16μm」であること。純度が2N/4N、巻長さ「〜5000m」、フロアライフ「30日間」であること。EX1Sが「被覆層に新技術を導入することで耐食性の向上と低比抵抗化の両立を実現」したこと。EX1R/EX1SがAEC-Q006 Grade 0に対応すること | 日鉄マイクロメタル「EX」製品ページ[参考資料 3]https://www.nmc-net.co.jp/products/bonding-wires-ex/ | 事実 |
| GX2sの代表値:純度98%(Au wire 99.99%)、電気抵抗(RT)2.4μΩcm(Au wire も 2.4μΩcm)、ルーピング性能「同等以上」、FAB硬度41Hv(Au wire 43Hv)。GX2シリーズが「金ワイヤ並みのボンダビリティを有しており、脆弱なチップにも対応でき」「金ワイヤからの大幅なコストダウンが可能」であること。用途が「メモリ用デバイス、車載用デバイス、LEDなど」であること | 日鉄マイクロメタル「GX」製品ページ[参考資料 4]https://www.nmc-net.co.jp/products/bonding-wires-gx/ | 事実 |
| アルミワイヤNL1が「高い耐食性と非常に広いプロセスウィンドウ」を特徴とし、「パワー半導体や車載用途からバッテリー接合まで」使えること。線径がNL1で100μm超〜500μm、NL1Fで100μm以下であること。ボンダビリティ評価条件が「線径300μm/Bonding Force 700cN/シェア強度 > 1250cN/潰れ幅 < 線径×1.3」であること | 日鉄マイクロメタル「アルミボンディングワイヤ」[参考資料 5]https://www.nmc-net.co.jp/products/bonding-wires-al/ | 事実 |
| 金(Au)4N系ATシリーズがAu純度≧99.99%で「ロングスパン、ファインピッチ、低ループ、細線化に最適」とされること。EXシリーズが「Cuワイヤ表面がパラジウムで被覆され、ロングスパン、ファインピッチにも対応できるワイヤ」とされること | 日鉄ケミカル&マテリアル「半導体用ボンディングワイヤ」[参考資料 6]https://www.nscm.nipponsteel.com/bonding_wire/ | 事実 |
| 微細ピッチのフリップチップ接続が「thermocompression with non-conductive paste (TCNCP) or mass reflow with capillary underfill (CUF)」のいずれかで行われること | Amkor「Interposer PoP」[参考資料 7]https://amkor.com/packaging/laminate/interposer-pop/ | 事実 |
| FIREBIRD TCBが「state-of-the-art thermo-compression bonding system specifically designed for heterogeneous integration」であること。配置精度±2.0μm、サイクルタイム2秒未満、角度精度が大型ダイ±0.01°・小型ダイ±0.05°であること。「over 250 sets installed in mass production worldwide」であること | ASMPT「Thermo-Compression Bonding」[参考資料 8]https://www.asmpt.com/en/innovation/thermo-compression-bonding/ | 事実 |
| TCBが「a flip-chip bonding process that uses a combination of heat and pressure to create interconnects between chips and substrates」であること。はんだベースで「down to 10 μm pitch」、Cu-to-Cuで「down to at least 5 μm pitch」に対応すること。「fluxless bonding technology, first for solder-based interconnects and most recently for direct copper-to-copper interconnects」を開発したこと | Kulicke & Soffa「Thermo-Compression Bonding」[参考資料 9]https://www.kns.com/products-services/thermo-compression-bonding | 事実 |
| DAFが「熱応力の緩和に優れる低弾性と高接着力、優れた耐熱性の両立させたDAF技術」であること。「20年以上の市場実績があり、生産量・売上とも世界シェアトップクラス」であること。用途が「3D NANDやDRAMのメモリデバイスから、リードフレーム用まで」であること | レゾナック「ダイシング・ダイボンディング一体型フィルム」[参考資料 10]https://www.resonac.com/jp/products/semi-backend-process/76/009.html | 事実 |
| 銀シンタリングペーストが「ナノ銀粉とミクロン銀粉の金属焼結による高い結合性」を持ち、「低温シンタリング200-250℃」「無加圧接合」が可能で、「250℃高温下でも高い接合信頼性を発揮」すること | 京セラ「ダイアタッチ用 銀シンタリングペースト」[参考資料 11]https://www.kyocera.co.jp/prdct/chem/list/scmt/paste/ | 事実 |
| 2020年1月8日発表。焼結型接合材料が基板表面の銅部材へ「貴金属をメッキすることなく無加圧で接合でき」、接合強度「30MPa以上」、耐熱性「200℃以上」、「従来品より大幅にボイドが少ない接合層を実現」すること。次世代型パワーモジュール向けであること | 三菱マテリアル ニュースリリース(2020/1/8)[参考資料 12]https://www.mmc.co.jp/corporate/ja/news/press/2020/20-0108.html | 事実 |
| TCBのスループット試算:サイクルタイム2秒・無停止を前提に、1台あたり1,800回/時、8段スタックなら225スタック/時。段取り替え・搬送・アライメント待ち・保守停止を含まない理論上の上限であり、実機の値ではない | 本稿の計算。前提となるサイクルタイムは参考資料8[参考資料 8]https://www.asmpt.com/en/innovation/thermo-compression-bonding/ | 本稿の計算 |
| 図2の「1本あたり数十ミリ秒」という所要時間の目安 | 一般的な目安として本記事が記したもの。本記事が参照した各社資料に記載のある値ではない | 解説 |
| 「髪の毛の太さがおよそ80μm」という比較 | 広く用いられている一般的な目安であり、上記各社の資料に記載があるものではない。なお日鉄マイクロメタルは15〜30μmのワイヤを「髪の毛の5分の1程度の細さ」と表現している[参考資料 2]https://www.nmc-net.co.jp/about/history/ | 解説 |
| 「銀の融点よりはるかに低い温度で粒子どうしを結合させている」という説明。図10で、はんだ側の融点・使用温度の具体的数値を示していないこと | 銀の融点そのものは広く知られた物性値であり、上記各社の資料に記載があるものではないため、本記事では数値を示していない。焼結側の温度条件のみ参考資料11・12の公表値を使用 | 解説 |
| 金属が接合しにくい3つの理由(酸化膜・表面粗さ・耐熱性の制約)の整理。荷重・超音波・熱がそれぞれ何を担うかという役割分担の説明。「プロセスウィンドウの広さが製品価値になる」という読み取り。「材料置換で勝つべきは性能ではなく同等性」という読み取り。DAFの低弾性・高接着力・耐熱性が本来トレードオフであるという指摘。焼結材料の価値が「周辺工程を何個消せるか」で測られているという指摘。フラックスレス化がCu–Cu直接接合への推進力のひとつであるという読み取り | 公表内容にもとづく本記事の整理・解説。各社が表明した見解や業界で確立された分類ではない | 解説 |
| 図9で並べたピッチの値は、ワイヤについては「ワイヤどうしの間隔」、TCBについては「対応可能な接合ピッチ」であり、測っている対象が異なるため厳密な横並び比較ではないこと | 本記事による注記。数値自体の出典は参考資料1・9[参考資料 1]https://www.nmc-net.co.jp/about/wire/[参考資料 9]https://www.kns.com/products-services/thermo-compression-bonding | 解説 |
最終更新:2026年9月20日/出典は一次情報(材料メーカー・装置メーカー・パッケージメーカーの公式製品ページおよびニュースリリース)に限定しています。 接合の原理の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 図はすべて説明用の概念図です。図4・図5・図6・図9は公表値・比較条件・注意書きを正確に保つためのベクター作図、それ以外はAI生成イメージです。AI生成図は実在の装置・製品・材料、または寸法比・解析結果を正確に描いたものではありません。