TECHNOLOGY EXPLAINER
CFRPと複合材料
― 繊維が荷重を担い、樹脂が繊維を「束ねて、つなぐ」
炭素繊維強化プラスチック(CFRP)やガラス繊維強化プラスチック(GFRP)は、繊維と樹脂の役割分担でできた材料です。 繊維方向の剛性はアルミニウム合金を大きく超える一方、繊維に直角な方向や層の間は樹脂と界面が担う、きわめて異方的な材料でもあります。 この記事では、炭素繊維の作り方、混合則、熱硬化性・熱可塑性の母材、プリプレグ・RTM・オートクレーブ、サイジング、リサイクル、航空・自動車・風力の用途を、素材技術者の目線で整理します。
- CFRP・GFRPとは何か(3行でつかむ)
- 荷重を誰が担うのか ― 繊維、樹脂、界面
- 炭素繊維の作り方
- 本稿の計算:混合則で、繊維と複合材料の剛性を結ぶ
- 素材技術者の視点①:異方性 ― 金属の感覚が通用しない点
- 母材(マトリックス) ― 熱硬化性と熱可塑性
- 成形法 ― プリプレグ+オートクレーブ、RTM、熱可塑 CFRP
- 本稿の計算:硬化サイクルの所要時間と、ゲル化の温度依存
- 素材技術者の視点②:硬化は「熱設計」である
- 界面とサイジング
- 素材技術者の視点③:界面を測る試験は、繊維の強さを測らない
- 用途 ― 航空・自動車・風力
- リサイクル
- 課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=規格団体・企業の公開データシート・論文・行政の公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標・見通しであり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。
物性値はメーカー公称値で、試験法・温度・繊維体積率・グレードとセットで示します。グレードの異なる値を並べて優劣をつけることはしません。
1. CFRP・GFRPとは何か(3行でつかむ)
- 何でできているか:強い繊維(炭素繊維・ガラス繊維)を、高分子の母材(マトリックス)で固めた複合材料です。Hexcel の HexPly® M21 は、強靭化エポキシ樹脂を炭素繊維またはガラス繊維と組み合わせて供給するプリプレグです事実
- 何がすごいか:繊維方向の剛性と強度が極めて高い。Hexcel の M21/IMA 炭素繊維の一方向材は、繊維方向の引張弾性率 178 GPa、引張強さ 3,050 MPa、積層板の密度 1.58 g/cm³です(ASTM D3039、23 ℃、繊維体積率を59%に規格化したメーカー公称値)事実
- 何が難しいか:性質が方向で大きく変わり(異方性)、層の間(層間)と繊維に直角の方向は樹脂と界面が担います。同じ材料の面内せん断弾性率は 5.2 GPa で、繊維方向弾性率の約1/34です事実本稿の計算(178 ÷ 5.2 = 34)
CFRP の設計は「材料を選ぶ」ことではなく、「どの荷重を、どの相に担わせるか」を決めることです。 M21/IMA の一方向材では、繊維方向の引張強さ 3,050 MPa に対し、層間せん断強さ(ILSS)は 97 MPaで、その比は約3%です事実本稿の計算(97 ÷ 3,050 = 3.2%)。 繊維が担える荷重と、樹脂・界面が担う荷重は、桁が違います(本記事による解説)。
熱硬化性・熱可塑性の基礎は本シリーズ「熱可塑性と熱硬化性」編、エポキシ樹脂は「エポキシ樹脂」編、PEEK などの熱可塑性母材は「PEEKとスーパーエンプラ」編で扱います。 本稿は、繊維と樹脂を組み合わせた材料としての見方に絞ります。
2. 荷重を誰が担うのか ― 繊維、樹脂、界面
同じ M21/IMA の一方向材で、荷重の種類を並べると、桁が変わります事実。
- 繊維方向の引張:強さ 3,050 MPa、弾性率 178 GPa
- 繊維方向の圧縮:強さ 1,500 MPa、弾性率 146 GPa(ASTM D695)
- 層間せん断(ILSS):97 MPa(ASTM D2344)
- 面内せん断(±45° 引張):強さ 94 MPa、弾性率 5.2 GPa(ASTM D3039)
圧縮強さは引張強さの約半分(1,500 ÷ 3,050 = 0.49)です本稿の計算。 圧縮では繊維が曲がろうとするのを樹脂が支える必要があるため、樹脂の剛性と界面が効くと整理できます(本記事による解説)。
3. 炭素繊維の作り方
Hexcel の HexTow® IMA は、PAN(ポリアクリロニトリル)系の連続炭素繊維で、12,000本(12K)または24,000本(24K)のフィラメントの束(トウ)として供給されます。フィラメント径は 5.1 µm、炭素含有率は 95.0%、表面処理が施され、層間せん断特性などを改善するためにサイジングが可能です事実。
Mishnaevsky の総説(Materials、2017年)は、炭素繊維の製造を前駆体からの重合、安定化、炭素化に続く表面処理とサイジングの付与と整理し、表面処理は繊維表面を荒らして接着を高めること、サイジング量は0.5〜5 wt%の範囲であることを述べています事実。 Frank らの総説(Angewandte Chemie、2014年)は、前駆体の系としてPAN系共重合体、ピッチ、セルロース、リグニン、ポリエチレン、新しい合成高分子を挙げています事実。
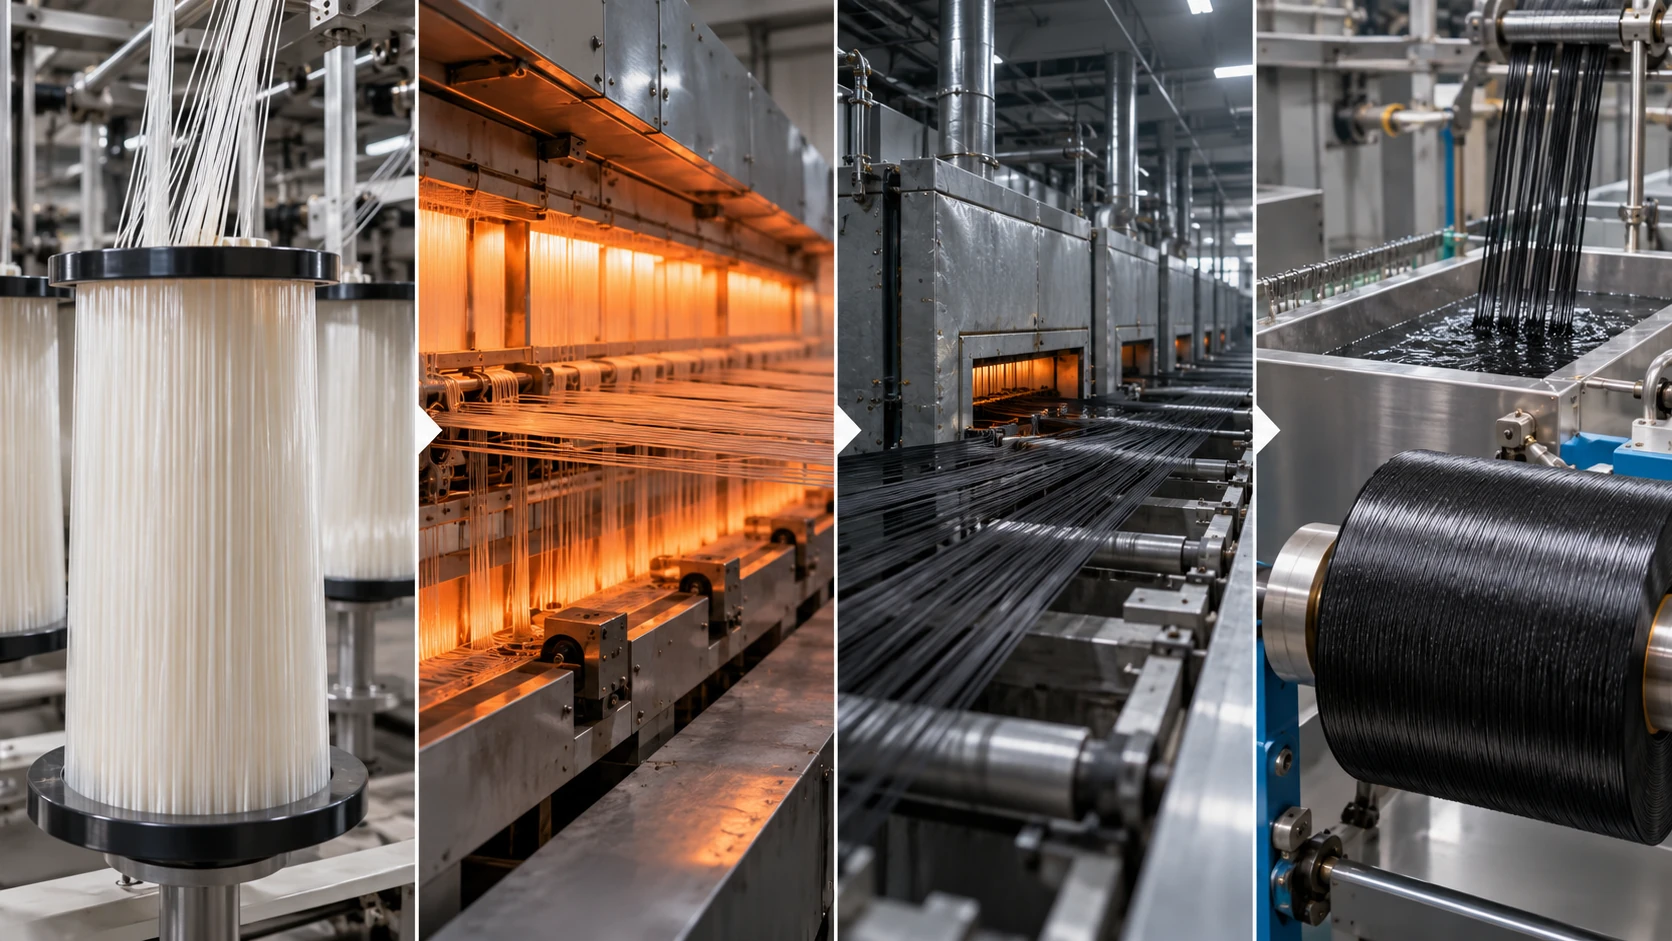
ImageGenによる説明用の概念画像(実写・実測像ではありません)。正確な数値・名称・構造は元の模式図をご確認ください。
元の模式図(正確な注記・数値)を表示
ORNL(オークリッジ国立研究所)の報告書は、炭素繊維の製造コストの低減を論じる文脈で、前駆体の質量のうち炭素繊維になるのは50%未満であり、製造プロセスのコストが市販炭素繊維の総コストの50%超を占めるとする調査(Kline & Company)を紹介しています事実。 また、従来の熱処理では低温炭素化と高温炭素化が、全く別の炉で段階的に行われるのが通例だと記しています事実。
4. 本稿の計算:混合則で、繊維と複合材料の剛性を結ぶ
前提本稿の計算
- 繊維方向の弾性率 E₁ = Vf × Ef + (1 − Vf) × Em(均質な繊維と母材を並列に並べた単純な混合則)
- 繊維の弾性率 Ef=298 GPa(HexTow® IMA、チョード 6000–1000、Hexcel 公称値)
- 母材の弾性率 Em=3.1 GPa(HexFlow® RTM6、ASTM D638、23 ℃・乾燥、Hexcel 公称値。M21 の母材そのものの値ではなく、同じクラスのエポキシ樹脂の値を仮に使う)
| 材料 | 繊維体積率 Vf | 混合則の計算値 | メーカー公称値(0° 引張弾性率) | 計算値に対する比 |
|---|---|---|---|---|
| M21/IMA 一方向 | 59.2%(計算上の理論値) | 177.7 GPa | 178 GPa(ASTM D3039、Vf 59%に規格化) | 100.2% |
| HexPly® 8552/IMA 一方向 | 60% | 180.0 GPa | 176 GPa(ASTM D3039) | 97.8% |
計算式は、0.592 × 298 + 0.408 × 3.1 = 176.4 + 1.3 = 177.7 GPa です。 樹脂の寄与は全体の1%に満たず(1.3 ÷ 177.7 = 0.7%)、繊維方向の弾性率は繊維と体積率でほぼ決まります。 強度で同じ計算をすると、繊維の引張強さ 6,067 MPa(HexTow® IMA)に Vf を掛けた値は M21 で 3,592 MPa で、公称値 3,050 MPa はその約85%です(8552 では 3,640 MPa に対し 2,935 MPa で約81%)。
前提と限界:繊維の値はストランド試験(試験法はデータシートに明記なし)、複合材料の値は ASTM D3039 で、試験法が異なります。また 8552 と M21 では母材が異なり、母材の弾性率は同一ではありません(寄与が小さいので結論はほぼ変わりません)。強度の「約81〜85%」は、繊維の強度の「ばらつき」と試験法の違いを含む見かけの比で、強度が混合則どおりに決まるという意味ではありません(弾性率と強度は別の問題です)。
5. 素材技術者の視点①:異方性 ― 金属の感覚が通用しない点
金属材料(等方的な板)では「ヤング率」「引張強さ」という1つの数字で材料を代表できます。CFRP では、方向と荷重の種類ごとに別の数字を持ちます。 M21/IMA の一方向材(Hexcel 公称値、23 ℃)を並べます事実。
- 繊維方向の引張弾性率:178 GPa、面内せん断弾性率:5.2 GPa → 比は約34倍本稿の計算
- 繊維方向の引張強さ:3,050 MPa、層間せん断強さ:97 MPa → 約3%本稿の計算
- 繊維方向の圧縮強さ:1,500 MPa(引張の約0.49倍)本稿の計算
実際の構造では、一方向材のまま使うことは少なく、繊維の向きを変えて積み重ねた積層板にして、必要な方向の剛性・強度を作ります(本記事による解説)。 織物を使った場合の例も同じデータシートにあります。同じ M21 母材で、AS4C 炭素繊維の2×2綾織り(Vf 約56%)の0°引張弾性率は 67.6 GPa、E ガラス織物(7581、Vf 50%)は 25.5 GPa で、一方向材の 178 GPa より小さくなります事実。 織物では繊維の一部が横方向に向いているためです(解説)。
比剛性・比強度 ― 密度で割ると何が見えるか
航空や自動車で重視されるのは、密度あたりの剛性と強さです。同じ M21 データシートの値と積層板密度から計算します本稿の計算。
| 材料(M21 母材、データシート記載の0°引張) | 弾性率 | 強さ | 密度 | 弾性率÷密度 | 強さ÷密度 |
|---|---|---|---|---|---|
| IMA 炭素繊維 一方向(Vf 59%) | 178 GPa | 3,050 MPa | 1.58 g/cm³ | 112.7 | 1,930 |
| AS4C 炭素繊維 2×2綾織り(Vf 56%) | 67.6 GPa | 885 MPa | 1.56 g/cm³ | 43.3 | 567 |
| E ガラス織物 7581 8HS(Vf 50%) | 25.5 GPa | 444 MPa | 1.92 g/cm³ | 13.3 | 231 |
弾性率・強さ・密度は事実(Hexcel HexPly® M21 データシート[参考資料1]。UD は ASTM D3039/EN 2561 B、織物は EN 2597 B/EN 2747)。除算は本稿の計算(単位は GPa・cm³/g と MPa・cm³/g)。繊維体積率と試験規格が行ごとに異なるため、同一条件の比較ではなく、材料の「桁」の違いを見るための表です。
6. 母材(マトリックス) ― 熱硬化性と熱可塑性
母材の役割は、繊維を束ね、荷重を繊維に伝え、繊維を環境から守ることです。母材には大きく熱硬化性と熱可塑性があります。
| 観点 | 熱硬化性(エポキシの例) | 熱可塑性 |
|---|---|---|
| 成形の原理 | 液状または半硬化の樹脂を、加熱して化学反応で架橋・硬化させる(不可逆) | 高分子を加熱して溶融・軟化させ、冷却して固める(可逆) |
| 代表的な形態 | プリプレグ、低粘度の注入用樹脂(RTM・インフュージョン) | 含浸済みの材料形態や長繊維を用いた各種の成形法 |
| 公表された特徴 | M21:強靭化エポキシ、Tg 195 ℃(DMA、EN 6032 外挿開始点 E′)、121 ℃までの環境で使うよう設計。保管寿命:−18 ℃で12か月、室温での使用可能時間(アウトライフ)30日 RTM6:乾燥 Tg 200 ℃超、湿潤 Tg 160 ℃超、吸湿率 2.0〜3.0% | Vaidya と Chawla の総説:熱硬化性母材に比べ、リサイクル性、高い比強度・比剛性、耐食性、衝撃靭性、コスト効果、設計の自由度に利点があるとされる |
すべて事実(M21[参考資料1]、RTM6[参考資料2]は Hexcel のメーカー公称値。Tg の「乾燥」は 24 h・105 ℃、「湿潤」は70 ℃の水に14日。熱可塑性は Vaidya と Chawla の総説[参考資料11])。熱可塑性の個別材料の数値は本稿では扱っていません。
Vaidya と Chawla の総説(International Materials Reviews、2008年)は、高性能熱可塑性ポリマーの登場で熱可塑性複合材料の構造用途が急速に増え、1990年代から繊維強化熱可塑性ポリマーの材料形態と組み合わせが指数関数的に増えて、輸送、自動車、鉄道、船舶、航空宇宙、軍用、建設に用途が広がったと述べています事実。 同総説は、熱可塑性ポリマーの種類、材料形態と含浸の方法、長繊維を用いた成形法、新しい成形法を整理しています。 個別の熱可塑性母材(PEEK、PPS など)の性質は、本シリーズ「PEEKとスーパーエンプラ」編で扱います。
RTM6 の硬化済みの樹脂(ニート樹脂)の圧縮試験(ASTM D695)では、23 ℃・乾燥の値と、70 ℃の水に14日浸したあとの120 ℃での値が示されています事実。
| 項目(圧縮、ASTM D695) | 23 ℃・乾燥 | 120 ℃・湿潤 | 変化率 |
|---|---|---|---|
| 降伏強さ | 140 MPa | 65 MPa | −54% |
| 弾性率 | 3.4 GPa | 2.4 GPa | −29% |
計算式は、65 ÷ 140 = 0.46、2.4 ÷ 3.4 = 0.71 です本稿の計算。 繊維方向の弾性率は樹脂の寄与が1%に満たない(第4章)ため、繊維が支配する性質は温湿度に鈍感で、樹脂・界面が支配する性質(圧縮、層間せん断など)は温湿度に敏感、と読み取れます(本記事による解説)。
前提と限界:ニート樹脂の値であり、積層板の圧縮強さがどれだけ下がるかを示すものではありません。積層板の湿熱条件での値は、本稿では確認していません。
7. 成形法 ― プリプレグ+オートクレーブ、RTM、熱可塑 CFRP
(1) プリプレグ+オートクレーブ
プリプレグは、繊維にあらかじめ樹脂を含浸させた半硬化のシートです。M21 は「プレスまたはオートクレーブでの硬化で、硬化後の複合材料の最適な力学特性が得られる」とされ、Hexcel は厚さ15 mm 未満の部品の標準硬化として次の手順を示しています事実。
- 真空(1 bar)を引き、オートクレーブ圧 7 bar(ゲージ)を加える
- 部品の昇温速度が1〜2 ℃/分になるよう180 ℃ ±5 ℃まで加熱する
- 180 ℃ ±5 ℃で120分 ±5分保持する
- 部品を2〜5 ℃/分で冷却し、60 ℃以下で圧力を抜く
厚さ15〜48 mm の部品では、150 ℃で180分の中間保持を入れた2段階の硬化が示され、M21 は「低い発熱挙動により、厚さ48 mm までの厚い構造を単純な硬化で作れる」とされています事実。 ハニカムやフォームを芯材にしたサンドイッチ構造では、圧力は2〜3 bar(芯材の密度による)と低く、135 ℃で60分保持してから加圧し、さらに180 ℃で120分保持します事実。
前提本稿の計算
- M21 の厚さ15 mm 未満の標準手順。昇温は23 ℃から180 ℃(157 ℃分)を1〜2 ℃/分、保持は120分、冷却は180 ℃から60 ℃(120 ℃分)を2〜5 ℃/分とする
- 積層(レイアップ)、真空バギング、型の準備、脱型などの時間は含めない
| ケース | 昇温 | 保持 | 冷却 | 合計 |
|---|---|---|---|---|
| 速い側(2 ℃/分、5 ℃/分) | 78.5分 | 120分 | 24分 | 約223分(3.7時間) |
| 遅い側(1 ℃/分、2 ℃/分) | 157分 | 120分 | 60分 | 約337分(5.6時間) |
1回の硬化に、保持時間(120分)の約2〜3倍の時間がかかります(223 ÷ 120 = 1.9、337 ÷ 120 = 2.8)。 オートクレーブは大型の圧力容器であり、昇降温を急げない(部品内の温度差を抑える)ことが、生産のペースを決める制約になっている、と読み取れます(本記事による解説)。
前提と限界:実際の昇降温速度は、オートクレーブの寸法、治具の質量、部品の大きさで変わると同データシートが述べています。この計算はサイクルの長さの感覚をつかむためのものです。
(2) RTM とインフュージョン
RTM(樹脂トランスファー成形)とインフュージョンは、乾いた繊維の積層体(プリフォーム)を型に置き、低粘度の液状樹脂を注入して含浸させ、そのまま硬化させる方法です(本記事による解説)。 Hexcel の HexFlow® RTM6 は、この用途向けの1液性の航空宇宙認定エポキシで、プロセス温度での粘度は100 mPa·s 未満とされます事実。推奨条件は次のとおりです事実。
- 樹脂を80 ℃に予熱。型の温度は120〜180 ℃の一定温度、注入・インフュージョンのラインは90〜110 ℃
- 真空インフュージョンは5 mbar 未満、RTM のピストン圧力は大気圧〜5 bar
- 硬化は180 ℃で最低90分、後硬化は不要(硬化度 α が90%超)
重要なのは、樹脂を加熱して低粘度にする行為が、同時に反応を進める行為でもあることです。Hexcel の安全・取扱ガイドラインは、加熱した反応性樹脂が適切に管理されないと制御できない発熱(エキソサーム)に至るリスクがあるとして、樹脂の予熱は50〜70 ℃のオーブンで最大12時間、といった上限を示しています事実[参考資料7]。
RTM6 のデータシートには、温度ごとのゲル化時間(G′ と G″ が交差する時間)が示されています事実。
| 温度 | ゲル化時間(G′・G″交差) | 粘度が1,000 mPa·s に達する時間 |
|---|---|---|
| 100 ℃ | 11時間30分 | 8時間 |
| 120 ℃ | 4時間 | 3時間 |
| 140 ℃ | 1時間40分 | 1時間20分 |
| 160 ℃ | 45分 | 40分 |
| 180 ℃ | 20分 | 20分 |
前提(本稿が置いた仮定)本稿の計算:ゲル化時間 t が、アレニウス型 t ∝ exp(Eₐ ÷ RT) で変わるとみなす。
100 ℃と180 ℃の2点では、Eₐ ÷ R = ln(690 ÷ 20) ÷ (1/373.15 − 1/453.15) = 3.54 ÷ 0.000473 = 約7,480 K → Eₐ ≈ 62 kJ/mol。 120 ℃と180 ℃では約61 kJ/mol、150 ℃と180 ℃(データシートに150 ℃の行があり、ゲル化時間1時間)では約58 kJ/mol です。 温度を60 ℃上げる(120 ℃→180 ℃)だけで、ゲル化時間は12分の1(240分→20分)になります。
前提と限界:実際の硬化反応は複数の反応からなり、1つの活性化エネルギーで表せるとは限りません。ゲル化時間という1つの指標から得た見かけの値で、反応の機構を示すものではありません。
(3) 熱可塑 CFRP
熱可塑性母材の CFRP は、加熱して溶融・成形し、冷却して固めるため、硬化反応を待つ時間が不要で、再加熱による接合や再成形の余地がある、と整理されます(本記事による解説)。 Vaidya と Chawla の総説は、熱可塑性複合材料の利点としてリサイクル性、高い比強度・比剛性、耐食性、衝撃靭性、コスト効果、設計の自由度を挙げています事実。 一方、熱可塑性の高性能母材は溶融温度が高く、成形温度や設備が熱硬化性とは異なります(本記事による解説。具体的な温度は本稿では扱っていません)。
8. 素材技術者の視点②:硬化は「熱設計」である
CFRP の成形条件を読むと、温度が3つのことを同時に動かしていることに気づきます(本記事による解説)。
- 粘度:温度を上げると樹脂が流れ、繊維に含浸する。RTM6 は、プロセス温度で100 mPa·s 未満
- 反応:温度を上げると架橋が進み、ゲル化して流れなくなる。ゲル化時間は60 ℃の上昇で12分の1(本稿の計算②)
- 応力:硬化温度(180 ℃)から室温まで冷える間に、樹脂の収縮・熱膨張の差が残留応力になる。RTM6 の熱膨張係数は、−50〜20 ℃で55、20〜100 ℃で65、100〜180 ℃で80(×10⁻⁶ K⁻¹)事実。繊維方向ではほぼ繊維が拘束するが、繊維直角方向と厚さ方向では樹脂の値が効く(解説)。熱膨張の設計は、本シリーズ「熱膨張係数」編で扱います
金属の熱処理に例えれば、流動(含浸)と反応(硬化)の窓を、昇温の速度と保持で合わせる作業です。 M21 の厚物向け2段階の硬化(150 ℃で保持してから180 ℃へ)は、反応熱を逃がしながら硬化を進める設計だと読めます(解説。データシートは「低い発熱挙動により厚物の単純な硬化が可能」と述べるにとどまる)。 RTM6 の取扱ガイドラインが、予熱の上限時間や緊急時の対応まで定めているのは、反応性の液体を大量に加熱することの危険の裏返しです。
9. 界面とサイジング
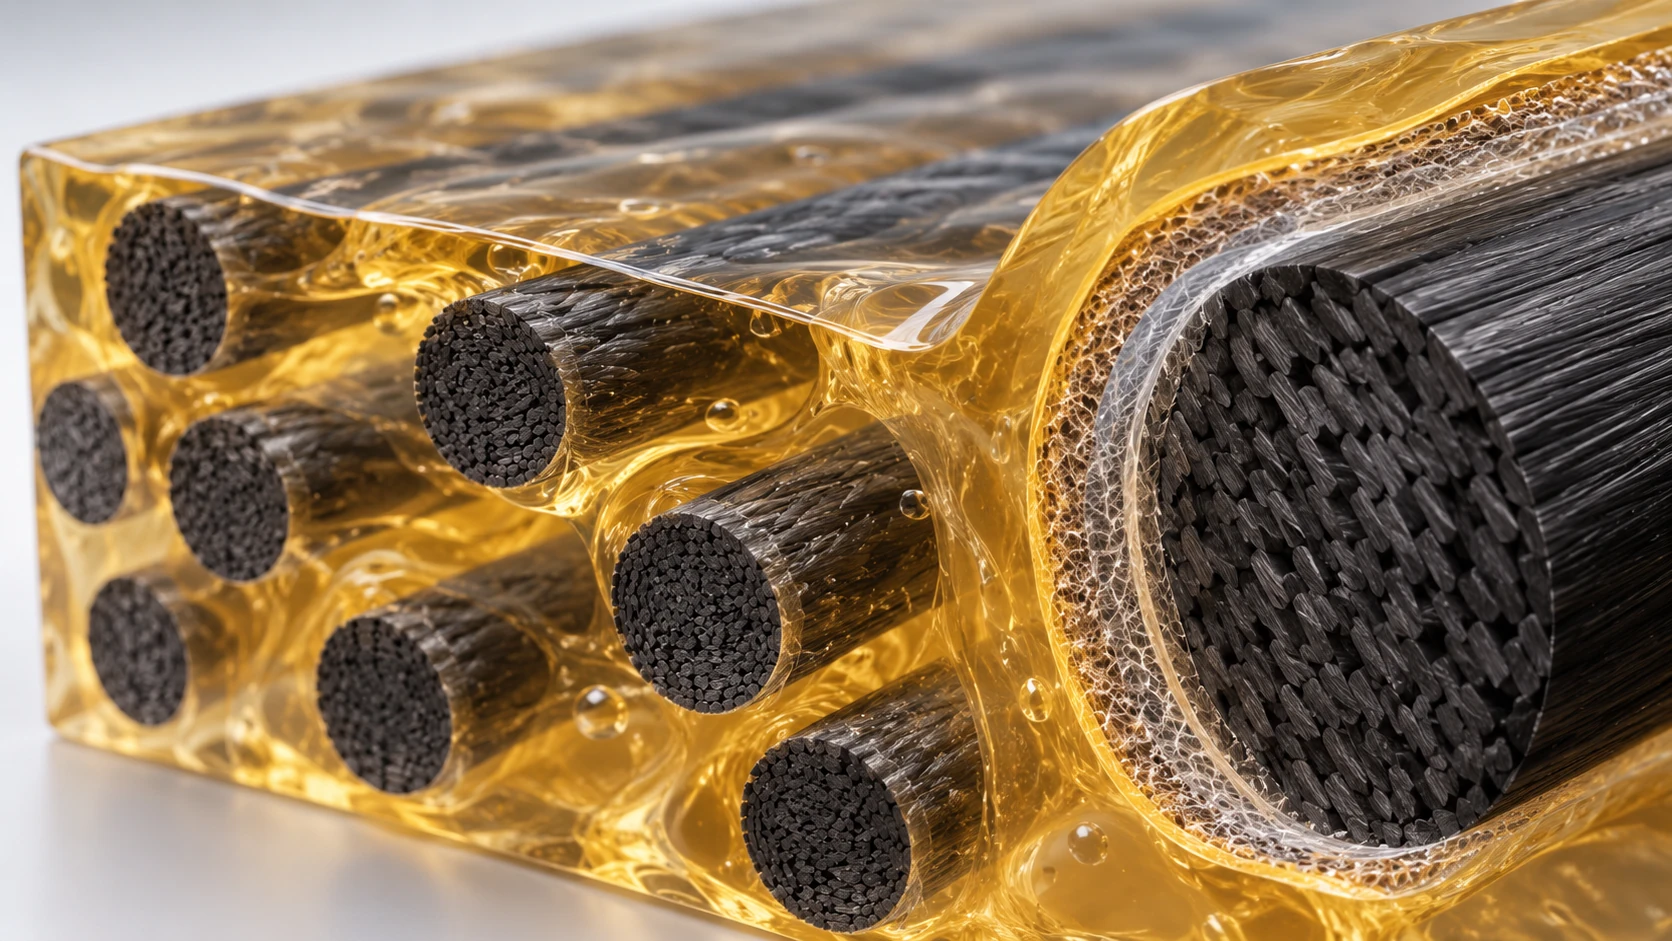
ImageGenによる説明用の概念画像(実写・実測像ではありません)。正確な数値・名称・構造は元の模式図をご確認ください。
元の模式図(正確な注記・数値)を表示
Mishnaevsky の総説は、サイジングの役割と構成を次のように整理しています事実。
- ガラス繊維のサイジング:水系の懸濁液(固形分3〜10 wt%)をローラーで付け、100 ℃超で数時間乾燥してサイジングを硬化させる。最低でも被膜形成剤とカップリング剤を含み、被膜形成剤は乾燥サイジングの約80 wt%、カップリング剤は約10 wt%という大規模な調査結果がある
- 被膜形成剤は繊維どうしの損傷から保護するもので、多くは最終製品の母材に近いポリマー(ポリエステル、ポリウレタン、エポキシなど)。カップリング剤は多くがオルガノシランで、ガラス繊維表面とゾル–ゲル反応で共有結合し、母材と反応する官能基を持てば繊維と母材をつなぐ。最もよく使われるシランはアミンまたはエポキシ官能基を持つ
- 炭素繊維のサイジング:炭素繊維は有機物でガラス繊維のような相性の問題はないが、表面が滑らかで不活性なことが多く、サイジングが要る。表面処理は表面を荒らして表面積を増やし、接着を高める。サイジング量は0.5〜5 wt%の範囲で、ストランドの形成、毛羽の低減、加工性の向上、繊維と母材の接着の向上の役割を担う。ポリマー成分のエマルションであることが多い
10. 素材技術者の視点③:界面を測る試験は、繊維の強さを測らない
層間せん断強さ(ILSS)を測る ASTM D2344(ショートビーム)は、繊維の強さではなく、樹脂と繊維界面が担うせん断を見る試験です(本記事による解説)。 Hexcel の M21 データシートでは、同じ M21 母材(繊維質量194 g/m²、Vf 約59%)と3種類の繊維の ILSS が並んでいます事実。
| M21/UD194 の繊維 | ILSS(23 ℃、ASTM D2344) | 0° 引張弾性率 |
|---|---|---|
| IM7-12K | 110 MPa | 160 GPa |
| AS7-12K | 114 MPa | 148 GPa |
| IMA-12K | 97 MPa | 178 GPa |
ILSS は 97〜114 MPa で、最小の IMA は最大の AS7 より約15%低い((114 − 97) ÷ 114 = 14.9%)本稿の計算。 引張弾性率は繊維の弾性率の順に並ぶ(IMA が最大)のに、ILSS はその順にはなりません。 ILSS の差が、繊維表面の状態・サイジング・樹脂との相性のどれに由来するかは、データシートからは分からず、本稿では確認していません。 同じ Hexcel の HexTow® IMA のデータシートには、HexPly® 8552 母材での ILSS が 119 MPa(ASTM D2344)とあり、母材が変われば同じ繊維でも ILSS が変わることも読み取れます事実(試験片の寸法や繊維体積率の違いがあるため、M21 との直接比較は慎重に)。
つまり、繊維と樹脂の「組み合わせ」を評価する試験が必要で、繊維の単体の値や樹脂の単体の値からは、複合材料の層間の性質は決まりません。 繊維メーカーが「サイジングを施せる」としているのは、この組み合わせの調整のためでしょう(本記事による解説)。
11. 用途 ― 航空・自動車・風力
(1) 航空
Boeing は 787 について、機体が質量で約50%の複合材料でできており、複合材料は腐食に強く疲労しない(アルミニウムとの対比として)ので、点検の必要と運航停止の時間を減らせる、と説明しています事実(メーカー自身の説明)。 Hexcel の M21 は、データシートで「一次航空構造用の、非常に靭性の高いエポキシ母材」と位置づけられ、特に高エネルギー衝撃に対する損傷許容性に優れるとしています事実。 航空機の一次構造では、衝撃を受けたあとの圧縮強さが重視され、M21 のデータシートには衝撃後圧縮強さ(CAI)が 30.5 J の衝撃で 298 MPa(IM7)、30.0 J で 238 MPa(AS7)、219 MPa(IMA)として載っています(ASTM D7136・D7137)事実。
(2) 自動車
BMW Group の発表によれば、BMW i3 は同社初の炭素繊維強化プラスチック(CFRP)製の乗員室を持つ車で、このライフモジュールはライプツィヒで炭素繊維の織物(スクリム)から成形され、アルミニウム製のシャシー(ドライブモジュール)と結合されます。同社は、ライプツィヒでの車体製造と組立は従来の車両の約半分の時間で済むと述べています事実(メーカー自身の説明)。 自動車では、サイクル時間と材料コストが航空とは別の制約になります(本記事による解説。具体的な数値は本稿では確認していません)。
(3) 風力
Mishnaevsky の総説(Materials、2017年)は、風車ブレードの材料について、次のように述べています事実。
- 材料の観点からは比剛性(剛性÷質量)が重要で、風車は20〜25年の運転を想定し、1億回超の高サイクル疲労と、ボンドライン・サンドイッチ界面の挙動が重要になる
- 主な補強材はE ガラス繊維で、風車ブレード用のガラス/エポキシは最大75 wt%のガラスを含む。UD 複合材料では繊維の体積含有率を上げると剛性・引張・圧縮強さは比例して増えるが、65%を超えると樹脂のない乾いた部分が生じて疲労強さが下がる可能性がある
- 炭素繊維は剛性が高く密度が低いので、より薄く、硬く、軽いブレードを可能にするが、損傷許容性、圧縮強さ、破断ひずみが低く、E ガラスよりはるかに高価。繊維の波打ちや配向のずれに敏感で、わずかな乱れで圧縮・疲労強さが大きく下がる。Vestas と Siemens Gamesa が、大型ブレードの構造的なスパーキャップに炭素繊維複合材料を使っている
- 製造法は、ブレードの大型化で真空補助樹脂トランスファー成形(VARTM)が最も一般的で、プリプレグ(Vestas が使用)も使われる
前提(本稿が置いた仮定)本稿の計算
- ガラス繊維の密度 2.56 g/cm³(Hexcel M21 データシートの E ガラスの値)、樹脂の密度 1.14 g/cm³(HexFlow® RTM6 の硬化樹脂の値。ブレード用の樹脂そのものではない)
- 空隙なし。体積% = (0.75 ÷ 2.56) ÷ {(0.75 ÷ 2.56) + (0.25 ÷ 1.14)}
計算すると 0.293 ÷ (0.293 + 0.219) = 約57%です。 Mishnaevsky の言う「65%を超えると乾いた部分ができる」限界の手前で、ブレードは体積で6割弱が繊維の材料、という見当になります。
前提と限界:密度は仮定です。実在のブレードの配合は、本稿では確認していません。「最大75 wt%」は総説の記述で、すべてのブレードがこの値ではありません。
12. リサイクル
CFRP のリサイクルは、素材技術者にとって、繊維と樹脂を分離して、どちらの価値を取り戻すかという問題です。
- Pimenta と Pinho のレビュー(Waste Management、2011年)は、CFRP 廃棄物の増加を背景に、繊維の回収(リクレーム)と再製造のプロセスの現状を整理し、いくつかの回収・再製造のプロセスが成熟段階に近づき、商業規模の実施例、構造用として競争力のある性能の再生 CFRP、デモンストレーション部品がすでにある一方、リサイクル産業の確立と再生材の市場開発には課題が残る、としています事実
- Oliveux らのレビュー(Progress in Materials Science、2015年)は、再生ガラス繊維は新品の繊維を少量置き換えられるが、熱分解(サーモリシス)や溶媒分解(ソルボリシス)では、経済的・環境的に成り立つほどの高濃度では使えないこと、ハイテク用途から回収した炭素繊維は、同じ用途には戻せず、新しい用途を開発する必要があること、再生繊維を使った材料の特性に合わせた規格が必要なことを述べています事実
- Mishnaevsky らのレビュー(Materials、2021年)は、風車ブレードの寿命末期の管理を扱い、ブレードの補修・再利用・寿命延長が、現時点では他の方法より有利だと論じています。熱可塑性や再生可能な熱硬化性の母材を使った新世代のブレードは、実験室や中小のブレードでは試されているが、大型ブレードへの利用には技術課題が残るとしています事実
CFRP で価値が高いのは、繊維(特に炭素繊維)です。第3章のとおり、前駆体の質量のうち炭素繊維になるのは50%未満で、製造プロセスのコストが総コストの半分超を占めるとする調査が引用されています事実(ORNL の報告書)。 それでも Oliveux らは、回収した炭素繊維はもとの用途には戻せない、と述べています。 回収の過程で、繊維の長さ・サイジング・表面の状態が失われることが背景にあると考えられます(本記事による解説。個別の機構は本稿では確認していません)。
熱可塑性母材は、再溶融や再成形の余地があるので、リサイクルの観点で有利だと整理されています(Vaidya と Chawla)。 ただし、熱可塑性の利点は、再成形時の繊維の長さと配向の維持、異種材料との分離という別の課題と引き換えです(解説)。 ケミカルリサイクルとの関係は、本シリーズ「プラスチックリサイクル」編・「ケミカルリサイクル」編で扱います。
13. 課題と、本稿で確認できなかったこと
(1) 炭素繊維の各工程の条件は扱っていない
安定化・炭素化の温度、雰囲気、昇温速度、張力などは、本稿が参照できた公開の一次情報では確認できなかったため、数値を載せていません。ORNL の報告書にある記述(連続炭素化で100 ℃/分超の昇温、2段階の炉)は、ポリオレフィン前駆体の研究の文脈で、一般的な PAN 系の条件とは限りません。
(2) 金属材料との比較は載せていない
アルミニウム合金やチタン、鋼との比剛性・比強度の比較は、同じ条件(試験法・熱処理・形状)を揃えた一次情報を本稿では確認できなかったため、載せていません。図6は、同じデータシート内の材料どうしの比較にとどめています。
(3) 積層板の性質(疲労・衝撃・湿熱)は扱っていない
積層構成による弾性率・強度の計算(古典積層理論)、疲労、湿熱環境での積層板の強度低下は、本稿では扱っていません。第6章の湿熱の計算はニート樹脂のものです。
(4) 熱可塑 CFRP の具体的な成形条件・数値は扱っていない
熱可塑性母材の溶融温度、成形時間、接合(溶着)の強度などの数値は、本稿の調査範囲では扱っていません。Vaidya と Chawla の総説の記述の紹介にとどめています。
(5) 自動車・航空の生産規模、市場規模は使っていない
調査会社による市場規模・シェアの推計は使っていません。Boeing・BMW Group の記述は、各社自身の説明に限っています。Airbus A350 など他機種の複合材料比率は、本稿では公式資料を確認できていません。
- CFRP は、繊維が荷重を担い、樹脂と界面が束ねてつなぐ材料です。M21/IMA 一方向材は、引張強さ 3,050 MPa に対し ILSS は 97 MPa(約3%)です事実本稿の計算
- 繊維方向の弾性率は混合則でほぼ予測できます。HexTow® IMA(298 GPa)、Vf 59.2%、樹脂 3.1 GPa から 177.7 GPa で、公称値 178 GPa とほぼ一致します本稿の計算
- 弾性率が方向で最大約34倍違う(178 ÷ 5.2)など、異方性が設計の中心です本稿の計算
- 成形は熱設計です。M21 は180 ℃・120分・7 bar で、昇降温を含めて約223〜337分、RTM6 のゲル化時間は温度を60 ℃上げると12分の1です本稿の計算
- サイジングと表面処理が、繊維と樹脂の界面を作ります。サイジング量は0.5〜5 wt%、ILSS は同じ M21 母材でも繊維により 97〜114 MPa に分かれます事実
- 用途は航空(787 は質量で約50%)、自動車(BMW i3 の乗員室)、風力(E ガラス、最大75 wt%)です。回収した炭素繊維はもとの用途には戻せないとされます事実
14. 用語集
- CFRP/GFRP
- 炭素繊維/ガラス繊維で強化したプラスチック。
- マトリックス(母材)
- 繊維を束ね、荷重を伝える樹脂。熱硬化性または熱可塑性。
- 一方向材(UD)
- 繊維を一方向にそろえたシート。繊維方向の性質が突出する。
- プリプレグ
- 繊維にあらかじめ樹脂を含浸させた半硬化のシート。冷凍保管が必要な製品もある。
- オートクレーブ
- 加熱・加圧する大型の圧力容器。プリプレグの硬化に使う。
- RTM/インフュージョン
- 乾いた繊維に低粘度の樹脂を注入・吸引して含浸し、硬化させる成形法。
- 繊維体積率(Vf)
- 複合材料の体積に占める繊維の割合。ASTM D3171 や ISO 1172 などで求める。
- 混合則
- 繊維方向の弾性率を、繊維と母材の弾性率の体積率による加重平均で求める単純な式。
- ILSS
- 層間せん断強さ。ショートビーム試験(ASTM D2344)で求め、樹脂と界面の性質が効く。
- サイジング
- 繊維の表面に付ける薄い高分子被膜。取扱い、接着、毛羽の低減に関わる。
- Tg(ガラス転移点)
- 樹脂が硬い状態から軟らかい状態に変わる温度域。湿潤で下がる。
- CAI
- 衝撃後圧縮強さ。衝撃を受けた積層板の圧縮強さで、航空構造の損傷許容性の指標。
15. 参考資料(一次情報)
- Hexcel HexPly® M21 180°C (350°F) curing epoxy matrix — Product Data Sheet — hexcel.com
- Hexcel HexFlow® RTM6/RTM6-2 180°C Epoxy System for Resin Transfer Molding and Infusion Technologies — Product Data Sheet — hexcel.com
- Hexcel HexTow® IMA Carbon Fiber — Product Data Sheet — hexcel.com
- ASTM International ASTM D3039/D3039M Standard Test Method for Tensile Properties of Polymer Matrix Composite Materials — store.astm.org
- ASTM International ASTM D2344/D2344M Standard Test Method for Short-Beam Strength of Polymer Matrix Composite Materials and Their Laminates — store.astm.org
- ASTM International ASTM D3171 Standard Test Methods for Constituent Content of Composite Materials — store.astm.org
- Hexcel HexFlow® RTM6/RTM6-2 Safety & Processing Recommendations for Injection & Infusion — hexcel.com
- Mishnaevsky ら Materials for Wind Turbine Blades: An Overview, Materials 10, 1285 (2017) — doi.org/10.3390/ma10111285
- Frank ら Carbon Fibers: Precursor Systems, Processing, Structure, and Properties, Angew. Chem. Int. Ed. 53, 5262–5298 (2014) — doi.org/10.1002/anie.201306129
- Oak Ridge National Laboratory Norris, Development and Commercialization of Alternative Carbon Fiber Precursors and Conversion Technologies, ORNL/TM-2014/239 (2014) — info.ornl.gov
- Vaidya ・ Chawla Processing of fibre reinforced thermoplastic composites, Int. Mater. Rev. 53, 185–218 (2008) — doi.org/10.1179/174328008x325223
- Boeing 787 Dreamliner — By Design — boeing.com
- BMW Group First of its kind and innovation driver for sustainable mobility: 200 000 BMW i3 produced to date(2020年10月16日) — press.bmwgroup.com
- Pimenta ・ Pinho Recycling carbon fibre reinforced polymers for structural applications: Technology review and market outlook, Waste Manag. 31, 378–392 (2011) — doi.org/10.1016/j.wasman.2010.09.019
- Oliveux ら Current status of recycling of fibre reinforced polymers: Review of technologies, reuse and resulting properties, Prog. Mater. Sci. 72, 61–99 (2015) — doi.org/10.1016/j.pmatsci.2015.01.004
- Mishnaevsky Sustainable End-of-Life Management of Wind Turbine Blades: Overview of Current and Coming Solutions, Materials 14, 1124 (2021) — doi.org/10.3390/ma14051124
- ISO ISO 1172:2023 Textile-glass-reinforced plastics — Prepregs, moulding compounds and laminates — Determination of the textile-glass and mineral-filler content using calcination methods — iso.org
16. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| M21 が強靭化エポキシ樹脂で炭素またはガラス繊維と供給され、一次航空構造用で、121 ℃までの環境で使うよう設計されたこと。M21/IMA・IM7・AS7 の一方向材の物性(密度1.58、繊維体積率59.2%、Tg 195 ℃、引張強さ・弾性率、圧縮強さ・弾性率、ILSS、面内せん断、穴あき引張、CAI)、織物の物性、試験規格(ASTM D3039・D695・D2344・D5766・D6484・D7136)。オートクレーブ硬化手順(7 bar、180 ℃・120分、昇温1〜2 ℃/分、冷却2〜5 ℃/分)、厚物の2段階硬化、サンドイッチ構造の手順、保管寿命・アウトライフ | Hexcel HexPly® M21 データシート(メーカー公称値)[参考資料 1]https://www.hexcel.com/wp-content/uploads/2025/12/HexPly_M21_global_DataSheet.pdf | 事実 |
| RTM6 の特性(プロセス温度で100 mPa·s 未満、Tg 乾燥200 ℃超・湿潤160 ℃超、吸湿2.0〜3.0%)、推奨条件(予熱80 ℃、型120〜180 ℃、ライン90〜110 ℃、真空5 mbar 未満、RTM 圧力 大気圧〜5 bar、180 ℃で最低90分)、ゲル化時間と粘度到達時間の表、硬化樹脂の物性(密度1.14、CTE 55・65・80、圧縮・引張の降伏強さと弾性率、ASTM D638・D695) | Hexcel HexFlow® RTM6 データシート(メーカー公称値)[参考資料 2]https://www.hexcel.com/wp-content/uploads/2025/12/RTM6_RTM62_HexFlow_DataSheet.pdf | 事実 |
| HexTow® IMA の仕様(PAN系、12K・24K、引張強さ 6,067 MPa、弾性率 298 GPa、密度 1.79、フィラメント径 5.1 µm、炭素含有率 95%、表面処理済み・サイジング可)と、HexPly® 8552 複合材の0°引張・ILSS(119 MPa)・Vf 60% | Hexcel HexTow® IMA データシート(メーカー公称値)[参考資料 3]https://www.hexcel.com/wp-content/uploads/2025/12/IMA_HexTow_DataSheet.pdf | 事実 |
| ASTM D3039(引張)、D2344(ショートビーム)、D3171(構成成分含有量)の題名 | ASTM 公式ページ[参考資料 4]https://store.astm.org/d3039_d3039m-17.html[参考資料 5]https://store.astm.org/d2344_d2344m-22.html[参考資料 6]https://store.astm.org/d3171-22.html | 事実 |
| RTM6 は加熱した反応性樹脂が管理されないと制御できない発熱に至る恐れがあり、予熱は50〜70 ℃のオーブンで最大12時間とされること | Hexcel RTM6 安全・取扱ガイドライン[参考資料 7]https://www.hexcel.com/wp-content/uploads/2026/01/HexFlowRTM6RTM62Guidelines.pdf | 事実 |
| 炭素繊維の製造工程の整理(前駆体の重合、安定化、炭素化、表面処理、サイジング)、表面処理の働き、サイジング量0.5〜5 wt%、ガラス繊維サイジング(固形分3〜10 wt%、被膜形成剤約80 wt%・カップリング剤約10 wt%、オルガノシラン)、風車ブレード材料(E ガラス、最大75 wt%、65%超で乾いた部分、炭素繊維の利点と欠点、スパーキャップ、VARTM、20〜25年・1億回超の疲労) | Mishnaevsky ら(2017)[参考資料 8]https://doi.org/10.3390/ma10111285 | 事実 |
| 炭素繊維の前駆体の系(PAN系共重合体、ピッチ、セルロース、リグニン、ポリエチレン、新しい合成高分子) | Frank ら(2014)の要旨[参考資料 9]https://doi.org/10.1002/anie.201306129 | 事実 |
| 前駆体の質量のうち炭素繊維になるのは50%未満であること、製造プロセスのコストが総コストの50%超であるとする調査(Kline & Company)の紹介、従来の熱処理では低温・高温炭素化が別の炉で行われること | ORNL/TM-2014/239[参考資料 10]https://info.ornl.gov/sites/publications/files/Pub50248.pdf | 事実 |
| 熱可塑性複合材料の利点(リサイクル性、高い比強度・比剛性、耐食性、衝撃靭性、コスト効果、設計の自由度)、1990年代以降の材料形態の増加と用途の広がり | Vaidya・Chawla(2008)の要旨[参考資料 11]https://doi.org/10.1179/174328008x325223 | 事実 |
| 787 の機体が質量で約50%の複合材料であること、複合材料は腐食に強く疲労しないとする Boeing の説明 | Boeing 公式ページ(メーカー自身の説明)[参考資料 12]https://www.boeing.com/commercial/787/by-design/ | 事実 |
| BMW i3 が同社初の CFRP 製乗員室(ライフモジュール)を持ち、ライプツィヒで炭素繊維のスクリムから成形され、車体製造と組立が従来車両の約半分の時間であるとする BMW Group の説明 | BMW Group プレスリリース(2020年10月16日)[参考資料 13]https://www.press.bmwgroup.com/global/article/detail/T0318827EN/first-of-its-kind-and-innovation-driver-for-sustainable-mobility:-200-000-bmw-i3-produced-to-date?language=en | 事実 |
| CFRP リサイクルの現状(いくつかのプロセスが成熟段階に近づき、商業規模の実施例があること、市場開発に課題が残ること) | Pimenta・Pinho(2011)の要旨[参考資料 14]https://doi.org/10.1016/j.wasman.2010.09.019 | 事実 |
| 再生ガラス繊維は少量の置換に限られ、回収した炭素繊維はもとの用途に戻せず新用途が必要であること、再生繊維材料の規格の必要性 | Oliveux ら(2015)の要旨[参考資料 15]https://doi.org/10.1016/j.pmatsci.2015.01.004 | 事実 |
| 風車ブレードの寿命末期管理で、補修・再利用・寿命延長が現時点で有利であり、熱可塑性・再生可能な熱硬化性母材は大型ブレードへの利用に課題が残ること | Mishnaevsky(2021)の要旨[参考資料 16]https://doi.org/10.3390/ma14051124 | 事実 |
| ISO 1172:2023 がガラス繊維・鉱物フィラー含有量を強熱で求める方法であること | ISO 公式ページ[参考資料 17]https://www.iso.org/standard/84260.html | 事実 |
| 混合則による弾性率(M21:177.7 GPa、8552:180.0 GPa、公称値との比100.2%・97.8%)、強度の比(約85%・約81%)、178÷5.2=34、97÷3,050=3.2%、1,500÷3,050=0.49、比剛性・比強度、湿熱での樹脂の変化(−54%、−29%)、硬化サイクルの時間(約223〜337分)、ゲル化時間から見積もった見かけの活性化エネルギー(約58〜62 kJ/mol)、ILSS の幅(約15%)、ガラス75 wt%=約57 vol% | 本稿の計算。Hexcel の公称値[参考資料 1・2・3]からの除算・加重平均で、繊維体積率・試験法・母材が値ごとに異なるため同一条件の比較ではない。母材弾性率3.1 GPa(RTM6)、ガラス2.56・樹脂1.14 g/cm³、アレニウス型のゲル化は本稿が置いた前提である | 本稿の計算 |
| 荷重の担い手の書き分け、圧縮で樹脂の支えが効くこと、織物で一方向材より弾性率が小さい理由、安定化・炭素化の定性的な説明、熱硬化性と熱可塑性の対比、熱可塑 CFRP の成形の整理、温度が粘度・反応・応力を動かすという整理、厚物の2段階硬化の読み取り、ILSS が界面を測る試験であるという整理、リサイクルでの繊維の価値の整理 | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| 炭素繊維の各工程の温度・雰囲気、金属材料との比剛性・比強度の比較、積層板の疲労・湿熱、熱可塑 CFRP の成形条件、Airbus A350 など他機種の複合材料比率、ILSS の差の由来 | 本稿の調査範囲では公開された一次情報で確認できなかったため記載していない | 解説 |
| 図1・図3〜図8が実際の観察像・設計図ではなく説明のための作図であること。ヒーロー画像と図2がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月2日/出典は一次情報(Hexcel の公開データシート、ASTM・ISO の規格ページ、査読論文、米国エネルギー省傘下の研究所の報告書、Boeing・BMW Group の公式説明)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 炭素繊維の各工程の条件、金属材料との比較、積層板の疲労・湿熱、熱可塑 CFRP の成形条件については、公開された一次情報で確認できなかったため記載していません。 物性値はメーカー公称値で、試験法・温度・繊維体積率が値ごとに異なり、グレードの違う値を並べて優劣をつけることはしていません。調査会社の市場規模・シェアの推計は使っていません。 図はすべて説明用の概念図です。図1・図3〜図8はベクター作図、ヒーロー画像と図2はAI生成イメージであり、いずれも実際の製品・顕微鏡像・設備を示すものではありません。