TECHNOLOGY EXPLAINER
黒鉛負極と電極設計
― 「0 V のすぐ上」で働く材料と、厚みと気孔率の交換条件
リチウムイオン電池の負極は、いまも黒鉛が主役です。黒鉛は、リチウムが金属として析出する電位(0 V vs Li/Li⁺)のすぐ上でリチウムを受け取ります。だから、低温や急速充電、厚い電極で、負極の電位が 0 V を下回ると、金属リチウムが析出します。 この記事は、黒鉛の構造とステージ構造、天然黒鉛と人造黒鉛の作り方の違い、電極の厚みと気孔率、負極/正極容量比(N/P 比)、リチウム析出と急速充電の限界を、査読論文、Argonne 国立研究所の報告書、米国エネルギー省の報告書を一次情報として、素材技術者の目線で整理します。 シリコン負極は、シリーズの「シリコン負極とナノ構造電極」編に任せます。投資・調達・設計の助言ではありません。
- 黒鉛負極とは何か(3行でつかむ)
- 黒鉛の構造と、ステージ構造
- 天然黒鉛と人造黒鉛 ― 作り方の違い
- 電極の設計変数 ― 厚み・気孔率・面容量
- 本稿の計算:面容量から、電極の厚みを出す
- 素材技術者の視点①:厚い電極は、「材料」ではなく「輸送」で決まる
- 負極/正極容量比(N/P 比)とリチウム析出
- 本稿の計算:N/P 比と、黒鉛のリチウム充填の余裕
- 急速充電の限界 ― 電流密度で見る
- 素材技術者の視点②:低温と急速充電は、同じ「負極の電位」の問題
- 強みと弱み/課題、このシリーズの他の記事との分担
- 評価・標準の読み方
- 用語集
- 参考資料(一次情報)
- 主張と出典の対応表(監査)
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標であり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。推測は太字で示します。
電池の数値は、材料の値か、電極の値か、セルの値かを必ず添えます。シミュレーションや特定の条件での結果を、一般則として書くことはしません。
1. 黒鉛負極とは何か(3行でつかむ)
黒鉛は、「層のあいだにリチウムを挟み込む、炭素の層状結晶」です。 Argonne 国立研究所の BatPaC 報告書は、黒鉛や硬質炭素などの炭素材料が、商用セルの大半で今も使われていると述べています。黒鉛は最大のエネルギー密度を与え、硬質炭素は高いレート特性と、高い充電レートでのリチウム析出(望ましくない副反応)の低リスクをもたらすと言われている、という整理です事実。
- 何が起きるか:Dahn は、リチウム/黒鉛セルと in situ X 線回折で LixC6 の相図を求め、リチウムが増えるにつれて、ステージ4、3、2、そして満たされたステージ1へ順に移ることを報告しました事実
- 何が難しいか:黒鉛の電位は、リチウム金属が析出する電位に近いため、負極の電位が 0 V vs Li/Li⁺ を下回ると、金属リチウムの析出が熱力学的に起こりうると整理されています事実。高い電流・低温・厚い電極で、その状態に近づきます
- 設計で何を決めるか:黒鉛の種類(天然・人造・混合)、粒子の形と表面、電極の厚みと気孔率、正極に対する容量の余裕(N/P 比)。この記事は、この4つを順に扱います
黒鉛負極の設計は、「容量を稼ぐ(厚く、緻密に)」ことと、「負極の電位を 0 V より上に保つ(薄く、余裕を持たせる)」ことの交換条件です。 BatPaC 報告書は、急速充電の要求が低い負荷(薄い電極)の設計を必要にしうること、その代償として不活性な材料が増え、電池が高価で、エネルギー密度が低くなることを明記しています事実。
2. 黒鉛の構造と、ステージ構造
黒鉛は、炭素の六角網面(グラフェン層)が積み重なった結晶です。リチウムは、層と層のあいだに入ります(インターカレーション)。Winter らの総説は、挿入電極材料が多くの常温作動の二次電池に使われる理由を、電気化学的な挿入反応が本質的に単純で可逆だからだと述べています事実。
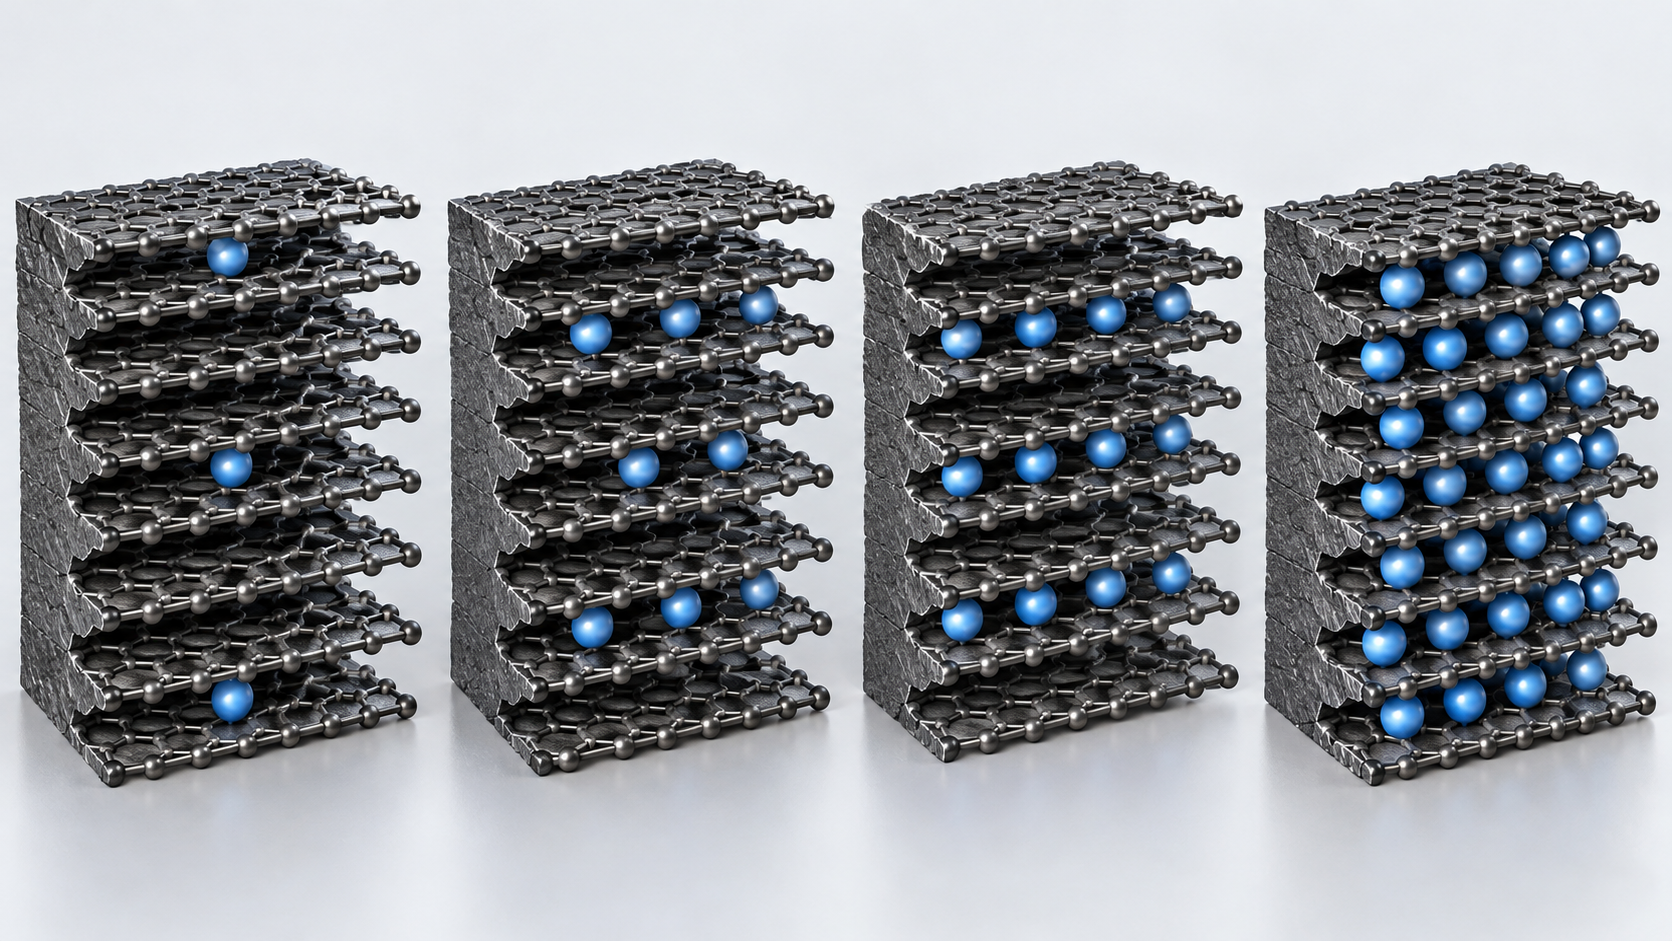
Dahn は、LixC6(0 ≦ x ≦ 1)の相図を、リチウム/黒鉛セルと in situ X 線回折で求めました。x が0.04を超えるあたりで、希薄ステージ1相とステージ4相が共存し、さらに増えると、ステージ3、「液体状」の2L相、ステージ2、満たされたステージ1へ順に移ります。ステージ4から3への転移を除いて、明確な共存領域(一次の転移)が見られました事実。 この段階的な充填が、黒鉛の電圧曲線の平坦な部分と段差に現れます(解説)。Hahn らは、粉末型の黒鉛電極の電気化学ディラトメトリーで、リチウムの挿入に伴う厚みの変化の曲線に、電位曲線と同じ主要なステージの特徴が現れることを示しました事実。
理論容量は、ファラデー定数(96,485 C/mol = 26,801 mAh/mol)を、リチウム1個あたりの炭素のモル質量で割ると出ます本稿の計算。LiC6 では炭素6個で1個のリチウムなので、モル質量は 6 × 12.01 = 72.07 g/mol。26,801 ÷ 72.07 = 約372 mAh/g。 実際の黒鉛電極では、この値の約9割以上が可逆に使われますが、実用値は黒鉛の種類・電極・条件で異なるため、この記事では可逆容量を350 mAh/g(理論の約94%)と仮定して計算します(仮定であり、特定の製品の値ではありません)。
Qi と Harris は、複合電極の粒子の in situ ひずみ測定で、リチウム化に伴って黒鉛の結晶の体積が増える分は、主として、複合電極(粒子)の気孔率の減少でまかなわれることを示しました事実。気孔率の変化は電池の出力に大きく影響しうるのに、セルの性能モデルでは通常、無視されてきた、とも述べています。
初回の充電では、もう一つのことが起きます。Hahn らは、すべての黒鉛で、厚みの膨張が 0.5 V(vs Li)よりかなり上で始まることを示し、これをSEI 形成の前に起きる溶媒の共挿入(Besenhard のモデル)で説明できるとしました事実。Goodenough と Park の総説は、負極にできる不動態層が最初の充電で正極からリチウムを不可逆に奪うと述べています事実。SEI の詳細は、本シリーズ「SEI」編に任せます。
3. 天然黒鉛と人造黒鉛 ― 作り方の違い
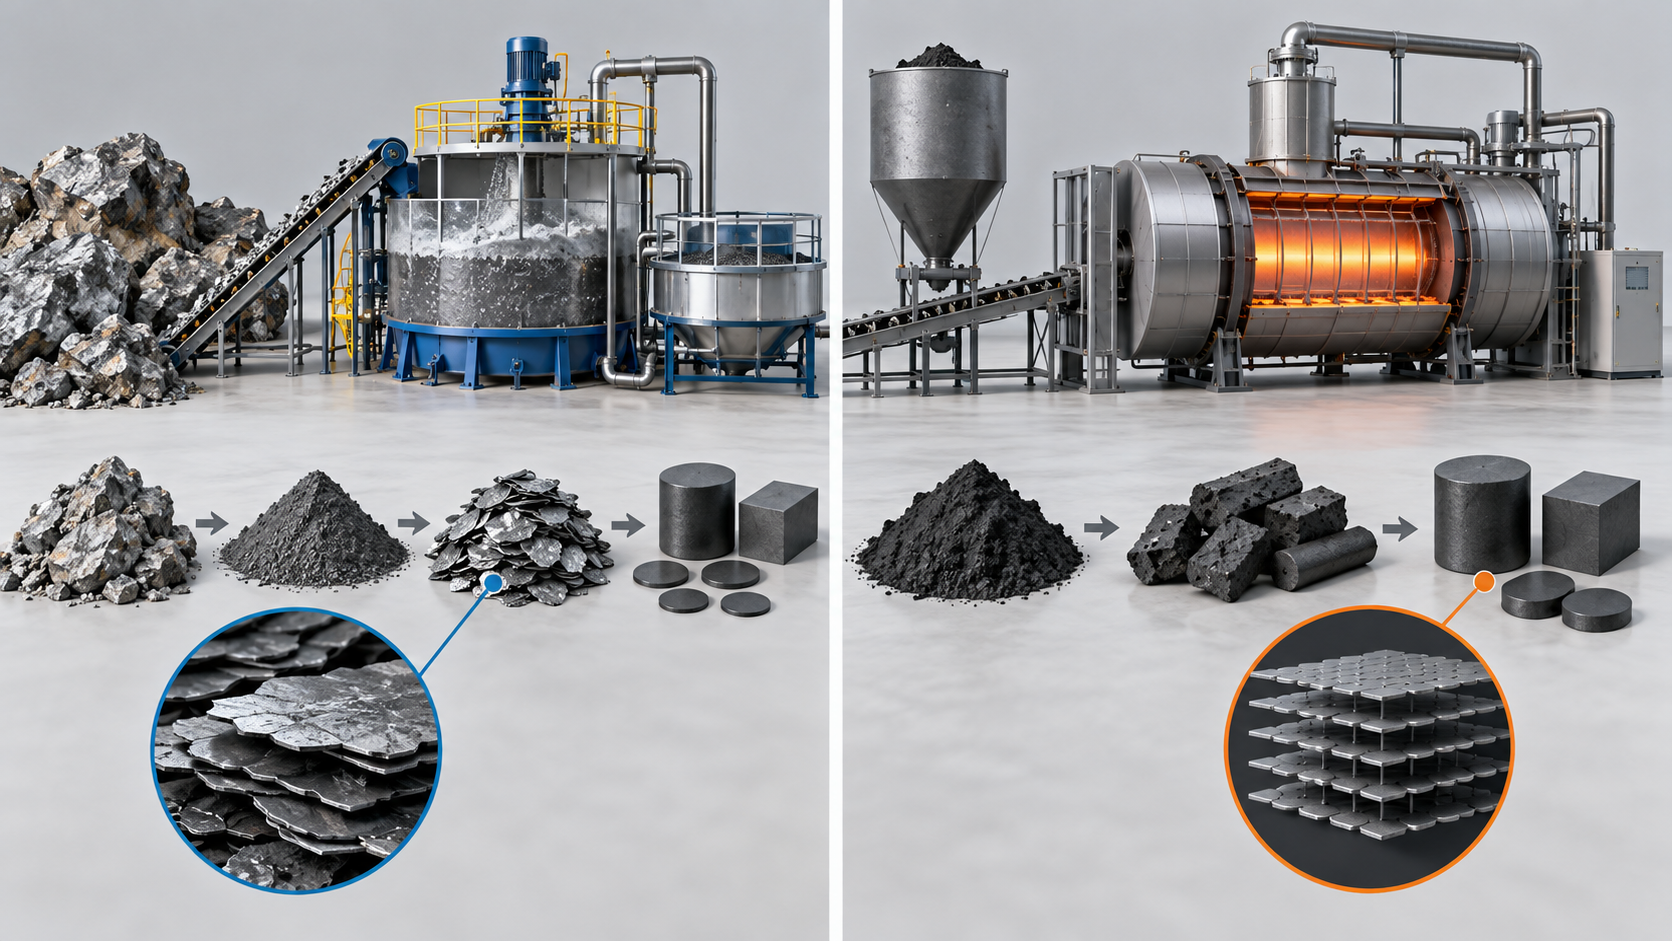
BatPaC 報告書は、コストと性能の計算の標準に人造黒鉛を選んだうえで、人造・天然・被覆した天然のあいだには、コストと性能に大きな差があること、多くのメーカーが、天然黒鉛と人造黒鉛、ときには硬質炭素を混ぜた独自の配合を負極に使っていることを述べています事実。
元のSVG模式図と正確な説明を見る
| 項目 | 天然黒鉛 | 人造黒鉛 | 出典 |
|---|---|---|---|
| 原料と工程 | 黒鉛鉱石を、採掘・浮選・精製・球形化・熱処理で、電池用の純度(99.95% C 超)にする | 石油コークスやコールタールピッチなどの炭素原料を、高温で黒鉛化する(Acheson プロセスは最高約3000℃で数日) | [参考資料12・13] |
| コスト構造(文献の記述) | 一般に製造コストは低いが、純度と品質は低め。球形化で原料の最大70%を失うとの引用がある | 製造コストは高いが、純度と均質性が高い。黒鉛化は高温でエネルギーを多く使う | [参考資料13] |
| 結晶の配向(文献の記述) | 異方的な結晶構造で、サイクル寿命の低下につながりうる。ドメインが大きく、容量が高い傾向 | 等方的で、熱的安定性と充放電の反応速度に優れ、サイクル寿命が長い傾向。ドメインが小さく容量は低め | [参考資料13] |
| 実際の使われ方 | 多くのメーカーが、天然と人造(ときに硬質炭素)を混ぜた独自の配合を使う | BatPaC は標準として人造黒鉛を選ぶ | [参考資料2] |
すべて事実。ただし「コスト構造」と「結晶の配向」は、Québec の LCA 論文の序論が整理した二次的な記述で、傾向を示すものです。個々の黒鉛の性能は、粒子の形・表面処理・粒度分布で大きく変わります(解説)。
同じ「黒鉛」でも、粒子の形(鱗片か球状か)、結晶の配向、表面(被覆の有無)、粒度分布で、電極の中での振る舞いが変わります。Ebner らは、同期放射 X 線トモグラフィで電極の微細構造を調べ、粒子の形と、製造で生じる配向が、屈曲度(tortuosity)の異方性を生むこと、その異方性が電池の性能に影響しうることを示しました事実。 鱗片状の粒子は、塗工と圧延で箔と平行に寝やすいため、イオンが電極の厚み方向に進む道が長くなりやすい、というのが材料設計上の読みです(解説)。天然黒鉛に球形化の工程があるのは、このためと考えられます(推測)。
もう一つ、天然と人造の混合は「安価な材料と高性能な材料の折衷」だけではない、という見方もできます。電池メーカーが配合を非公開にするのは、粒子の形・粒度・表面の組合せで、電極密度・急速充電・サイクル寿命を同時に調整しているため、と考えられます(推測)。公表資料では、配合の中身は確認できませんでした。
4. 電極の設計変数 ― 厚み・気孔率・面容量
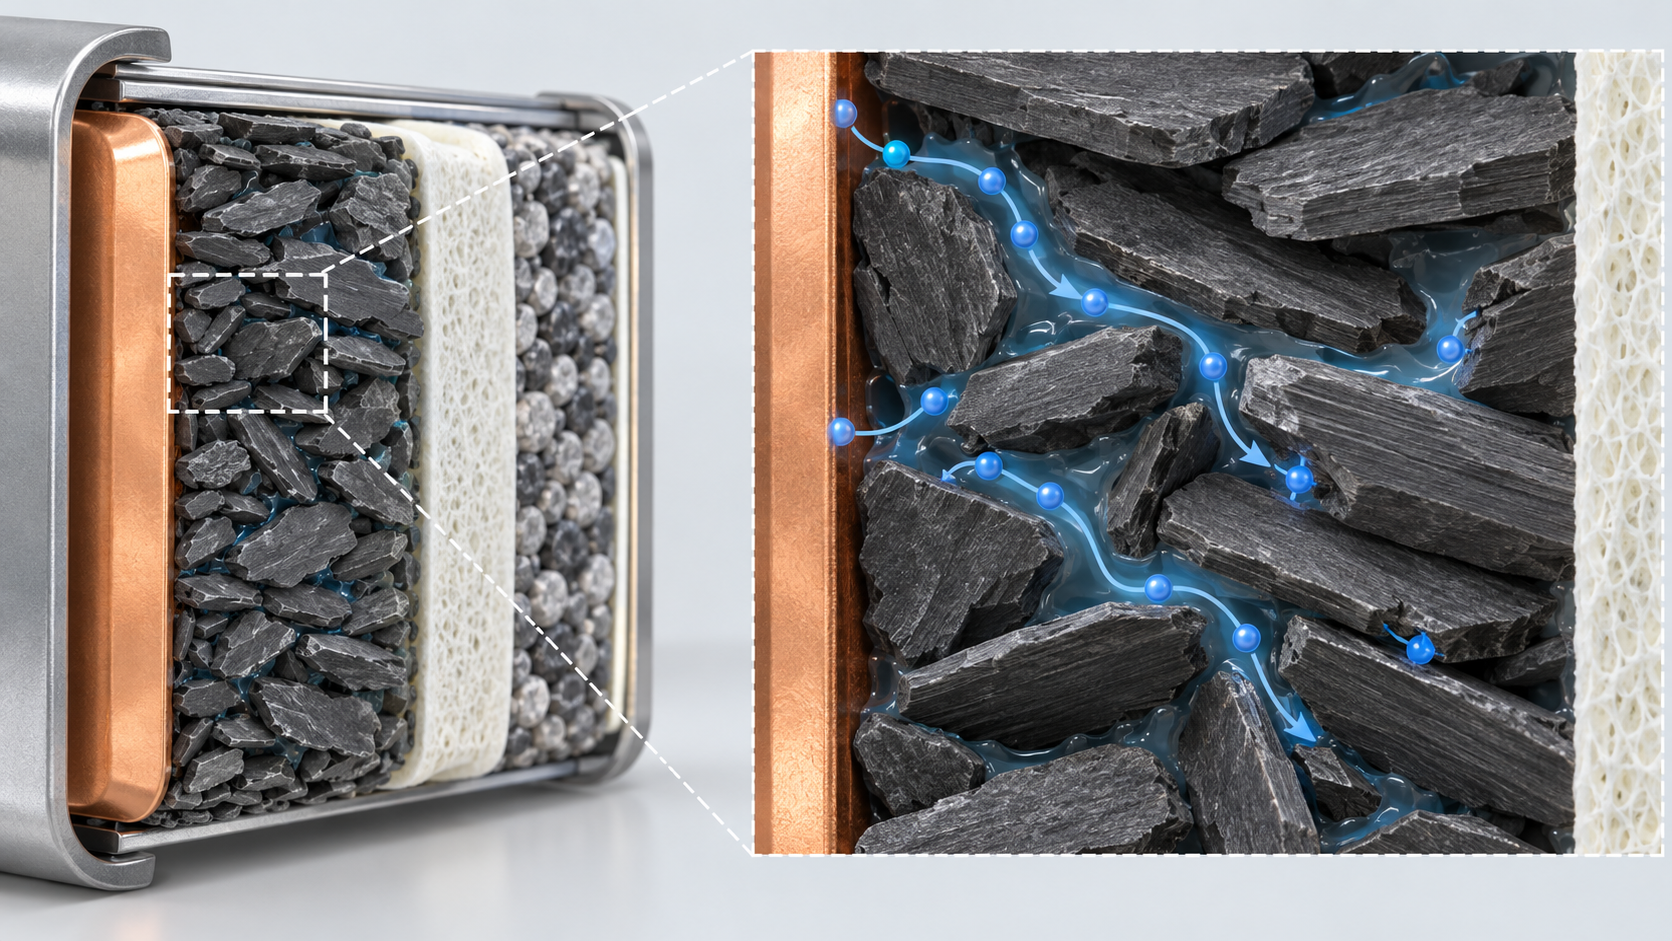
電極(負極)は、黒鉛の粒子、バインダー、導電助剤(負極では少量か不要)、そして電解液で満たされた気孔からなる複合体で、銅箔の上に塗られています[参考資料2]。設計の変数は、おもに3つです。
- 面容量(mAh/cm²):電極の単位面積あたりに貯められる電気量。「負荷(loading)」とも呼ばれる
- 厚み(µm):面容量を、電極の体積あたりの容量で割ったもの。厚いほど、金属箔やセパレーターの比率が下がり、エネルギー密度とコストに有利
- 気孔率(%):電極の体積のうち、電解液が入る空隙の割合。イオンの通り道であり、電極密度(Wh/L)と引き換えになる
BatPaC 報告書は、EV 用セルの電極の厚みは現状では100 µm 程度が一般的で、モデルの既定の上限を100 µm とし、これは正極の面容量3.5 mAh/cm² に釣り合う黒鉛電極で、Argonne が ASI(面積比インピーダンス)の測定を検証した最大の厚みでもある、としています事実。ある米国の OEM は、当時の PHEV 用の最新の面容量が2 mAh/cm² 未満だと述べていたとも記されています(低温始動の性能と寿命にもとづく選択)事実。
元のSVG模式図と正確な説明を見る
厚くすると、何が得か。何が失われるか
Singh らは、NMC 系の正極と黒鉛負極(バインダーとカーボンブラックを少なくした)を使い、片面の厚みが70 µm と320 µm の電極のセルを比べました。C/10 と C/5 では、厚いセルも薄いセルも容量の損失は約6%にとどまりましたが、C/2 では、厚い電極で37%、薄い電極では8%の容量が失われました。厚い電極のパウチセルは、C/5 で体積エネルギー密度が19%高い結果でした事実(その研究の条件)。 Wood らは、電極の厚みを2倍にすると、不活性な集電体とセパレーターを半分に減らせ、処理コストが下がる、と見積もっています(水系の電極処理と化成時間の短縮と合わせ、パック価格を 502.8 ドル/kWh-usable から 370.3 ドル/kWh-usable へ下げる試算)事実。
一方で、Gallagher らは、放電では、電解液の輸送が正極の利用率を限定し、充電では、電解液の輸送と分極が黒鉛電極でのリチウム析出を招くことを、実験と理論で示しました事実。 BatPaC 報告書も、100 µm を超える厚みで、C/1 の放電で理論容量に対する割合が大きく下がり(正極が電解液の塩の枯渇に陥る)、さらに電極の面容量が3.4 mAh/cm² を超えると、5C 充電パルスでの黒鉛の電位がリチウム析出に近づくというシミュレーション結果を示しています(NCA/黒鉛セル、その条件)事実。
5. 本稿の計算:面容量から、電極の厚みを出す
厚み(µm)=面容量(mAh/cm²)÷[可逆容量(mAh/g)× 活物質の質量比 × 塗工層の密度(g/cm³)]× 10,000 です本稿の計算。 仮定:可逆容量 350 mAh/g、活物質の質量比 96%、塗工層(圧延後)の密度 1.5 g/cm³。このとき体積あたりの容量は 350 × 0.96 × 1.5 = 504 mAh/cm³。 気孔率は、塗工層の固体部分の密度を 2.2 g/cm³ と仮定すれば、1 − 1.5 ÷ 2.2 = 約32%です。
| 負極の面容量(mAh/cm²) | 厚み(片面、µm) | 備考 |
|---|---|---|
| 2.0 | 約40 | PHEV 用の最新の負荷として OEM が述べた「2 mAh/cm² 未満」(正極側の値)に近い領域 |
| 3.0 | 約60 | |
| 4.4(= 3.5 × N/P 1.25) | 約87 | BatPaC の「正極3.5 mAh/cm² に釣り合う黒鉛電極 = 100 µm」と同じ桁(密度を約1.3 g/cm³ とすると100 µm) |
| 6.0 | 約119 | BatPaC の既定の上限100 µm を超える |
| 8.0 | 約159 | Singh らの厚い電極(片面320 µm)の半分ほど |
面容量は仮定した値、厚みは本稿の計算(可逆容量350 mAh/g、活物質96%、塗工層密度1.5 g/cm³の仮定)。BatPaC・OEM・Singh らの値は事実ですが、条件(正極の面容量か、片面か)が異なるため、桁の比較にとどまります。
セルの平均電圧を3.7 V(仮定)とすると、1 kWh = 1,000 ÷ 3.7 = 270 Ah の電気量です。N/P 比1.25、可逆容量350 mAh/g を仮定すると、必要な黒鉛の質量は 270 × 1.25 ÷ 0.350 = 約0.96 kg/kWhです本稿の計算。 Québec の天然黒鉛の LCA 論文は、「セル容量1 kWh あたり約1.2 kg の黒鉛」と書いており(引用された値)、同じ桁です事実。 前提と限界:初回の不可逆容量、電極の端の余裕、導電助剤・バインダーの質量は入れていません。また、1.2 kg/kWh の算出条件は同論文に明記されていません。
6. 素材技術者の視点①:厚い電極は、「材料」ではなく「輸送」で決まる
厚い電極で出力が落ちる原因を、Gallagher らは電解液の輸送に求めました。Argonne の BatPaC 報告書も、厚い正極が電解液の塩に枯渇する様子を示し、対策は、電極の屈曲度を大きく下げるか、物質移動に優れた電解液を使うことだと述べています事実。 つまり、素材技術者が手を入れる場所は、黒鉛の結晶の改良だけでなく、粒子の形と配向(屈曲度)、気孔率と気孔径、電解液の輸送性です(解説)。
- 気孔率はリチウム化で変わる:Qi と Harris が示したとおり、黒鉛の結晶の体積増は気孔率の減少でまかなわれます。充電が進むほど(黒鉛が膨らむほど)、気孔が減って、イオンの通り道が狭くなる方向に働きます事実。気孔率は、設計時の値だけでなく、充電状態で変わると見るべきです(解説)
- 鱗片状か球状か:Ebner らが示した屈曲度の異方性は、粒子の形と配向に由来します事実。球形化した黒鉛が使われる背景に、これがあると考えられます(推測)
- 薄くする代償:薄くすれば輸送の問題は和らぎますが、BatPaC が述べるとおり、不活性な材料(箔・セパレーター)が増え、電池が高価で、エネルギー密度が低くなる。Wood らの試算は、その逆(厚くする側)の利得を示しています事実
推測:「高エネルギー密度」の電池と「急速充電」の電池で、電極の厚みや黒鉛の選び方が違うのは、この交換条件のどこに設計点を置くかが違うためと考えられます。公表資料から、個別の製品の電極の厚み・気孔率は確認できませんでした。
7. 負極/正極容量比(N/P 比)とリチウム析出
N/P 比は、負極の可逆容量 ÷ 正極の可逆容量です。1より大きいと、負極に余裕があります。BatPaC 報告書は、負極の厚みを「設計された余剰の容量」で決め、リチウム析出を防ぐためと説明し、黒鉛負極のセルの既定値をN/P = 1.25としています。層状酸化物の正極(NCA、NMC441、NMC333)は初回効率が約88%と低いため1.25、スピネル LMO とリン酸鉄リチウムは初回効率が高いため1.20、チタン酸リチウム(LTO)負極は SEI をつくらず析出の可能性が小さいので1.1です事実(BatPaC の想定値)。
リチウム析出の条件について、一次情報は次のように述べています。
- 電位の条件:負極の表面電位が 0 V vs Li/Li⁺ を下回ると、金属リチウムの形成が熱力学的に可能になります。高い電流や低温で、析出の可能性が高まります事実(Janakiraman らの総説の抄録)
- 低温:Yang らは、今日の EV は、リチウム析出のリスクのため、低温や涼しい気温での急速充電を許していないと書いたうえで、15分の急速充電を、−50℃でも、4,500サイクル(EV の寿命で12年超・28万マイル超に相当)を保ちながら可能にする方法を提示しました事実(著者らの報告。具体的な方法と条件は論文を参照)
- 実際に析出が始まる量:Downie らは、黒鉛/NMC セルの充電中の熱流で、リチウム析出の開始点を、G25 黒鉛で336 mAh/g(Li0.888C6)、MCMB 黒鉛で297 mAh/g(Li0.804C6)と測定しました事実(その研究の黒鉛と条件)。析出は、黒鉛が完全にリチウム化する手前から、条件によって始まりうる、ということです
8. 本稿の計算:N/P 比と、黒鉛のリチウム充填の余裕
満充電で、正極から出たリチウムがすべて負極に入ると、負極の充填率は 1 ÷ N/P(負極の可逆容量に対する割合)です。可逆容量を350 mAh/g(理論372 mAh/g の約94%)と仮定すると、x = (1 ÷ N/P) × 0.94 です本稿の計算。
- N/P = 1.00:x = 約0.94
- N/P = 1.10:x = 約0.86
- N/P = 1.20:x = 約0.78
- N/P = 1.25:x = 約0.75
前提と限界:初回の不可逆容量(SEI でリチウムが消費される)、正極の不可逆容量、充電の電流、温度、劣化による容量差を入れていません。Downie らの析出の開始点(x = 約0.80〜0.89)は、その研究の黒鉛と条件で、一般則ではありません。
この計算が示すのは、N/P 比は「析出を防ぐための余白」で、その大きさは、析出の開始点との距離で決まることです。N/P = 1.25 では、満充電でも x ≒ 0.75 で、Downie らの開始点(約0.80〜0.89)より手前です。N/P を下げて容量を稼ぐほど、余白は小さくなります(解説)。 一方、電流が大きい(急速充電)、温度が低い、電極が厚いと、負極の電位が、平均的な充填率より前に 0 V を下回るため、同じ N/P 比でも析出が起こりえます。N/P 比だけで安全を保証することはできません(解説)。
9. 急速充電の限界 ― 電流密度で見る
米国エネルギー省(Idaho 国立研究所を中心)の急速充電の報告書は、350 kW の超急速充電(XFC)を、10分未満で約175マイル(約280 km)分を充電できるものと定義して議論しています。同時に、XFC に対応するパックは、航続距離を最適化した BEV より、当初はかなり高価になると見込まれると述べています事実(2017年の報告書)。
黒鉛の側から見ると、問題は「負極の面積あたりに流す電流(電流密度)」です。Gallagher らは、実験と理論から、「黒鉛のセルは、対策をとらない限り、充電の電流密度を約4 mA/cm² 以上にしないほうがよい」という指針を示しました事実(その研究の電極と電解液での導出)。ここで、電流密度は、C レート × 電極の面容量です。
電流密度(mA/cm²)= C レート ×面容量(mAh/cm²)です本稿の計算。Gallagher らの指針(約4 mA/cm²)と比べます。
| 面容量(mAh/cm²) | 1C(約60分) | 2C(約30分) | 4C(約15分) | 4 mA/cm² で許される最大の C レート |
|---|---|---|---|---|
| 1.0 | 1.0 | 2.0 | 4.0(指針に到達) | 約4C |
| 2.0 | 2.0 | 4.0(指針に到達) | 8.0 | 約2C |
| 3.5(BatPaC の既定の正極) | 3.5 | 7.0 | 14.0 | 約1.1C |
| 6.0 | 6.0(指針を超える) | 12.0 | 24.0 | 約0.7C |
電流密度と最大の C レートは本稿の計算。「約4 mA/cm²」は Gallagher らの指針事実で、その研究の電極・電解液・温度の条件での値であり、一般則ではありません。面容量は電極面積あたりの値と仮定し、充電の全域で一定の電流としました。
表と図が示すのは、15分(約4C)の充電を、面容量3.5 mAh/cm² の電極でそのまま行うと、14 mA/cm² で、指針の約3.5倍になることです。指針を守るには、面容量を約1 mAh/cm² まで下げるか、別の対策(電解液、温度、粒子、気孔構造、負極材料の変更)が要ります。BatPaC 報告書は、急速充電は低い負荷の設計を必要にしうること、LTO や、黒鉛でない炭素(硬質炭素など)の負極なら、そうとは限らないことを述べています事実。Yang らは、温度を制御する方法で、15分充電を低温でも可能にしたと報告しています事実。硬質炭素は、本シリーズ「ハードカーボン負極」編に任せます。
10. 素材技術者の視点②:低温と急速充電は、同じ「負極の電位」の問題
リチウム析出は、負極の電位が 0 V vs Li/Li⁺ を下回ったときに起こる、と整理されています事実。黒鉛の電位は、満充電に近いほど 0 V に近づくので、電流が大きく(分極が増え)、温度が低く(反応と輸送が遅くなり)、電極が厚い(電解液の輸送が遅れる)ほど、平均の充填率より前に、電極の一部で電位が 0 V を割ります(解説)。
- 低温:BatPaC 報告書は、電解液の輸送の制限が冬の運転のような低温で悪化すると述べています事実。Yang らは、今日の EV が、低温の急速充電を許していない理由を、リチウム析出のリスクとしています事実
- 評価の側:析出の判定は難しく、Janakiraman らの総説は、析出の境界を求めるさまざまな電気化学的・分析的方法があり、知識のギャップが残っていると述べています事実。Downie らの熱流の測定は、その一つです
- 寿命とのつながり:Downie らは、析出したリチウムが電解液との反応性を高め、クーロン効率の低下、寄生的な熱、容量低下を招くことを測定し、黒鉛の表面でのリチウム析出の効率は0.98(G25)と0.97(MCMB)と報告しました事実(その研究の条件)。析出の一部は戻る(可逆)が、一部は戻らない、という整理です
推測:素材開発で黒鉛を評価するときは、充電レート・温度・面容量・N/P 比を、同じ表に書いて報告されているかを確認するのがよいと考えられます。「急速充電が可能」とだけ書かれた値は、これらの条件がそろわないと比べられません(本記事による解説)。公表資料では、個別の市販黒鉛の急速充電の限界値は確認できませんでした。
11. 強みと弱み/課題、このシリーズの他の記事との分担
- 強み:最大のエネルギー密度をもたらす炭素材料で、商用セルの大半で今も使われている。ステージ構造による段階的な可逆インターカレーションを持つ事実
- 課題:電位が 0 V に近く、低温・急速充電・厚い電極でリチウム析出の危険がある。電極を厚くするほどエネルギー密度とコストに有利だが、電解液の輸送で出力が落ちる。製造では、人造黒鉛は高温の黒鉛化でエネルギーを多く使い、天然黒鉛は球形化などで歩留まりが落ちる、と文献が述べている事実
- 読み方の落とし穴:面容量・C レート・温度・N/P 比を書かずに、「急速充電可能」や「高エネルギー密度」を比べない(第9〜10章)
この記事で扱わなかったこと
- シリコン負極:シリコンを黒鉛に混ぜる設計は、「シリコン負極とナノ構造電極」編で扱います。この記事の N/P 比の計算は、黒鉛だけの負極を前提にしています
- 硬質炭素とチタン酸リチウム:リチウム析出が起きにくい負極としての硬質炭素は「ハードカーボン負極」編、その他の負極は「次世代電池の化学と比較」編に任せます
- SEI・電解液・バインダー:「SEI」編、「電解液とセパレータ」編、「導電助剤とバインダー」編に任せます。負極のバインダーが水系であることは、BatPaC が述べています[参考資料2]
- 電極の製造:塗工・乾燥・圧延は「電極製造」編に任せます
- 黒鉛の資源と調達:IEA は、黒鉛の負極が、供給網のなかで中国の製造能力に大きく依存する部分の一つだと述べています[参考資料17]。資源・価格・供給は「電池材料の資源と調達」編に任せます
- 確認できなかったこと:個別の市販黒鉛の特性(粒度・タップ密度・比表面積)、市販セルの負極の厚み・気孔率・N/P 比、天然と人造の市場シェアと混合比、急速充電の限界値。これらは推測で補っていません
- 黒鉛は、リチウムをステージ構造で段階的に受け取る。理論容量は約372 mAh/g(LiC6)本稿の計算。電位が 0 V に近く、負極の電位が 0 V を下回ると、金属リチウムの析出が起こりうる事実
- 天然黒鉛と人造黒鉛は作り方が違う。天然は精製・球形化・被覆、人造は最高約3000℃の黒鉛化。多くのメーカーが両者を混ぜて使う事実
- 電極の厚みは、輸送で決まる。70 µm と320 µm の比較で、C/2 の容量損失は8% 対 37%。一方、厚い電極は体積エネルギー密度が19%高い事実
- N/P 比は、析出を防ぐ余白。N/P = 1.25 では満充電でも x ≒ 0.75(本稿の計算)。報告された析出の開始点(x ≒ 0.80〜0.89)より手前だが、電流・温度・厚みで変わる本稿の計算
- 急速充電は電流密度の問題。4C で面容量3.5 mAh/cm² なら14 mA/cm² で、Gallagher らの指針(約4 mA/cm²)の約3.5倍本稿の計算
12. 評価・標準の読み方
初めて読むときは、「どの数字が大きいか」より先に、次の順番で比較の条件を揃えてください。以下は本記事の編集上の確認手順で、規格が定める合格値や試験条件ではありません。
- ① 何を測ったか
- 可逆容量、初回効率、急速充電時の析出、寿命。単位と、材料・部品・完成システムのどこを測った値かを確認します。
- ② どの条件か
- 粒子、電極密度、塗布量、温度、充電電流、正負極容量比。条件が異なる結果は、まず別の結果として読みます。
- ③ 比較で間違えやすい点
- 黒鉛粉末の性能と、高密度電極での性能を分ける
- ④ 規格の役割は何か
- 規格番号・名称・発行年・適用範囲を発行機関の資料で確認します。試験方法、安全性、相互接続、管理体制のどれを扱う規格かを分けて読みます。規格名の記載だけで、試験実施・適合・認証まで済んでいるとは判断しません。
比較を始めるためのメモ:対象/単位/測定条件/試料数とばらつき/比較対象/規格の版/確認できない点を、ひとまとまりで残しましょう。公開概要しか確認できない規格の数値条件や合格基準は、推測して補いません。
13. 用語集
- 黒鉛(グラファイト)
- 炭素の六角網面が積み重なった層状結晶。層のあいだにリチウムを挟む。
- ステージ構造
- リチウムが入った層間と、空の層間が、周期的に並ぶ構造。ステージ1は全部の層間に入った状態(LiC6)。
- 天然黒鉛/人造黒鉛
- 鉱石から精製した黒鉛/石油コークスなどを高温で黒鉛化した黒鉛。
- 球形化
- 鱗片状の黒鉛粒子を丸め、球状に整える工程。
- 黒鉛化(Acheson プロセス)
- 炭素原料を約3000℃で長時間加熱し、黒鉛の結晶にする方法。
- 面容量(負荷)
- 電極の単位面積あたりの容量(mAh/cm²)。
- 気孔率
- 電極の体積に占める空隙の割合。電解液が入り、イオンの通り道になる。
- 屈曲度(tortuosity)
- 気孔の道の曲がり具合。大きいほどイオンの実効的な拡散が遅い。
- N/P 比
- 負極の可逆容量を、正極の可逆容量で割った値。1より大きいと負極に余裕がある。
- リチウム析出
- 負極の電位が 0 V vs Li/Li⁺ を下回って、金属リチウムが表面にできる現象。
- 電流密度
- 電極の単位面積あたりに流れる電流(mA/cm²)。C レート × 面容量。
- C レート
- 電流の大きさの表し方。1C は1時間で満充電する電流、4C は約15分。
- ASI
- 面積比インピーダンス。セルの抵抗に面積をかけた値(Ω·cm²)。
- XFC
- 超急速充電。350 kW、10分未満での充電を指して議論される。
- SEI
- 固体電解質界面。負極の表面にできる薄い被膜。
14. 参考資料(一次情報)
- Dahn"Phase diagram of LixC6," Physical Review B 44, 9170–9177 (1991) — doi.org/10.1103/PhysRevB.44.9170
- Nelson, Gallagher, Bloom, Dees(Argonne National Laboratory)"Modeling the Performance and Cost of Lithium-Ion Batteries for Electric-Drive Vehicles (Second Edition)," ANL-12/55 (2012)(PDF) — osti.gov
- Gallagher, Trask, Bauer, Woehrle ら"Optimizing Areal Capacities through Understanding the Limitations of Lithium-Ion Electrodes," Journal of The Electrochemical Society 163, A138–A149 (2016) — doi.org/10.1149/2.0321602jes
- Singh, Kaiser, Hahn"Thick Electrodes for High Energy Lithium Ion Batteries," Journal of The Electrochemical Society 162, A1196–A1201 (2015) — doi.org/10.1149/2.0401507jes
- Wood, Li, Daniel"Prospects for reducing the processing cost of lithium ion batteries," Journal of Power Sources 275, 234–242 (2015) — doi.org/10.1016/j.jpowsour.2014.11.019
- Ebner, Chung, García, Wood"Tortuosity Anisotropy in Lithium-Ion Battery Electrodes," Advanced Energy Materials 4, 1301278 (2014) — doi.org/10.1002/aenm.201301278
- Qi, Harris"In Situ Observation of Strains during Lithiation of a Graphite Electrode," Journal of The Electrochemical Society 157, A741 (2010) — doi.org/10.1149/1.3377130
- Hahn, Buqa, Ruch, Goers ら"A Dilatometric Study of Lithium Intercalation into Powder-Type Graphite Electrodes," Electrochemical and Solid-State Letters 11, A151 (2008) — doi.org/10.1149/1.2940573
- Downie, Krause, Burns, Jensen, Chevrier, Dahn"In Situ Detection of Lithium Plating on Graphite Electrodes by Electrochemical Calorimetry," Journal of The Electrochemical Society 160, A588–A594 (2013) — doi.org/10.1149/2.049304jes
- Janakiraman, Garrick, Fortier"Review—Lithium Plating Detection Methods in Li-Ion Batteries," Journal of The Electrochemical Society 167, 160552 (2020) — doi.org/10.1149/1945-7111/abd3b8
- Yang, Zhang, Ge, Wang"Fast charging of lithium-ion batteries at all temperatures," Proceedings of the National Academy of Sciences 115, 7266–7271 (2018) — doi.org/10.1073/pnas.1807115115
- Kulkarni, Huang, Thapaliya, Luo, Dai, Zhao"Prospective Life Cycle Assessment of Synthetic Graphite Manufactured via Electrochemical Graphitization," ACS Sustainable Chemistry & Engineering 10, 13607–13618 (2022) — doi.org/10.1021/acssuschemeng.2c02937
- Vegh, Kantor, Amine, Srivastava, Rezayi, Madikere Raghunatha Reddy, Zaghib ら"Toward Sustainable Anode Materials: LCA of Natural Graphite Processing in Québec," Batteries 12, 68 (2026) — doi.org/10.3390/batteries12020068
- Michelbacher, Ahmed ら(Idaho National Laboratory、米国エネルギー省 EERE 車両技術室)"Enabling Fast Charging: A Technology Gap Assessment," 報告書(2017年10月) — doi.org/10.2172/1466683
- Winter, Besenhard, Spahr, Novák"Insertion Electrode Materials for Rechargeable Lithium Batteries," Advanced Materials 10, 725–763 (1998) — doi.org/10.1002/(SICI)1521-4095(199807)10:10<725::AID-ADMA725>3.0.CO;2-Z
- Goodenough, Park"The Li-Ion Rechargeable Battery: A Perspective," Journal of the American Chemical Society 135, 1167–1176 (2013) — doi.org/10.1021/ja3091438
- 国際エネルギー機関(IEA)"Global EV Outlook 2026," 第6章 "Electric vehicle batteries"、2026年5月20日公表 — iea.org
15. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| LixC6(0≦x≦1)の相図をリチウム/黒鉛セルとin situ X線回折で求めたこと。x>0.04で希薄ステージ1とステージ4が共存し、ステージ3、「液体状」の2L相、ステージ2、満たされたステージ1の順に移ること。ステージ4→3を除いて明確な共存領域(一次転移)が見られたこと | Dahn 1991 抄録[参考資料 1]https://doi.org/10.1103/PhysRevB.44.9170 | 事実 |
| 炭素材料(黒鉛・硬質炭素)が商用セルの大半で使われること。黒鉛が最大のエネルギー密度を与え、硬質炭素が高レート特性と充電時のリチウム析出の低リスクをもたらすとされること。BatPaCが人造黒鉛を標準に選び、人造・天然・被覆天然の差が大きいこと、多くのメーカーが天然・人造・硬質炭素を混ぜた独自配合を使うこと。LTOが約1.5 V vs LiでSEIをほぼつくらないこと。電極の構成(箔、結着した活物質、気孔の電解液)。電極の厚みの現状が100 µm程度で、モデルの上限が100 µmで、正極3.5 mAh/cm²に釣り合う黒鉛電極であり、ASI測定を検証した最大の厚みであること。OEMが述べたPHEV用の負荷が2 mAh/cm²未満であること。100 µm超で理論容量に対する割合が下がり(NCA/黒鉛、C/1)、電解液の塩の枯渇が起きること、対策が屈曲度の低減か物質移動に優れた電解液であること、低温で悪化すること。面容量3.4 mAh/cm²超で5C充電パルスの黒鉛電位がリチウム析出に近づくこと(NCA/黒鉛、その条件)。急速充電が低負荷設計を必要にしうること、その代償(不活性材料の増加、高価・低エネルギー密度)、LTOや硬質炭素ではそうとは限らないこと。N/Pの既定値(黒鉛1.25、LMO・LFP 1.20、LTO 1.1)とその理由(初回効率約88%)。負極のバインダーが水であること。2012年の第2版であること | Argonne国立研究所 BatPaC 報告書 ANL-12/55[参考資料 2]https://www.osti.gov/biblio/1209682 | 事実 |
| 放電で電解液の輸送が正極の利用率を限定し、充電で電解液の輸送と分極が黒鉛電極でのリチウム析出を招くこと。実験と理論の比較、設計基準の解析式、黒鉛のセルが充電の電流密度約4 mA/cm²以上を避けるべきという指針(対策をとらない限り) | Gallagher ら 抄録[参考資料 3]https://doi.org/10.1149/2.0321602jes | 事実 |
| 片面70 µmと320 µmのNMC系正極・黒鉛負極のセルで、C/10・C/5の容量損失が約6%、C/2で厚い電極37%・薄い電極8%であること。厚い電極のパウチセルがC/5で体積エネルギー密度19%高いこと | Singh ら 2015 抄録[参考資料 4]https://doi.org/10.1149/2.0401507jes | 事実 |
| 電極の厚みを2倍にすると不活性な集電体とセパレーターを半分にでき、水系電極処理と化成時間の短縮を合わせてパック価格が502.8から370.3ドル/kWh-usableへ下がる試算 | Wood ら 2015 抄録[参考資料 5]https://doi.org/10.1016/j.jpowsour.2014.11.019 | 事実 |
| 粒子の形と製造で生じる配向が屈曲度の異方性を生み、電池の性能に影響しうること(同期放射X線トモグラフィ) | Ebner ら 抄録[参考資料 6]https://doi.org/10.1002/aenm.201301278 | 事実 |
| リチウム化に伴う黒鉛結晶の体積増が複合電極の気孔率の減少で主にまかなわれること、気孔率の変化が出力に影響しうるのにモデルで無視されてきたこと | Qi, Harris 2010 抄録[参考資料 7]https://doi.org/10.1149/1.3377130 | 事実 |
| すべての黒鉛で厚みの膨張が0.5 V vs Liよりかなり上で始まり、SEI形成前の溶媒共挿入(Besenhardモデル)で説明できること。非溶媒和のインターカレーション領域で、厚みの変化の曲線に電位曲線と同じステージの特徴が現れること | Hahn ら 2008 抄録[参考資料 8]https://doi.org/10.1149/1.2940573 | 事実 |
| 黒鉛/NMCセルの充電中の熱流で、リチウム析出の開始点がG25黒鉛で336 mAh/g(Li0.888C6)、MCMB黒鉛で297 mAh/g(Li0.804C6)であること。析出したリチウムが電解液との反応性を高め、クーロン効率・寄生的熱・容量低下に影響すること。析出の効率が0.98(G25)と0.97(MCMB)であること | Downie ら 2013 抄録[参考資料 9]https://doi.org/10.1149/2.049304jes | 事実 |
| 負極の表面電位が0 V vs Li/Li⁺を下回るとリチウム金属の形成が熱力学的に可能になること、高電流・低温で析出の可能性が高まること、析出の境界を求める方法に知識のギャップがあること | Janakiraman ら 2020 総説の抄録[参考資料 10]https://doi.org/10.1149/1945-7111/abd3b8 | 事実 |
| 今日のEVがリチウム析出のリスクのため低温・涼しい気温での急速充電を許していないこと。著者らが、15分の急速充電を−50℃でも、4,500サイクル(EVの寿命で12年超・28万マイル超に相当)を保って可能にする方法を提示したこと | Yang ら 2018 PNAS[参考資料 11]https://doi.org/10.1073/pnas.1807115115 | 事実 |
| Acheson プロセスで石油コークスなどを最高約3000℃で数日(3〜5日)黒鉛化すること。天然黒鉛の入手の制約から多くのLIBで人造黒鉛が選ばれるとする記述 | Kulkarni ら 2022 抄録[参考資料 12]https://doi.org/10.1021/acssuschemeng.2c02937 | 事実 |
| 天然黒鉛が採掘・浮選・精製・球形化・熱処理で電池用の純度(99.95% C超)に至ること、球形化で原料の最大70%を失うとの引用、天然黒鉛・人造黒鉛のコストと結晶配向についての序論の整理(二次的な記述)、人造黒鉛が石油コークスやコールタールピッチを原料に約2800〜3000℃で黒鉛化されること。セル容量1 kWhあたり約1.2 kgの黒鉛との記述 | Vegh ら 2026 論文の序論(引用された値を含む二次的な記述)[参考資料 13]https://doi.org/10.3390/batteries12020068 | 事実 |
| 350 kWの超急速充電(XFC)を10分未満で約175マイル分の充電と定義して議論していること。XFC対応のパックが航続距離最適化のBEVより当初はかなり高価になる見込み | Michelbacher, Ahmed ら 2017 報告書の要旨[参考資料 14]https://doi.org/10.2172/1466683 | 事実 |
| 挿入電極材料が多くの常温作動の二次電池に使われる理由が、電気化学的な挿入反応が本質的に単純で可逆なためであること | Winter ら 1998 抄録[参考資料 15]https://doi.org/10.1002/(SICI)1521-4095(199807)10:10<725::AID-ADMA725>3.0.CO;2-Z | 事実 |
| 負極にできる不動態層が最初の充電で正極からリチウムを不可逆に奪うこと | Goodenough, Park 2013 抄録[参考資料 16]https://doi.org/10.1021/ja3091438 | 事実 |
| 黒鉛の負極が、供給網のなかで中国の製造能力と専門知識に大きく依存する部分の一つであること | IEA Global EV Outlook 2026[参考資料 17]https://www.iea.org/reports/global-ev-outlook-2026/electric-vehicle-batteries | 事実 |
| 黒鉛(LiC6)の理論容量約372 mAh/g。面容量と厚みの対応表(可逆容量350 mAh/g、活物質96%、塗工層密度1.5 g/cm³、気孔率約32%)。1 kWhあたり黒鉛約0.96 kg。N/P比ごとの満充電での充填率x(1.00で約0.94、1.10で約0.86、1.20で約0.78、1.25で約0.75)。C レート×面容量の電流密度の表(3.5 mAh/cm²・4Cで14 mA/cm²、指針の約3.5倍) | 本稿の計算。ファラデー定数96,485 C/mol、炭素のモル質量12.01、可逆容量350 mAh/g(理論の約94%)、活物質96%、塗工層密度1.5 g/cm³、固体部分の密度2.2 g/cm³、平均電圧3.7 V、N/P 1.25、初回の不可逆容量を入れないこと、充電の全域で一定の電流とすることは、いずれも本稿が置いた前提。実在のセルの値ではない。Downieらの析出の開始点はその研究の黒鉛と条件での値で、一般則ではない | 本稿の計算 |
| 個別の市販黒鉛の特性、市販セルの負極の厚み・気孔率・N/P比、天然と人造の市場シェアと混合比、急速充電の限界値 | 本稿が開いた一次資料に記載を確認できなかったため、記載していない | 解説 |
| 黒鉛が「粒子設計と表面処理の結果」であること。鱗片状の粒子が寝やすいことと球形化の理由(推測)。電極の限界が気孔の中の輸送にあること。気孔率が充電状態で変わるという見方。電流・温度・厚みが負極電位に行き着くという整理。評価で条件をそろえて報告されているか確認する助言(推測)。強みと課題の整理 | 公表内容にもとづく本記事の整理・解説、および推測。各社・各機関が表明した見解ではない | 解説 |
| 図1・図2・図3・図4・図5が実際の観察像・設計図ではなく説明のための作図であること。ヒーロー画像と図6がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月10日/出典は一次情報(査読論文の抄録と書誌情報、Argonne国立研究所の報告書、米国エネルギー省・Idaho国立研究所の報告書、IEAの報告書)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 個別の市販黒鉛の特性、市販セルの負極の厚み・気孔率・N/P比、天然と人造の市場シェア、急速充電の限界値については、公開された一次情報で確認できなかったため記載していません。 論文の数値は抄録の記載で、条件(電極、電解液、温度、黒鉛の種類)が論文ごとに異なります。BatPaCの値とシミュレーションは、報告書の想定とその条件での結果です。天然黒鉛・人造黒鉛の比較の記述は、LCA論文の序論が整理した二次的な内容です。 図はすべて説明用の概念図で、図1・図2・図3・図4・図5はベクター作図、ヒーロー画像と図6はAI生成イメージです。いずれも実際の断面写真・顕微鏡像・製品の実物を示すものではありません。