TECHNOLOGY EXPLAINER
電極製造
― 材料の性能を、工程が決めている
リチウムイオン電池の電極は、粉と高分子を溶媒に混ぜ、薄く塗って乾かし、押し固め、液を入れて育てる、という長い工程の産物です。 同じ材料を使っても、混ぜ方、乾かす速さ、押す強さ、最初の充電のしかたで、できあがる電池の性能は変わります。 しかも、工程の中で乾燥と溶媒回収はエネルギーを大きく使い、化成とエージングは時間とコストを大きく使うとされています。 材料の技術者にとって、電池は「材料」であると同時に「工程の履歴」でもあります。
- 電極製造とは(3行でつかむ)
- 工程の地図 ― どこにコストとエネルギーがかかるか
- 混練(スラリー) ― 素材技術者の視点①:混ぜる順番が電極の骨組みを変える
- 塗工
- 乾燥 ― 素材技術者の視点②:速く乾かすとバインダーが表面に浮く
- NMPの溶媒回収と規制
- 本稿の計算:乾かす溶媒の量と、蒸発の熱
- 圧延 ― 素材技術者の視点③:押し固めるほど良いわけではない
- スリット・巻回/積層・注液
- 化成とエージング
- ドライ電極とのちがい
- 課題と、本稿で確認できなかったこと
- 評価・標準の読み方
- 用語集
- 参考資料(一次情報)
- 主張と出典の対応表(監査)
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・予定であり、実績や決定が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。レビュー論文が他の研究を引用している数値は、「レビューによれば」と明記します。
1. 電極製造とは(3行でつかむ)
- 電極の作り方(ウェットプロセス):活物質・導電助剤・バインダーを溶媒に混ぜてスラリーにし、金属箔に塗り、乾かす。正極はバインダーのPVdFをNMPに溶かし、負極はSBRとCMCを水に分散させるのが一般的です事実(iScience 2021のレビュー)
- そのあと:圧延で密度を上げ、スリットで幅を整え、巻回または積層してセルに組み、電解液を注入し、化成(最初の充放電)とエージングで電池を使える状態にします
- 素材技術者に大事なこと:各工程の条件が、バインダーの偏り、気孔の構造、被膜(SEI)の質を通じて、容量・出力・寿命に効きます。性能は材料だけでなく、工程の履歴でも決まります(本記事による解説)
電極は「材料を混ぜたもの」ではなく、「混ぜ方・乾かし方・押し方を通過したもの」です。 同じ材料でも、混ぜる順番で炭素とバインダーのつき方が変わり、乾かし方でバインダーが表面に偏り、押し方で気孔の道筋が変わります。 しかも工程の中で、乾燥・溶媒回収はエネルギーの大半を、化成・エージングは時間とコストの大きな部分を占めるとされています。
2. 工程の地図 ― どこにコストとエネルギーがかかるか
iScience 2021年のレビュー[参考資料1]は、リチウムイオン電池の製造を電極の調製、セルの組立、電気化学的な活性化の三つに分けています。 ダイキン工業の技術コラム[参考資料7]は、同じことを「前工程(電極作製)」と「後工程(セルを組んで電池の形にしていく)」と呼んでいます。
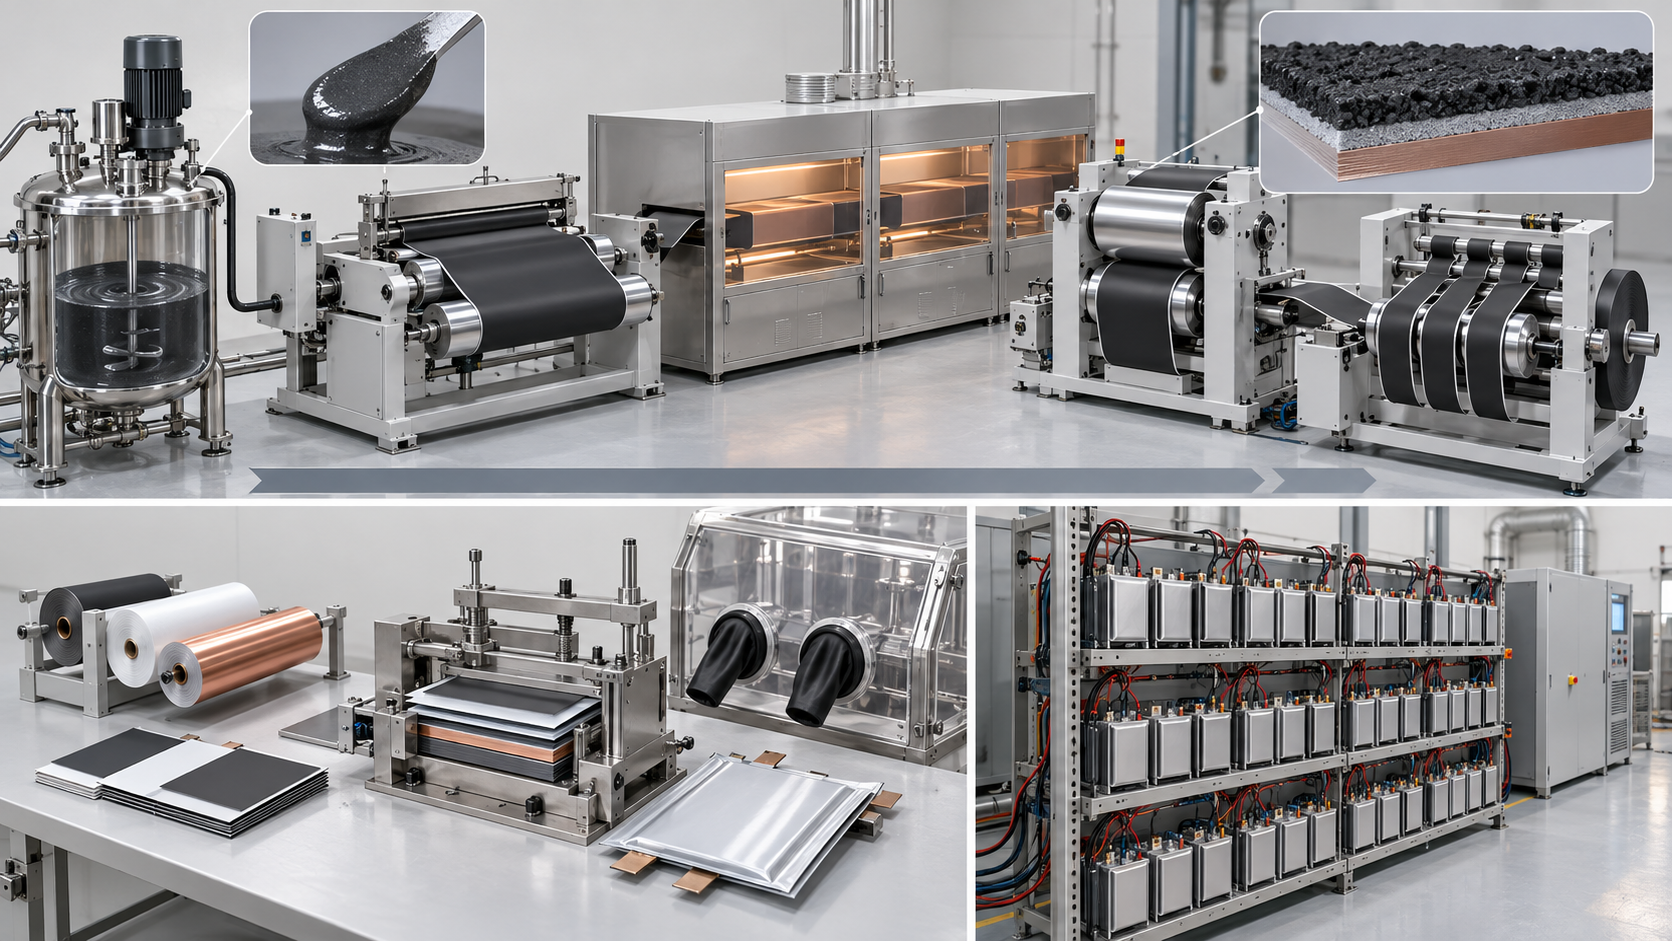
元のSVG模式図と正確な説明を見る
このうち、どこに費用とエネルギーが集中するのでしょうか。レビューが引用している二つの見積りを並べます。
読み取れることは、レビューの記述どおりです[参考資料1]事実。
- コスト:電極の塗工・乾燥・セルの化成・エージングで、製造コスト全体の48%。化成・エージングだけで約32.6%で、最も大きい
- エネルギー:パイロット規模の工場の実測では、乾燥・溶媒回収が約47%、ドライルームが約29%。長時間の加熱と排気の冷却が理由とされる
- 時間:塗工・圧延・スリットは毎分数十〜百数十mのロール・ツー・ロール工程だが、真空乾燥は12〜30時間、化成・エージングは1.5〜3週間におよぶ
つまり、連続して速く流れる工程(塗工・圧延・スリット)より、時間をかけて待つ工程(乾燥、化成、エージング)のほうに、コストとエネルギーが集中しているという構図です(本記事による解説)。
3. 混練(スラリー) ― 素材技術者の視点①:混ぜる順番が電極の骨組みを変える
最初の工程は、活物質、導電助剤、バインダーを溶媒と混ぜて、塗れるスラリーにすることです。 レビュー[参考資料1・2]によれば、正極ではPVdFをNMPに溶かし、負極ではSBRをCMCとともに水に分散させるのが一般的です事実。 現在の産業では、大量のスラリーをつくるために遊星式のミキサーが使われており、混練は製造コスト全体の約7.9%、時間は30分〜5時間とされています事実。
iScience 2025年のレビュー[参考資料2]は、混合を予備混合(粉どうし)と主混合(スラリー)に分けて紹介しています。 従来の方法は、各成分を溶媒に直接分散させるもので、均一な分散には長い撹拌や超音波が必要でエネルギーと時間がかかり、それでも凝集や相分離が残りうるとされています。 これに対し、粉の段階で先に混ぜて軽く粉砕する予備混合は、「溶媒中での長い分散への依存を減らし、処理時間とエネルギーを減らしうる」と述べられています事実。
iScience 2021年のレビュー[参考資料1]は、Wang らの研究(2020年)を紹介しています事実。
- 順序A:先に導電カーボンをPVdF/NMP溶液に加えてから活物質を入れる。→ 活物質の粒子のあいだに、多孔質のカーボンとバインダーのネットワークができる
- 順序B:先にカーボンと活物質の粉を混ぜ、その粉をPVdF/NMP溶液に入れる。→ 乾燥後、活物質の表面にカーボンとバインダーの層ができる
レビューによれば、よい方の順序(順序A)で、LiNi0.33Mn0.33Co0.33O2(NMC111)電極のイオン伝導度と5Cでのレート特性が2倍になったとされています事実(この値はレビューが引用した実験室規模の結果で、量産セルの性能ではありません)。
ここから読み取れるのは、電極の性能が「配合」だけでなく「組織」で決まるということです。 配合表は同じでも、導電助剤とバインダーが粒子のあいだにネットワークとしてあるのか、粒子を覆う殻としてあるのかで、電子とイオンの通り道が違います(本記事による解説)。 導電助剤とバインダーの役割は、本シリーズ『導電助剤とバインダー』編で詳しく扱います。
固形分を上げると、何が起こるか
スラリーの固形分(溶媒を除いた粉と高分子の割合)を上げると、溶媒の使用量と乾燥の時間を減らせます。 レビュー[参考資料1]は、高濃度のスラリーは粘度が高く、従来のスロットダイでは塗れないことがあり、押出し成形で圧力を加えて塗る方法が試みられていると述べています事実。 超音波混合は、気泡の崩壊による微小な乱流で高濃度スラリーを混合でき、外部撹拌なしで従来の混合より少ないエネルギーで済むとされています事実(原論文は本稿では未確認)。 粘度は、レオメータで粘度・弾性・降伏点などを測って評価します事実[参考資料2]。
4. 塗工
スラリーは、金属箔(正極はアルミ箔、負極は銅箔)に塗られます。 iScience 2025年のレビュー[参考資料2]は、スロットダイ、ロール・ツー・ロール、コンマバーを、産業で広く使われる塗工法として挙げています事実。
- スロットダイ:「前計量方式」。ダイに送るスラリーの流量を前もって決めておくので、塗膜の厚みを精密に制御しやすい。産業用の機械は最大で約300 ft/min(約90 m/min)の速度で動く、とされる。一方で、端が厚くなりやすく、セル組立で問題になりうる
- コンマバー、ロール・ツー・ロール:「自己計量方式」。ギャップで厚みを決める。間欠塗工に向く
- 塗膜の厚み:現在は50〜300 µmの範囲で、より厚い電極(40〜50 mg/cm²、700 µm超)が求められている。ダイと箔のギャップを広げる必要があり、広げすぎると上流に液があふれて不均一になるため、塗工できる条件の窓(コーティング・ウィンドウ)を守ることが重要
- 塗工量:両面同時塗工などで、乾燥後で70〜300 g/m²の塗工量を、端のシャープさ3 mm未満で制御できるとされる
すべて事実(iScience 2025のレビュー[参考資料2]。速度や塗工量は機械メーカーの紹介内容で、メーカー公称値にあたります)。ダイキン工業の技術コラム[参考資料7]は、塗工法で作る活物質層の厚みを片面で50〜100 µmとしています。
塗工は、どこかの時点の濃度ムラや厚みムラが、そのまま電極の性能のムラになる工程です。 レビューも、塗膜の微細構造やスラリーの分布のばらつきは、セルの性能に大きく影響し、塗工の不均一はLiイオンの輸送を損なうと述べています事実。
5. 乾燥 ― 素材技術者の視点②:速く乾かすとバインダーが表面に浮く
塗った膜は、長い乾燥炉で溶媒を飛ばします。 ダイキン工業の技術コラム[参考資料7]によれば、正極のNMP系は乾燥温度が120〜130 ℃と高く、乾燥でエネルギーを多く使います事実。 NMPの沸点は約202 ℃(PubChemが集約する公的データ。ダイキンのコラムは約204 ℃と記載)です事実。 また、ダイキンは負極は水の蒸発潜熱が大きく、水系でも乾燥のエネルギーは意外と大きいと述べています事実。
Dorn らの論文(Communications Chemistry, 2026)[参考資料3]は、導入でこう説明しています事実。
- 湿式の乾燥では、毛細管力による対流と溶媒の蒸発が、PVdFバインダーと導電助剤(まとめて「カーボン・バインダー領域」)を電極の外側(表面側)へ運びうる
- この不均一な分布は、粒子どうし・粒子と集電体の接触を損ない、電子抵抗の増加、接着強度の低下、容量低下の加速につながる
- ペーストの固形分と乾燥のしかたが、この移動のしやすさに関わる。先行研究では、バインダーの深さ方向の分布と乾燥温度が関連づけられている
同論文は、NCM622正極の二つの配合を比べ、バインダー移動が目立つ試料と、そうでない基準試料を、フッ素の深さ分布(グロー放電・セクター磁場型質量分析)で区別できることを示しています。 ただし基準試料でも、バインダーが表面へ寄る兆候が検出されたと述べており、溶媒を蒸発させる以上、ある程度のバインダーの移動は避けられないという読みをしています事実。
素材の側から見ると、これはバインダーの「分子の大きさ」「溶媒への溶けやすさ」「粒子表面への吸着しやすさ」が、乾燥のしやすさと表裏になっていると読めます。 乾燥を速めてエネルギーと時間を減らしたい工程の要請と、バインダーを均一に残したい電極の要請は、ぶつかります。 バインダーの設計は、乾燥の速さに耐える設計でもあります(本記事による解説)。
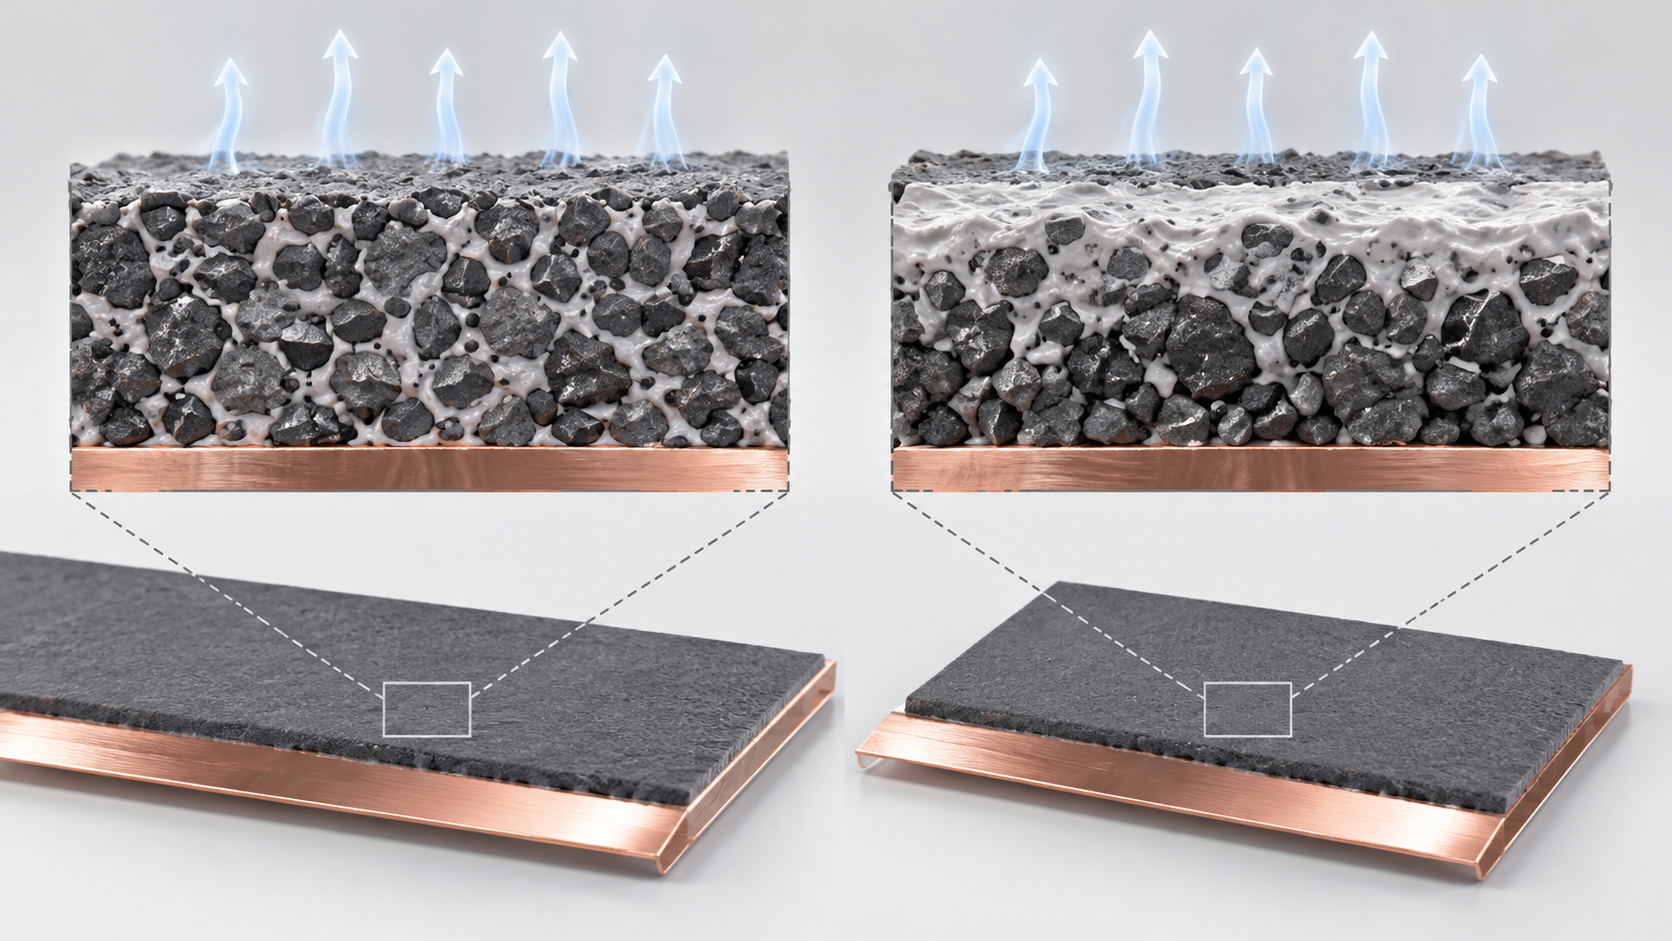
元のSVG模式図と正確な説明を見る
乾かしすぎにも落とし穴がある
セル組立の前には、電極から残った水分を除くため真空乾燥をします。 LiPF6が水と反応するとHFが生じ、活物質を傷めたり、電池の性能を下げたりするためです[参考資料1]事実。 真空乾燥は、60〜150 ℃で12時間以上かけることが多い、とレビューは述べています事実。
ところが、「水分が少ないほど良い」とは限りません。 レビューが紹介する Huttner らの比較(2019年)では、120 ℃の長時間の真空乾燥は水分を最も低くしたが、電気化学的な性能は最も悪かった一方、室温(20 ℃)で20分のアルゴンパージでは、レートでもサイクルでも最も高い容量を示しました事実(実験室規模の結果)。 著者らは、高温の長時間乾燥がPVdFやCMC/SBRの結合力を損ない、電極の構造を傷める可能性を挙げ、水分326 ppm程度(アルゴンパージ後)でも良好な性能が得られたこと、少量の水がSEIの形成と安定に寄与しうることも指摘したとされています事実。 乾燥は、「水を除く」だけでなく、バインダーの状態を保つ工程でもあります(本記事による解説)。
6. NMPの溶媒回収と規制
正極のウェットプロセスで使うNMPは、可燃性で、工場の建物は防爆仕様が必要であり、高価なので焼却せず回収が必須とされます事実(ダイキン工業[参考資料7])。 iScience 2021年のレビューは、乾燥で蒸発したNMPを凝縮器で回収し、蒸留して再利用すること、再利用でNMPに20〜30%の損失があると報告されていること(Ahmed ら, 2016の引用)を述べています事実。 一方、iScience 2025年のレビューは、機械メーカー(Dürr)がNMP回収率99%、蒸留後の再利用率95%をうたう統合システムを提供していると紹介しています事実(メーカー公称値で、条件は未確認)。 二つの数字は、対象や定義が違う可能性があり、優劣を比べるものではありません。
規制:NMPは欧州で制限されている
NMP(1-メチル-2-ピロリドン)は、欧州の化学物質規制REACHで制限されています。欧州委員会規則(EU)2018/588(2018年4月18日、官報 L 99/3)は、REACHの附属書XVIIに項目71として次を追加しました事実[参考資料5]。
- 対象:NMPそのもの、およびNMPを0.3%以上含む混合物。NMPを0.3%以上含む混合物は、CLP規則(EU)No 1272/2008で生殖毒性区分1Bに分類される、と規則の前文に記載
- 内容:2020年5月9日以降、事業者は、作業者の暴露について吸入14.4 mg/m³、経皮4.8 mg/kg/日の導出無影響レベル(DNEL)を化学物質安全性報告書と安全データシートに記載しなければ上市できず、製造・使用では、暴露がこのDNEL未満になるようリスク管理措置をとる必要がある
- 例外:電線被覆の溶媒・反応剤としての用途には、適用が2024年5月9日からの特例がある
つまり、規制の段階は「採択・施行(適用開始)済み」です事実。 この規制はNMPの使用を禁じるものではなく、作業者の暴露を一定以下にする義務を課すものです。 電池工場でNMPを使い続けるには、閉じた系での取り扱いと回収が、設備設計の前提になります(本記事による解説)。
なお、日本や米国などEU以外のNMP規制は、本稿の調査範囲では確認していません。
7. 本稿の計算:乾かす溶媒の量と、蒸発の熱
乾燥にかかるエネルギーを、桁で見てみます。まず、固形分から溶媒の量を求めます。
前提本稿の計算
- スラリーの固形分(溶媒を除いた質量割合)を50%・60%・70%とする(本稿が置いた例示で、実際の配合ではありません)
- NMPの蒸発熱は 127.3 kcal/kg = 約533 kJ/kg = 約0.148 kWh/kg(HSDBの記録、PubChem[参考資料6])事実
- 乾燥塗膜1 kgが蓄える電気エネルギーは、活物質96%、比容量160 mAh/g、平均電圧3.7 Vとして 約0.57 kWh(すべて本稿の仮定)
計算(乾燥塗膜1 kgあたり)
- NMPの質量:(1 − 固形分)÷ 固形分 = 50%で1.00 kg、60%で0.67 kg、70%で0.43 kg
- 蒸発に最低限必要な熱:× 0.148 kWh/kg = 0.148 / 0.099 / 0.063 kWh
- 塗膜が蓄えるエネルギーに対する比:÷ 0.57 kWh = 約26% / 約17% / 約11%
読み取り:固形分を50%から70%に上げると、乾かす溶媒は約57%減ります。 蒸発の潜熱だけで、正極の塗膜が蓄える電気エネルギーの1〜2割台になります。実際の乾燥炉は、熱風の加熱と排気、溶媒の凝縮・蒸留があるので、これより大きくなります(本記事による解説)。 前提と限界:固形分、蓄電量、塗膜の組成はすべて本稿の仮定です。実際のライン、セル、負極側(水系)の乾燥は含みません。
前提本稿の計算
- iScience 2021のレビュー[参考資料1]の表1にある、32 AhのLMO/黒鉛セルのパイロット規模の工場の実測(Yuanら, 2017の引用)。セルあたりのエネルギー消費:乾燥・溶媒回収6.22 kWh、ドライルーム3.9 kWh、全工程の合計13.28 kWh事実
- セルの平均電圧を3.8 Vと仮定する(本稿の仮定)→ セルが蓄える電気エネルギーは 32 Ah × 3.8 V = 約0.12 kWh
計算
- 合計13.28 kWh ÷ 0.12 kWh = 約110倍
- 乾燥・溶媒回収だけでも 6.22 ÷ 0.12 = 約50倍
読み取り:パイロット規模の工場の実測では、電池1個を作るために使った電力が、その電池が蓄える電気エネルギーの百倍の桁になっています。 前提と限界:この値は小規模なパイロット工場の稼働率が低い条件の実測として引用されたもので、量産工場の値ではありません。量産ではこれより小さい可能性が高いと考えられますが、その数値は本稿では確認できていません。 原論文(Yuanら)の単位や分母は直接確認していません。桁の感覚をつかむための例として読んでください。
8. 圧延 ― 素材技術者の視点③:押し固めるほど良いわけではない
乾いた塗膜は、ロールで押し固められます(圧延、カレンダリング)。 iScience 2025年のレビュー[参考資料2]によれば、圧延は塗膜の気孔率を20〜40%下げ、密度と電子伝導度を高め、集電体との接着を改善し、表面を平滑にします事実。 製造コスト全体の約5%と小さい工程ですが、電極の物理的な性質を決める工程です[参考資料1]。
押し固めるほど、体積あたりに入る活物質は増えます。しかし気孔は、電解液が入ってLiイオンが通る道でもあります。 レビューは、圧延しすぎると拡散の経路が短くなる反面、粒子が割れ、界面が融合し、副反応と寿命の低下を招くと述べています事実[参考資料2]。 また、数値シミュレーションと機械学習の研究(レビューの引用)では、電極の曲がりくねり(トルチュオシティ)が、初期気孔率と圧延圧力に強く依存するとされます事実[参考資料1]。
圧延の条件でも、バインダーが顔を出します。熱可塑性のPVdFは温度が上がると弾性変形しやすくなり、圧延温度が高いほど、気孔率と圧縮抵抗が下がり、接着強度が上がるとレビューは述べています事実[参考資料1]。 一方、120 ℃を超える高温圧延は、容量を下げるため推奨されないとされます事実[参考資料2]。 さらに、除圧したあとに電極が戻る弾性回復が、最大17%という予測も紹介されています(離散要素法のシミュレーション)事実[参考資料1]。
圧延の限界は、材料の側でも動かせます。Raju らの論文(Energy & Environmental Science, 2026)[参考資料4]は、単結晶のLiNi0.8Mn0.1Co0.1O2(SC-NMC811)が、従来の正極より高い充填密度まで圧延できることを利用し、気孔率25%まで圧延した電極にレーザーで穴を開けて、平均気孔率30%未満で高いレート特性を得た、と報告しています事実(実験室規模)。 同論文は背景として、商用の電極の気孔率の目標は35%以下だと述べています事実。 多結晶の二次粒子は押すと割れやすく、単結晶は強い圧延に耐える ― 粒子の設計と圧延条件は、セットで決まります(本記事による解説)。
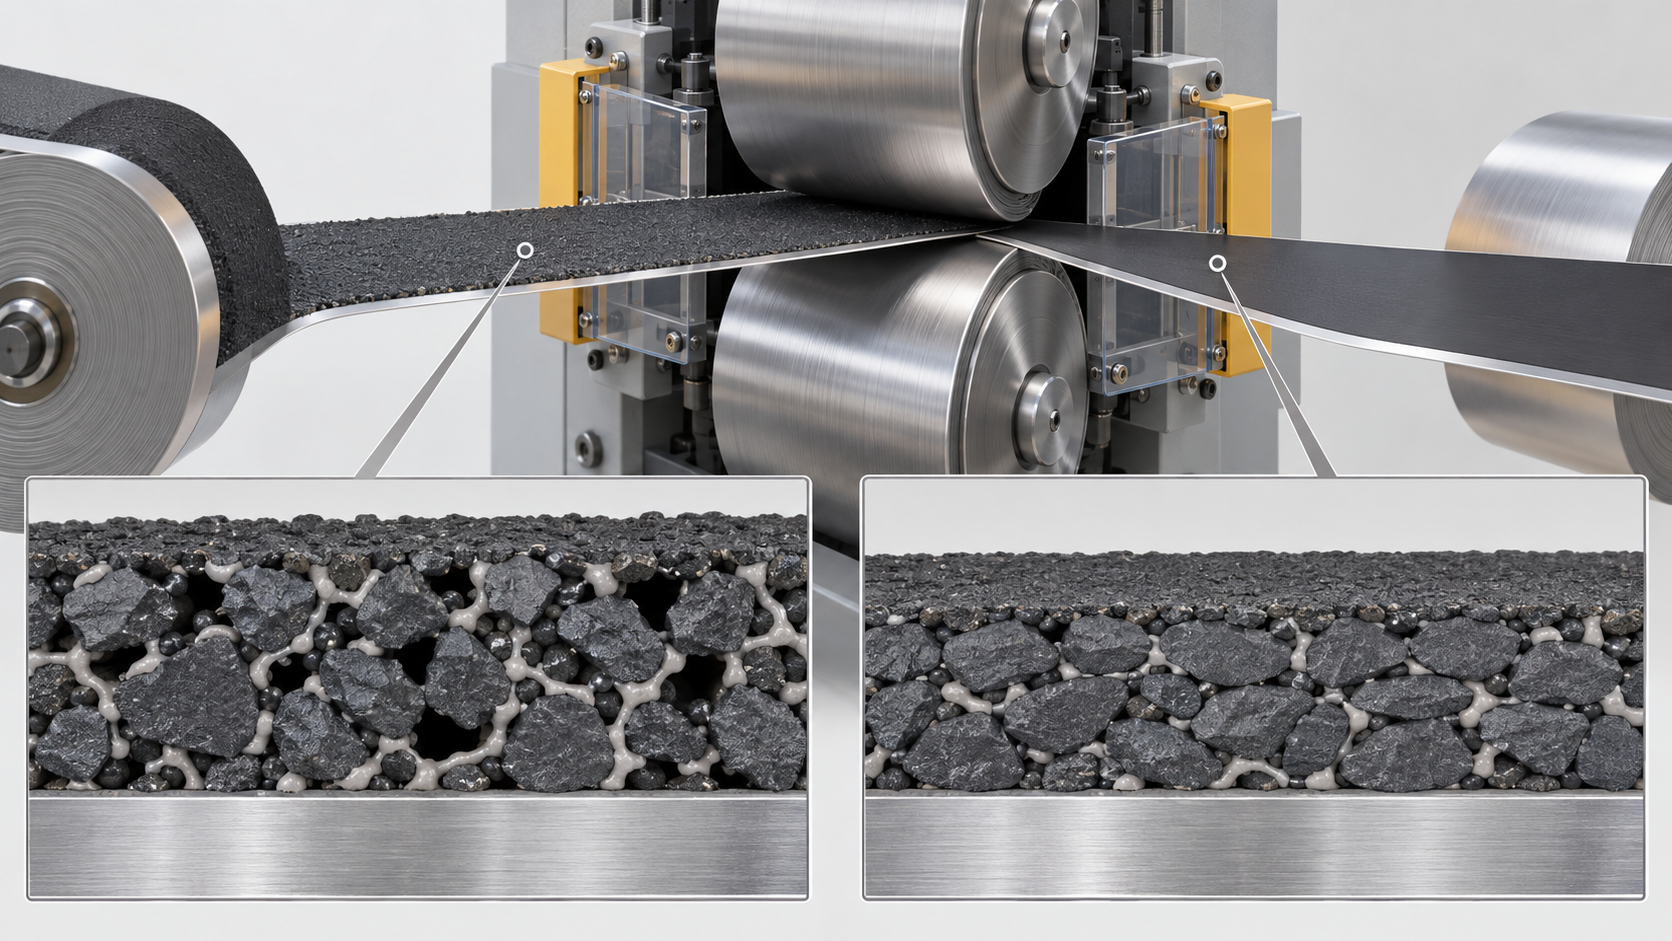
元のSVG模式図と正確な説明を見る
9. スリット・巻回/積層・注液
圧延した電極は、スリットで必要な幅に切られます。毎分80〜150 mの低コスト(製造コストの約3.1%)の工程で、ブレードやチゼルが使われ、レーザー切断も使われています事実[参考資料1]。 その後、電極とセパレータを巻回または積層して、ドライルームでセルの内部構造をつくり、アルミと銅のタブを溶接し、外装に収めます事実[参考資料1]。
注液 ― 液が隅々まで届くまで
電解液は、封止の前に注入されます。iScience 2025年のレビュー[参考資料2]は、この工程を次のように説明しています事実。
- 電解液が、負極・正極・セパレータのすべての空隙に染み込むまで、ドライルームで通常12〜24時間かかる
- 濡れ(ウェッティング)は、電解液が入った気孔の体積を、全気孔の体積で割った比と定義される。毛細管力を働かせるため、注液中と注液後に圧力を変える。濡れの時間を縮めるため、セル内を大気圧より低い圧力(例:100 mbar)にすることも一般的
- 濡れが不十分だと、初回の充電でSEIが活物質の粒子に均一にできず、電解液の分解、クーロン効率の低下、リチウムデンドライトの成長の引き金になりうる
- 大型の角形・円筒形では、何回かに分けて注液するため、工程時間が最大3週間におよぶ場合がある
石川総説が「電極やセパレータへの含浸補助」を電解液の添加剤の重要な効果に挙げていたのは(本シリーズ『電解液とセパレータ』編の第3章)、まさにこの工程の時間を縮める意味があります(本記事による解説)。 また、圧延で気孔率を下げた電極は、液が染み込みにくくなる方向にも働くため、圧延と注液は、気孔という同じ構造をめぐる、逆向きの要求でもあります(本記事による解説)。
10. 化成とエージング
注液したセルは、そのままでは使えません。化成と呼ぶ最初の充放電で、負極の表面にSEIをつくります。 iScience 2021年のレビュー[参考資料1]は、次のように説明しています事実。
- 黒鉛負極の電位(0〜0.25 V vs. Li/Li⁺)は、電解液の還元電位(約1 V)より低いので、化成とエージングの間に電解液が分解してSEIができる
- 化成電流や温度が高すぎると、多孔質のSEIしかできず、電解液と負極の接触を防げない。分解が続くと、限られたリチウムが消費され容量が劣化する。緻密で安定なSEIには、低い電流(例:C/20)で何回かの充放電を行い、徐々にレートを上げる
- 高電流の化成は、黒鉛表面でのリチウムの析出を招きうる
- 発生したガスは、安全のため逃がす。化成の途中または後に、セルを棚に置くエージングで、電解液の浸透とSEIの安定化を完了させる。エージングは自己放電の確認も兼ねる
本シリーズ『電解液とセパレータ』編で見たとおり、VC、FEC、LiFSIなどの電解液の成分は、SEIの材料です。 それらが実際に消費され、被膜になるのは、工場の化成の工程です。 つまり、電解液の配合の設計は、化成の条件の設計と一体です(本記事による解説)。 電池は、材料を組み立てた時点では未完成で、化成で初めて、負極と電解液が共同でつくった被膜をもった電池になります。
化成は時間がかかります。BatPaCモデルの試算では、化成・エージングが製造コストの約32.6%を占め、最大1.5〜3週間かかるとされます事実[参考資料1]。 そこで、短縮の試みが報告されています。レビューが紹介する二つの研究は、逆向きの結論を示しています事実。
| 研究(レビューの引用) | セル | 提案 | 結果(実験室規模) |
|---|---|---|---|
| Lee ら(2004) | LiCoO2/黒鉛 | 充電の上限電圧を4.2 Vから3.7 Vに下げる | 化成時間を半分にできる。SEIの形成は3.7 Vまでにほぼ終わると主張。サイクル安定性とクーロン効率に有意差なし |
| Wood ら(An ら, 2017) | NMC/黒鉛パウチセル | SEIの主な形成反応は高い充電状態で起きるとし、3.9〜4.2 Vの高SOC領域で繰り返す | 従来の0.05 C・3サイクルの化成より8.5倍速く、約14時間で終わる。性能は損なわれない |
すべて事実(iScience 2021のレビュー[参考資料1]による引用。原論文は本稿では直接開いていません)。条件が異なる実験室規模の結果で、どちらが正しいかを決める材料ではありません。
ほかに、化成中に機械的な荷重をかけると、化成時間が約20%短縮されたという報告(Heimesら, 2019)や、高温は短縮効果が限られるという報告も、レビューは紹介しています事実。 化成の最適条件は、セルの材料の組み合わせで違うということが、ここから読み取れます(本記事による解説)。
11. ドライ電極とのちがい
本シリーズ『ドライ電極』編は、溶媒を使わない電極の作り方を扱っています。 ここまでの工程の地図に重ねると、ドライ電極が省くのは乾燥と溶媒回収、つまり、パイロット規模の実測でエネルギーの約47%を占めた工程です[参考資料1]。 一方、ドライ電極でも圧延(熱間の圧延や押し固め)、巻回/積層、注液、化成、エージングは残ります。iScience 2021年のレビューも、溶媒を使わない塗工について、乾式で堆積したあとに熱間圧延する例を紹介しています事実[参考資料1]。
つまり、ドライ化は工程の一部を置き換えるもので、電極製造の全体を置き換えるものではありません。 とくに化成・エージングの時間(コストの約3分の1)と、注液の濡れの問題は、ドライ電極でも別の形で残ります(本記事による解説)。 定量的な削減効果は、本稿の調査範囲では一次情報で確認できていません(『ドライ電極』編の記述と同じです)。
12. 課題と、本稿で確認できなかったこと
(1) 工程別のコスト・エネルギーは、前提の異なる推計と小規模な実測
図3の値は、BatPaCモデルの試算と、32 Ahセルのパイロット規模の工場の実測という、前提の異なる二つの引用です。 量産工場の工程別のエネルギー・コストの実績値は、本稿では確認できませんでした。
(2) 乾燥条件とバインダー移動の定量的な関係
バインダー移動が乾燥温度や固形分と関連することは確認できましたが、何℃・何m/分で、どれだけ偏るかという数値は、本稿の調査範囲で確認できませんでした。
(3) EU以外のNMP規制、水系正極
日本や米国のNMP規制は、本稿では確認していません。水系スラリーで正極をつくる試み(PPG社など)は、レビューが言及していますが[参考資料1]、詳細は確認していません。
(4) 引用された原論文の未確認
Wang(2020)、Huttner(2019)、Lee(2004)、Wood(2017)、Yuan(2017)、Nelson(2019)、Ahmed(2016)などは、レビューの記述を通じて引用しており、原論文は直接開いていません。数値はレビューが報告したものとして扱っています。
- 電極は混ぜ方・乾かし方・押し方の履歴を持つ。混ぜる順番で、NMC111電極のイオン伝導度とレート特性が2倍になった例がある(実験室規模)事実
- 乾燥・溶媒回収がパイロット規模の実測でエネルギーの約47%。化成・エージングが試算で製造コストの約33%事実
- 乾燥ではバインダーが毛細管力で表面側へ運ばれうる。接着低下と容量低下の原因になる事実
- NMPは欧州で制限(規則(EU)2018/588、項目71)。採択・適用開始済み。作業者の暴露を下げる義務を課す事実
- 固形分を50%から70%に上げると、乾かすNMPは約57%減る。蒸発熱だけで塗膜の蓄電量の1〜2割台本稿の計算
- 圧延は気孔率を20〜40%下げるが、やりすぎると粒子が割れ寿命が下がる。商用の気孔率の目標は35%以下事実
- 化成は電解液の添加剤がSEIになる工程。短縮法の研究は逆向きの結論を示している事実
13. 評価・標準の読み方
初めて読むときは、「どの数字が大きいか」より先に、次の順番で比較の条件を揃えてください。以下は本記事の編集上の確認手順で、規格が定める合格値や試験条件ではありません。
- ① 何を測ったか
- 塗布量、厚さ・密度のばらつき、歩留まり、生産速度。単位と、材料・部品・完成システムのどこを測った値かを確認します。
- ② どの条件か
- スラリー配合、乾燥条件、幅、ライン速度、圧延、検査範囲。条件が異なる結果は、まず別の結果として読みます。
- ③ 比較で間違えやすい点
- 試作ラインの性能を、そのまま量産時の歩留まりや原価に読み替えない
- ④ 規格の役割は何か
- 規格番号・名称・発行年・適用範囲を発行機関の資料で確認します。試験方法、安全性、相互接続、管理体制のどれを扱う規格かを分けて読みます。規格名の記載だけで、試験実施・適合・認証まで済んでいるとは判断しません。
比較を始めるためのメモ:対象/単位/測定条件/試料数とばらつき/比較対象/規格の版/確認できない点を、ひとまとまりで残しましょう。公開概要しか確認できない規格の数値条件や合格基準は、推測して補いません。
14. 用語集
- スラリー
- 粉体を溶媒に分散させた泥状の混合物。電極の塗工に使う。
- NMP
- N-メチル-2-ピロリドン。正極のスラリーでPVdFを溶かす有機溶媒。沸点は約202 ℃。
- PVdF
- ポリフッ化ビニリデン。正極で一般的なバインダー。
- CMC/SBR
- カルボキシメチルセルロース/スチレン-ブタジエンゴム。負極で一般的な水系バインダー。
- スロットダイ塗工
- 細いスリットからスラリーを押し出して箔に塗る方式。流量で厚みを決める「前計量方式」。
- バインダー移動
- 乾燥中に、バインダー(と導電助剤)が表面側へ運ばれる現象。
- 圧延(カレンダリング)
- 乾いた塗膜をロールで押して、密度と気孔率を調整する工程。
- 気孔率
- 電極の体積に対する空隙の割合。イオンが通る道になる。
- トルチュオシティ
- 電極の気孔の曲がりくねりの度合い。大きいほどイオンが通りにくい。
- ドライルーム
- 水分を厳しく管理した部屋。セルの組立と注液をここで行う。
- 化成
- 注液後の最初の充放電。負極の表面にSEIをつくる。
- エージング
- 化成の後にセルを一定の条件で保管する工程。電解液の浸透、SEIの安定化、自己放電の確認を兼ねる。
- DNEL
- 導出無影響レベル。REACHで、作業者の暴露がこれ未満であれば健康影響が生じないとされる水準。
15. 参考資料(一次情報)
- Y. Liu, R. Zhang, J. Wang, Y. Wang "Current and future lithium-ion battery manufacturing" iScience 24(4), 102332 (2021)(英語、レビュー) — pmc.ncbi.nlm.nih.gov
- A. Nekahi ほか "Advanced lithium-ion battery process manufacturing equipment for gigafactories: Past, present, and future perspectives" iScience 28, 112691 (2025)(英語、レビュー) — pmc.ncbi.nlm.nih.gov
- S. L. Dorn ほか(ミュンスター大学MEET) "Fast method for assessing binder migration in lithium-ion battery electrodes using glow discharge-sector field-mass spectrometry" Communications Chemistry (2026)(英語) — pmc.ncbi.nlm.nih.gov
- K. Raju ほか "Enhancing power density and cycle life of NMC811 battery cathodes via combined dense calendering and laser patterning" Energy & Environmental Science (2026)(英語、題名は検索結果の表記) — pmc.ncbi.nlm.nih.gov
- 欧州委員会 "Commission Regulation (EU) 2018/588 of 18 April 2018 amending Annex XVII to Regulation (EC) No 1907/2006 ... as regards 1-methyl-2-pyrrolidone"(官報 L 99/3, 2018年4月19日、英語) — eur-lex.europa.eu
- PubChem(米国国立医学図書館) 1-Methyl-2-pyrrolidone(沸点・蒸発熱などの集約データ) — pubchem.ncbi.nlm.nih.gov
- ダイキン工業「【連載コラム:電池材料】リチウムイオン電池のドライプロセス」 — daikinchemicals.com
16. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| 製造が電極の調製・セルの組立・電気化学的な活性化の三つに分かれること。正極でPVdFをNMPに溶かし、負極でSBRをCMCとともに水に分散させるのが一般的であること。塗工は両面にスロットダイで行い(アルミ箔・銅箔)、乾燥で蒸発させたNMPを凝縮器で回収・蒸留して再利用し、20〜30%の損失があること(Ahmedらの引用) | iScience 2021のレビュー(Liu, Zhang, Wang)[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| 「前工程(電極作製)」と「後工程(セルを組んで電池の形にしていく)」の区分。正極のNMP系の乾燥温度が120〜130 ℃で、NMPが可燃性で防爆仕様の建屋が要ること、NMPの回収設備と回収費用が必要なこと、負極は水の蒸発潜熱が大きく乾燥のエネルギーが意外と大きいこと。NMPの沸点が約204 ℃とされること。活物質層の厚みが片面で50〜100 µmとされること | ダイキン工業 技術コラム[参考資料 7]https://www.daikinchemicals.com/jp/magazine/report-column-lithium-ion-battery-03.html | 事実 |
| NMPの沸点が約202 ℃であること、NMPの蒸発熱が127.3 kcal/kg(HSDBの記録)であること | PubChemが集約するHSDB・ICSCの記録[参考資料 6]https://pubchem.ncbi.nlm.nih.gov/compound/13387 | 事実 |
| 混練が製造コスト全体の約7.9%、30分〜5時間であり、産業では遊星式のミキサーが使われること。高濃度スラリーは粘度が高く従来のスロットダイでは塗れないことがあり、押出し成形が試みられていること。超音波混合が高濃度スラリーの混合に向き、従来より少ないエネルギーで済むとされること(原論文は未確認) | iScience 2021のレビュー[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| Wangらの研究(2020):カーボンを先にPVdF/NMP溶液に加えると多孔質のカーボン・バインダーのネットワークが、カーボンと活物質を先に混ぜると活物質表面にカーボン・バインダー層ができ、よい順序でNMC111電極のイオン伝導度と5Cのレート特性が2倍になったこと | iScience 2021のレビュー(Wangらの引用、実験室規模)[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| 予備混合(粉どうし)と主混合(スラリー)の区分。従来の溶媒への直接分散は長い撹拌・超音波でエネルギーと時間がかかり、凝集や相分離が残りうること。予備混合・予備粉砕は溶媒中の長い分散への依存を減らし、処理時間とエネルギーを減らしうるとされること。粘度をレオメータで測り、粘度・弾性・降伏点などを評価すること | iScience 2025のレビュー(Nekahiら)[参考資料 2]https://pmc.ncbi.nlm.nih.gov/articles/PMC12268664/ | 事実 |
| スロットダイ・ロール・ツー・ロール・コンマバーが産業で広く使われること。スロットダイは前計量方式で、最大約300 ft/minで動き、端が厚くなりやすいこと。コンマバー・ロール・ツー・ロールは自己計量方式であること。塗膜の厚みが50〜300 µmで、40〜50 mg/cm²・700 µm超が求められていること、コーティング・ウィンドウ。塗工量70〜300 g/m²(乾燥後)、端のシャープさ3 mm未満。Dürrが99%のNMP回収率・95%の再利用率をうたう統合システムを提供していること(メーカー公称値) | iScience 2025のレビュー[参考資料 2]https://pmc.ncbi.nlm.nih.gov/articles/PMC12268664/ | 事実 |
| 塗膜の微細構造やスラリーの分布の変動がセルの性能に大きく影響し、塗工の不均一がLiイオンの輸送を損なうこと | iScience 2025のレビュー[参考資料 2]https://pmc.ncbi.nlm.nih.gov/articles/PMC12268664/ | 事実 |
| コスト:塗工・乾燥・化成・エージングで製造コストの48%、化成・エージングが約32.6%(BatPaC、67 AhのNMC622/黒鉛セル、年10万台の電池パック工場)。エネルギー:乾燥・溶媒回収が約47%、ドライルームが約29%(32 AhのLMO/黒鉛セルのパイロット規模の工場、Yuanらの引用)。塗工・圧延・スリットの速度、真空乾燥12〜30時間、化成・エージング1.5〜3週間 | iScience 2021のレビューの表1(NelsonらとYuanらの引用。原論文は未確認)[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| 乾燥中の毛細管力による対流と蒸発が、PVdFバインダーと導電助剤を電極の表面側へ運びうること。その結果、電子抵抗の増加、接着強度の低下、容量低下の加速につながること。バインダー移動の深さ分布が乾燥温度と関連づけられた先行研究があること。基準試料でも検出可能な移動があり、制御された蒸発でも一定量のバインダーが表面へ引かれること | Dorn ら Communications Chemistry (2026)[参考資料 3]https://pmc.ncbi.nlm.nih.gov/articles/PMC13598097/ | 事実 |
| 真空乾燥の水分とLiPF6からHFが生じること。真空乾燥が60〜150 ℃で12時間以上のことが多いこと。Huttnerら(2019):120 ℃の長時間真空乾燥が水分を最も低くしたが性能は最悪で、20 ℃・20分のアルゴンパージが最も高い容量だったこと。高温長時間乾燥が結合力を損ないうること。水分326 ppm程度でも良好で、少量の水がSEIに寄与しうること | iScience 2021のレビュー(実験室規模、Huttnerらの引用)[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| 規則(EU)2018/588(2018年4月18日、官報L 99/3)が、REACH附属書XVIIに項目71(NMP)を追加したこと。NMPを0.3%以上含む混合物がCLP規則で生殖毒性区分1Bに分類されること。2020年5月9日以降、吸入14.4 mg/m³・経皮4.8 mg/kg/日のDNELを化学物質安全性報告書と安全データシートに記載しなければ上市できず、暴露がDNEL未満になるよう管理すること。電線被覆の用途は2024年5月9日から | EUR-Lexの官報テキスト[参考資料 5]https://eur-lex.europa.eu/legal-content/EN/TXT/HTML/?uri=CELEX:32018R0588 | 事実 |
| 乾燥塗膜1 kgあたりのNMPが固形分50・60・70%で1.00・0.67・0.43 kgになること。蒸発に最低限必要な熱が0.148・0.099・0.063 kWhで、塗膜が蓄えるエネルギー(約0.57 kWh)の約26・17・11%になること。固形分を50%から70%にすると乾かす溶媒が約57%減ること | 本稿の計算。固形分、活物質96%・160 mAh/g・3.7 Vは本稿の仮定。NMPの蒸発熱はHSDBの記録(PubChem)[参考資料 6]https://pubchem.ncbi.nlm.nih.gov/compound/13387 | 本稿の計算 |
| パイロット規模の工場の実測(乾燥・溶媒回収6.22 kWh、ドライルーム3.9 kWh、全工程13.28 kWh/セル)を、セルの蓄電量約0.12 kWh(32 Ah × 3.8 V)で割ると約110倍、乾燥・溶媒回収だけで約50倍になること | 本稿の計算。エネルギー消費は iScience 2021のレビューの表1の値(原論文は未確認)、平均電圧3.8 Vは本稿の仮定[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 本稿の計算 |
| 圧延が塗膜の気孔率を20〜40%下げ、密度・電子伝導度を高め、接着を改善すること。圧延しすぎると粒子の破壊と界面の融合、副反応と寿命の低下を招くこと。熱間圧延は圧縮率が高く戻りが小さいが、120 ℃超は容量低下のため推奨されないこと。2本ロール方式が主流であること | iScience 2025のレビュー[参考資料 2]https://pmc.ncbi.nlm.nih.gov/articles/PMC12268664/ | 事実 |
| 圧延が製造コストの約5.19%であること。圧延温度が高いほど気孔率と圧縮抵抗が下がり接着強度が上がること(PVdFの弾性変形性)。圧延後の弾性回復が最大17%という予測。トルチュオシティが初期気孔率と圧延圧力に強く依存すること。スリットが毎分80〜150 m、コスト約3.09%であること | iScience 2021のレビュー[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| SC-NMC811が従来の正極より高い充填密度まで圧延でき、25%の気孔率まで圧延した電極にレーザーで穴を開けて平均気孔率30%未満で高いレート特性を得たこと(実験室規模)。商用の電極の気孔率の目標が35%以下とされていること | Raju ら Energy & Environmental Science (2026)[参考資料 4]https://pmc.ncbi.nlm.nih.gov/articles/PMC12875191/ | 事実 |
| 注液の濡れが12〜24時間かかること、濡れの定義、圧力を変える手順と100 mbar程度の減圧、濡れが不十分だとSEIが不均一になりうること、大型セルで最大3週間かかる場合があること | iScience 2025のレビュー[参考資料 2]https://pmc.ncbi.nlm.nih.gov/articles/PMC12268664/ | 事実 |
| 化成の説明(黒鉛の電位0〜0.25 Vと電解液の還元電位約1 V、低電流C/20での複数サイクル、高電流でのリチウム析出、ガスの放出、エージングの役割)。化成・エージングが約32.6%のコストで最大1.5〜3週間かかること | iScience 2021のレビュー、iScience 2025のレビュー[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/[参考資料 2]https://pmc.ncbi.nlm.nih.gov/articles/PMC12268664/ | 事実 |
| Leeら(2004)の上限電圧4.2→3.7 Vで化成時間が半分になったこと、Woodら(Anら, 2017)の3.9〜4.2 Vの高SOC領域の繰返しで8.5倍速く約14時間になったこと、Heimesら(2019)の機械荷重で約20%の短縮 | iScience 2021のレビュー(引用、実験室規模。原論文は未確認)[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| 乾式で堆積したあとに熱間圧延する溶媒フリーの電極の例が紹介されていること | iScience 2021のレビュー[参考資料 1]https://pmc.ncbi.nlm.nih.gov/articles/PMC8050716/ | 事実 |
| 「電極の性能は組織で決まる」という読み取り。コストとエネルギーが待つ工程に集中するという整理。バインダーの設計が乾燥の速さに耐える設計でもあるという整理。気孔と注液・圧延の逆向きの要求という整理。化成が電解液の添加剤が消費される場所であり配合と化成条件が一体だという整理。ドライ化が工程の一部を置き換えるものだという整理。単結晶と多結晶の圧延の限界の読み取り | 本記事による解説 | 解説 |
| 量産工場の工程別のエネルギー・コストの実績値、バインダー移動の乾燥条件との定量的な関係、日本・米国のNMP規制、引用された原論文(Wang、Huttner、Lee、Wood、Yuan、Nelson、Ahmedなど) | 本稿の調査範囲で確認できなかったため記載していない。数値はレビューが報告したものとして扱っている | 解説 |
| 図2・図3・図4・図5・図6が実際の工場・電極・測定の図ではなく説明のための作図であること。図1と図7がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月10日/出典は一次情報(査読を経たレビュー論文、欧州委員会規則の官報テキスト、公的データベース、企業の技術コラム)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 量産工場の工程別のエネルギー・コストの実績値、バインダー移動と乾燥条件の定量的な関係、EU以外のNMP規制については、公開された一次情報で確認できなかったため記載していません。 レビューが引用している原論文は直接開いておらず、数値はレビューが報告したものとして扱っています。 第7章の計算は本記事が仮定を置いた例示であり、実測値ではありません。 図はすべて説明用の概念図です。図2〜図6はベクター作図、図1と図7はAI生成イメージであり、いずれも実際の工場・電極・測定結果を示すものではありません。