TECHNOLOGY EXPLAINER
水電解スタックと材料
― 膜の両側に積み重なる、チタン・触媒・ゴムの話
水電解装置の「心臓部」であるスタックは、膜電極接合体、多孔質輸送層、バイポーラ板、シール、締結部品を何十枚も重ねた構造物です。 アノード側は酸性・高電位・酸素という過酷な環境で、選べる金属が限られます。 この記事は、何がどんな材料で作られ、どこが劣化し、なぜコストの中心になるのかを、素材技術者の目線で整理した解説です。 PEM と アルカリの個別の原理は他の記事に譲ります。水素の取扱いに関する助言ではありません。
- 水電解スタックとは何か(3行でつかむ)
- セルを分解する ― 部品と材料の地図
- アノード側とカソード側の環境 ― なぜ金属が選べないのか
- 素材技術者の視点①:チタンは「使える」のであって「無傷」ではない
- 膜電極接合体と多孔質輸送層 ― 界面が性能を決める
- バイポーラ板 ― 高価なチタンを何で置き換えるか
- 本稿の計算:接触抵抗は、劣化の予算をどれだけ食うか
- シール・ガスケットと、接着・封止材とのつながり
- 素材技術者の視点②:シールは「漏れ止め」であり「汚染源」にもなりうる
- 締結 ― 本稿の計算:締付け荷重の桁
- スタックの寿命と劣化 ― どこで何が起きるか
- アルカリ型のスタックとの違い
- 評価と規格
- 課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標であり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別し、根拠の弱い見立ては推測と明記しています。
水素と酸素を同時に扱う装置には、高圧ガス保安法などの法令と、ISO 22734 などの規格があります。 本記事は材料・構造・評価の解説であり、設計・運転・取扱いの個別の助言ではありません。
1. 水電解スタックとは何か(3行でつかむ)
水電解装置は、電気で水を水素と酸素に分けます。「スタック」は、その反応が実際に起きる部分で、同じ構造のセルを何十枚も直列に重ねたものです。 装置全体(電源、水の精製、気液分離、冷却、乾燥など)のうち、スタックの外側をまとめて「システムの周辺機器(BoP)」と呼びます事実[参考資料3]。
- 何が重なっているか:電解質(膜または隔膜)、電極と触媒、電子を通しながらガスと水を通す多孔質層、セルを仕切るバイポーラ板、漏れを止めるシール。これを繰り返し、両端を端板で挟んで締め付けます事実[参考資料3・4]
- なぜ材料の話になるか:DOE の PEM 型の目標表では、スタックの設備費は 2022年の状況値で 450 ドル/kW、2026年の目標が 100 ドル/kW です。IRENA は、アルカリ型ではバイポーラ板がスタック費用の一部にとどまるのに対し、PEM 型では 50% 超を占めるとしています事実[参考資料1・3]
- この記事の守備範囲:PEM 型・アルカリ型それぞれの反応原理は、本シリーズ『PEM水電解』『アルカリ水電解』編で扱います。ここではスタックに共通する構造材料と、その劣化に絞ります
スタックの材料選びは、「触媒が何か」より先に、「アノード側で何が溶けずに残るか」で決まります。 PEM 型のアノード側では、カーボンは酸化され、ステンレスは腐食しやすく、結果としてチタン系の材料に選択肢が絞られます。 そのチタンも、時間とともに表面に酸化膜ができ、接触抵抗が上がります事実[参考資料4]。
2. セルを分解する ― 部品と材料の地図
PEM 型のセルは、中心の電解質膜を基準に、左右対称に近い層構造をしています。 下の図は、どんな部品がどの順に並ぶかを示す概念図です。個々の製品の実物の寸法や層の厚みを描いたものではありません。
IRENA の報告書は、4種類の水電解装置の主要部品を表にまとめています。そのうち、スタックの構造材料に関する部分を次に抜き出します事実[参考資料3]。
| 部品 | アルカリ型 | PEM型 | AEM型 |
|---|---|---|---|
| アノード側 多孔質輸送層 | ニッケルメッシュ(常にあるとは限らない) | 白金被覆の焼結多孔質チタン | ニッケルフォーム |
| カソード側 多孔質輸送層 | ニッケルメッシュ | 焼結多孔質チタン、またはカーボンクロス | ニッケルフォーム、またはカーボンクロス |
| アノード側 バイポーラ板 | ニッケル被覆ステンレス | 白金被覆チタン | ニッケル被覆ステンレス |
| カソード側 バイポーラ板 | ニッケル被覆ステンレス | 金被覆チタン | ニッケル被覆ステンレス |
| フレーム・シール | PSU、PTFE、EPDM | PTFE、PSU、ETFE | PTFE、Silicon(表の表記のまま) |
IRENA(2020)の Table 1 から、スタックの構造材料の行を抜粋(表は IRENA の分析にもとづく)。同表の注記では、色付きのセルはメーカーや研究機関によって大きく異なる条件・部品とされています。AEM 型の「Silicon」は表中の表記で、同報告書内に説明は確認できませんでした。
この表は2020年時点の IRENA の整理で、現在の各社の実機がこのとおりとは限りません(「解説」)。 それでも、PEM 型の列だけに貴金属の被覆(白金・金)が並び、アルカリ型・AEM 型の列には並ばないことが読み取れます。 これが、次の章で述べる「環境の厳しさ」の差に対応しています。
3. アノード側とカソード側の環境 ― なぜ金属が選べないのか
PEM 型の膜は、スルホン酸基をもつ強い酸の固体です。その片側(アノード)では水が酸化されて酸素が出ます。 Babic らのレビューは、アノード側の電位が 1.4 V 超であり、この条件ではカーボンが酸化されるため、触媒の担体にも使えないと述べています事実[参考資料4]。 同じレビューは、高電位ではステンレス系の部品が腐食で制限されること、アノード側の多孔質輸送層とバイポーラ板にはチタンが標準的な材料であることを述べています[参考資料4]。
一方、カソード側は水素が出る側です。Babic らは、高圧の水素側ではチタン水素化物の形成が無視できず、これがチタンを弱めると述べています事実[参考資料4]。 また、膜の化学的な劣化(薄化)は、カソード側でより顕著だと文献をまとめて述べています。 透過した酸素と白金触媒上の水素から過酸化水素やラジカルができ、それがイオン交換膜(アイオノマー)を攻撃するという説明です[参考資料4]。
4. 素材技術者の視点①:チタンは「使える」のであって「無傷」ではない
チタンが酸性・高電位の環境で使えるのは、表面にできる酸化膜が下地を守るからです。これは耐食材料として当たり前の性質です。 ところが電解槽では、その同じ酸化膜が、電気を流す経路の邪魔になります。
- Lettenmeier らは、チタンの自然な不動態化が、表面に非晶質で半導体的な TiO2−x を作るため、接触抵抗を低く保つには金や白金などの追加の被覆が必要になると述べています事実[参考資料5]。
- Babic らは、チタンは時間とともに酸化層ができ、実効的な導電率とセル性能を下げること、陽イオン汚染の可逆な影響を取り除いたあとは、Ti 製の多孔質輸送層の不動態化が性能低下の主な要因になると述べています事実[参考資料4]。
- JRC の報告も、材料劣化の例としてTi 系の多孔質輸送層とバイポーラ板での、酸化チタンの形成による不動態化を挙げています事実[参考資料8]。
つまり、「チタンなら安心」ではなく、「チタンしか選べないが、その表面の状態を管理し続ける必要がある」というのが実態です(本記事による解説)。 酸化膜を厚くしない、薄い貴金属や窒化物で覆う、接触圧を保つ、といった対策は、どれも「接触抵抗」という一つの数字に帰着します。この数字の大きさを第7章で見積もります。
Frensch らは、PEM 型セルを7つの運転モード(定電流・定電圧・電流サイクルなど)で約500時間運転し、比較しました。 電流サイクルの速い運転では、立ち上げ期(ブレークイン)と同様に全体のオーム抵抗が下がる一方、触媒バインダーからのフッ化物の放出が増え、膜が薄くなってガスの透過が増える懸念があると報告しています。 それ以外のモードではオーム抵抗が増え、チタン部品の不動態化が疑われると述べています。 さらに温度が高いと性能は上がるが、膜の薄化と不動態化の両方を促進するとしています事実[参考資料7]。 これは単一の実験セルでの結果(約500時間)であり、商用スタックの寿命をそのまま示すものではありません。
5. 膜電極接合体と多孔質輸送層 ― 界面が性能を決める
(1) 膜電極接合体(MEA)
PEM 型のセルの中心は、電解質膜の両面に触媒層を塗った触媒被覆膜(CCM)です。Babic らのレビューは、電解質の厚みを約 0.2 mm とし、液体電解質をもつアルカリ型に比べてオーム抵抗が小さいため、1〜3 A/cm²の電流密度と高い差圧での運転が可能だと述べています事実[参考資料4]。 アノード触媒には酸化イリジウム(IrO2)が使われます。ルテニウム酸化物は活性は高いものの、溶解・腐食の速さが許容できないため、イリジウムが選ばれている、と同レビューは説明しています[参考資料4]。 触媒の使用量と資源の問題は、本シリーズ『白金族金属と触媒』編で扱います。
(2) 多孔質輸送層(PTL)― 水とガスの通り道
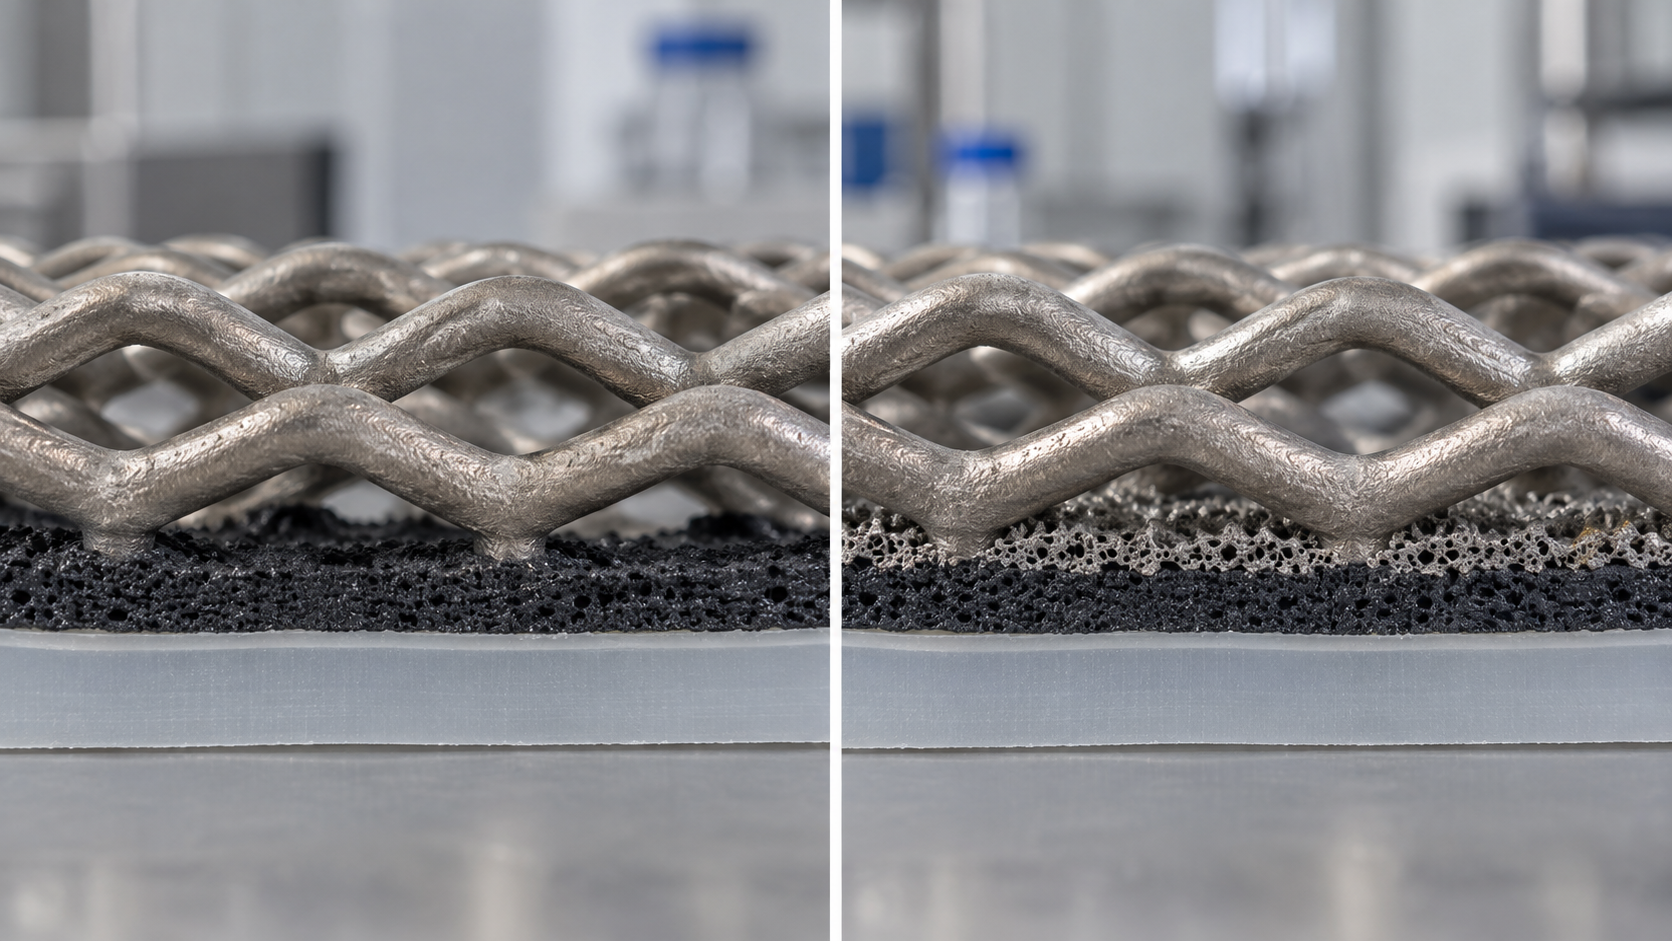
アノード側では、水が膜に向かって流れ、発生した酸素が逆向きに出ていきます。PTL はこの対向流を受け持つと同時に、電子を触媒層まで運びます。 Babic らは、アノード側の材料が焼結粉・繊維・メッシュ状のチタン系に限られると述べ、適切な被覆(TiN、Pt、Au)をすればステンレスも使える可能性がある、としています事実[参考資料4]。 同レビューが紹介する検討では、次のような設計の目安が示されています。
| 設計の変数 | レビューが紹介する目安 | 条件・注意 |
|---|---|---|
| 気孔率 | 30〜50% が最適とされる | 大気圧のガス条件、80 ℃・90 ℃での電気化学測定にもとづく報告。気孔率が高いほどガス・水は通りやすいが、オーム抵抗と熱抵抗は増える |
| 平均孔径 | 10 µm より大きく、10 µm に近い値が最適とされる | 孔径が大きいと触媒層の電流分布が不均一になり、寄生的なオーム損失が増える |
| 球状粉末の平均粒径 | 50〜75 µm に最適値があるらしい | 粒径が大きいと接触抵抗が増え、小さいと毛細管効果で物質移動損失が増える |
| 繊維の平均径 | 20 µm のほうが 80 µm より望ましいとされる | 触媒層との電気的接触が良くなるため |
| 例示された測定値 | 焼結チタン粉:気孔率 46%、平均孔径 17 µm | X線断層撮影から導いた一例で、標準値ではない |
Babic ら(2017)のレビュー[参考資料4]から。いずれも文献の報告をまとめた目安で、商用スタックの仕様ではありません。最適値は運転条件(温度・圧力・電流密度)で変わります。
数値・反応・材料を詳しく示す元のSVG模式図を見る
Stiber らは、安価なチタンメッシュの上に、多孔質の焼結層を拡散接合した PTLを報告しています。 要旨によれば、この PTL はバイポーラ板に流路を作らなくても、最大 6 A/cm²、90 ℃、水素出口圧 90 bar での運転を可能にします。 メッシュだけの PTL では、90 ℃・2 A/cm² でセル電位が約 2.5 V に達するのに対し、焼結層を重ねた PTL では同じセル電位を 6 A/cm² で得ています事実[参考資料6]。 最後に、産業規模の PEM 水電解装置(コンテナ内)で 90 bar の水素出口圧で検証したとされています[参考資料6]。 これは著者の報告であり、他の PTL との優劣を示すものではありません。本稿が確認できたのは Crossref に収録された要旨までで、運転時間や劣化率の数値は確認していません。
PTL と触媒層のあいだは、接着されているのではなく押し付けられているだけです。 Babic らは、使用後の CCM の断面写真で、触媒層が PTL の構造に食い込んで変形している例を示し、セルの過度な圧縮が PTL や CCM の損傷につながると述べています。また、過圧縮によるひび割れの例も紹介しています事実[参考資料4]。 接触を増やすために押すほど良い、ということにはなりません(本記事による解説)。
6. バイポーラ板 ― 高価なチタンを何で置き換えるか
バイポーラ板は、隣り合うセルを電気的につなぎ、ガスと水を仕切り、水を流す流路を持ちます。JRC の用語集は、セルを仕切る導電性の板で、集電体として働き、電極の機械的支持を与えるものと定義しています事実[参考資料8]。 同じ報告は、PEM 型のバイポーラ板の材質をチタンまたはグラファイトとしています[参考資料8]。
コスト面では、Lettenmeier らが、チタン系部品(バイポーラ板など)が設備費で最大の寄与をもつと述べ、IRENA はアルカリ型ではバイポーラ板が一部にとどまるのに対し、PEM 型では 50% 超とします事実[参考資料3・5]。 チタンは高価で、複雑な流路を作る機械加工も難しい、というのが Lettenmeier らの説明です[参考資料5]。 そこでステンレスを基材にして、表面を保護する方向の研究が続いています。
| 構成 | 出典で確認できた内容 | 区分・注意 |
|---|---|---|
| チタン板(無被覆) | アノード側の標準材料。ただし表面に酸化膜ができ、接触抵抗が上がる[4・5] | 基準になる構成 |
| チタン+白金/金の被覆 | IRENA の表で、PEM 型のアノード側に白金被覆、カソード側に金被覆のチタンが例示される[3]。Lettenmeier らは、白金・金は接触抵抗を下げるが材料費が大きく上がると述べる[5] | IRENA の整理は 2020年時点 |
| ステンレス+Ti(溶射)+Nb(スパッタ) | Lettenmeier らの報告。Ti 層(真空プラズマ溶射)が基材を腐食から守り、Nb の薄い層が接触抵抗を約1桁下げる。公称条件で1,000時間超、市販の高性能 PEM スタック内で運転し、劣化は見られなかったとされる[5] | 実験的な報告。1,000時間は、DOE の寿命の状況値 40,000 時間の 2.5% にあたる(本稿の計算)。長期の実績は確認できなかった |
| ステンレス+薄い Nb のみ | 点食(ピッティング)腐食からステンレスを守るには性質が不十分だと、同論文は述べる[5] | 被覆の「厚み」だけでなく「欠陥」が効く(解説) |
| グラファイト | JRC は PEM 型のバイポーラ板の材質にグラファイトを挙げる[8]。ただしアノード側の高電位では炭素は酸化される[4] | 使える位置は限られる(解説) |
表中の数字は参考資料番号。Lettenmeier らの論文では、Ti 層の厚みが要旨で 50 µm、本文の断面像の説明で約 130 µm と読め、記述が一致しません。本稿は Ti 層の厚みの数値を採用していません。Nb 層は本文で平均約 1 µm とされています。
Lettenmeier らの構成は、厚い層が腐食を防ぎ、薄い層が電気を通すという分担です。 厚いチタン層(溶射)は、緻密な層状の組織で基材を守ります。その上の約 1 µm の Nb は、チタン表面の半導体的な酸化膜の代わりに低い接触抵抗を与えます。 素材の立場から見ると、これは「腐食」と「導電」という二つの要求を、一つの材料に背負わせず分けた設計です。 ただし溶射層は粒子が積み重なった組織で、層を貫通する欠陥があれば下地のステンレスが孔食を起こしうる、というのは一般的な被覆の問題です(解説)。 この論文の1,000時間の試験は、その長期の挙動を示すには短いと考えるのが妥当です。
7. 本稿の計算:接触抵抗は、劣化の予算をどれだけ食うか
接触抵抗(ICR)を、DOE が示す劣化の「予算」と並べて、桁を見てみます本稿の計算。
- 前提1(接触抵抗):Lettenmeier らが測った Nb/Ti 被覆の ICR は、120 N/cm² を超える圧縮で 25 mΩ·cm² 未満[参考資料5]。ここでは上限として 25 mΩ·cm² を使います。
- 前提2(電流密度):DOE の PEM 型の 2022年の状況値の条件、2.0 A/cm²[参考資料1]。
- 電圧損失:0.025 Ω·cm² × 2.0 A/cm² = 0.050 V = 50 mV(1つの界面あたり)
- DOE の寿命の定義:初期の電圧の10%上昇を寿命の終点とする[参考資料1]。1.9 V の 10% = 190 mV
- 比較1:50 mV ÷ 190 mV = 約 26%。接触抵抗だけで、寿命の電圧の予算の約4分の1に相当
- 比較2:DOE の劣化率の状況値は 4.8 mV/1,000時間[参考資料1]。50 mV ÷ 4.8 mV/kh = 約 10,400時間分
- 比較3(電力):50 mV ÷ 1.9 V = 約 2.6%。電力が電圧に比例すると仮定すると、DOE の状況値 51 kWh/kg H2 に対し約 1.3 kWh/kg の増加
前提と限界:25 mΩ·cm² は常温の圧縮試験での上限値であり、実機の運転中の値ではありません。1枚のセルには複数の接触界面(板と PTL、PTL と触媒層など)があるため、全体では数倍になりえます。 ここでの計算は桁の把握が目的で、実機の損失を予測するものではありません。DOE の状況値は、DOE の同ページの注記によれば H2NEW コンソーシアムの分析にもとづくもので、記載時点では DOE のプログラム記録として公表予定とされています。
8. シール・ガスケットと、接着・封止材とのつながり
スタックを重ねたとき、各セルの水・水素・酸素の流路を外へも、隣の流路へも漏らさないのがシールの仕事です。 IRENA の表は、フレーム・シールの材料としてアルカリ型に PSU・PTFE・EPDM、PEM 型に PTFE・PSU・ETFE、AEM 型に PTFE・Silicon を挙げています事実[参考資料3]。 JRC の報告は、PEM 型では電解質膜、アイオノマー、ガスケット、シール材にフッ素樹脂が多く使われると述べ、将来の EU による PFAS の規制が、低温水電解装置にとって最も難しい課題の一つだとしています事実[参考資料8]。 フッ素樹脂と PFAS の基本は、本シリーズ『フッ素樹脂とPFAS』編をご覧ください。
燃料電池の研究から借りられる知見と、借りられない部分
電解槽のシール材だけを系統的に比較した査読論文は、本稿の調査範囲では確認できませんでした。 一方、燃料電池(PEMFC)のガスケットについては研究が多くあります。Barzegari らの2025年の論文(EPDM ガスケットの研究)は、既往研究を次のように要約しています事実[参考資料9]。
- Lin らは、フッ素シリコーンゴム、液状シリコーンゴム(LSR)、EPDM、CR、フッ素ゴム(FKM)の5種類を、模擬した燃料電池環境と加速環境で比べた。フッ素シリコーンと EPDM が化学的な安定性に優れ、液状シリコーンゴムなどは分解して着色し、最大で約 45% の質量減少があったとされる。力学的には EPDM が最も適するとされた
- Barzegari ら自身は、過酸化物(ジクミルパーオキサイド)の配合量を変えた EPDM を、1.8 ppm のフッ化水素酸と 12.5 ppm の硫酸を含む加速試験液で試験し、800時間後も重量・硬さに変化がなかった配合があったと報告している
これらは燃料電池の運転環境(酸性・加湿・約 60〜80 ℃)の試験です。電解槽のアノード側は、高電位、純酸素、加圧、液体の水という別の環境で、そのまま当てはまるとは限りません(本記事による解説)。 特に、LSR が劣化したという結果は特定の配合・試験条件のものであり、「シリコーンは電解槽に使えない」という意味ではありません。
9. 素材技術者の視点②:シールは「漏れ止め」であり「汚染源」にもなりうる
Babic らは、PEM 型の性能低下の大きな要因として、水に溶け出した金属イオン(Cu、Fe、Ca など)が膜のイオン交換サイトを占める汚染を挙げています。これは可逆ですが、鉄や銅のイオンは過酸化水素の分解を促してラジカルを生み、膜の薄化を加速するとされます事実[参考資料4]。
ここで素材技術者が気づくのは、ゴムやシール材も、汚染源の候補になりうることです。ゴムは、ポリマーのほかに、架橋剤(過酸化物、白金触媒など)、充填材、可塑剤、未反応の低分子成分を含みます。 それらが高温の水に少しずつ溶け出し、膜や触媒に届く可能性は、材料の観点からは自然な懸念です。
推測:この溶出が実機の寿命を左右する大きさかどうかは、本稿が確認できた一次情報では測定報告を見つけられませんでした。 一方、燃料電池の側では、ガスケットから出る元素を原子吸光(AAS)で分析する研究があり[参考資料9]、同様の評価手法は電解槽にも使えるはずです(解説)。
接着・封止材の分野とのつながり。 シールには、板に押し付けて使うもの(平ガスケット、O リング)と、板やフレームに接着・成形して一体にするもの(接着剤、シーラント、射出成形・オーバーモールド)があります。 後者は、本シリーズ『接着剤』編で扱う「表面処理とプライマー」「濡れ」の問題と、『シリコーン』編で扱う「縮合型と付加型」「被毒」「低分子シロキサン」の問題が、そのまま当てはまります。 チタンや被覆ステンレスは、接着にとっては表面エネルギーも酸化膜の状態も管理しにくい基材であり、貴金属の被覆面には接着剤が付きにくい可能性もあります(推測)。 また、金属板・樹脂フレーム・ゴムは熱膨張係数が異なるため、昇温・降温のたびに接合部へ応力がかかります。この考え方は『熱膨張係数』編の内容と共通です。
特定の製品で、どのシール材(シリコーン、EPDM、FKM、フッ素樹脂)が、どの接合方式(圧着・接着・一体成形)で使われているかは、各社の公開資料で網羅的には確認できておらず、本稿では製品名・企業名を挙げて述べていません。IRENA の表(2020年)に例示された材料名の範囲にとどめています。
10. 締結 ― 本稿の計算:締付け荷重の桁
PEM 型のスタックは、セルを重ねたものを両端の端板で挟み、タイロッド(締付け棒)などで圧縮します。 Lettenmeier らは、バイポーラ板の被覆の接触抵抗を測った圧縮条件(120 N/cm² 超)を、PEM スタックを組み立てるときの一般的な圧力範囲だと述べています事実[参考資料5]。 IRENA は、PEM 型の電極面積が約 2,000 cm² に近づいているとしています[参考資料3]。 この二つの数字から、スタックにかかる力の桁を見てみます。
締付け荷重の桁を見積もります本稿の計算。
- 前提1:面圧 p = 120 N/cm²(Lettenmeier らの ICR 測定の圧縮条件[参考資料5])
- 前提2:セルの面積 A = 2,000 cm²(IRENA が述べる PEM 型の電極面積の水準[参考資料3]。有効面積で計算し、ガスケット部などの面積は含めない単純化)
- 荷重:F = p × A = 120 N/cm² × 2,000 cm² = 240,000 N = 240 kN
- 換算:240,000 N ÷ 9.80665 ≒ 24,500 kgf = 約 24.5 トン重
- 比較:面積 100 cm² のセルなら 12 kN(約 1.2 トン重)
ポイント:スタックは直列に積まれているため、端板にかける力は、積み重ねた枚数に関わらず(理想的には)1枚のセルにかかる力と同じです。 枚数が増えて変わるのは、長さ(締付け棒の伸び、全体の寸法)と、各層のクリープ・へたりが積算される量です(解説)。 前提と限界:120 N/cm² は一つの論文の測定条件で、実機の面圧は設計ごとに異なります。ガスケットが受け持つ荷重の配分や、PTL の変形による圧力の再配分は考慮していません。
スタックの締付けは、組み立て時にある荷重をかけて終わりではありません。 Babic らは、膜(アイオノマー)のクリープが膜の寿命を決める要因になりうること、浸漬した Nafion 117 のヤング率は温度が上がると低下することを述べています事実[参考資料4]。 膜、ゴム、樹脂フレームが時間と温度でわずかに「へたる」と、同じ締付け量でも面圧は下がります。面圧が下がれば接触抵抗が上がり、シールの面圧も落ちます(本記事による解説)。 これは、本シリーズ『ガラス転移点とクリープ』編・『熱膨張係数』編の考え方と同じ構図です。
推測:この「面圧の維持」を実機でどう担保しているか(ばね要素の有無、再締付けなど)は、公開資料から確認できた範囲では体系的な説明が見つかりませんでした。
11. スタックの寿命と劣化 ― どこで何が起きるか
(1) DOE が置く物差し
DOE は、スタックの寿命と劣化率について次の目標値を示しています。これは目標であり、実績の保証ではありません。 「状況値(Status)」のうち設備費は、DOE の注記によれば現在の製造量での値です事実[参考資料1・2]。
| 項目 | PEM 型 2022年状況値 | PEM 型 2026年目標 | アルカリ型 2022年状況値 | アルカリ型 2026年目標 |
|---|---|---|---|---|
| セル性能 | 2.0 A/cm² @ 1.9 V | 3.0 A/cm² @ 1.8 V | 0.5 A/cm² @ 1.9 V | 1.0 A/cm² @ 1.8 V |
| 平均劣化率 | 4.8 mV/kh | 2.3 mV/kh | 3.2 mV/kh | 2.3 mV/kh |
| 寿命(運転時間) | 40,000 h | 80,000 h | 60,000 h | 80,000 h |
| スタックの設備費 | 450 ドル/kW | 100 ドル/kW | 250 ドル/kW | 100 ドル/kW |
DOE の技術目標表[参考資料1・2]。寿命は初期電圧からの10%の電圧上昇を終点とし、同じ電流密度で測定。PEM 型の状況値は H2NEW コンソーシアムの分析にもとづく(DOE の注記)。アルカリ型の状況値は「長年市販されている従来技術の製品」に基づく。連続運転での劣化率であり、変動運転・起動停止は別に評価が必要と注記されています。
アルカリ型は、スタックの設備費が低く、寿命も長い数字が置かれています。一方で、同じ 1.9 V のセル電圧で得られる電流は PEM 型の 2.0 A/cm² に対し 0.5 A/cm² です。 同じ電流を得るのに必要な電極面積は、アルカリ型が PEM 型の約 4倍(2.0 ÷ 0.5)になります本稿の計算。 これは DOE の状況値どうしの比で、特定製品の比較ではありません。
(2) 劣化の地図
| 場所 | 現象 | 可逆性・補足 | 出典 |
|---|---|---|---|
| 電解質膜 | ラジカルによる化学的な薄化とフッ化物の放出。Stucki らは、電気入力を変えた 15,000 時間のスタック運転後に顕著な薄化があり、1セルが短絡した | 不可逆。フッ化物放出速度は寿命予測の指標として使われる。LaConti らは 55 ℃→150 ℃で約2桁増えるとした | [4] |
| 膜・アイオノマー | Cu・Fe・Ca などの陽イオンがイオン交換サイトを占め、プロトン伝導度が下がる。9セルスタックの 7,800 時間運転後の分析で確認 | 可逆。0.5 M 硫酸で処理すると含有量が運転前の水準に戻った。鉄・銅は膜の薄化を加速する | [4] |
| アノード側 Ti 部品 | 酸化チタン(TiO2−x)の形成で接触抵抗が上がる | 陽イオン汚染の影響を除くと、性能低下の主な要因とされる。高温で促進される | [4・5・7・8] |
| カソード側 Ti 部品 | 高圧水素側でチタン水素化物が形成され、チタンを弱める | 被覆が対策の候補として挙げられる | [4] |
| 触媒・担体 | イリジウムの溶解と再析出、カーボン担体の腐食と白金ナノ粒子の凝集 | JRC が「現在知られている機構の例」として列挙 | [8] |
| 機械的損傷 | 過圧縮による PTL・触媒被覆膜の損傷、触媒層の PTL への食い込み、アイオノマーのクリープ | 不可逆 | [4] |
出典の欄は参考資料番号。数値はそれぞれの研究の条件(スタックの構成、温度、運転モード)での報告で、商用スタックの一般的な劣化率ではありません。
再生可能エネルギーで運転すると、電流が上下し、起動と停止が増えます。IRENA(2020年)は、変動負荷による電圧変動が部品の腐食を引き起こしうるとしつつ、PEM 電解槽でそれを示す証拠は少ないと書いています事実[参考資料3]。 一方、Frensch らの実験(約500時間)では、運転モードによって劣化の現れ方が違いました[参考資料7]。 JRC は、こうした状況を踏まえて加速劣化試験(AST)の統一プロトコルを2024年に提案しています[参考資料8]。 材料側の見方では、「変動で何が劣化するか」は材料の組み合わせで変わるため、一般論としての結論を出すのは早いと考えるのが妥当です(本記事による解説)。
12. アルカリ型のスタックとの違い
アルカリ型の個別の原理は『アルカリ水電解』編に譲り、ここではスタックの材料の違いだけを見ます。 IRENA は、アルカリ型の電解液を高濃度の水酸化カリウム(KOH)水溶液(5〜7 mol/L)、隔膜をジルコニア系の多孔質隔膜、電極をニッケル被覆の穴あきステンレスとしています事実[参考資料3]。 JRC は、代表的な隔膜として Zirfon®(ジルコニアとポリスルホンを、ポリフェニレンサルファイドの織布に塗った多孔質複合材)を挙げ、アルカリ型の運転条件を 60〜90 ℃、0.2〜0.9 A/cm²、大気圧〜30 bar としています[参考資料8]。
- バイポーラ板:ニッケル被覆のステンレスで足り、貴金属被覆は表に現れません。IRENA は、アルカリ型ではバイポーラ板がスタック費用の一部にとどまるとしています[参考資料3]
- アルカリ環境の厳しさ:強アルカリでは、ニッケルは不動態化して耐食性を保てます。この点で、酸性・高電位で金属が選べない PEM 型とは設計の発想が違います(本記事による解説)
- 電極面積:IRENA は、アルカリ型の電極面積が最大 3 m² 程度あるとしています[参考資料3]。同じ電流を得るのに面積が必要なのは、前章の DOE の数字の比と整合します(解説)
- シール:強アルカリの高温液に触れるため、ゴム・樹脂の耐薬品性が条件になります。IRENA の表には PSU・PTFE・EPDM が挙がっています[参考資料3]
13. 評価と規格
スタックの性能と劣化は、条件を揃えて測らないと比べられません。次の三つが、読んでおくべき資料です。
- ISO 22734:2019:水電解を用いた水素発生装置(産業用・商業用・家庭用)の規格です。ISO のページの記載では、水性の塩基・酸、酸性の固体高分子(PEM)、塩基性の固体高分子(AEM)を媒体とする装置が対象で、発電にも使える可逆型の燃料電池は対象外とされています事実[参考資料10]。本文は有料のため、本稿は題名と適用範囲の記載にとどめます。
- EU の統一試験プロトコル:JRC の Tsotridis と Pilenga による『EU harmonised protocols for testing of low temperature water electrolysers』(2021年)。JRC の AST 報告の参考文献一覧で題名と年を確認しました[参考資料8]。本稿は本文を直接は読んでいません。
- 加速劣化試験(AST)の提案:JRC の Malkow と Pilenga による2024年の報告です。要旨は、低温水電解装置のスタックの性能劣化を評価するための AST プロトコルの提案とし、アルカリ・AEM・PEM の3方式を比較できることを目指すとしています。試験の設計では、スタックの圧縮などの組み立て条件の記載や、高電流密度・変動運転などの負荷条件を扱っています[参考資料8]。
Babic らは2017年の時点で、PEM 型の部品には標準化された AST のプロトコルがなく、文献の結果を比べにくいと述べていました[参考資料4]。JRC の2024年の文書は提案であり、標準として確立したものではありません未確定/将来[参考資料8]。
14. 課題と、本稿で確認できなかったこと
- チタンの高コストと表面管理:Ti 系部品が設備費に大きく寄与する一方、被覆の長期信頼性はまだ十分に示されていない
- PFAS への対応:JRC は、膜・アイオノマー・ガスケット・シール材のフッ素樹脂が、将来の規制の影響を受けうるとし、代替材料の製造と使用にも別の課題がありうると注記している[参考資料8]。規制の段階は、本シリーズ『フッ素樹脂とPFAS』編をご覧ください
- 評価の統一:AST の標準化が途上で、研究間の比較が難しい
(1) 商用スタックの内部構造・材料の詳細は扱っていない
各社の商用スタックの被覆の種類、厚み、PTL の仕様、締付け方式は公開情報が限られており、本稿は製品・企業名を挙げて述べていません。IRENA の表(2020年)、査読論文、JRC の文書の範囲にとどめています。
(2) シール材の電解槽での劣化データは確認できなかった
第8章で述べたとおり、燃料電池のガスケットの研究(Barzegari らの要約を介した引用)は参照できましたが、電解槽(特にアノード側の高電位・純酸素・加圧)での系統的な比較は、本稿の調査範囲では確認できませんでした。
(3) 実機の寿命の実績値は確認できなかった
DOE の数字は目標または状況値であり、各社の保証値や運転実績は一次情報で確認できませんでした。論文の運転時間は 500〜15,000 時間の範囲で、いずれも特定の試験条件のものです。
(4) 触媒、膜、水素の取扱い
触媒の使用量と資源の問題、膜の詳細(PFSA・炭化水素系・陰イオン交換膜)、各方式の原理は、本シリーズの他の記事で扱います。また、水素・酸素の取扱いや安全に関する個別の助言は、本記事の範囲外です。
- スタックの材料は、アノード側の環境で決まります。酸性・高電位・酸素のため、カーボンは酸化され、ステンレスは腐食しやすく、チタン系が標準です事実
- チタンは使えるが無傷ではありません。表面の酸化膜が接触抵抗を上げ、陽イオン汚染を除いたあとは性能低下の主因になるとされます事実
- バイポーラ板は PEM 型のスタック費用の大きな部分です。ステンレス基材にチタンとニオブを被覆する試みが報告されていますが、実証は 1,000 時間規模です事実
- 接触抵抗 25 mΩ·cm²(上限)は、2.0 A/cm² で 50 mV。DOE の寿命の予算 190 mV の約26%に相当します本稿の計算
- 締付けの荷重は、2,000 cm² のセルで 240 kN(約 24.5 トン重)の桁です本稿の計算
- シールは漏れ止めであり、汚染源にもなりうる、というのは材料の観点からの懸念で、電解槽での測定報告は確認できませんでした(推測)
15. 用語集
- スタック
- 同じ構造のセルを何十枚も直列に重ね、端板で締め付けたもの。
- MEA/CCM
- 膜電極接合体/触媒被覆膜。電解質膜の両面に触媒層を付けたもの。
- PTL
- 多孔質輸送層。水とガスを通し、電子を運ぶ多孔質の層。ガス拡散層とも呼ぶ。
- バイポーラ板(BPP)
- 隣り合うセルを電気的につなぎ、ガスと水を仕切る導電性の板。
- PFSA
- パーフルオロスルホン酸。PEM 型の電解質膜に使われるフッ素系高分子。
- ICR
- 接触抵抗(界面接触抵抗)。部品どうしが接する面の電気抵抗。
- 不動態化
- 金属の表面に薄い酸化膜ができて反応が進みにくくなること。電気も通しにくくなる場合がある。
- PVD/VPS
- 物理蒸着/真空プラズマ溶射。被覆の作り方。
- ガスケット
- 板どうしの間の漏れを止める部品。EPDM やフッ素ゴム、PTFE などがある。
- EPDM
- エチレン・プロピレン・ジエンゴム。過酸化物などで架橋して使う。
- AST
- 加速劣化試験。通常より厳しい条件で短時間に劣化を引き出す試験。
- mV/kh
- 1,000時間あたりの電圧上昇(ミリボルト)。劣化率の単位。
- H2NEW
- DOE が支援する電解装置の研究コンソーシアム。
- BoP
- スタックの外側にある周辺機器(電源、水処理、乾燥、冷却など)。
16. 参考資料(一次情報)
- 米国エネルギー省(DOE)"Technical Targets for Proton Exchange Membrane Electrolysis"(2026年10月5日に閲覧、掲載日の記載なし) — energy.gov
- 米国エネルギー省(DOE)"Technical Targets for Liquid Alkaline Electrolysis"(2026年10月5日に閲覧、掲載日の記載なし) — energy.gov
- IRENA"Green Hydrogen Cost Reduction: Scaling up Electrolysers to Meet the 1.5°C Climate Goal"(2020年12月、PDF 報告書) — irena.org
- Babic, Suermann, Büchi, Gubler, Schmidt"Critical Review—Identifying Critical Gaps for Polymer Electrolyte Water Electrolysis Development", Journal of The Electrochemical Society 164(4), F387–F399 (2017), DOI 10.1149/2.1441704jes — doi.org/10.1149/2.1441704jes
- Lettenmeier ら"Low-Cost and Durable Bipolar Plates for Proton Exchange Membrane Electrolyzers", Scientific Reports 7, 44035 (2017) — nature.com
- Stiber ら"Porous Transport Layers for Proton Exchange Membrane Electrolysis Under Extreme Conditions of Current Density, Temperature, and Pressure", Advanced Energy Materials 11, 2100630 (2021)(要旨を Crossref で確認) — doi.org/10.1002/aenm.202100630
- Frensch, Fouda-Onana, Serre ら"Influence of the operation mode on PEM water electrolysis degradation", International Journal of Hydrogen Energy 44, 29889–29898 (2019)(要旨を確認) — doi.org/10.1016/j.ijhydene.2019.09.169
- 欧州委員会 共同研究センター(JRC)Malkow, T., Pilenga, A. "EU harmonised accelerated stress testing protocols for low-temperature water electrolyser: A proposal for assessing performance degradation in water electrolyser stacks", EUR 31748 EN, 2024, DOI 10.2760/988717 — clean-hydrogen.europa.eu
- Barzegari ら"Evaluation of EPDM Elastomeric Seals for Application in Polymer Electrolyte Membrane Fuel Cells", Hydrogen, Fuel Cell & Energy Storage 4, 253–264 (2025) — hfe.irost.ir
- ISO"ISO 22734:2019 Hydrogen generators using water electrolysis — Industrial, commercial, and residential applications"(題名と適用範囲の記載のみ。本文は有料) — iso.org
17. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| PEM 型の DOE 目標表:スタックの設備費が 2022年状況値 450 ドル/kW・2026年目標 100 ドル/kW。セル性能 2.0 A/cm² @ 1.9 V(状況値)、劣化率 4.8 mV/kh、寿命 40,000 時間、寿命の終点は初期電圧から10%上昇。電力の状況値 51 kWh/kg H2。状況値は H2NEW の分析にもとづく(プログラム記録として公表予定との注記)。変動運転・起動停止の評価が別に必要との注記 | DOE 技術目標表(PEM)[参考資料 1]https://www.energy.gov/eere/fuelcells/technical-targets-proton-exchange-membrane-electrolysis | 事実 |
| アルカリ型の DOE 目標表:0.5 A/cm² @ 1.9 V、劣化率 3.2 mV/kh、寿命 60,000 時間、スタックの設備費 250 ドル/kW(2022年状況値)。2026年目標は 1.0 A/cm² @ 1.8 V、2.3 mV/kh、80,000 時間、100 ドル/kW。状況値は長年市販されている従来技術の製品にもとづく | DOE 技術目標表(アルカリ)[参考資料 2]https://www.energy.gov/eere/fuelcells/technical-targets-liquid-alkaline-electrolysis | 事実 |
| IRENA の Table 1 の部品材料(PTL、バイポーラ板、フレーム・シール、電解液、隔膜)、アルカリ型の KOH 5〜7 mol/L・ジルコニア系隔膜・電極面積最大 3 m²、PEM 型の電極面積が約 2,000 cm² に近づいていること、PEM 型でバイポーラ板がスタック費用の 50% 超(アルカリ型は一部)であること、変動負荷による腐食の証拠が PEM 電解槽では少ないとの記述、システム周辺機器(BoP)の説明 | IRENA(2020)[参考資料 3]https://www.irena.org/Publications/2020/Dec/Green-hydrogen-cost-reduction | 事実 |
| PEWE の電解質厚み約 0.2 mm・1〜3 A/cm²。アノード側電位 1.4 V 超でカーボンが酸化されること、IrO2 が選ばれ RuO2 は溶解が速いこと。アノード側 PTL はチタンの焼結粉・繊維・メッシュで、TiN・Pt・Au 被覆ならステンレスも候補。PTL の気孔率 30〜50%・孔径 10 µm 超・粒径 50〜75 µm・繊維径 20 µm の目安、焼結チタンの例(気孔率 46%、孔径 17 µm)。過圧縮による PTL・CCM の損傷。金属陽イオン汚染(Cu・Fe・Ca、7,800 時間、可逆)、鉄・銅による膜薄化の加速、Stucki らの 15,000 時間の薄化と短絡、フッ化物放出速度、カソード側で顕著な薄化、ラジカルの生成機構。ステンレスの腐食、チタンの酸化層、チタン水素化物、被覆候補(Ti・TiN・Pt・Au)。AST の標準プロトコルがないこと。膜のクリープ、Nafion 117 のヤング率が温度で低下 | Babic ら(2017)[参考資料 4]https://doi.org/10.1149/2.1441704jes | 事実 |
| Ti 系部品(バイポーラ板など)が設備費に最大の寄与。チタンは高価で複雑な流路の加工が難しい。自然な不動態化で TiO2−x ができ、金・白金の被覆が必要。Nb/Ti 被覆ステンレスの構成(Ti は真空プラズマ溶射、Nb はスパッタ)、ICR が 120 N/cm² 超で 25 mΩ·cm² 未満(120 N/cm² は PEM スタックを組み立てる一般的な圧力範囲との記述)、公称条件で1,000時間超の運転で劣化なし。薄い Nb のみのステンレスは点食から守るには不十分。Ti 層の厚み(要旨 50 µm、本文の SEM 説明で約130 µm)の記述の不一致 | Lettenmeier ら(2017)[参考資料 5]https://www.nature.com/articles/srep44035 | 事実 |
| チタンメッシュ上に焼結多孔質層を拡散接合した PTL が、最大 6 A/cm²・90 ℃・水素出口圧 90 bar を可能にすること。メッシュのみでは 90 ℃・2 A/cm² でセル電位約 2.5 V、焼結層ありでは同じ電位を 6 A/cm² で得たこと。バイポーラ板に流路が不要であること。産業規模の装置(コンテナ内)で 90 bar で検証されたこと | Stiber ら(2021)の要旨[参考資料 6]https://doi.org/10.1002/aenm.202100630 | 事実 |
| 7つの運転モードを約500時間比較。電流サイクルが速いとオーム抵抗が低下する一方、フッ化物放出が増える。他のモードではオーム抵抗が増え、チタン部品の不動態化が疑われること。温度が高いと性能は上がるが、膜の薄化と不動態化を促進すること | Frensch ら(2019)の要旨[参考資料 7]https://doi.org/10.1016/j.ijhydene.2019.09.169 | 事実 |
| バイポーラ板の定義(導電性の板、集電体、機械的支持)。PEM 型のバイポーラ板がチタンまたはグラファイトであること。ゴム・シール材:PEM 型で電解質膜・アイオノマー・ガスケット・シール材にフッ素樹脂が頻繁に使われ、PFAS 規制が最も難しい課題の一つであること。Zirfon の説明、アルカリ型の運転条件(60〜90 ℃・0.2〜0.9 A/cm²・〜30 bar)。劣化機構の例(イリジウムの溶解と再析出、カーボン担体腐食と白金凝集、膜の薄化、陽イオンによる交換サイトの閉塞、Ti 系 PTL・バイポーラ板の不動態化)。AST 報告の概要と提案であること。Tsotridis と Pilenga(2021)の題名・年(参考文献一覧による)。代替材料にも別の課題がありうるとの注記 | JRC の AST 提案報告(2024)[参考資料 8]https://www.clean-hydrogen.europa.eu/system/files/2024-02/ast.pdf | 事実 |
| 燃料電池ガスケットの既往研究の要約(5種類のゴムの比較、液状シリコーンゴム等の分解と最大約 45% の質量減少、EPDM の安定性)。EPDM の過酸化物配合量を変えた加速試験(1.8 ppm フッ化水素酸・12.5 ppm 硫酸、800時間後に重量・硬さの変化なし)。FTIR と原子吸光による分析 | Barzegari ら(2025)[参考資料 9]https://hfe.irost.ir/article_1534.html | 事実 |
| ISO 22734:2019 の題名と適用範囲(水性の塩基・酸、PEM、AEM を媒体とする水電解水素発生装置が対象、可逆型燃料電池は対象外) | ISO の規格ページの記載(検索結果で確認。サイトが自動取得を拒否するため本文は未確認)[参考資料 10]https://www.iso.org/standard/69212.html | 事実 |
| 接触抵抗 25 mΩ·cm² × 2.0 A/cm² = 50 mV。1.9 V の10%=190 mV、50÷190=約26%、50 mV÷4.8 mV/kh=約10,400時間。50 mV÷1.9 V=約2.6%、51 kWh/kg×2.6%=約1.3 kWh/kg(電力が電圧に比例するとの仮定)。1,000時間÷40,000時間=2.5% | 本稿の計算。25 mΩ·cm² は常温の圧縮試験での上限、2.0 A/cm²・4.8 mV/kh・40,000時間・10%は DOE の値。接触界面は複数あるため合計はより大きくなりうる。実機の損失の予測ではない | 本稿の計算 |
| 締付け荷重 120 N/cm² × 2,000 cm² = 240 kN ≒ 24.5 トン重、100 cm² で 12 kN。アルカリ型と PEM 型の必要電極面積比 2.0÷0.5=4倍 | 本稿の計算。面圧は Lettenmeier らの圧縮条件、面積は IRENA の水準、電流密度は DOE の状況値を使用。有効面積による単純化で、実機の荷重配分は考慮していない。特定製品の比較ではない | 本稿の計算 |
| JRC の AST は2024年の提案であり、標準として確立していないこと | 計画・提案であり、標準化は完了していない。JRC の文書の位置づけにもとづく見通し | 未確定/将来 |
| 電解槽のシール材の系統的な比較、電解槽での劣化データ、シール材からの溶出が寿命に与える影響、商用スタックの被覆・PTL・締付け方式、各社の寿命の実績値 | 本稿の調査範囲では公開された一次情報に確認できなかったため記載していない。シール材の溶出が寿命を左右するかどうかは推測であり、測定報告は確認できなかった | 解説 |
| チタンの強みと弱みが同じ酸化膜に由来するという整理。被覆の2層が腐食と導電の役割分担であるという読み取り。シールが汚染源になりうるという材料の観点からの懸念。接着・封止材分野(接着剤、シリコーン)の論点とのつながり。面圧の維持(クリープ・へたり)の整理。アルカリ型と PEM 型の設計の発想の違い。変動運転の影響が未決着という整理 | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| 図1・図2・図3・図4・図6・図7が実際の断面図・設計図ではなく説明のための作図であること。ヒーロー画像と図5がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月6日/出典は一次情報(政府機関・国際機関の公式文書、査読論文、規格団体の公式ページ)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 電解槽のシール材の劣化データ、商用スタックの内部仕様、各社の寿命の実績値については、公開された一次情報で確認できなかったため記載していません。 DOE の数値は目標または状況値であり、実績の保証ではありません。水素・酸素の取扱いや運転に関する個別の助言ではありません。 図はすべて説明用の概念図です。図1・図2・図3・図4・図6・図7はベクター作図、ヒーロー画像と図5はAI生成イメージであり、いずれも実際の断面写真・製品の実物を示すものではありません。