TECHNOLOGY EXPLAINER
ヒートシンク
― 放熱器の性能は、フィンの形より「継ぎ目」で決まることがある
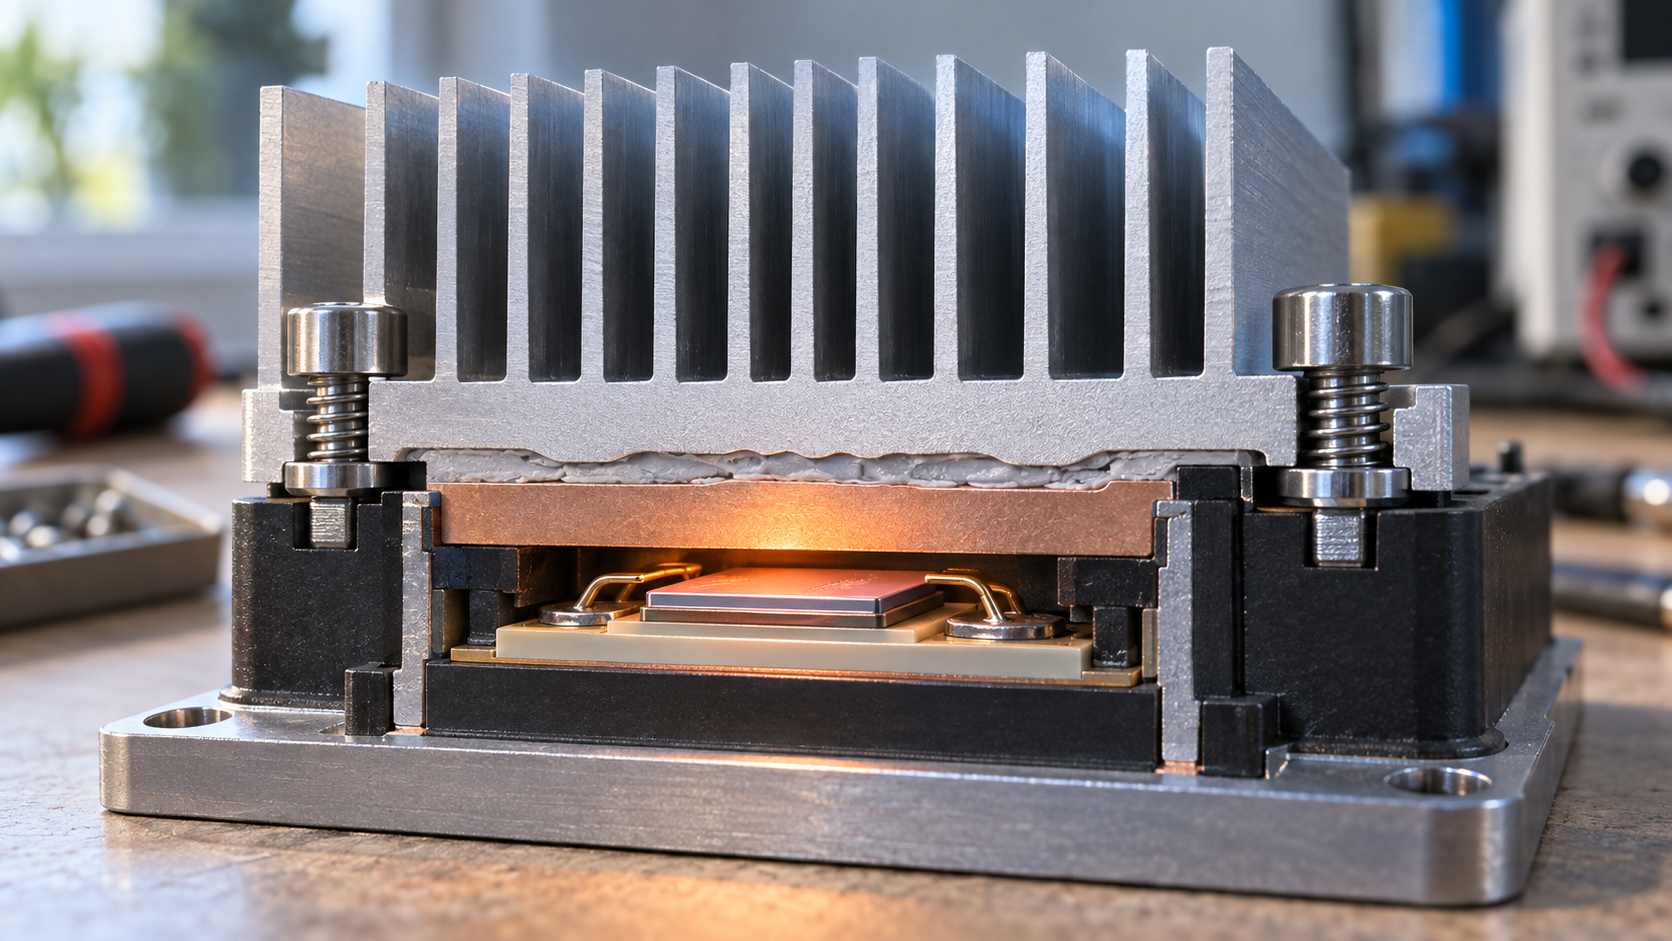
ヒートシンクは、部品の熱を空気に渡すための金属の放熱器です。表面積を広げるフィンが目立ちますが、チップから空気までの熱抵抗は直列に足し算されるので、 TIM(熱界面材料)・接着・締結の出来が、ヒートシンクの大きさそのものを左右します。 この記事では、熱の伝わり方、材料、製法、自然空冷と強制空冷を整理したうえで、ヒートシンクの接合・接着・TIMの圧縮という、接着・封止材分野とのつながりに重点を置いて、素材技術者の目線で解説します。
- ヒートシンクとは何か(3行でつかむ)
- 熱抵抗の足し算:Rja = Rjc + Rcs + Rsa
- 本稿の計算:TIMの出来が、ヒートシンクに残す温度差を変える
- 原理:伝導・対流・放射と、フィン効率
- 素材技術者の視点①:材料 ― アルミ・銅・ヒートパイプ・グラファイト・複合材
- 製法:押出・ダイカスト・接合・折り曲げ・鍛造・スカイビング・切削
- 素材技術者の視点②:フィンとベースの「継ぎ目」が熱抵抗になる
- 自然空冷と強制空冷:同じ Rsa でも体積が10倍違う
- ヒートシンクとTIM・接着・締結:取り付けの設計
- 素材技術者の視点③:締結荷重と、接着という選択肢
- 性能の見方:カタログの Rsa は1つの数字ではない
- 課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=技術誌・規格団体・公的機関・メーカーの公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標であり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。
メーカーのカタログ値は「メーカー公称」と明記し、製品や会社の優劣は論じません。
1. ヒートシンクとは何か(3行でつかむ)
ヒートシンクとは、「部品の熱を、広げた金属の表面から空気(や液体)に渡す、受け身の放熱器」です。 ABL(ヒートシンクのメーカー)の技術ページは、ヒートシンクを、周囲の流体に触れる表面積を増やして冷却する部品と説明し、取り付けの方法と熱界面材料(TIM)も、最終的なチップの温度に影響するとしています事実。
- 役目:部品のケースから周囲の空気までの熱の通り道の最後の段です。Seri Lee(Electronics Cooling 誌、1995年)は、システムの中で「固体と空気の境目」の熱の移動が最も効率が悪い、と指摘しています事実
- 何で決まるか:フィンの表面積だけではありません。材料の熱伝導率、フィンの形と間隔、風の速さ、そして部品とヒートシンクのあいだの界面(TIM・接着・締結)です
- この記事の重点:ヒートシンクそのものより、それを部品に取り付ける「接合・接着・TIMの圧縮」。本シリーズ「熱界面材料TIM」編と「サーマルパッド」編が、そのための前提になります
熱抵抗は足し算なので、TIMで失った分は、ヒートシンクを大きくして取り返すことになります。 Seri Lee は、チップの接合部から周囲の空気までの熱抵抗を Rja = Rjc + Rcs + Rsa(接合部→ケース、ケース→ヒートシンク、ヒートシンク→空気)の和としています事実。 真ん中の Rcs(ケースとヒートシンクの界面)は、表面の仕上げ、平面度、取り付け圧力、接触面積、そしてTIMの種類と厚みで決まると、同じ記事は書いています事実。
TIMの全体像(TIM1/TIM2、Rth = L/k + Rc1 + Rc2)は「熱界面材料TIM」編、シート状のパッドの数字の読み方は「サーマルパッド」編、ペースト状・液状のギャップフィラーは「高熱伝導ペーストとギャップフィラー」編で扱いました。 この記事ではそれらを繰り返さず、ヒートシンクの側から見た話に集中します。熱膨張係数の基礎は「熱膨張係数」編、エポキシ樹脂の化学は「エポキシ樹脂」編を参照してください。
2. 熱抵抗の足し算:Rja = Rjc + Rcs + Rsa
Seri Lee の記事は、熱抵抗を「電気抵抗のアナロジー」として説明します。熱抵抗 R は温度差 ΔT を熱流 Q で割ったもの(℃/W)で、熱は接合部から、ケース、界面、ヒートシンク、空気へと直列に流れるので、各段の抵抗が足し算になります事実。
- Rjc(接合部からケース):デバイスの製造者が指定する値で、使う側が変えられない
- Rcs(ケースからヒートシンク):界面の抵抗。面の仕上げや界面材料の選び方で、大きく改善できる
- Rsa(ヒートシンクから空気):ヒートシンクの熱抵抗
- ヒートシンクが満たすべき上限は、Rsa = (Ts − Ta)/Q − Rjc − Rcs。周囲の空気の温度 Ta は、外気を使うなら35〜45℃、機器の中なら50〜60℃が目安とされる事実
3. 本稿の計算:TIMの出来が、ヒートシンクに残す温度差を変える
式を、数字で確かめます。前の記事で読んだ Henkel のデータシート(GAP PAD TGP 2000、0.040インチ厚)の熱インピーダンスを、40×40 mm の部品に当てはめます本稿の計算。
前提:発熱 Q = 60 W、接合部の上限 Tj = 100℃、周囲 Ta = 40℃、Rjc = 0.2 ℃/W(本稿の仮定)。接触面積 = 40 × 40 mm = 16 cm² = 2.48 in²。TIM は TGP 2000 の熱インピーダンス(10%たわみで 0.97、30%たわみで 0.80 ℃·in²/W、データシート値)。
- Rcs(10%たわみ):0.97 ÷ 2.48 = 0.39 ℃/W。許される全体の抵抗は 60 K ÷ 60 W = 1.0 ℃/W なので、Rsa = 1.0 − 0.2 − 0.39 = 0.41 ℃/W。
- Rcs(30%たわみ):0.80 ÷ 2.48 = 0.32 ℃/W。Rsa = 1.0 − 0.2 − 0.32 = 0.48 ℃/W。
- ヒートシンクの体積は、同じ風の条件なら Rsa にほぼ反比例するので(第8章の考え方)、必要な体積の比は 0.41 ÷ 0.48 = 約0.86。TIMの圧縮を10%から30%に上げるだけで、ヒートシンクを約14%小さくできる計算になります。
この例では、60 K の温度差のうち、TIMが約23.5 K、ヒートシンクが約24.5 K。TIM が、ヒートシンクとほぼ同じだけの温度差を使っています本稿の計算。 TIM は薄い層ですが、熱の流れにとっては「別の部品」として効きます。 だから、ヒートシンクの設計は、フィンの形を磨くことと並んで、界面の抵抗を下げること(表面を平らにする、圧力を確保する、濡れる材料を選ぶ)に同じだけの価値があります。 Seri Lee も、界面抵抗は面の仕上げや界面材料の選び方で大きく改善できると書いています事実。
ここで使った Rjc の値、60 W、温度条件は本稿の仮定です。比べたいのは「TIM の抵抗がヒートシンクの抵抗に匹敵しうる」という桁の感覚であって、特定の部品の設計値ではありません。
4. 原理:伝導・対流・放射と、フィン効率
ABL の技術ページは、ヒートシンクからの熱の移動を、周囲の空気への対流、空気の中の伝導、放射の3つとし、熱がフィンを根元から先へ伝わるあいだに、フィンの温度と放熱量が先端に向かって下がると説明しています事実。
フィン効率:熱伝導率が材料選びに効く場所
ABL は、フィン効率を「フィンが実際に伝える熱を、フィン全体が根元と同じ温度だったときの熱(熱伝導率が無限大の場合)で割ったもの」と定義し、熱伝導率の高い材料が重要になるパラメータの1つとしています事実。 図2の右のとおり、フィンが高いほど、対流の係数 h が大きいほど、効率は下がります。熱伝導率の高い銅は、同じ条件でアルミより効率の低下が小さい本稿の計算(高さ30 mm・h = 50 で、アルミ約0.87、銅約0.93)。
フィンの間隔にも「ちょうどよい値」があります。Electronics Cooling 誌の Iyengar の記事は、強制対流の平板フィンの例で、フィンの数が少なすぎると表面積が足りず、多すぎると薄いフィンが非効率になって、中間に熱抵抗の最小があるとしています事実。 同記事の例(アルミ、底面 0.1×0.1 m、フィン高さ 0.05 m、20 Pa・0.01 m³/s)では、4本/cm(フィン厚 0.57 mm、すき間 1.93 mm)で最小の 0.135 ℃/W になり、25℃の温度差で 186 W を放散するとされています事実。 Seri Lee も、最適な間隔は風速とフィンの長さに強く依存するとして、風速ごとの目安の表(自然対流で 6.5〜13 mm、5 m/s で 2〜3.5 mm など)を示しています事実。
放射:自然対流では無視できない
Shabany(Electronics Cooling、2008年)は、放射による放熱は、特に自然対流のとき、全体のかなりの割合になりうると書いています事実。 Seri Lee は、自然対流では放射が全放熱量の最大25%を担いうるので、近くに高温の面がなければ、ヒートシンクの表面を塗装またはアルマイトにして放射を高めるべきだとしています事実。 ABL は、0〜100℃程度では対流に比べて放射の寄与は小さく、強制対流や自然対流のフィン付きヒートシンクでは放射率の影響は大きくないが、対流が小さい平板のような場合は表面の色が効く、とも説明しています事実。
表面温度 70℃(343 K)、周囲 40℃(313 K)として、線形化した放射の熱伝達係数は hr = εσ(Ts² + Ta²)(Ts + Ta)。σ = 5.67×10⁻⁸ W/(m²·K⁴)。 ε = 0.9 の黒い表面で約7.2 W/m²K、ε = 0.1 の光った金属面で約0.8 W/m²Kです本稿の計算。 フィンの谷では、向かい合うフィンどうしに放射が吸収されるので、実際の寄与はこれより小さくなります(Shabany の記事は、そのための形態係数を扱っています)。
5. 素材技術者の視点①:材料 ― アルミ・銅・ヒートパイプ・グラファイト・複合材
アルミと銅:NIST(米国標準技術研究所)の低温材料データのフィット式を、室温付近(295 K)で評価すると、6063-T5 アルミは約201 W/m·K、無酸素銅(OFHC、RRR 50〜150)は約393〜398 W/m·Kです本稿の計算。銅はアルミの約2倍です。 ABL は、銅の熱伝導率はアルミの約2倍だが、密度は3倍で、価格は市場によって4〜6倍、アルミは押し出せるが銅は押し出せず、切削かスカイビング(または、フィンを根元にはんだ付け)で作る、としています事実。 同ページは、アルミ合金 1050A が 229、6060 が 166、6063 が 201 W/m·K(合金と調質による)と記載しています事実。6063 の値は、本稿の NIST フィットの評価と一致します。
ベースの「拡がり抵抗」:部品がヒートシンクのベースよりずっと小さいと、熱がベースの中で横に広がるときの抵抗(拡がり抵抗)が加わります。Seri Lee は、これがヒートシンクの全抵抗の5〜30%になりうるとしています事実。 ABL は、その低減策として、ベースを厚くする、熱伝導率の高い材料にする、ベースにベーパーチャンバーやヒートパイプを入れる、を挙げています事実。
ヒートパイプとベーパーチャンバー:Furukawa Electric は、ヒートパイプを「銅の管に作動液を真空封入したもの」と説明し、毛細管現象で作動液を循環させて熱を運ぶこと、焼結した金属粉でウィック(毛細管構造)を作っていること、ベーパーチャンバーは「2枚の金属板のあいだに毛細管現象を起こす構造を設けた、面状・板状のヒートパイプ」で、厚さ0.5 mm未満にもできることを紹介しています事実。 CPU のような熱源と放熱フィンをヒートパイプで結んで熱を運んだり、ホットスポットの熱を広げたりする使い方が示されています。
グラファイトと樹脂系:Laird の発表資料は、薄型機器の熱拡散材料として、金属箔・グラファイトシート・熱伝導性プラスチックを挙げ、熱伝導性プラスチックは複雑な形のヒートシンク、LED 照明、車載用に使われるとしています(電気絶縁タイプで最大 10 W/m·K、導電タイプで最大 20 W/m·K)事実。 Panasonic の PGS グラファイトシートは製品ページで 700〜1950 W/m·K と記載されています(方向の区別は同ページで確認できませんでした)事実。 ABL のページは、複合材料の例として、銅-タングステン、AlSiC(アルミ母材に炭化ケイ素)などを挙げ、チップの基板として熱膨張係数をセラミックスや半導体に合わせられると説明しています事実。
素材から見たポイントは、「熱伝導率が高い」ことと、「熱膨張係数が相手に合う」ことが別の軸であることです。ヒートシンクのベースに銅を使えば熱は広がりますが、セラミック基板やシリコンとのCTE差は、TIM や接着層の応力として現れます(本シリーズ「熱膨張係数」編)(本記事による解説)。
6. 製法:押出・ダイカスト・接合・折り曲げ・鍛造・スカイビング・切削
Iyengar の記事は、ヒートシンクの製法を、従来法(押出、ダイカスト)と新しい方法(接合、折り曲げ、変形ダイカスト、鍛造、スカイビング、切削)に分けて説明し、製法ごとにフィンの厚み・間隔・高さの限界が違うことを表にまとめています事実。
| 製法 | どう作るか(Iyengar の説明) | 特徴・注意 |
|---|---|---|
| 押出 | ビレットを高圧でダイの穴に押し通し、断面が一定の長尺品にする | ヒートシンク製造で最も広く使われる。投資・製品コストは中程度。ただし断面が一定の形状に限られる。アルミが中心 |
| ダイカスト | 溶けた金属を型に圧入する | 量産に向き、部品単価が低い。凝固時のガスによる巣(ポロシティ)で、熱伝導率が悪くなりうる |
| 接合(ボンデッド) | 押出などの板状フィンを、ベースの溝にはめて固定する | 固定には、2液の熱硬化性の熱伝導性エポキシかはんだを使う。この接合材は熱の障壁になる。ベースに特別な加工が必要で、コストが高め。フィンとベースで別の材料(ハイブリッド)にできる |
| 折り曲げ(フォールド) | 薄板を蛇腹に折ってフィンにし、ベースにはんだ付けかろう付けする | 接合部に追加の熱抵抗が入るが、折り目を接合時に平らにするので「思ったより小さい」。細かいピッチが難しい |
| 変形ダイカスト | 極めて薄い打ち抜きフィンを並べて固定し、その周りにベースをダイカストする | フィンとベースのあいだに「界面」がないので、界面抵抗の影響がない。ヒートパイプと組み合わせて使うことが多い |
| 鍛造 | 素材を型に、約500トンのパンチで押し込む | 高強度、表面が良い、剛性が高い。アルミ・マグネシウム合金で行いやすい。冷間鍛造のほうがフィンが密で強い |
| スカイビング | 押出材の塊から、特殊な工具で薄い層を削り出して根元で曲げ、細いフィンにする | フィンとベースが一体なので、折り曲げや接合のような界面抵抗がない。もとは自然対流用の疎なフィン向けだったが、強制対流用の細かいピッチへ。アルミ 6063 が好まれるが、銅でも作れる |
| 切削 | 金属塊から、多連のソー刃(ギャングソー)などで溝を削る | フィンが傷んだり歪んだりして、後加工が必要になりやすい。屑も多い。ヒートパイプなどを埋め込める溝付きベースも作れる |
すべて事実(Iyengar、Electronics Cooling 2007年8月[参考資料2]。接合の「アルミ充填エポキシ」「アスペクト比20〜40」は Seri Lee[参考資料1])。
Seri Lee の記事も、種類(スタンピング、押出、接合・加工フィン、鋳造、折り曲げフィン)ごとの特徴を示し、押出は通常、フィンの高さとすき間の比が最大6、最小フィン厚が1.3 mm(特殊なダイで10:1、0.8 mm。原文の厚みの表記は 0.8″)、接合フィンは「アルミ充填エポキシ」で平板フィンを溝付きの押出ベースに接合して、20〜40の比に達するとしています事実。
7. 素材技術者の視点②:フィンとベースの「継ぎ目」が熱抵抗になる
製法の表で重要なのは、接合(ボンデッド)、折り曲げの製法では、フィンとベースの継ぎ目に接合材(熱伝導性エポキシ、はんだ、ろう材)が入ることです。 Iyengar は、接合材は熱の障壁だと明記しています事実。 つまり、ヒートシンクの「内部」にも、TIM の記事で見た Rth = L/k + Rc の考え方がそのまま当てはまります。接合材の熱伝導率と厚み、そして接着界面の濡れが、フィンの根元の熱抵抗を決めます。
接合材には、エポキシ(高分子)の熱伝導率の低さを、アルミなどのフィラーで補う、という矛盾した要求があります(Seri Lee の記事も、接合フィンに「アルミ充填エポキシ」を挙げています)。 フィラーを増やすと、粘度や接着強度、塗布性に影響することは、本シリーズ「ポリマーブレンドとフィラー」編のとおりです(本記事による解説)。 はんだなら金属接合で熱抵抗は小さいが、フィンとベースの熱膨張差による応力や、工程温度の制約が出ます(本記事による解説)。
一方、スカイビングと変形ダイカストは、フィンとベースが一体(または金属的に連続)なので、この界面がないと Iyengar は述べています事実。 ただしダイカストは、巣が熱伝導率を下げうる、というトレードオフがあります事実。 ヒートシンクの製法の選択は、「界面を持ち込むか、素材の欠陥(巣)を受け入れるか、加工の限界を受け入れるか」の選択でもあります(本記事による解説)。
8. 自然空冷と強制空冷:同じ Rsa でも体積が10倍違う
Seri Lee は、空気の流れを「自然対流」「低速の混合」「高速の強制対流」に分けて考えるべきだとし、外から風を送らない自然対流は浮力だけで空気が流れ、強制対流はファンやブロワで流れを作ると説明しています事実。 強制の風速が毎秒1〜2 m(200〜400 lfm)を超えると、浮力の影響は5%未満に小さくなる、とも書いています事実。
同記事の表2は、最適化された典型的なヒートシンクの体積熱抵抗(cm³·℃/W)の範囲を、流れの条件ごとに示します。自然対流で 500〜800、風速 1.0 m/s で 150〜250、2.5 m/s で 80〜150、5.0 m/s で 50〜80 です事実。 必要な体積は、この値を、必要な Rsa で割って見積もります。記事は、この表を「最初の見積もりのための目安」にとどめ、実際の値は寸法・形・流れの配置・向き・表面仕上げ・高度などで外れると注意しています事実。
自然対流の性能は、向き(重力に対する取り付け)と放射(表面の色や塗装)に敏感です。Seri Lee は、自然対流の曲線は黒の塗装またはアルマイトを前提とし、最適な向きを仮定していると書いています事実。 また強制対流では、流れのバイパス(フィンを通らずに脇を抜ける空気)で、同じ風速でも性能が最大50%下がりうるとされます事実。 高度が上がると空気が薄くなり、性能を割り引く必要があります(海抜1000 mで0.95、3000 mで0.80などの係数)事実。
9. ヒートシンクとTIM・接着・締結:取り付けの設計
ヒートシンクを部品に取り付ける方法は、大きく「TIM+機械的な締結」と「熱伝導性の接着」、そして「はんだなどの金属接合」に分かれます。それぞれが、界面抵抗と、信頼性・組み立てやすさのトレードオフを持ちます。
| 方法 | しくみ | 資料に書かれていること |
|---|---|---|
| TIM+締結(クリップ、ピン、ねじ、ばね) | グリース・パッド・相変化材料などを挟み、機械的に押し付ける | TIM2 は、パッドやギャップフィラーを「クランプ機構で与える圧力」で圧縮して使い、20〜40 psi が有利な圧縮の目安(DuPont)。ABL のカタログには、クリップ・ピン、アンカー、テープ・パッド、ワイヤフォームという付属品の区分がある。Seri Lee は、スタンピングのヒートシンクには、タップ、クリップ、界面材料を工場で付けて、基板への組み立てコストを下げられるとしている |
| 熱伝導性の接着(テープ、接着剤) | 発熱部品とヒートシンクを、接着で固定する | Henkel のカタログ:熱伝導性接着剤はクランプやねじなどの留め具を必要としない。BOND PLY はガラス繊維補強の熱伝導性シートの両面に粘着剤をコートしたテープ(TBP 850:熱伝導率 0.8 W/m·K、厚み 0.13〜0.28 mm、アクリル系。TBP 1400LMS-HD:1.4 W/m·K、シリコーン系接着剤、加熱硬化)。LIQUI BOND TLB SA1800 は1液加熱硬化型のシリコーン系接着剤(1.8 W/m·K)。用途として、大型BGAパッケージ・パワーデバイス・電力変換基板とヒートシンク/放熱板の接着が挙げられる |
| 金属接合(はんだTIM) | はんだを溶融(リフロー)して、金属間化合物で接合する | Indium Corporation:リフローしたはんだ接合は金属間化合物の結合を作るので、熱も伝える。多数回のリフローを受けるパッケージ向けのフラックスやはんだを扱う。純インジウムの熱伝導率は 86 W/m·K |
| 金属の圧縮性TIM(ヒートスプリング) | 表面にパターンのある金属の圧縮性材料を、熱源とヒートシンクのあいだに入れる | Indium:グリースのようなポンプアウト・ベークアウトがなく、表面処理が不要、掃除が簡単。押出しのままや未仕上げのヒートシンク、表面に凹凸のあるプレートに使える用途が挙げられている |
| ヒートシンク側に塗布済みのTIM | 放熱器の接触面にTIMの薄膜を先に塗る | Henkel の BERGQUIST microTIM mTIM 1013:「ヒートシンクの接触面に塗布する、耐久性のある熱伝導性の薄膜コーティング」。光トランシーバー用で、アルミ・銅のヒートシンクとトランシーバー筐体に使え、最大500回の挿抜に耐える、使用温度 −40〜175℃(製品ページ、熱伝導率などの数値は同ページでは確認できなかった) |
すべて事実(DuPont[参考資料13]、ABL[参考資料4]、Seri Lee[参考資料1]、Henkel の日本語カタログ[参考資料10]、Indium[参考資料14]、Henkel の製品ページ[参考資料12])。Henkel の値は2019年1月現在のカタログ記載のメーカー公称で、試験法・条件は確認できませんでした。
TIMの圧縮:締結荷重に換算する
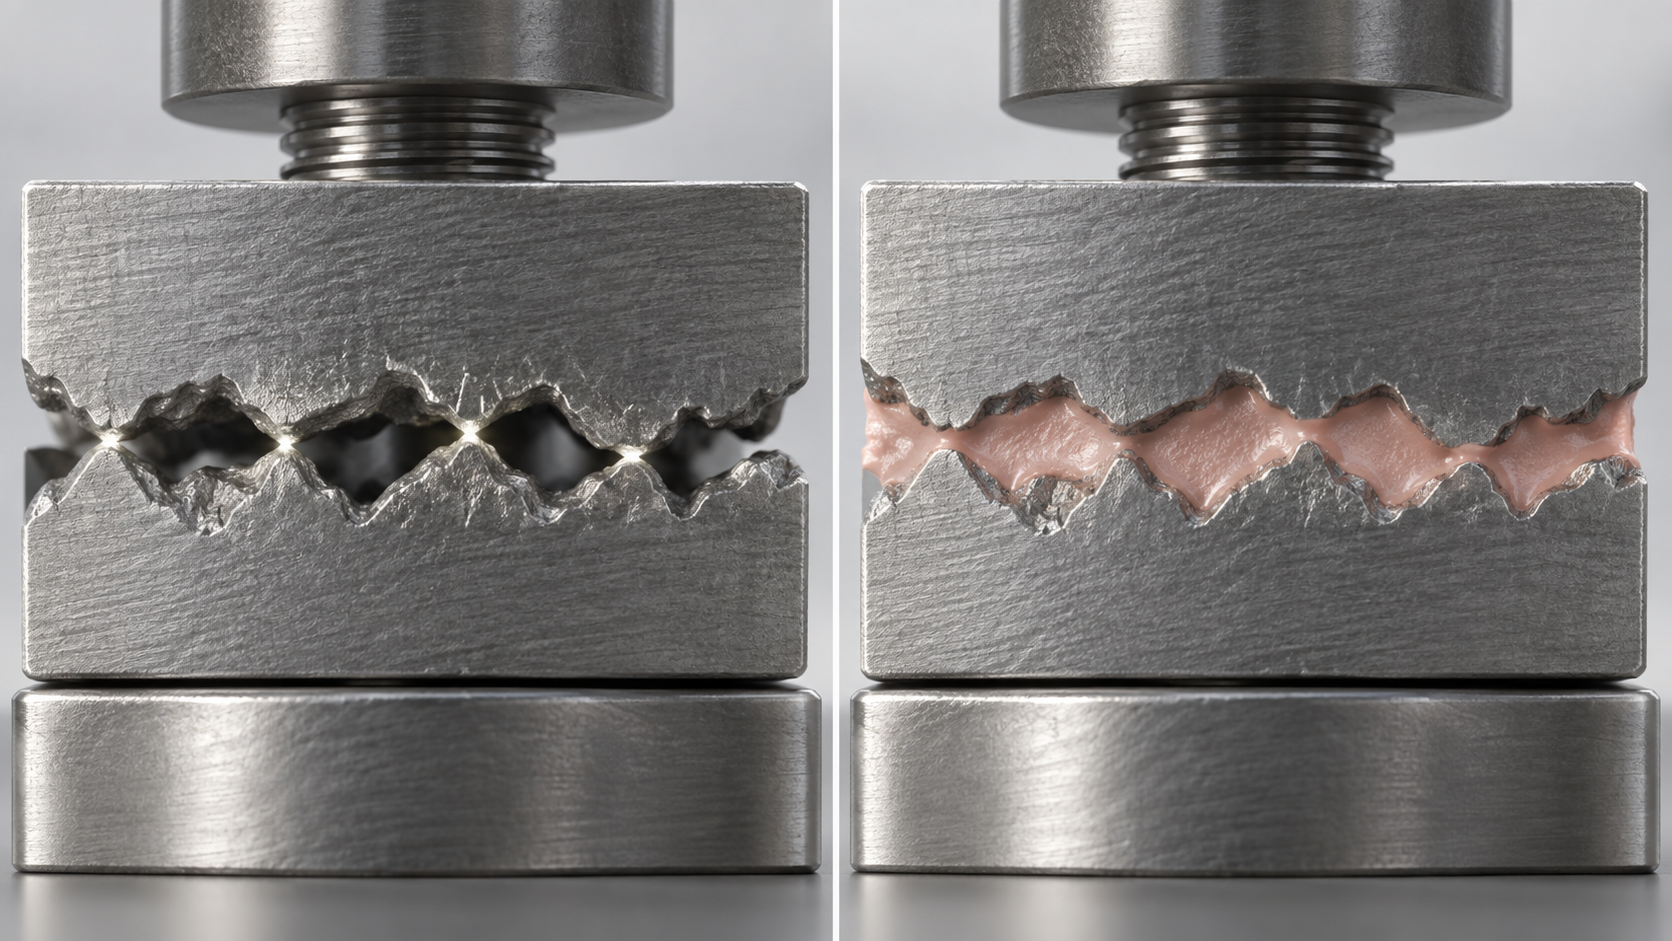
DuPont が TIM2 の有利な圧縮の目安とする 20〜40 psi は、面積をかけると、ヒートシンクを押し付ける力になります。 40×40 mm(16 cm²)の部品なら、20 psi(0.14 MPa)で約220 N(約22 kgf)、40 psi(0.28 MPa)で約440 N(約45 kgf)です本稿の計算(圧力 × 面積。1 psi = 6.895 kPa)。 この力を、クリップやばね付きねじなどで、基板と部品が耐えられる範囲で与えなければなりません。
10. 素材技術者の視点③:締結荷重と、接着という選択肢
締結で押し付ける設計は、第3章のとおり圧力で TIM の厚み L と接触抵抗 Rc を下げますが、締結荷重が基板や部品にかかり続けることが代償です。小さな部品や薄い基板、はんだボールのあるBGAでは、かけられる力に限りがあります。 TIM1 でチップに大きな圧力をかけないのは、そのためです(DuPont)。
接着で固定する設計は、留め具が不要で、締結荷重が基板にかからない利点があります。Henkel のカタログは、熱伝導性接着剤について、クランプやねじなどの留め具を必要としないことを特長に挙げています事実。 一方、Henkel のカタログに載っている接着材の熱伝導率は 0.8〜1.8 W/m·K で、後述の EV 向けシートの TLB SA3500 でも 3.5 W/m·K です。TIM の記事で見たグリースやペーストの範囲(0.5〜7 W/m·K、Laird の一般的記述)の中にあり、特別に高いわけではありません事実(試験条件は同じではありません)。 Henkel の EV 向け製品情報シートには、熱伝導性接着剤として、シリコーン系で加熱硬化(125℃・20分、または150℃・10分)の TLB SA3500(3.5 W/m·K)、エポキシ系で常温硬化の TLB EA1800(1.8 W/m·K、高強度)が載っています事実(2020年9月、メーカー公称)。
接着には、素材として考えるべき点があります(以下、本記事による解説)。
- CTE差の応力:アルミのヒートシンクと、チップやセラミック基板のCTEの差が、接着層に温度サイクルで応力をかけます。接着層が硬いと割れやはく離、柔らかいと位置ずれやクリープ。柔らかいシリコーン系を選ぶ理由は、ここにあります(「熱膨張係数」編、「ガラス転移点とクリープ」編)
- 接着層の厚みの管理:L/k の L が接着層の厚みなので、熱伝導の観点では薄いほどよい。ところが薄くすると、接着強度やボイド、段差の吸収が難しくなる。ガラス繊維などのシート状の補強材(BOND PLY の構造)は、厚みを保つ役目も果たしていると読めます
- リワーク:接着したヒートシンクは外しにくい。評価中や保守が必要な部品では、押し付け+TIM のほうが扱いやすいことがあります
- 接着の強さの評価:せん断・はく離などの試験は、本シリーズ「接着強度試験」編で扱います
つまり、放熱の観点では「押し付け+薄い TIM」が有利になりやすく、固定・量産・小型部品では「接着」が有利になりやすいという、使い分けがあります。 どちらが適するかは、部品の大きさ、基板の強度、組み立てのしかた、使用温度で決まります(本記事による解説)。
11. 性能の見方:カタログの Rsa は1つの数字ではない
Seri Lee は、「あるヒートシンクに、1つの熱抵抗の値を割り当てることはできない。外部の冷却条件で変わるからだ」と強調しています事実。 メーカーの性能グラフは、自然対流の曲線(温度上昇 ΔTsa と熱量 Q)と、強制対流の曲線(熱抵抗と風速)を1枚に合成したもので、自然対流は熱量に対して非線形なので ΔT を Q の関数で、強制対流は線形なので Rsa を風速の関数で示す、と説明しています事実。
- JEDEC JESD51-2A(2007年1月)は、自然対流(静止空気)での接合部-周囲の熱抵抗の標準的な測定について、精度と再現性を確保するための環境条件を定めています事実。JESD51-6(1999年3月)は、標準の熱試験基板に実装したICの熱性能を、強制対流(動く空気)で求める環境条件を定めます事実。
- つまり、ヒートシンク単体の性能と、実機の筐体の中での性能は別物で、ここでも「実機での評価(TTV など)」が必要です(「熱界面材料TIM」編)。
- TIMの接触条件(圧力・面粗さ)も、ヒートシンクの測定条件に含まれるので、他社のカタログの Rsa と比べるときは、TIM と圧力の条件を確かめてください(本記事による解説)。
12. 課題と、本稿で確認できなかったこと
(1) 材料別の熱抵抗(W/m·K・Rsa)の比較表は作らなかった
NIST の値は室温付近のフィット式の評価で、合金・調質・純度で変わります。カタログの Rsa は条件がそろわないので、ヒートシンクの製品間の比較表は作りませんでした。
(2) 古い資料が混ざっている
Seri Lee の記事は1995年、Iyengar の記事は2007年、Shabany の記事は2008年です。ファンやパッケージの状況は変わっているため、数字は桁と傾向の確認に使うものです。製法の限界値も、資料で異なります(図3)。
(3) ヒートパイプの取り付け(はんだ・接着)の詳細は確認できなかった
ヒートパイプをベースにどう接合するか(はんだか、熱伝導性接着剤か)の一次情報は、本稿が読んだ範囲では確認できませんでした。
(4) 接着したヒートシンクの長期信頼性の数値は扱っていない
接着層の温度サイクル寿命や、はく離の数値は、本稿が読んだ資料にありませんでした。
(5) アルマイト層とTIMの接触・放射の効果の数値は確認できなかった
ABL は黒のアルマイト処理で性能を補助するとしていますが、アルマイト層がTIMとの接触に与える影響の数値は、本稿の資料では確認できませんでした。
(6) 日本のヒートシンク製造事業者の技術資料は扱っていない
スカイビングなどの国内メーカーの公式技術資料は、本稿の作成時に内容を確認できなかったため、扱っていません。Furukawa Electric の記事は、ヒートパイプとベーパーチャンバーの説明に使いました。
- 熱抵抗は直列で足し算:Rja = Rjc + Rcs + Rsa。Rcs(界面)は取り付けで大きく変えられます事実
- TIMを10%から30%たわみに圧縮すると、必要なヒートシンクが約14%小さくなる計算です(本稿の仮定による)本稿の計算
- フィン効率は、高さ・h・熱伝導率で変わる。銅はアルミの約2倍の熱伝導率(NIST のフィット式の評価で約201と約393〜398 W/m·K)本稿の計算
- 製法ごとに加工の限界が違う。接合・折り曲げは継ぎ目に接合材(熱の障壁)が入り、スカイビングは一体で界面がありません事実
- 自然対流は放射が最大25%を担い、同じ Rsa でも必要な体積は風速で約10倍違います事実
- 取り付けは3通り:TIM+締結(20〜40 psi の荷重)、熱伝導性接着(留め具不要)、金属接合。放熱・固定・応力のトレードオフです
- Rsa は1つの値ではない。冷却条件と、TIM・圧力の条件で変わります事実
13. 用語集
- ヒートシンク
- 部品の熱を、広げた表面から空気などに渡す放熱器。
- Rjc/Rcs/Rsa
- 接合部→ケース、ケース→ヒートシンク、ヒートシンク→空気の熱抵抗(℃/W)。足すと Rja。
- フィン
- 表面積を増やすための、ヒートシンクの板状・ピン状の突起。
- フィン効率
- フィンが実際に伝える熱を、フィン全体が根元と同じ温度だった場合の熱で割った値。
- 拡がり抵抗
- 小さな熱源から、大きなベースへ熱が広がるときに生じる抵抗。
- 自然対流/強制対流
- 浮力だけで空気が流れる冷却/ファンなどで流れを作る冷却。
- 体積熱抵抗
- ヒートシンクの体積と熱抵抗の積(cm³·℃/W)。必要な体積を見積もる目安。
- スカイビング
- 金属塊から薄い層を削り出して曲げ、フィンにする加工。フィンとベースが一体。
- ボンデッドフィン
- 板状のフィンを、ベースの溝にエポキシやはんだで接合した構造。
- ヒートパイプ/ベーパーチャンバー
- 作動液の蒸発と凝縮で熱を運ぶ密閉の管/板状の部品。
- TIM2
- パッケージの外側とヒートシンクのあいだに入るTIM。
- JESD51-2A/51-6
- JEDEC の熱試験の環境条件の規格(自然対流/強制対流)。
14. 参考資料(一次情報)
- Seri Lee(Aavid)"How to Select a Heat Sink" Electronics Cooling、1995年6月 https://www.electronics-cooling.com/1995/06/how-to-select-a-heat-sink/
- Madhusudan Iyengar"Design For Manufacturability Of Forced Convection Air Cooled Fully Ducted Heat Sinks" Electronics Cooling、2007年8月 https://www.electronics-cooling.com/2007/08/design-for-manufacturability-of-forced-convection-air-cooled-fully-ducted-heat-sinks/
- Younes Shabany"Simplified Correlations For Radiation Heat Transfer Rate In Plate-Fin Heat Sinks" Electronics Cooling、2008年8月 https://www.electronics-cooling.com/2008/08/simplified-correlations-for-radiation-heat-transfer-rate-in-plate-fin-heat-sinks/
- ABL Components"Design factors that influence the thermal performance of a heat sink"(技術ページ) https://abl-heatsinks.co.uk/technical/design
- ABL Components"Design factors that influence the thermal performance of a heat sink" の材料のページ(技術ページ) https://abl-heatsinks.co.uk/technical/material
- NIST(Cryogenic Technologies Group)"Material Properties: 6063-T5 Aluminum (UNS A96063)" https://trc.nist.gov/cryogenics/materials/6063_T5%20Alulminum/6063-T5Aluminum_rev.htm
- NIST(Cryogenic Technologies Group)"Material Properties: OFHC Copper (UNS C10100/C10200)" https://trc.nist.gov/cryogenics/materials/OFHC%20Copper/OFHC_Copper_rev1.htm
- Furukawa Electric"Proper heat dissipation for large quantities of heat using the capillary phenomenon"(Furukawa Electric Platform) https://www.furukawaelectric.com/en/platform/brightening-heat.html
- Panasonic Industry"PGS Graphite Sheet"(製品ページ) https://na.industrial.panasonic.com/products/thermal-management/thermal-management/lineup/thermal-management-products/series/70458
- ヘンケルジャパン「放熱用サーマルインターフェース材料 Thermal Solutions」(BERGQUIST 製品カタログ、2019年1月現在、PDF) https://dm.henkel-dam.com/is/content/henkel/brochure-bergquist-thermal-interface-materials-jp
- Henkel"Henkel Thermal Interface Solutions for EV Power Conversion Systems"(製品情報シート、2020年9月、PDF) https://dm.henkel-dam.com/is/content/henkel/Product_information_sheet-thermal-interface-solutions-ev-power-conversion-systems
- HenkelBERGQUIST microTIM mTIM 1013(製品ページ) https://next.henkel-adhesives.com/us/en/products/thermal-management-materials/central-pdp.html/bergquist-microtim-mtim-1013/SAP_IB-121959.html
- DuPont(Claire K. Wemp, Ph.D.)"Advanced Polymer Formulations for Thermal Management of Electronic Devices"(技術資料PDF) https://www.dupont.com/content/dam/dupont/amer/us/en/articles/corporate/Advanced%20Polymer%20Formulations%20for%20Thermal%20Management%20of%20Electronic%20Devices_r1_66.pdf
- Indium Corporation"Thermal Interface Materials"(ブローシャ 99342 (A4) R4、PDF) https://www.indium.com/wp-content/uploads/2025/08/TIMs-Brochure-99342-A4-R4.pdf
- Laird(J. Strader ほか)"Thermal Interface Materials (TIMs) and Challenges Faced by TIM Suppliers" TFAWS 2014、NASA Glenn Research Center(発表資料PDF) https://s3vi.ndc.nasa.gov/ssri-kb/static/resources/TFAWS-2014-PT-06.pdf
- JEDECJESD51-2A "Integrated Circuits Thermal Test Method Environmental Conditions - Natural Convection (Still Air)"(2007年1月) https://www.jedec.org/standards-documents/docs/jesd-51-2A
- JEDECJESD51-6 "Integrated Circuit Thermal Test Method Environmental Conditions - Forced Convection (Moving Air)"(1999年3月) https://www.jedec.org/standards-documents/docs/jesd-51-6
- HenkelBERGQUIST GAP PAD TGP 2000 Technical Data Sheet(2018年10月、PDF) https://datasheets.tdx.henkel.com/BERGQUIST-GAP-PAD-TGP-2000-en_GL.pdf
15. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| ヒートシンクが周囲の流体に触れる表面積を増やして冷却する部品であること、取り付けの方法とTIMが最終的なチップの温度に影響すること。フィン効率の定義、熱伝導率の高い材料が重要になること、拡がり抵抗の低減策(ベースを厚く、熱伝導率の高い材料、ベーパーチャンバーやヒートパイプ)、0〜100℃では対流に比べて放射の寄与が小さいこと、黒のアルマイト処理、付属品の区分(クリップ・ピン、アンカー、テープ・パッド、ワイヤフォーム) | ABL 技術ページ[参考資料 4]https://abl-heatsinks.co.uk/technical/design | 事実 |
| アルミ合金 1050A が 229、6060 が 166、6063 が 201 W/m·K であること。銅の熱伝導率がアルミの約2倍、密度が3倍、価格が市場により4〜6倍であること、アルミは押出できるが銅はできず切削・スカイビング・はんだ付けで作ること。複合材料(銅-タングステン、AlSiC など)の例 | ABL 技術ページ(材料)[参考資料 5]https://abl-heatsinks.co.uk/technical/material | 事実 |
| Rja = Rjc + Rcs + Rsa の熱回路、Rcs が表面の仕上げ・平面度・取り付け圧力・接触面積・TIM の種類と厚みで決まり大きく改善できること、Rsa の上限の式、周囲温度 35〜45℃(外気)/50〜60℃(機器内)、固体と空気の境目の熱の移動が最も効率が悪いこと。自然・強制対流の区分(毎秒1〜2 m 超で浮力5%未満)、体積熱抵抗の表2(自然対流 500〜800、1.0 m/s 150〜250、2.5 m/s 80〜150、5.0 m/s 50〜80 cm³·℃/W)、最適フィン間隔の表3、自然対流で放射が最大25%、塗装またはアルマイト、ヒートシンクの種類(押出:比6・最小1.3 mm、特殊ダイ10:1・0.8(原文は 0.8″)、接合:アルミ充填エポキシで比20〜40)、性能グラフの読み方、拡がり抵抗が全抵抗の5〜30%、流れのバイパスで最大50%低下、高度の係数、単一の Rsa は割り当てられないこと、スタンピングへの工場付与の付属品 | Seri Lee 記事(1995年)[参考資料 1]https://www.electronics-cooling.com/1995/06/how-to-select-a-heat-sink/ | 事実 |
| 製法(押出、ダイカスト、接合、折り曲げ、変形ダイカスト、鍛造、スカイビング、切削)の説明と表1(最小フィン厚・最大 H/s・最小すき間・材料)。ダイカストの巣による熱伝導率低下、接合材(熱伝導性エポキシまたははんだ)が熱の障壁であること、折り曲げの接合部の追加熱抵抗、変形ダイカストとスカイビングで界面がないこと。強制対流の例(アルミ、底面 0.1×0.1 m、フィン高さ 0.05 m、20 Pa・0.01 m³/s)で 4本/cm、厚み 0.57 mm、すき間 1.93 mm、0.135 ℃/W、186 W、質量 0.308 kg | Iyengar 記事(2007年)[参考資料 2]https://www.electronics-cooling.com/2007/08/design-for-manufacturability-of-forced-convection-air-cooled-fully-ducted-heat-sinks/ | 事実 |
| 放射による放熱が、特に自然対流で全体のかなりの割合になりうること | Shabany 記事(2008年)[参考資料 3]https://www.electronics-cooling.com/2008/08/simplified-correlations-for-radiation-heat-transfer-rate-in-plate-fin-heat-sinks/ | 事実 |
| NIST のフィット式:6063-T5 アルミ(4〜295 K)と OFHC 銅(RRR 50〜150、4〜300 K)の熱伝導率 | NIST 材料データ[参考資料 6]https://trc.nist.gov/cryogenics/materials/6063_T5%20Alulminum/6063-T5Aluminum_rev.htm[参考資料 7]https://trc.nist.gov/cryogenics/materials/OFHC%20Copper/OFHC_Copper_rev1.htm | 事実 |
| ヒートパイプが銅管に作動液を真空封入したもので毛細管現象で熱を運ぶこと、焼結金属粉のウィック、ベーパーチャンバーが面状・板状のヒートパイプで厚さ0.5 mm未満にもできること、熱源と放熱フィンをヒートパイプで結ぶ使い方 | Furukawa Electric 解説ページ[参考資料 8]https://www.furukawaelectric.com/en/platform/brightening-heat.html | 事実 |
| PGS グラファイトシートの熱伝導率が製品ページで 700〜1950 W/m·K と記載されていること(方向の区別は確認できなかった) | Panasonic 製品ページ[参考資料 9]https://na.industrial.panasonic.com/products/thermal-management/thermal-management/lineup/thermal-management-products/series/70458 | 事実 |
| Henkel のカタログ:BOND PLY・LIQUI BOND の構造・値(TBP 850:0.8 W/m·K、0.13〜0.28 mm、アクリル系。TBP 1400LMS-HD:1.4 W/m·K、シリコーン系、加熱硬化。TLB SA1800:1.8 W/m·K)、留め具が不要であること、用途(大型BGAパッケージ・パワーデバイス・電力変換基板とヒートシンク/放熱板の接着)。2019年1月現在 | ヘンケルジャパン カタログ[参考資料 10]https://dm.henkel-dam.com/is/content/henkel/brochure-bergquist-thermal-interface-materials-jp | 事実 |
| Henkel の EV 向け製品情報シート:TLB SA3500(シリコーン系、加熱硬化 125℃・20分/150℃・10分、3.5 W/m·K)、TLB EA1800(エポキシ系、常温硬化、1.8 W/m·K、高強度)。2020年9月 | Henkel 製品情報シート[参考資料 11]https://dm.henkel-dam.com/is/content/henkel/Product_information_sheet-thermal-interface-solutions-ev-power-conversion-systems | 事実 |
| BERGQUIST microTIM mTIM 1013:ヒートシンクの接触面に塗布する耐久性のある熱伝導性の薄膜コーティング、光トランシーバー向け、アルミ・銅のヒートシンクと筐体、最大500回の挿抜、使用温度 −40〜175℃ | Henkel 製品ページ[参考資料 12]https://next.henkel-adhesives.com/us/en/products/thermal-management-materials/central-pdp.html/bergquist-microtim-mtim-1013/SAP_IB-121959.html | 事実 |
| TIM2 を 20〜40 psi が有利な圧縮の目安とすること、クランプ機構で圧力を与えること、TIM1 でチップに大きな圧力をかけないこと | DuPont 技術資料[参考資料 13]https://www.dupont.com/content/dam/dupont/amer/us/en/articles/corporate/Advanced%20Polymer%20Formulations%20for%20Thermal%20Management%20of%20Electronic%20Devices_r1_66.pdf | 事実 |
| リフローしたはんだ接合が金属間化合物の結合で熱も伝えること、多数回のリフローを受けるパッケージ向けのはんだ、純インジウムの 86 W/m·K、ヒートスプリングがポンプアウト・ベークアウトがなく表面処理不要で、押出しのまま・未仕上げのヒートシンクや凹凸のあるプレートに使えること | Indium Corporation ブローシャ[参考資料 14]https://www.indium.com/wp-content/uploads/2025/08/TIMs-Brochure-99342-A4-R4.pdf | 事実 |
| グラファイトシート・金属箔・熱伝導性プラスチックが薄型機器の熱拡散材料に挙げられ、熱伝導性プラスチック(絶縁で最大10、導電で最大20 W/m·K)が複雑なヒートシンクなどに使われること。熱伝導率の高い樹脂系・グラファイト系材料の説明 | Laird 発表資料[参考資料 15]https://s3vi.ndc.nasa.gov/ssri-kb/static/resources/TFAWS-2014-PT-06.pdf | 事実 |
| JESD51-2A が自然対流(静止空気)での接合部-周囲の熱抵抗測定の環境条件を定めること。JESD51-6 が強制対流(動く空気)で標準の熱試験基板に実装した IC の熱性能を求める環境条件を定めること | JEDEC 公式ページ[参考資料 16]https://www.jedec.org/standards-documents/docs/jesd-51-2A[参考資料 17]https://www.jedec.org/standards-documents/docs/jesd-51-6 | 事実 |
| TGP 2000 の熱インピーダンス(0.040 in、10%たわみで 0.97、30%たわみで 0.80 ℃·in²/W) | Henkel TGP 2000 データシート[参考資料 18]https://datasheets.tdx.henkel.com/BERGQUIST-GAP-PAD-TGP-2000-en_GL.pdf | 事実 |
| 40×40 mm での Rcs(0.39 と 0.32 ℃/W)、Rsa(0.41 と 0.48 ℃/W)、温度差の配分(12.0/23.5/24.5 K と 12.0/19.4/28.6 K)、必要な体積の比(約0.86、約14%減)。必要体積の目安(自然対流 1223〜1957、1.0 m/s 367〜611、2.5 m/s 196〜367、5.0 m/s 122〜196 cm³) | 本稿の計算。前提:60 W、Tj 100℃、Ta 40℃、Rjc 0.2 ℃/W(仮定)、面積 2.48 in²、体積 = 体積熱抵抗 ÷ Rsa | 本稿の計算 |
| フィン効率(高さ30 mm・厚み1 mm・h=50 で、アルミ約0.87、銅約0.93)。η = tanh(mL)/mL、m = √(2h/kt) | 本稿の計算。直線フィン・先端断熱の標準式。h(10 と 50 W/m²K)と厚み 1 mm は仮定。k は NIST のフィット式の評価(アルミ 201、銅 395 W/m·K) | 本稿の計算 |
| 6063-T5 アルミ約201 W/m·K、OFHC 銅約393〜398 W/m·K(295 K)。銅がアルミの約2倍であること | 本稿の計算。NIST の公表フィット式を 295 K で評価した(フィットの誤差は約2%)[参考資料 6]https://trc.nist.gov/cryogenics/materials/6063_T5%20Alulminum/6063-T5Aluminum_rev.htm[参考資料 7]https://trc.nist.gov/cryogenics/materials/OFHC%20Copper/OFHC_Copper_rev1.htm | 本稿の計算 |
| 放射の熱伝達係数(ε=0.9 で約7.2、ε=0.1 で約0.8 W/m²K)。20 psi・40 psi が 40×40 mm で約220 N・約440 N であること | 本稿の計算。h_r = εσ(Ts²+Ta²)(Ts+Ta)、Ts = 343 K、Ta = 313 K、σ = 5.67×10⁻⁸ W/(m²·K⁴)。荷重は圧力 × 面積(1 psi = 6.895 kPa) | 本稿の計算 |
| TIM が熱流にとって別の部品として効くという読み取り。ヒートシンクの内部(接合材・巣・一体加工)に界面抵抗の考え方が当てはまること。材料の熱伝導率とCTEが別の軸であること。製法の選択が界面・欠陥・加工限界の選択であること。締結と接着の使い分け(放熱・固定・量産・応力・リワーク)。接着層の厚みの管理についての読み取り | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| ヒートパイプのベースへの接合方法、接着したヒートシンクの長期信頼性(接着層の温度サイクル寿命・はく離)、アルマイト層とTIMの関係、国内の製造事業者の技術資料、Seri Lee の表の最小フィン厚が mm かインチか | 本稿では確認できなかったため記載していない。Seri Lee の記事の0.8″の表記は、本稿では mm と読んだ | 解説 |
| 図1・図2・図3・図4が実際の断面写真・測定結果ではなく説明のための作図であること。ヒーロー画像と図5がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月3日/出典は一次情報(技術誌の技術記事、NIST の材料データ、メーカーの技術資料・カタログ・製品ページ、規格団体のページ、学会発表)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 ヒートパイプの接合方法、接着したヒートシンクの長期信頼性、アルマイト層とTIMの関係の数値、日本の製造事業者の技術資料については、一次情報で確認できなかったため記載していません。 図はすべて説明用の概念図です。図1・図2・図3・図4はベクター作図(図1・図2・図4は本稿の計算を含む)、ヒーロー画像と図5はAI生成イメージであり、いずれも実際の断面写真・測定結果・製品の実物を示すものではありません。