TECHNOLOGY EXPLAINER
ダイアタッチ
― チップを「止める」だけでなく、熱と電気の通り道をつくる
ダイアタッチとは、切り出したチップを基板やリードフレームに固定する工程と、その材料です。 固定だけなら接着剤で足りますが、チップが出す熱を基板へ逃がし、場合によっては電気も流し、 温度変化のたびに生じる応力にも耐える必要があります。 この記事では、ペースト・フィルム・焼結・はんだの4つの方式を、熱の通りやすさ、ボイド、硬化・接合条件、パワー半導体での焼結の動きに絞って、 メーカーの公式資料と学会論文の範囲で整理します。
- ダイアタッチとは何か(3行でつかむ)
- 4つの方式 ― ペースト・フィルム・焼結・はんだ
- 素材技術者の視点①:銀ペーストの熱を運ぶのは、樹脂ではなく銀粉の接触
- 本稿の計算:接合層で温度はどれだけ下がるか/焼結銀の空隙と熱伝導率
- 焼結接合 ― パワー半導体で何が起きているか
- 素材技術者の視点②:ボイドは、熱より先に寿命に効く
- ダイアタッチフィルム(DAF)― ダイシングと接着を1枚で
- 評価 ― 強さと破面、熱抵抗、ボイド
- 確認できなかったこと/まとめ
- 用語集/参考資料/出典対応表
事実=公式資料・論文・規格の記載にある内容(出典リンクあり。英語の原文は本稿が日本語に要約したもので、逐語の引用ではありません)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=開発中・検討中で、実績が確認できていない事項
このほか、材料設計上の読み取りは「解説」として区別しています。
メーカーの製品ページの数値は「メーカー公称(代表値)」であり、試験条件が示されていないものは、他社品や他グレードと並べて優劣を論じません。
1. ダイアタッチとは何か(3行でつかむ)
住友ベークライトは、ダイボンディング用ペーストを、半導体の実装工程で、チップとリードフレームや有機基板などの基板のあいだに使う接着材料と説明しています事実[参考資料1]。 同社の製品ページは、その役割を「各種部材の接合」「内部ストレスの緩和」「熱を外部へ逃がす」「電気を流す/流さない」などと整理しています事実[参考資料2]。 チップを固定する層ですが、同時に、熱の通り道・電気の通り道・応力のクッションでもある、ということです(本記事による整理)。
- 何が使われるか:ペースト(銀を入れた導電タイプ、シリカなどを入れた絶縁タイプ)、フィルム(DAF)、焼結接合(銀・銅)、はんだ。
- 何が難しいか:熱の通りやすさ、固めるための温度と時間、接合層に残る空洞(ボイド)、材料のにじみ出し(ブリード)、 温度変化で繰り返し生じる応力への耐久性(本記事による解説)。
- 他の記事との分担:チップの下に入る樹脂としてのアンダーフィルは本シリーズ「アンダーフィル」編、 チップ全体を包む封止材は「半導体封止材」編と「モールディング」編、ペーストという形態そのものは「ペースト」編で扱います。 この記事は、チップの裏面を基板に固定する層に絞ります。
ダイアタッチの層は薄いのに、チップの熱が基板へ出ていく唯一の道に近い場所にあります。 だから選ぶときの問いは「くっつくか」ではなく、「熱をどれだけ通すか、繰り返しの温度変化に何回耐えるか、どんな温度で作れるか」の3つです (本記事による解説)。
2. 4つの方式 ― ペースト・フィルム・焼結・はんだ
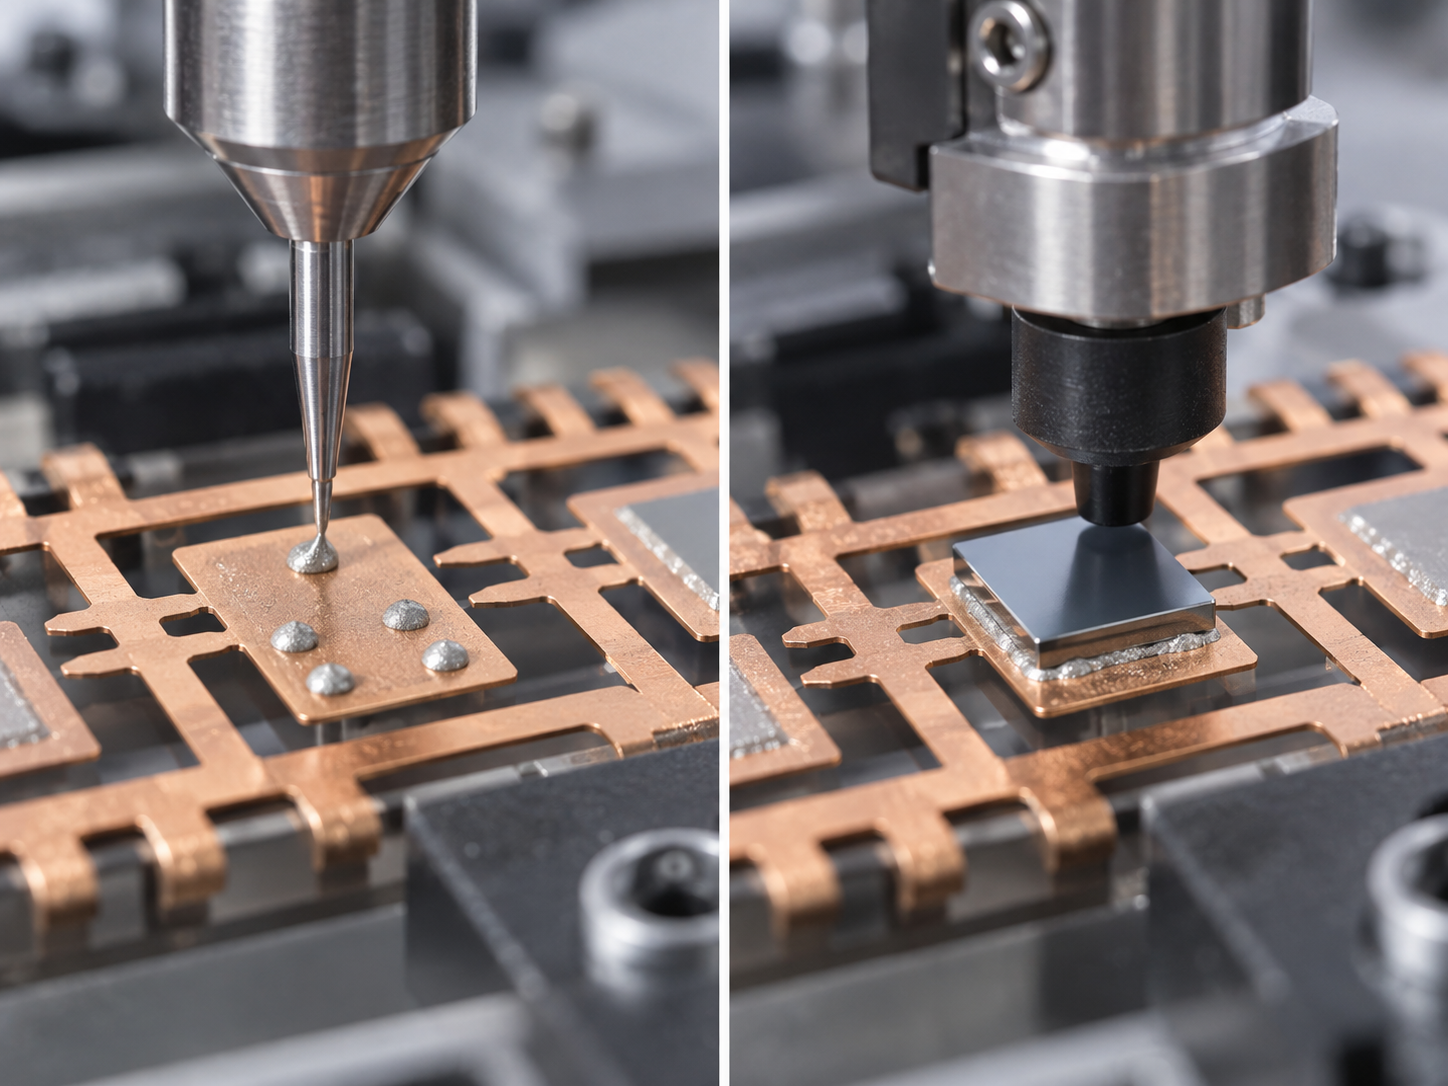
| 方式 | 形・使い方 | 公式資料で確認できる条件・特徴 | 材料側の注意(解説) |
|---|---|---|---|
| ペースト | シリンジやジャーで供給。エアディスペンス、スタンプ、印刷などで塗る | 住友ベークライトのFAQ:導電タイプは銀などの金属フィラー、絶縁タイプはシリカなどの無機フィラーを含む。オーブンで150〜175 ℃・15〜60分、またはインライン硬化で200 ℃・30〜60秒。保管は−15〜−45 ℃が望ましい。260 ℃リフロー対応の「はんだ置き換え」グレードもある[参考資料1]事実 | 低温で保管し、塗布の性質(粘度)を保つ必要がある。冷凍保管のペーストは、解凍後の可使時間が管理項目になる |
| フィルム(DAF) | ウェハに貼り、チップに切り出すと同時に、チップ裏面に接着層が付く | レゾナック:ダイシング工程でウェハやチップを保持する役割と、先端パッケージでチップとチップ、チップと基板などを接着する役割をもつ接着フィルム。多様な厚さ、弾性率、熱膨張率のDAFをそろえる[参考資料3]事実 | 形がそのまま性能の一部(厚みが均一)。熱の通りやすさは、ペーストの高熱伝導品より低い(第7章) |
| 焼結(銀) | 銀の微粒子を含むペーストを、加熱(と場合により加圧)して、粒子どうしを金属として結合させる | Inventec:無加圧の焼結ペースト(ECOREL SINTEC XP95)は、焼結温度が通常250 ℃、せん断強さが最大60 MPa、熱伝導が300 W/mK超、導電率が40 MS/m[参考資料5]事実(メーカー公称) | 空隙が残るため、純銀より熱伝導が低い(第4章)。焼結時の有機成分の抜けが課題になる |
| はんだ | 金属を溶かして、チップと基板を濡らして接合する | 住友ベークライトは、従来の高熱伝導のダイアタッチ材ははんだだったが、環境対応性と放熱性から、銀ペーストへの置き換えが進んでいると述べる[参考資料2]事実。はんだのボイドが熱抵抗や寿命へ与える影響は論文で研究されている[参考資料12・13]事実 | 溶けて濡れるため接合は強いが、ボイドが大きく残ることがある(第6章) |
表1 4つの方式と、公式資料で確認できる条件・特徴。各社の製品説明は、その会社の主張です。「材料側の注意」の列は本記事による解説です。
3. 素材技術者の視点①:銀ペーストの熱を運ぶのは、樹脂ではなく銀粉の接触
住友ベークライトの製品ページには、同社のダイボンディング用ペーストの代表品番が、絶縁・導電・高熱伝導の3つに分けて並んでいます事実[参考資料2]。 熱伝導率の値を、メーカー公称の代表値で並べます。
同ページでは、銀フィラーの導電タイプでも、熱伝導率が0.9や1未満という値が並びます。 一方、銀を使った高熱伝導タイプは30や90〜120です事実。 同じ「銀」を入れているのに、最大で100倍以上の差があります。
この差の主因は、銀どうしが金属として結合しているかどうかにあると、同社の説明から読めます。 同社は、高熱伝導ペーストで、独自の焼結促進技術により、ナノ銀より安価なマイクロ銀でも高い焼結性を実現し、 さらに樹脂と銀粉をハイブリッド化して、Si表面への密着と柔軟性を持たせたと説明しています事実[参考資料2]。 つまり、導電タイプの銀は樹脂の中に浮いていて、粒子の接触で電気を通すのに対し、 高熱伝導タイプは粒子を焼結して、金属の通り道をつくる、という違いです(本記事による解説)。
論文も、銀入りエポキシはダイアタッチ材料の最大の種類だが、熱伝導が低くパワーデバイスには不十分であり、 高出力・高温の動作では、接着の相(エポキシ)と導電の相(銀)が、チップや基板の界面で分離して、微小な剥離と熱抵抗の増加を招くことがある、と述べています事実[参考資料9]。 樹脂を「つなぎ」に使うペーストでは、電気も熱も、粉の接触が運ぶということです。
4. 本稿の計算:接合層で温度はどれだけ下がるか/焼結銀の空隙と熱伝導率
(1) 同じ熱の流れで、接合層の両側に生じる温度差
前章の熱伝導率の差が、実際の温度にどれだけ効くのかを、単純な一次元の熱伝導で見積もります本稿の計算。
接合層を板とみなし、熱が厚み方向に一様に流れると仮定します。接合層の両側の温度差は、ΔT = q × t ÷ kです(q:熱流束、t:厚み、k:熱伝導率)本稿の計算。
- 本稿の仮定:熱流束 q = 100 W/cm²(=1×10⁶ W/m²)、接合層の厚み t = 30 µm(ただしDAFは10 µm)。いずれも説明のために置いた値で、特定の製品の条件ではありません
- 導電タイプの銀ペースト(k = 0.9):ΔT = 1×10⁶ × 30×10⁻⁶ ÷ 0.9 = 約33 K
- 絶縁タイプのアルミナペースト(k = 2):約15 K
- DAF(厚み10 µm、k = 0.3):約33 K(薄くても、熱伝導が低いため)
- 高熱伝導ペースト(k = 30):約1.0 K/(k = 90〜120):約0.33〜0.25 K
- 焼結銀の公称値(k > 300、Inventec):約0.1 K以下
前提と限界:実際には、層とチップ・基板の界面の熱抵抗、熱の広がり、ボイドがあります。 熱伝導率は各社の代表値で、測定条件が示されていないため、製品どうしの優劣を決める値ではありません。 この計算は桁の違いを見せるためのもので、実際の温度を予測するものではありません。
(2) 焼結銀の熱伝導率は、なぜ純銀より低いのか
Inventecは焼結ペーストの熱伝導を「300 W/mK超」としています事実[参考資料5]。 純銀のバルクはこれより高い値です。差は、焼結層に残る小さな空隙で説明できるでしょうか。 Virginia Techの学位論文は、40 MPaを超える加圧で、市販のマイクロスケールの銀ペーストを240 ℃で相対密度80%まで焼結できたと報告しています事実[参考資料7]。 相対密度80%は、空隙率20%です。
孤立した球状の空隙を含む金属の熱伝導率を、空隙の熱伝導率を0とするマクスウェル・ユーケン式で見積もります本稿の計算。
k = ks × (1 − p) ÷ (1 + p ÷ 2)(ks:緻密な銀の熱伝導率、p:空隙率)
- 本稿の仮定:緻密な銀の熱伝導率 ks = 429 W/m·K(一般的な値を仮置きしたもの。論文や製品の値ではありません)
- 空隙率 p = 0.10:約368 W/m·K/p = 0.20:約312 W/m·K/p = 0.30:約261 W/m·K
前提と限界:実際の空隙は球状でなく、つながっていたり、粒界に有機成分が残ったりします。 この計算は、空隙率が約20%のとき、熱伝導率が「300 W/mK超」の桁になることを示すもので、 特定の製品の構造や熱伝導率を推定するものではありません。 なお、住友ベークライトの高熱伝導ペーストの代表値(30、90〜120)は、これよりずっと低いです[参考資料2]。 樹脂との複合(ハイブリッド)であることや、硬化温度が200〜250 ℃であることなどの影響と読めますが、本稿が確認した資料から原因は特定できません。
5. 焼結接合 ― パワー半導体で何が起きているか
パワー半導体(SiCなど)は高温で動作でき、チップが出す熱も大きいため、 従来のはんだに代わる接合として、銀や銅の焼結が研究・採用されています。 ここでは、論文とメーカーの資料から確認できる範囲で、焼結の条件がどう変わってきたかを並べます。
並べると、焼結の条件は「高圧・高温」から「無加圧・低めの温度・短時間」の方向へ動いてきたことが読み取れます(本記事による整理)。
- 加圧が必要だった時代:Virginia Techの学位論文は、40 MPaを超える加圧で、240 ℃でも相対密度80%に達したが、大きな圧力は自動化が難しく、もろいパワー半導体を傷める可能性もあると述べています事実[参考資料7]。
- ナノ粒子による低温化:同論文は、銀粒子をナノスケールにすると焼結の駆動力が増して温度が下がるが、粒子の凝集や、有機成分の抜け道の少なさが課題になり、有機成分を減らして対応したと報告しています事実[参考資料7]。
- 無加圧で、短時間:ある論文は、窒素中で一般的なリフロー炉を使い、240〜275 ℃のピーク温度で最短2分で焼結する銀ペーストを、銀めっきと裸の銅の基板の上で試しています事実[参考資料8]。
- 低温化:RF用SiPモジュールの論文は、無加圧の銀焼結が180〜200 ℃で進み、低応力・低反りの要求に合うとする一方で、樹脂のにじみ出しと過剰なボイドが課題だと述べています事実[参考資料9]。
| 課題 | 確認できること | 解説 |
|---|---|---|
| 銅基板の酸化 | 裸の銅のDBC基板に、無加圧で銀焼結する論文は、銅の酸化を防ぎながら焼結の速さを落とさない雰囲気(蟻酸ガスと空気の混合)を検討し、ダイシェア強度30 MPa超の酸素フリーの接合層を得た[参考資料10]事実 | めっきを省けばコストが下がるが、雰囲気の管理が必要になる |
| 銀から銅へ | 銅焼結は、銀より安価で、熱膨張が小さく、引張強度が高い利点がある一方、銅は酸化しやすいと、論文は述べる。銀・銅とも、イオンマイグレーションでデンドライト(樹枝状結晶)が生じうる。SiC MOSFETの試験で、HV-H3TRBは1000時間で全群に不良が出てデンドライトが見つかり、−40〜200 ℃の熱衝撃1000サイクルには銅・銀とも耐えた[参考資料11]事実 | 高温の繰り返しには強いが、湿度と電圧の下で、金属が移動する問題が残る |
| 樹脂のにじみ(ブリード) | RF用SiPモジュールでは、部品の密度が上がり、はんだマスクの幅が狭くなって、焼結材の樹脂のにじみが、スループット、歩留まり、信頼性の面で深刻になりうる、と論文は述べる[参考資料9]事実 | 焼結ペーストの有機成分は、焼結前に流れ出したり、抜け切らなかったりする |
| 大きなチップ | Inventecの低加圧型(ECOREL SINTEC AP90)は、ステンシル印刷用で、400 mm²までのチップを接合でき、せん断強さは最大95 MPaとされる[参考資料6]事実(メーカー公称) | 面積が大きいほど、焼結時の有機成分の抜けが難しくなる |
表2 焼結ダイアタッチの主な課題。右列は本記事による解説です。
なお、住友ベークライトは、SiCパワーモジュール向けの封止材G785シリーズ(Tg 230 ℃)が、高い耐熱性により、シンタリング材やはんだを用いた冷却器との接合を可能にし、放熱性の向上に寄与すると述べています事実[参考資料16]。 封止材の側から見た高Tg化は、本シリーズ「半導体封止材」編と「アンダーフィル」編を参照してください。
6. 素材技術者の視点②:ボイドは、熱より先に寿命に効く
接合層の中に残る空洞(ボイド)は、熱の通り道を狭めます。直感的には「ボイドが増えれば温度が上がる」ですが、 論文の測定結果は、もう少し複雑です。
CarlsonとBakerの論文は、高出力パッケージの25個で、過渡熱インピーダンス(7 ms)とボイド率の相関が高い(決定係数0.884)が、 ボイドそのものがパッケージの熱抵抗に占める割合は比較的小さいと述べています事実[参考資料12]。 一方で、パワーサイクル試験では、ボイド率が3.8%から20.5%に増えると寿命が半分になったと報告し、 「ボイドの主な影響は、熱性能よりも、モジュールの信頼性にある」と結論づけています。
つまり、ボイドを減らす理由は、温度を下げるためだけではありません。空洞の縁に応力が集まり、繰り返しの温度変化で亀裂が育つことが、寿命を縮める、という読み方です(本記事による解説)。 別の論文(Lu ほか、2026)は、TO-220のMOSFETで、ボイドの大きさと位置を変えて、接合部からケースまでの熱抵抗(Rth-JC)がどう変わるかを、JEDEC JESD51-14の過渡二重界面法で測り、数値計算と照らし合わせています事実[参考資料13]。 ボイドは「どこに、どのくらい大きく」あるかで効き方が変わる、ということです。
これらははんだ層の研究です。銀ペーストや焼結銀、DAFのボイドが、同じ傾向を示すかどうかは、本稿が確認した資料からはわかりませんでした。
7. ダイアタッチフィルム(DAF)― ダイシングと接着を1枚で
レゾナックは、DAFを、①ダイシング工程でウェハや切り出したチップを保持する役割と、 ②先端パッケージでチップとチップ、チップとインターポーザー、チップと基板などを接着する役割をもつ接着フィルムと説明しています事実[参考資料3]。 先端パッケージ向けのチップには、微細ピッチ・薄型ウェハのダイシングが可能で歩留まりの高いレーザーダイシング(ステルスダイシングなど)が使われ、 DAFはチップの直下や積層したチップの間に位置するため、発熱の多い先端パッケージでは熱伝導の高さが重視される、とも述べています事実。
| 項目 | 900シリーズ | 300シリーズ | 400シリーズ | 510シリーズ |
|---|---|---|---|---|
| ガラス転移温度 Tg(℃) | 177 | 171 | 130 | 157 |
| 弾性率 25 ℃(MPa) | 600 | 840 | 2,700 | 4,500 |
| 弾性率 150 ℃(MPa) | 3 | 1 | 47 | 730 |
| 弾性率 250 ℃(MPa) | 2 | 1 | 29 | 110 |
| CTE α1/α2(ppm/℃) | 144/186 | 185/217 | 96/176 | 84/155 |
| 熱伝導率(W/m·K) | 0.2 | 0.2 | 0.3 | 0.5 |
表3 レゾナックのダイシング・ダイボンディング一体型フィルム(FH/HRシリーズ)の、ダイボンディングフィルムの特性(メーカー公称・代表値、[参考資料4])。同ページには測定条件の記載が見当たりません。
表3の熱伝導率は0.2〜0.5 W/m·Kで、第3章のペースト(0.3〜120)のなかでは、絶縁タイプの低い側と同程度です。 第4章の計算では、10 µmの薄さでも、熱伝導が0.3だと、30 µmの導電ペースト(k = 0.9)と同程度の温度差になります。 レゾナックが高熱伝導の新グレードを開発中としているのは未確定/将来、この点が課題であることの裏返しと読めます(本記事による解説)。
弾性率の温度変化も大きく、900・300シリーズでは、25 ℃の600〜840 MPaが、150 ℃で1〜3 MPa、250 ℃でも1〜2 MPaと、2〜3けた下がります。 Tgが171〜177 ℃で、それを超えるとほとんどゴム状になる、という挙動です。 同ページは、ワイヤ埋め込み・チップ埋め込み用の厚膜タイプ(50〜120 µm)をそろえており事実、 ワイヤやチップを包み込むには、高温で柔らかいことが利点になる反面、その柔らかさは、リフロー温度での位置ずれや、吸湿した水分の蒸気圧への耐性とは別の問題です(本記事による解説)。 DAFの水分の過飽和と蒸気圧を、積層チップのCSPでモデル化した論文があります[参考資料18](題名のみ確認。要旨と本文は確認できませんでした)。
同ページは、DAFの用途として、チップと基板(Die/Sub.)、チップとチップ(Die/Die)、ワイヤ埋め込み(FOW)、小チップ向け(Small die)などを挙げています事実。 膜厚は、チップ間・チップと基板用で7〜25 µm、ワイヤ埋め込み用で50・60 µm、FODと表記された用途で120 µmです(FODはページに定義の記載がなく、本稿は略称の意味を断定しません)。
8. 評価 ― 強さと破面、熱抵抗、ボイド
| 評価項目 | 何がわかるか(解説) | 規格・公式資料で確認できること |
|---|---|---|
| ダイシェア強度 | チップを横から押して、はがれる力を測る。接合の強さと、どこで破断したか(破面)の両方を見る | MIL-STD-883 Method 2019(ダイシェア強度):チップを基板に取り付ける材料と手順の完全性を調べる。力はチップの辺に、基板と平行に加える。不合格の基準は、エポキシ系と、共晶・はんだ・その他の接合で別に定められ、破断の強さに加え、接着材の接着面積の割合(エポキシは75%、はんだなどは50%・10%)も見る。破断は、チップにシリコンが残る場合、チップと接合材のあいだ、チップと接合材が一緒にパッケージから外れる場合に分類される[参考資料15]事実 |
| 熱抵抗・熱インピーダンス | チップの熱が基板へどれだけ出ていくか | 論文は、JEDEC JESD51-14の過渡二重界面法で、接合部からケースまでの熱抵抗Rth-JCを測っている[参考資料13]事実。過渡熱インピーダンスの7 msの値とボイド率の相関を調べた論文もある[参考資料12]事実 |
| 温度サイクル・熱衝撃 | 温度変化で、接合層が疲労して亀裂が育つかを見る | 論文の例:−40〜200 ℃の熱衝撃1000サイクル[参考資料11]、−55〜155 ℃・保持10分の熱衝撃[参考資料8]事実 |
| 高温での弾性率 | リフローなど高温の工程で、接合層が柔らかくなり過ぎないか | 住友ベークライトの代表品番の表に、25 ℃と250 ℃の弾性率がある。例:導電ペースト1076WAは10,000 MPa(25 ℃)から100 MPa(250 ℃)、高熱伝導ペースト1860は9,800から3,900 MPa[参考資料2]事実(メーカー公称) |
| 耐湿性 | 水分で接着界面が劣化しないか | 住友ベークライトは、導電ペースト1076WAの特徴を「高HAST耐性」としている[参考資料2]事実(試験条件の記載なし) |
表4 ダイアタッチの評価項目と、公式資料で確認できる範囲。「何がわかるか」の列は本記事による解説です。MIL-STD-883は、第三者のサイトに置かれたMethod 2019.7(MIL-STD-883G、2003年)の版で確認したもので、最新版の内容は確認していません。
MIL-STD-883のダイシェア試験は、破断の強さだけで合否を決めません。 接着材が元の接着面のどれだけを保っていたかも基準に入っています。 同じ強さでも、チップのシリコンが割れて接合材に残った場合と、チップと接合材の界面がきれいにはがれた場合では、意味が違います。 前者は接合が強く、チップの方が先に壊れた、後者は界面の密着が弱い、という解釈になります(本記事による解説)。 材料を替えたとき、強さの数字だけが同じでも、破面が変わっていれば、界面の状態が変わったことを疑う必要があります。
9. 確認できなかったこと/まとめ
公式資料で確認できなかったこと
- 試験条件:メーカーの製品ページの熱伝導率、弾性率、せん断強さなどの測定条件は、確認できませんでした。数値の優劣は論じません
- ペーストの組成:導電ペーストの銀粉の形・粒径・量、樹脂の構造は、公開資料では確認できませんでした
- 焼結ペーストの細部:有機成分の種類、焼結後の空隙率は、製品ページでは確認できませんでした(第4章の空隙率は、論文の相対密度80%を例にした計算)
- はんだの合金と融点:本稿は一次資料で取り上げていません
- ペーストのブリード:銀焼結材のブリードは論文で確認できましたが、エポキシ系ペーストのブリードの資料は確認できませんでした
- DAFのボイドと水分:DAF中の水分の蒸気圧を扱う論文の題名は確認できましたが、本文は確認できませんでした
- ボイドの許容値:用途ごとの許容値は、公式資料では確認できませんでした。論文の数値ははんだ層の結果です
- 最新の規格:ダイシェアのMIL-STD-883は最新版を確認していません。JEDECの公式ページは自動取得できなかったため、JESD51-14は論文の記載を通じてのみ確認しています
- 市場シェアや採用実績:調査会社の推計や報道の数字は扱っていません
- ダイアタッチは、固定、熱、電気、応力のクッションの4役を担います。ペースト、フィルム、焼結、はんだの4方式があります事実
- 銀ペーストの熱を運ぶのは、銀粉の接触です。導電タイプの熱伝導率は1 W/m·K前後で、焼結を促す高熱伝導タイプは30〜120と、桁が違います事実
- 熱伝導率が1けた違えば、接合層の温度差もほぼ1けた違います。100 W/cm²・30 µmの仮定で、約33 Kから約0.1 K以下まで開きます本稿の計算
- 焼結の条件は、高圧・高温から、無加圧・低温・短時間へ動いてきました。一方、樹脂のにじみ、ボイド、銅の酸化、イオンマイグレーションが課題です事実
- ボイドの害は、温度より寿命に出ます。はんだ層では、ボイド率3.8%から20.5%でパワーサイクル寿命が半分になったと報告されています事実
- DAFは薄く均一ですが、熱伝導は0.2〜0.5 W/m·Kで、高温ではゴム状になります。高熱伝導の新グレードは開発中です未確定/将来
10. 用語集
- ダイアタッチ(ダイボンディング)
- 切り出したチップ(ダイ)を、基板やリードフレームに固定する工程と材料。
- ダイボンディング用ペースト
- チップと基板のあいだに塗る、粉を含んだ樹脂のペースト。銀入りの導電タイプとシリカ入りの絶縁タイプがある。
- DAF
- Die Attach Film。チップの裏面に貼るフィルム状の接着材。ダイシングテープと一体型もある。
- 焼結(シンタリング)
- 金属の微粒子を加熱して、融かさずに粒子どうしを結合させること。
- 無加圧焼結
- 外から圧力をかけずに行う焼結。標準的なオーブンやリフロー炉が使える。
- ボイド
- 接合層の中に残る空洞。
- ブリード
- 材料の樹脂成分などが、塗布した範囲の外へにじみ出ること。
- DBC
- Direct Bonded Copper。セラミックの両面に銅を直接接合した基板。パワーモジュールに使う。
- ダイシェア
- チップを横から押して、接合の強さを測る試験。
- 熱伝導率
- 材料が熱を伝える能力(W/m·K)。大きいほど熱が通る。
- 熱抵抗 Rth-JC
- チップの接合部からケースまでの、熱の伝わりにくさ(K/W)。
- マクスウェル・ユーケン式
- 母材の中に粒や空隙が孤立して分散した材料の熱伝導率を見積もる式。
- イオンマイグレーション
- 電圧と湿気の下で、金属がイオンとして移動し、デンドライト(樹枝状結晶)を作る現象。
- パワーサイクル試験
- 通電と停止を繰り返して、接合層の疲労を調べる試験。
- SiP
- System in Package。複数のチップや部品を1つのパッケージに収めたもの。
- FOW
- Film Over Wire。ワイヤを埋め込むようにチップを積むためのフィルムの使い方。
- Tg
- ガラス転移温度。これを超えると、樹脂の弾性率が大きく下がる。
11. 参考資料(一次情報)
- 住友ベークライト「FAQ about Products, IT Materials Division」(英語、ダイボンディング用ペーストの項) — sumibe.co.jp
- 住友ベークライト「ダイボンディング用ペースト スミレジンエクセル® CRM」製品ページ — sumibe.co.jp
- レゾナック「先端半導体パッケージの熱マネジメントに貢献する材料②」2026年3月25日 — resonac.com
- レゾナック「ダイシング・ダイボンディング一体型フィルム(FH/HRシリーズ)」製品ページ — resonac.com
- Inventec Performance Chemicals「ECOREL SINTEC XP95」製品ページ(英語) — inventec.dehon.com
- Inventec Performance Chemicals「ECOREL SINTEC AP90」製品ページ(英語) — inventec.dehon.com
- Zhang, Z.(Virginia Tech)"Sintering of Micro-scale and Nanscale Silver Paste for Power Semiconductor Devices Attachment" 学位論文, 2005 — vtechworks.lib.vt.edu
- Fan ほか"Pressureless Sintering Process of Ag Sinter Paste Bonding Ag Si Die on Bare Cu DBC Using Convection Reflow Oven in Nitrogen for Die Attach", IEEE ECTC 2020(DOI: 10.1109/ectc32862.2020.00212) — doi.org
- SMTA International 2021"Ag Sintering Die Attach Solution for System in Package RF Module - Assembly, Process Challenges and Resin Bleed Out Optimization"(DOI: 10.37665/smfztqj70173) — doi.org
- Wang ほか"Die-attach on Copper by Pressureless Silver Sintering in Formic Acid", IEEE ISPSD 2019(DOI: 10.1109/ispsd.2019.8757605) — doi.org
- Steiner ほか"Copper and silver sintered die-attach compared in HV-H3TRB and thermal shock cycling", ICEP 2023(DOI: 10.23919/icep58572.2023.10129660) — doi.org
- Carlson, Baker"Solder Void Impact on Power Device Thermal Impedance using Transient Thermal Analysis", IEEE IWIPP 2025(DOI: 10.1109/iwipp61784.2025.10971713) — doi.org
- Lu ほか"The Effect of Solder Die Attach Voids on the Junction-to-case Thermal Resistance of MOSFET Packages", ICEPT 2026(DOI: 10.1109/icept71373.2026.11690317) — doi.org
- Czernohorsky ほか"Evaluation of the impact of solder die attach versus epoxy die attach in a state of the art power package", THERMINIC 2007(DOI: 10.1109/therminic.2007.4451743) — doi.org
- 米国国防総省MIL-STD-883, Method 2019 "Die Shear Strength"(Method 2019.7、MIL-STD-883G、2003年。第三者のサイトに置かれた版) — q-tech.com
- 住友ベークライト「業界初、固形エポキシ樹脂で世界最高クラスのTg230℃を実現したSiCパワーモジュール封止材料向け『G785シリーズ』量産開始」2026年6月1日 — sumibe.co.jp
- Wang ほか"Pressureless Sintered-Silver Die-Attach at 180 °C for Power Electronics Packaging", IEEE Transactions on Power Electronics, 2021(DOI: 10.1109/tpel.2021.3074853。題名のみ確認) — doi.org
- Chen ほか"Modeling of moisture over-saturation and vapor pressure in die-attach film for stacked-die chip scale packages", Journal of Materials Science: Materials in Electronics, 2015(DOI: 10.1007/s10854-015-3778-5。題名のみ確認) — doi.org
12. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| ダイボンディング用ペーストが、チップとリードフレームや有機基板などの基板のあいだに使う接着材料であること。導電タイプは銀などの金属フィラー、絶縁タイプはシリカなどの無機フィラーを含むこと。硬化条件(オーブンで150〜175 ℃・15〜60分、インラインで200 ℃・30〜60秒)。塗布方法(エアディスペンス、スタンプ、印刷)、供給形態(シリンジ、ジャー)。保管が−15〜−45 ℃が望ましいこと。260 ℃リフロー対応のはんだ置き換え用グレードがあること | 住友ベークライト FAQ[参考資料 1]https://www.sumibe.co.jp/english/question/product/it-materials/ | 事実 |
| CRMの役割(各種部材の接合、内部ストレスの緩和、熱を外部へ逃がす、電気を流す/流さない)。従来の高熱伝導のダイアタッチ材ははんだで、環境対応性と放熱性から銀ペーストへ置き換えが進んでいること。独自の焼結促進技術により安価なマイクロ銀でも高い焼結性を実現し、樹脂と銀粉をハイブリッド化したこと。代表品番の表(1577EG:絶縁・有機フィラー・0.3 W/mK、1191A:絶縁・アルミナ・2、1076WA:導電・銀・0.9、1076WAT:導電・銀・1未満、1800B:高熱伝導・銀・30、1860:高熱伝導・銀・90〜120(200 ℃硬化/250 ℃硬化)。25 ℃/250 ℃の弾性率:1,400/140、16,000/80、10,000/100、950/170、9,300/870、9,800/3,900 MPa。1076WAの特徴は高HAST耐性) | 住友ベークライト CRM製品ページ[参考資料 2]https://www.sumibe.co.jp/product/it-materials/die-bonding/sumiresin-crm/ | 事実 |
| DAFが、ダイシング工程でウェハやチップを保持する役割と、先端パッケージでチップとチップ、チップとインターポーザー、チップと基板などを接着する役割をもつこと。先端パッケージ向けにはレーザーダイシングが使われること。DAFが直下や積層チップ間に位置するため、熱伝導の高さが重視されること。多様な厚さ、弾性率、熱膨張率のDAFをそろえること。高熱伝導の新グレードを開発していること | レゾナック コラム(2026年3月25日)[参考資料 3]https://www.resonac.com/jp/solution/column/006.html | 事実 |
| DAFの高温の弾性率やTgなどの特性値(900/300/400/510シリーズ:Tg 177/171/130/157 ℃、弾性率25 ℃ 600/840/2,700/4,500 MPa、150 ℃ 3/1/47/730、250 ℃ 2/1/29/110、CTE α1 144/185/96/84、α2 186/217/176/155、熱伝導率0.2/0.2/0.3/0.5)。用途(Die/Sub.、Die/Die、FOD、FOW、Small die)、膜厚(7〜25 µm、FOW用50・60 µm、FOD用120 µm)。ワイヤ埋め込み・チップ埋め込み用の厚膜タイプがあること | レゾナック DAF製品ページ[参考資料 4]https://www.resonac.com/jp/products/semi-backend-process/76/009.html | 事実 |
| ECOREL SINTEC XP95が無加圧の焼結ペーストで、焼結温度が通常250 ℃、せん断強さが最大60 MPa、熱伝導が300 W/mK超、導電率40 MS/m、ハロゲンもナノ粒子も含まないこと | Inventec XP95 製品ページ[参考資料 5]https://www.inventec.dehon.com/product/ecorel-sintec-xp95/ | 事実 |
| ECOREL SINTEC AP90が低加圧の焼結ペーストで、ステンシル印刷用、400 mm²までのチップを接合でき、せん断強さが最大95 MPa、熱伝導が300 W/mK超であること | Inventec AP90 製品ページ[参考資料 6]https://www.inventec.dehon.com/product/ecorel-sintec-ap90/ | 事実 |
| 40 MPaを超える加圧で、市販のマイクロスケール銀ペーストが240 ℃で相対密度80%まで焼結できたこと。加圧は自動化が難しくもろい素子を傷める可能性があること。ナノ銀ペーストは300 ℃・1時間の熱処理で、はんだより電気・熱の特性が優れること。有機成分の抜け道が限られ、有機成分を減らして対応したこと。チップの大きさと昇温速度の影響を調べたこと | Zhang, Virginia Tech 学位論文(2005)[参考資料 7]https://vtechworks.lib.vt.edu/handle/10919/28902 | 事実 |
| 窒素中で一般的なリフロー炉を使い、240〜275 ℃のピーク温度で最短2分で焼結する銀ペーストを、銀めっき・裸の銅の基板で試したこと。−55〜155 ℃・保持10分の熱衝撃試験で信頼性を評価したこと | Fan ほか, ECTC 2020[参考資料 8]https://doi.org/10.1109/ectc32862.2020.00212 | 事実 |
| 銀入りエポキシが最大のダイアタッチ材料の種類だが熱伝導が低くパワーデバイスに不十分なこと。高出力・高温でエポキシ相と銀相が界面で分離し、微小な剥離と熱抵抗の増加を招くこと。無加圧の銀焼結が180〜200 ℃で進むこと。課題が樹脂のにじみ出しと過剰なボイドであること | SMTA International 2021[参考資料 9]https://doi.org/10.37665/smfztqj70173 | 事実 |
| 裸の銅のDBC基板に、蟻酸ガスと空気の混合雰囲気で無加圧の銀焼結を行い、ダイシェア強度30 MPa超の酸素フリーの接合層が得られたこと | Wang ほか, ISPSD 2019[参考資料 10]https://doi.org/10.1109/ispsd.2019.8757605 | 事実 |
| 銅焼結が銀より安価、熱膨張が小さく、引張強度が高い利点があり、酸化しやすいこと。銀・銅ともイオンマイグレーションでデンドライトが生じうること。SiC MOSFETのHV-H3TRB 1000時間で全群に不良とデンドライト、−40〜200 ℃の熱衝撃1000サイクルに耐えたこと | Steiner ほか, ICEP 2023[参考資料 11]https://doi.org/10.23919/icep58572.2023.10129660 | 事実 |
| 25個の高出力パッケージで、過渡熱インピーダンス(7 ms)とボイド率の相関が高い(決定係数0.884)が、ボイドの熱抵抗への寄与は比較的小さいこと。パワーサイクルで、ボイド率3.8%から20.5%で寿命が半分になったこと。ボイドの主な影響が信頼性にあるという結論 | Carlson, Baker, IWIPP 2025[参考資料 12]https://doi.org/10.1109/iwipp61784.2025.10971713 | 事実 |
| TO-220のMOSFETで、ダイアタッチのボイドの大きさと分布を変え、JEDEC JESD51-14の過渡二重界面法でRth-JCを測り、数値計算と照らし合わせたこと | Lu ほか, ICEPT 2026[参考資料 13]https://doi.org/10.1109/icept71373.2026.11690317 | 事実 |
| QFPパワーパッケージで、エポキシ系とはんだのダイアタッチを、静的・過渡の熱測定とシミュレーションで比較した研究があること(要旨のみ確認) | Czernohorsky ほか, THERMINIC 2007[参考資料 14]https://doi.org/10.1109/therminic.2007.4451743 | 事実 |
| MIL-STD-883 Method 2019(ダイシェア強度)の目的、力の加え方、不合格基準(エポキシ系:強さの基準と、75%の接着の割合。共晶・はんだ・その他:1.25倍で50%、2.0倍で10%)、破断の3分類。第三者サイトの版(Method 2019.7、MIL-STD-883G、2003年)で確認した | MIL-STD-883 Method 2019[参考資料 15]https://q-tech.com/wp-content/uploads/STD-883-2019.pdf | 事実 |
| G785シリーズ(Tg 230 ℃)の高い耐熱性が、シンタリング材やはんだを用いた冷却器との接合を可能にし、放熱性の向上に寄与すると同社が述べていること | 住友ベークライト ニュースリリース(2026年6月1日)[参考資料 16]https://www.sumibe.co.jp/topics/2026/it-materials/0428_01/index.html | 事実 |
| 「180 ℃の無加圧の銀焼結ダイアタッチ」を扱う論文があること(題名のみ確認。要旨と本文は確認できなかった) | Wang ほか, IEEE Trans. Power Electron.(2021)[参考資料 17]https://doi.org/10.1109/tpel.2021.3074853 | 事実 |
| 積層チップのCSPで、DAF中の水分の過飽和と蒸気圧をモデル化した論文があること(題名のみ確認。要旨と本文は確認できなかった) | Chen ほか, J. Mater. Sci.: Mater. Electron.(2015)[参考資料 18]https://doi.org/10.1007/s10854-015-3778-5 | 事実 |
| DAFの高熱伝導の新グレードの開発 | レゾナックが開発に取り組んでいると述べる段階であり、製品としての実績は確認できていない[参考資料 3]https://www.resonac.com/jp/solution/column/006.html | 未確定/将来 |
| 第4章(1)の計算:ΔT = q × t ÷ k。q = 100 W/cm²、t = 30 µm(DAFは10 µm)の仮定で、k 0.9→約33 K、2→約15 K、DAF(0.3)→約33 K、30→約1.0 K、90〜120→約0.33〜0.25 K、300超→約0.1 K以下。第4章(2)の計算:k = ks(1−p)/(1+p/2)、ks = 429 W/m·K(仮置き)で、p = 0.1/0.2/0.3 → 約368/312/261 W/m·K。実際の温度や製品の熱伝導率の予測ではない | 本稿の計算。熱流束・厚み・緻密な銀の熱伝導率は本稿の仮定で、製品の値ではない。熱伝導率は[参考資料 2・4・5]の代表値 | 本稿の計算 |
| ダイアタッチ層が熱・電気・応力の通り道でもあるという整理。導電タイプの銀が樹脂中に浮き、粒子の接触で伝導するのに対し、高熱伝導タイプは焼結で金属の通り道をつくるという読み取り。焼結条件が高圧から無加圧へ動いてきたという整理。ボイドの害が温度より応力集中と寿命に出るという読み取り。DAFが高温でゴム状になる挙動の読み取り。ダイシェアで破面を見る意味。表1・表2・表4の解説欄 | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| 試験条件、ペーストの組成、焼結後の空隙率、はんだの合金と融点、エポキシ系ペーストのブリード、DAFのボイドと水分の蒸気圧、用途別のボイド許容値、最新版のMIL-STD-883、市場シェアや採用実績 | 公式資料では確認できなかったため記載していない。調査会社の推計や報道の数字は扱わない | 解説 |
| 図1・図3・図4・図5・図6が実際の断面・製品を示す図ではなく、説明のための作図であること。ヒーロー画像と図2がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月3日/出典は一次情報(住友ベークライト・レゾナック・Inventecの公式資料、学会・学位論文、標準規格の公開情報)に限定しています。 英語の原文は本稿が日本語に要約・言い換えたもので、逐語の引用ではありません。 メーカーの製品ページの数値は「メーカー公称(代表値)」で、試験条件が示されていないため、グレード間・他社品との優劣は論じていません。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 試験条件、ペーストの組成、焼結後の空隙率、はんだの合金と融点、DAFのボイドと水分、最新版の標準規格は、公式資料で確認できなかったため記載していません。 図はすべて説明用の概念図です。図1・図3・図4・図5・図6はベクター作図、ヒーロー画像と図2はAI生成イメージであり、いずれも実際の断面写真・顕微鏡像・製品の実物を示すものではありません。