TECHNOLOGY EXPLAINER
高熱伝導ペーストとギャップフィラー
― 「W/(m·K)」の数字を、測り方とセットで読む
発熱する部品とヒートシンクのあいだには、目に見えない隙間があり、空気は熱をほとんど通しません。 その隙間を埋めるのが、熱伝導性のフィラーを樹脂に詰めた、ペースト状(グリース)や液状(ギャップフィラー)の材料です。 この記事では、フィラーと樹脂の組み合わせ、熱伝導率と界面の熱抵抗、数字を読むときの測定規格と条件、 ポンプアウトとドライアウト、車載・EVバッテリーでの使い方を、メーカーの技術資料・規格・論文で整理します。
- 高熱伝導ペーストとギャップフィラーとは(3行でつかむ)
- 中身の設計 ― 熱伝導フィラーと樹脂
- 素材技術者の視点①:フィラーは「詰められる量」に限りがある
- 熱の通り道 ― 熱伝導率と界面の熱抵抗
- 素材技術者の視点②:薄いときは「界面」、厚いときは「材料」
- 熱伝導率の数字の読み方 ― 測定規格と測定条件
- グリース・ペーストの弱点 ― ポンプアウトとドライアウト
- ギャップフィラー ― 液状で塗り、硬化させる
- 素材技術者の視点③:「固めるか、固めないか」は信頼性の分かれ道
- 車載・EVバッテリーでの使い方
- 選び方の軸と、評価の考え方
- 課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標であり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。
製品の熱伝導率などの数値は「メーカー公称」で、測定規格・測定条件・資料の改訂日を添え、製品どうしの優劣は論じません。
1. 高熱伝導ペーストとギャップフィラーとは(3行でつかむ)
発熱する部品と、それを冷やすヒートシンクの表面は、顕微鏡で見ると凸凹で、点でしか触れていません。 その隙間には空気が入り、熱を通しにくくします。この隙間を埋める材料を、熱界面材料(TIM:Thermal Interface Material)と呼びます。 この記事では、TIMのうちペースト状(グリース)と、液状で塗るギャップフィラーを扱います。 TIM全体の整理は、本シリーズ「熱界面材料TIM」編、シート状の製品は「サーマルパッド」編を参照してください。
- グリース・ペースト:薄い層(通常50 μm以下)で、表面の凸凹になじませる材料。固まらずに流動性を保ちます。Lairdの資料は、熱伝導率0.5〜7 W/(m·K)、シリコーン系にも非シリコーン系にもなり、アルミナ・窒化ホウ素(BN)・酸化亜鉛(ZnO)などのフィラーを充填し、塗布または印刷できる、と整理しています事実[参考資料1]。
- ギャップフィラー:大きな隙間を埋める材料。Lairdの資料は、隙間0.25〜5 mm、熱伝導率0.5〜10 W/(m·K)、通常はシリコーン系で、BN・ZnO・アルミナなどを充填し、ロール・シート・自動塗布用のカートリッジで供給される、と述べています事実[参考資料1]。本記事は、そのうち液状でディスペンサー塗布する形を中心に扱います。
- この記事の主題:熱伝導率の数字は、測定規格と測定条件とセットでなければ意味がありません。熱伝導率が同じでも、塗り方・厚さ・信頼性(ポンプアウトなど)で、実際の放熱は変わります(本記事の整理)。
| 項目 | グリース・ペースト | ギャップフィラー(液状) |
|---|---|---|
| 埋める隙間 | 薄い(通常50 μm以下。平らな面・一定の圧力が前提) | 厚い(0.25〜5 mm)。高さの違う部品も一括して埋める |
| 熱伝導率の範囲(Lairdの整理) | 0.5〜7 W/(m·K) | 0.5〜10 W/(m·K) |
| 状態 | 固まらない(流動性を保つ)。せん断で粘度が下がり、ダレにくい | 2液混合などで塗布後に硬化し、柔らかい弾性体(ゲル)になる製品が多い |
| 弱点として挙がるもの | ポンプアウト、ドライアウト | 混合・脱泡・ボイド、作業時間、硬化の管理 |
Lairdの技術資料[参考資料1]と、本記事の整理。事実(数値範囲はLairdによる一般的な整理で、個々の製品の公称値ではありません)。
熱伝導率の数字が大きい材料が、最もよく冷える材料とは限りません。 Lairdの資料も、「熱抵抗がいちばん低い TIM は、熱伝導率がいちばん高い TIM とは限らない」と図で示しています[参考資料1]。 数字は、どの規格・条件で測った値か、どの厚さで使うか、使い続けても保てるかとセットで読みます。
2. 中身の設計 ― 熱伝導フィラーと樹脂
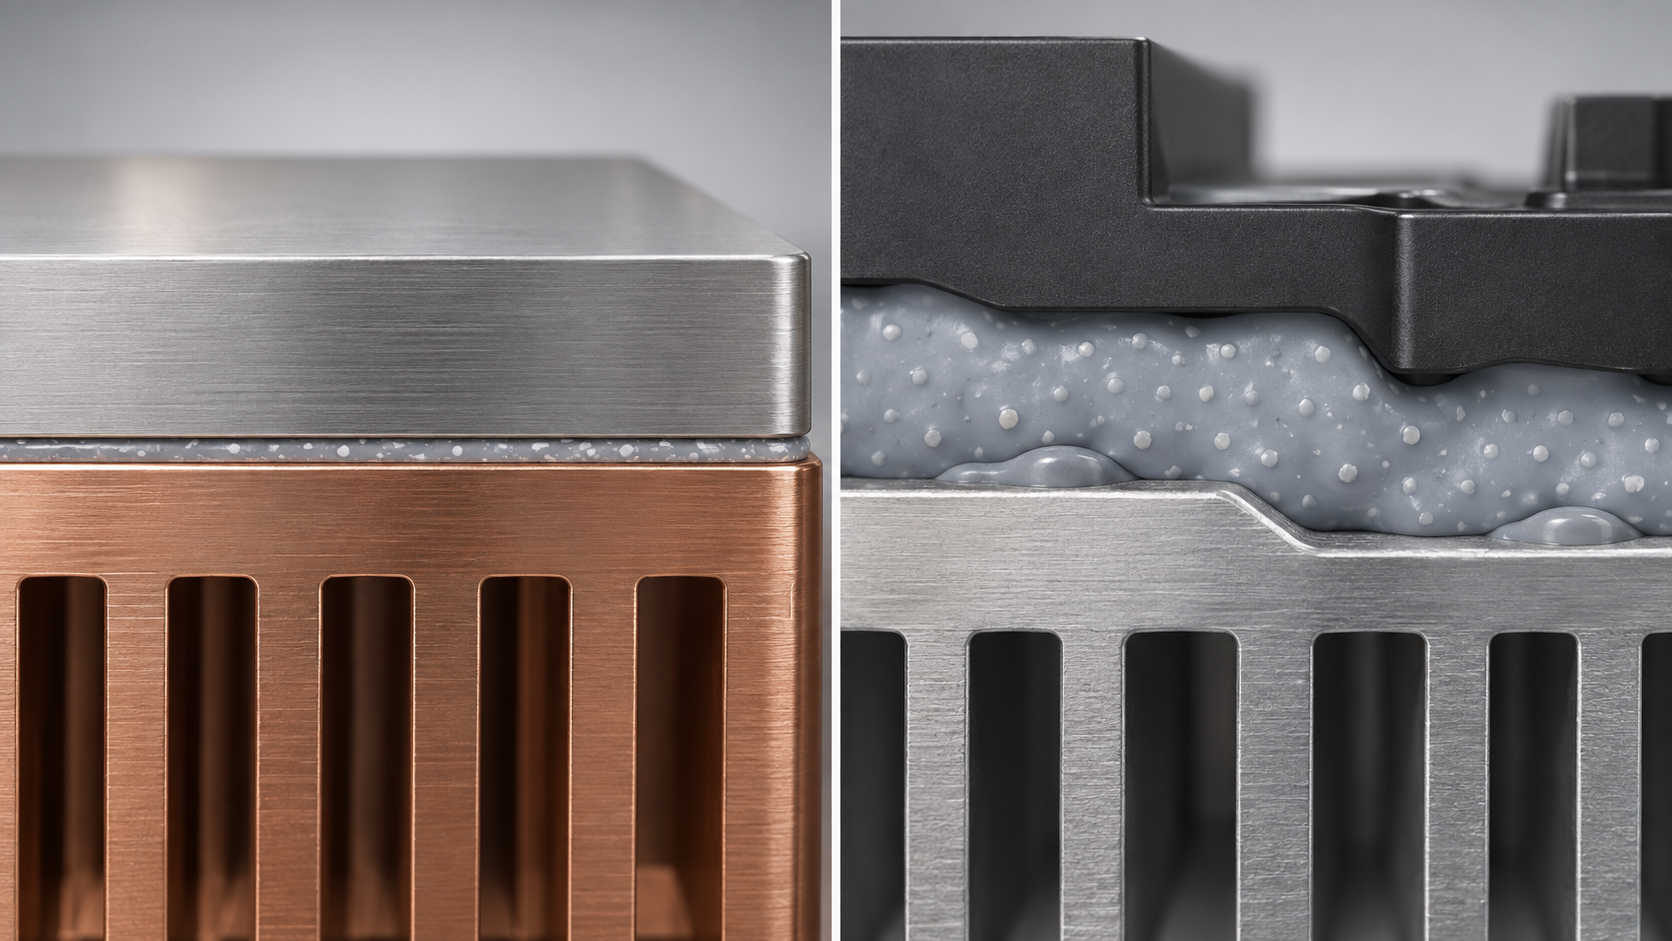
熱伝導性のペーストやギャップフィラーは、熱を通しにくい樹脂(マトリックス)に、熱を通しやすい無機の粒子(フィラー)を高い割合で詰めた複合材料です。 Lairdの資料は、フィラーが質量で90%を超える配合も珍しくなく、高度な充填技術が必要で、複数のフィラー・ポリマー・添加剤を組み合わせるとしています事実[参考資料1]。
熱伝導フィラーの種類
| フィラー | 熱伝導率の目安(文献値) | 特徴として資料に書かれていること |
|---|---|---|
| アルミナ(酸化アルミニウム、α-Al₂O₃) | 36 W/(m·K) | 熱伝導率、コスト、高い電気抵抗のバランスから、商用の熱伝導フィラーとして広く使われる[参考資料15]。DowのTC-4525 CVは「表面処理したアルミナ」を使うと記載[参考資料5] |
| 窒化アルミニウム(AlN) | 100〜300 W/(m·K) | アルミナやBNより熱伝導率に優れる一方、水分で加水分解し、腐食性のアンモニアを出すのが課題。レゾナックは、表面処理でアンモニア発生を1万分の1以下にしたフィラーを開発(2020年7月、独自の測定法)[参考資料9] |
| 六方晶窒化ホウ素(hBN) | 300 W/(m·K)(結晶の面内方向が高い) | グラファイトに似た構造で、白く電気絶縁性。アスペクト比(板の縦横比)は2:1〜30:1。粒子の向き(配向)で熱の通り方が変わる(3M)[参考資料10] |
| 酸化亜鉛(ZnO) | 本稿では数値を確認していない | Lairdが、ギャップフィラーとグリースの充填材として、BN・アルミナとともに挙げている[参考資料1]。グリースの充填材としても挙がる[参考資料12] |
| 銀(Ag)・銅(Cu) | 427/398 W/(m·K) | 熱伝導率は高いが電気も通すため、絶縁が必要な箇所では使いにくい。グリースの充填材にも、銀や銅が使われる例がある[参考資料11・12] |
熱伝導率は、Wangらの総説(Nanomaterials 2022)の表2[参考資料11]に載る「室温での代表的な値」で、結晶・単体としての文献値です。実際の粒子は純度・表面・向きで変わり、樹脂に混ぜた複合材料の熱伝導率とは別の数字です。事実(文献の代表値)。
樹脂(マトリックス)の選び方
樹脂は、フィラーを支えて、塗れる状態と、使用中の柔らかさをつくります。 DowのTC-4525 CVは、シリコーンのゲルを母材とし、白金触媒で硬化する付加硬化系です。 同社は、付加硬化系は副生成物を出さず、硬化が厚さや閉じ込めの程度に関係なく一定の速さで、発熱なしに進むと説明しています[参考資料5]。 HenkelのLOCTITE TLB 9300 APSiは、2液のポリウレタン系の熱伝導性接着剤です[参考資料4]。 一方、シリコーンに敏感な機器向けに、非シリコーン系のギャップフィラーもあり、次の第7章と第9章で見る論文は、両者の経時変化の違いを比べています[参考資料13]。 シリコーンやポリウレタンの化学は、本シリーズの「シリコーン」編と「ポリウレタンとエラストマー」編を参照してください。
DowのTC-4525 CVのデータシートには、硬化後の密度2.9 g/cm³と、「シリコーンのゲル母材+表面処理アルミナ」という構成が書かれています[参考資料5]。 ここから、アルミナの体積分率を逆算してみます本稿の計算。
- 仮定:シリコーンの密度を0.97 g/cm³、アルミナの密度を3.95 g/cm³とする(いずれも本稿が置いた一般的な値で、データシートに記載された値ではありません)
- 体積分率:φ =(2.9 − 0.97)÷(3.95 − 0.97)= 約0.65(65 vol%)
- 質量分率:0.65 × 3.95 ÷ 2.9 = 約0.88(88 wt%)
前提と限界:実際には、アルミナ以外の成分(添加剤、粒度の異なる複数のフィラー)を含む可能性があり、値は目安です。 それでも、質量で約9割、体積では約3分の2が粒子という配合は、Lairdの「質量で90%超は珍しくない」という記述と同じ桁にあります。
3. 素材技術者の視点①:フィラーは「詰められる量」に限りがある
複合材料の熱伝導率は、フィラーの熱伝導率、フィラーの割合、粒子の形と大きさ、粒子どうしのつながりで決まります。Mumtazらの総説(Heliyon 2024)は、これらが熱伝導率に大きな影響を与え、理論モデルは粒子どうしの相互作用や界面の複雑さを十分には表せない、と述べています[参考資料15]。 それでも、同総説が紹介する2つの古典的なモデルで、充填率による変化の大きさは見えてきます(本記事による解説)。
| フィラーの体積分率 | Maxwell–Eucken(粒子が孤立しているとした式) | Bruggeman(粒子の相互作用を考えた式) |
|---|---|---|
| 30 vol% | 0.45 W/(m·K) | 0.57 W/(m·K) |
| 50 vol% | 0.78 W/(m·K) | 1.4 W/(m·K) |
| 60 vol% | 1.1 W/(m·K) | 2.6 W/(m·K) |
| 65 vol% | 1.3 W/(m·K) | 3.5 W/(m·K) |
| 70 vol% | 1.5 W/(m·K) | 4.9 W/(m·K) |
本稿の計算。式は総説[参考資料15]の式(6)と式(9)。フィラーの熱伝導率36 W/(m·K)(アルミナ、参考資料11)、母材の熱伝導率0.2 W/(m·K)(本稿の仮定)、界面熱抵抗は無視。
この計算から読み取れるのは、次の3点です。
- 充填率が低いうちは、粒子が孤立しているため、伸びが小さい。30 vol%では、純樹脂(仮定0.2)の2〜3倍にとどまります。
- 粒子がつながり始める高充填で、急に伸びる。粒子の相互作用を考える式では、50 vol%から70 vol%で、1.4から4.9へ約3.4倍になります。総説も、Maxwell–Eucken式は「低い充填率・粒子が孤立している」条件向けで、高充填ではBruggemanのように相互作用を考える式が適する、と書いています[参考資料15]。
- 実測値は、2つの式のあいだにある。DowのTC-4525 CVの2.6 W/(m·K)(過渡法)[参考資料5]は、本稿の逆算(約65 vol%)では、2つの式の値(1.3と3.5)の間に入ります。ただし、アルミナの種類や母材の熱伝導率を仮定した計算であり、一致を主張するものではありません。
前提と限界:この計算は、単純な球状粒子と、粒子と樹脂の界面熱抵抗がない、という理想化です。実際には、界面での熱の伝わりにくさ、粒子の形、表面処理が結果を大きく左右します(総説も、フィラーどうしの接触の設計や、表面処理が重要だとしています)。
一方、粒子を増やすほど、ペーストは硬く、粘くなり、塗れなくなります。 だから、大きい粒子と小さい粒子を組み合わせて、すき間なく詰める(粒度分布の設計)、表面処理で樹脂となじませる、板状のBNなど形の違う粒子を混ぜるといった工夫が、配合の中心になります。 Lairdの資料も、フィラーと母材は「一緒に働くもの」で、詰め方(パッキング)とたわみやすさのために入念に設計されているとしています[参考資料1]。 3Mは、BNを使うと、アルミナに比べてはるかに少ない質量で同等の熱伝導率を得られ、その結果、材料の密度を下げられると述べています。 同社の例(プラスチックのPA66の複合材料)では、アルミナ70 wt%で比重2.3、BN 40 wt%で比重1.4、約40%の軽量化です事実(企業の主張。ペーストではなくプラスチックの例)[参考資料10]。
4. 熱の通り道 ― 熱伝導率と界面の熱抵抗
TIMを挟んだ熱抵抗は、材料そのもの(厚さ ÷ 熱伝導率)と、材料と相手の面との境目(接触抵抗、界面熱抵抗)の和です。 Lairdの資料は、Rth = L/k + Rc(L:厚さ、k:熱伝導率、Rc:接触抵抗)という式を示し、接触抵抗が熱抵抗に占める割合は、厚さによって変わる、と図で示しています[参考資料1]。 Nanomaterialsの総説も、同じ式(BLT/kTIM + RC1 + RC2)を示し、BLT(ボンドライン厚さ)が小さく、熱伝導率が高いほど熱抵抗が下がると述べています[参考資料12]。 式の導出と単位の注意(W/(m·K)、cm²·K/W、K/W)は、本シリーズ「熱界面材料TIM」編で詳しく扱っています。
Dowの資料は、シリコーンが表面張力が低く、ほとんどの面をぬらすため、基材との接触抵抗を下げられる、と説明しています[参考資料5]。 DuPontの資料は、面の粗さが熱の伝わりを妨げる微小な空気だまりを作る、とし、TIMには、空隙を埋めるやわらかさと追従性が必要としています[参考資料2]。
Lairdの資料の例(接触抵抗Rc=0.15 ℃·in²/W、厚さ0.75 mm)[参考資料1]を使い、いくつかの条件で熱抵抗を求めます本稿の計算。 1 ℃·in²/W = 6.4516 cm²·K/W なので、Rc=0.15 × 6.4516 = 約0.97 cm²·K/Wです。
| 条件 | 材料の熱抵抗 L/k | 接触抵抗 Rc | 合計 | 接触の割合 |
|---|---|---|---|---|
| ギャップフィラー 厚さ3 mm、k=3 | 10.0 cm²·K/W | 0.97 | 11.0 | 約9% |
| ギャップフィラー 厚さ0.75 mm、k=3 | 2.5 | 0.97 | 3.5 | 約28% |
| ギャップフィラー 厚さ0.75 mm、k=10 | 0.75 | 0.97 | 1.7 | 約56% |
| グリース・ペースト 厚さ50 μm、k=3 | 0.17 | 0.97 | 1.1 | 約85% |
前提と限界:Rcを全例で同じ0.97 cm²·K/Wとしましたが、実際の接触抵抗は、面の粗さ、圧力、材料のぬれ性で大きく変わります。厚さと熱伝導率は本稿が置いた例で、実在の製品の値ではありません。
5. 素材技術者の視点②:薄いときは「界面」、厚いときは「材料」
上の計算から、隙間の厚さによって、材料に求める性質が変わることが読み取れます(本記事の解説)。
- 厚い隙間(ギャップフィラー):材料の熱抵抗が支配的。3 mmでは、接触抵抗は全体の約9%にすぎません。この領域では、熱伝導率を上げること(フィラーの種類・量)が直接効きます。同時に、厚い層ではフィラーの重さ(密度)も設計上の制約になります。
- 薄い隙間(グリース・ペースト):接触抵抗が支配的。50 μmでは、材料の熱抵抗は全体の約15%で、残りは界面です。熱伝導率を3から10に上げても、合計は1.13から1.02へと、約1割しか下がりません(上の計算から)。この領域では、面へのぬれ、薄く塗れる粘度とチキソ性、長期間その薄さを保てることが決め手です。
- その中間(0.75 mm):熱伝導率を3から10へ3.3倍に上げると、合計は3.5から1.7へ、約半分になります。接触の割合は28%から56%に増え、効果は熱伝導率の上昇率より小さくなります。
Lairdの資料も、「熱抵抗がいちばん低いTIMは、熱伝導率がいちばん高いTIMとは限らない」と図で述べています[参考資料1]。 ここから、ペースト(薄い層)の開発は界面と信頼性に重心があり、ギャップフィラー(厚い層)の開発は熱伝導率と充填と密度に重心がある、と整理できます(本記事の解説)。
6. 熱伝導率の数字の読み方 ― 測定規格と測定条件
データシートの「熱伝導率 3 W/(m·K)」は、どの方法・どの条件で測った値かによって意味が変わります。 ここでは、よく出てくる2つの規格と、実際のデータシートの書かれ方を見ます。
(1) ASTM D5470 ― 厚さを通る熱の流れを、定常状態で測る
ASTM D5470-17(2024年再承認版、ステータスはActive)の題名は「Standard Test Method for Thermal Transmission Properties of Thermally Conductive Electrical Insulation Materials」です事実[参考資料7]。 ASTMのページに公開されている適用範囲と意義の記述を、要点だけ言い換えます。
- 何を測るか:定常状態の熱インピーダンスを測り、そこから「見かけの熱伝導率」を計算します。「熱伝導率」は均質な材料にだけ当てはまる言葉で、熱伝導性の絶縁材料は多くが不均質なため、「見かけの」と呼びます。
- 対象の分類:Type Iは「グリース、ペースト、相変化材料のような粘性のある液体」、Type IIは「ゲルや柔らかいゴムのような粘弾性の固体」、Type IIIは「セラミックスや金属などの弾性の固体」です。
- 界面抵抗の扱い:界面の熱抵抗が試料の熱抵抗に比べ無視できるほど小さい(目安として1%未満)ときだけ、熱インピーダンスと厚さから、見かけの熱伝導率を計算できます。厚さを変えて測り、熱インピーダンスを厚さに対してプロットすると、傾きの逆数が見かけの熱伝導率、厚さゼロの切片が2つの面の接触抵抗の和になります。
- 限界:この方法は理想化された熱の流れを仮定しており、測った熱インピーダンスは、そのまま実際の用途に当てはめられない、と同ページが注意しています。
(2) ISO 22007-2 ― ホットディスク法(過渡平面熱源法)
ISO 22007-2:2022(第3版、2022年6月)の題名は「Plastics — Determination of thermal conductivity and thermal diffusivity — Part 2: Transient plane heat source (hot disc) method」です事実[参考資料8]。 ISOのページの概要は、この方法がプラスチックの熱伝導率と熱拡散率を求めること、均質で等方な材料(および一軸構造の異方性材料)の試験の指針を示すこと、熱伝導率がおおむね0.010〜500 W/(m·K)の範囲に適すること、を述べています。 さらに、不均質な製品の厚さ方向の熱抵抗や見かけの熱伝導率を求める場合は、ISO 8301、ISO 8302、ISO 472を参照する、と注記しています[参考資料8]。
Lairdの資料は、試験方法の課題として、ASTM D5470は厚い材料向けで、異方性は測れず、グリースや相変化材料のような薄くて高性能な材料の測定は難しいこと、ホットディスク法(ISO 22007-2)で異方性を扱うには比熱が必要なこと、レーザーフラッシュ法は装置が高価で試料準備が複雑なことを挙げています事実[参考資料1]。
(3) 実際のデータシートでは
次の表は、本稿が確認できたギャップフィラーの資料を、熱伝導率の数字と、その測定方法の記載で整理したものです。
| 製品(メーカー) | 熱伝導率の記載 | 測定方法の記載 | 資料の日付・版 | 出所 |
|---|---|---|---|---|
| LOCTITE TLB 9300 APSi(Henkel) | 3.0 W/(m·K) | ASTM D5470 | 製品情報シート(版の日付の記載なし) | [参考資料4] |
| DOWSIL TC-4525 CV(Dow) | 製品ページ:2.5 W/(m·K) データシートの特長欄:> 2.5 W/(m·K) データシートの代表物性:2.6 W/(m·K) | データシートの代表物性に「by Transient method(過渡法)」と記載 | 製品ページ(2026年10月に確認)/データシート Form No. 11-3589-01 A(© 2017) | [参考資料5・6] |
| GAP FILLER TGF 1000/1500/3600(BERGQUIST、Henkel) | 1.0/1.8/3.6 W/(m·K) | 製品カタログに測定方法の記載なし | 2019年1月現在のカタログ | [参考資料3] |
すべて事実(メーカー公称)。測定方法・条件・版が異なるため、数値の大小で製品の優劣は言えません。
DowのTC-4525 CVでは、製品ページで2.5、データシートの特長欄で> 2.5、代表物性の表で2.6(過渡法)と、同じ製品に3通りの数字が現れます。 いずれも誤りではなく、「規格値に近い、下限としての約束値」と「代表値」が混在していると読めます(本記事の解釈。同社は代表物性を「仕様書の作成には使えない」と注意しています)[参考資料5]。 本稿は、2.6と2.5の差(約4%)を、測定法・用語の違いによる幅の例として示すにとどめ、どれが「正しい」かは判断しません。
注意したいのは、ASTM D5470で測った3.0と、過渡法で測った2.6は、同じ土俵で比べられないことです。 D5470は、2枚の板で挟んだ試料を、厚さを通して熱が流れる状態で測り、界面抵抗の扱いを含みます。 過渡法(ホットディスク法など)は、試料の内部の熱の広がり方から測るため、界面抵抗を含まず、均質で等方な材料を前提とします。 そのため、同じ材料でも数字が違うことがあり、実際に組み込んだときの熱抵抗とも別の量です(本記事の解説)。
7. グリース・ペーストの弱点 ― ポンプアウトとドライアウト
グリースやペーストは、固まらずに流れるため、薄く塗れて、面になじむ反面、使い続けるうちに崩れやすい弱点があります。
- ポンプアウト:Xingらの総説(Nanomaterials 2022)は、熱グリースは熱による応力を受けると、流動性が高いために、隙間から押し出される(pumping out)傾向があると述べています事実[参考資料12]。
- 分離(ドライアウト):同総説は、高温では、充填した粒子と母材が分離し、熱を伝える能力が失われると述べています[参考資料12]。
- Lairdの整理:グリースや相変化材料の「望ましい性質」に、ポンプアウトに強いこと、低いアウトガスとブリード(にじみ出し)、長期信頼性を挙げています[参考資料1]。
- 金属系の例:Indium Corporationは、ガリウム系の液体金属はポンプアウトしやすいとし、それより粘度の高い「液体金属ペースト」は広がり方が予測しやすいとしています。また、同社の金属製TIM「Heat-Spring」の特長として、「グリースのようなポンプアウトやベークアウトがない」と書いています(企業の主張)[参考資料14]。
ギャップフィラーのように、塗ったあとで硬化して柔らかい弾性体になる材料は、ポンプアウトしにくい側にあります。 Lairdは、ギャップフィラーの特徴として「硬化させて固定する(cured in place)ことで信頼性が上がる選択肢」を挙げています[参考資料1]。 ただし、これは硬化させたからといってポンプアウトが起きないという意味ではありません。 次の論文は、硬化したギャップフィラーでも、熱膨張が大きいと、ポンプアウトの懸念があることを指摘しています。
熱で、ギャップフィラーはどう変わるか ― シリコーン系と非シリコーン系
Chowdhuryらの論文(Materials 2021)は、市販のシリコーン系と非シリコーン系のギャップフィラーを、125℃で2000時間(論文は、高温保管の規格JESD22-A103E、条件Aを引用)、熱エージングして、機械的・熱的・誘電的な性質の変化を比べています事実[参考資料13]。
- 非シリコーン系:熱エージングで硬くなる。論文は、長期の熱暴露で硬くなると、隣接する面にひび割れを生じさせるおそれがあり、またボイドができて熱性能にも影響しうると述べています[参考資料13]。
- シリコーン系:エージング後に動的弾性率は上がるが、粘弾性を保つ。高温での機械的・熱的な性質は非シリコーン系より良いとされます[参考資料13]。
- ただし:シリコーン系は熱膨張が大きいため、ポンプアウトの問題が出うるので、パッケージの設計で考慮が必要と書かれています[参考資料13]。
- 電気的な性質:誘電特性では、非シリコーン系のほうが導電性が低く、電気絶縁が最優先の用途や、シリコーンに敏感な機器に適する、とされます[参考資料13]。
DuPontの資料も、TIMでは、エポキシなど一部の材料は150℃で硬化・剥離して熱的に故障しうるため、TIM1の多くはシリコーン系で、フィラーの表面処理により、極端な温度で長期間、脆くならず、ゲル状の性質を保つよう設計する、と述べています[参考資料2]。
8. ギャップフィラー ― 液状で塗り、硬化させる
Henkelは、BERGQUISTのGAP FILLER(液状)について、2液混合の熱伝導性ギャップ充填材料で、ディスペンサーで塗布できるため形状の自由度が高く、組み立て時に部品や基板に負荷がかからず、応力が発生しない、と説明しています。 常温放置または加熱で硬化し、低弾性の熱伝導性ポリマーになって、エアギャップのない熱インターフェースを提供するとしています事実[参考資料3]。
| 製品(メーカー公称) | 熱伝導率 | 密度 | 硬度 | 硬化 | 特徴として資料に書かれていること | 出所 |
|---|---|---|---|---|---|---|
| GAP FILLER TGF 1000(Henkel、2019年1月現在) | 1.0 W/(m·K) | 1.6 g/cm³ | Shore 00:30 | 室温で1〜2時間、100℃で5分程度 | 2液混合のシリコーン系。タックの無い固形樹脂になる。絶縁耐力500 V/mil | [参考資料3] |
| GAP FILLER TGF 1500(同上) | 1.8 W/(m·K) | 2.7 g/cm³ | Shore 00:50 | 室温で約5時間 | 高粘度で、塗布後のダレが少ない。絶縁耐力400 V/mil | [参考資料3] |
| GAP FILLER TGF 3600(同上) | 3.6 W/(m·K) | 3.0 g/cm³ | Shore 00:35 | — | シリーズ最高レベルの熱伝導率。比較的低粘度で、組付時の部品への負荷が少ない。絶縁耐力275 V/mil | [参考資料3] |
| LOCTITE TLB 9300 APSi(Henkel) | 3.0 W/(m·K)(ASTM D5470) | 2.65 g/cm³(ASTM D792) | — | 室温硬化 | 2液のポリウレタン系の熱伝導性接着剤。粘度160 Pa·s(2.4 1/s、DIN 53019)。せん断強さ2.6 MPa(Al–Al)、絶縁破壊電圧16 kV/mm。自己レベリング | [参考資料4] |
| DOWSIL TC-4525 CV(Dow、データシート© 2017) | 2.6 W/(m·K)(過渡法) | 2.9 g/cm³(硬化後) | Shore 00:40 | 25℃で120分、80℃で10分。作業時間25℃で40分 | 2液1:1。混合後の粘度217 Pa·s、チキソ指数4.0(定常せん断 1 1/s/10 1/s)。絶縁耐力12 kV/mm。垂直面でも位置を保つ。シリコーンの揮発分を管理(< 100 ppm、製品ページ) | [参考資料5・6] |
各社の資料。事実(メーカー公称)。測定法・版が違い、優劣は比べられません。TGFの熱伝導率の測定法はカタログに記載がありません。絶縁耐力の単位がV/milとkV/mmで違うため、本稿は換算しました(下記)。
1 mil = 0.0254 mm なので、1 V/mil = 1 ÷ 0.0254 V/mm = 約39.4 V/mm です本稿の計算。 TGF 1000の500 V/mil = 約19.7 kV/mm、TGF 1500の400 V/mil = 約15.7 kV/mm、TGF 3600の275 V/mil = 約10.8 kV/mmです。 同じ単位にすると、TLB 9300 APSiの16 kV/mm、TC-4525 CVの12 kV/mmと並べて読めますが、試験条件(試料の厚さ、電圧の上げ方)は各資料で確認できないため、優劣は論じません。
塗って、混ぜて、固める ― 使い方で効いてくること
DowのTC-4525 CVのデータシートは、使い方について次のように述べています[参考資料5]。
- 混合:2液は正しい比率(重量または容量)で混ぜます。色の薄いすじや、まだら模様は混合不足のしるしです。
- 脱泡:自動のエアレス塗布装置を使うと、脱泡の手間を減らせます。脱泡が必要なら、8 inHg(約27 kPa)超の真空で10分、または泡が消えるまで、が例として示されています。
- フィラーの沈降:配合は沈降しにくく設計されているが、数週間の静置でまれにフィラーが底に沈むことがあり、その場合は使用前に容器の中身をよく混ぜる。
- 作業時間と硬化:混合と同時に硬化反応が始まり、粘度が上がり、ゲル化します。ポットライフは「粘度が2倍になるまでの時間」と定義され、25℃で作業時間40分、硬化は120分(25℃)または10分(80℃)。硬化後の後処理は不要で、すぐに使用温度(−45〜150℃)に置けます。
- 保管:水分が触れないよう、容器は密閉し、空気の空間を小さくする。使用期限はラベルの「Use By」日付。
Henkelの資料は、TGF 1500を高粘度でダレが少ない、TGF 3600を比較的低粘度で、組付時の部品への負荷が少ないタイプと位置づけています[参考資料3]。 同じ「ギャップフィラー」でも、粘度とチキソ性の設計が、塗りやすさと、部品への負荷(押しつぶす力)の分かれ目になります。 ペーストの粘度・チキソ性・印刷性の基本は、本シリーズ「ペースト」編を参照してください。
9. 素材技術者の視点③:「固めるか、固めないか」は信頼性の分かれ道
グリース(固めない)とギャップフィラー(固める)は、同じ「ペースト状の熱界面材料」から出発しても、信頼性の弱点が違うと整理できます(本記事の解説)。
- 固めない:薄く塗れ、界面のぬれが良い。弱点はポンプアウトと分離(流動性が高いこと自体が原因)[参考資料12]。
- 固める:形が保たれ、ポンプアウトしにくい。弱点は、硬化後の弾性率と熱膨張です。非シリコーン系は高温エージングで硬くなり、ひびやボイドの原因になりうる[参考資料13]。シリコーン系は柔らかさを保つが、熱膨張が大きい[参考資料13]。
- 柔らかく保つ工夫:DuPontは、TIM1用の材料を、硬化後もゲル状に保ち、低い弾性率で、反りによる応力をチップに伝えない設計とする、と述べています[参考資料2]。DowのTC-4525 CVも、硬化後に柔らかく圧縮できる(低い圧縮応力)ことを特長に挙げています[参考資料5]。
ここに、素材技術者が見るべき観点が3つあります。
- 樹脂の化学で、弾性率と耐熱を決める。付加硬化のシリコーンは、副生成物がなく、深部まで均一に硬化できます[参考資料5]。ただし、揮発するシリコーン成分が、接点などに影響しうるため、Dowは「制御されたシリコーン揮発分(< 100 ppm)」を特長に挙げています[参考資料6]。
- フィラーの表面処理で、「樹脂となじむ」ことと「脆くならない」ことを両立する。DuPontは、フィラーの表面処理が、長期の高温で脆さやゲル特性の変化を抑えるために必要と述べています[参考資料2]。
- 熱膨張差が、使用中の応力を作る。CTEの差が、ずれと剥離の原因になる点は、本シリーズ「熱膨張係数」編と共通の考え方です。
10. 車載・EVバッテリーでの使い方
車載の電子部品や電池まわりでは、高さの違う部品を一度に埋める、自動で塗る、振動と温度変化に耐える、軽いといった要求が重なり、液状のギャップフィラーが使われます。
- 電池まわり(Henkel):LOCTITE TLB 9300 APSiの用途として、EVバッテリーの熱マネジメントと構造接着が挙げられています。電池セルとモジュールのあいだ、セルと冷却系のあいだに使い、低密度で軽量化の最適化に向く、室温硬化、溶剤を含まない、と記されています事実[参考資料4]。供給形態は、400 mLのカートリッジ、20 Lのペール缶、200 Lのドラム缶です。
- 電池パックとヒートシンク(DuPont):DuPontは、TIM2(パッケージの外側からヒートシンクまでの熱の通り道)の製品群に、電池パックとヒートシンクのあいだに使う自動車向けの材料を挙げています。EVの電池の充放電に使う大電力のエレクトロニクスが大きな熱を出し、車の使用環境の温度の極端さが加わることを、課題として述べています[参考資料2]。
- 車載の制御ユニット(Dow):TC-4525 CVは、エンジンやトランスミッションの制御ユニットのような車載部品向けの2.5 W/(m·K)級のギャップフィラーで、プリント基板上の部品からヒートシンクへ熱を逃がす用途です。自動のメーターミックス装置での塗布に向く設計で、温度サイクルでの長期の性能安定性を特長に挙げています[参考資料5]。
仮の例として、電池モジュールの底面と冷却板のあいだを、ギャップフィラーで埋める場合を計算します本稿の計算。
- 仮定:接触面積0.3 m²、平均の厚さ1.5 mm、モジュールからの放熱300 W、熱伝導率3.0 W/(m·K)、密度2.65 g/cm³(HenkelのTLB 9300 APSiの公称値[参考資料4]を借用)、接触抵抗は第4章と同じ0.97 cm²·K/W
- 材料の体積と質量:0.3 m² × 1.5 mm = 4.5×10⁻⁴ m³ = 450 cm³。450 × 2.65 = 約1.2 kg(モジュール1つあたり)
- 材料そのものでの温度差:熱流束 q = 300 W ÷ 0.3 m² = 1,000 W/m²。ΔT = q × L ÷ k = 1,000 × 1.5×10⁻³ ÷ 3.0 = 約0.5 K
- 接触抵抗での温度差:0.97 cm²·K/W = 9.7×10⁻⁵ m²·K/W。ΔT = 1,000 × 9.7×10⁻⁵ = 約0.1 K。両方を足して約0.6 K
前提と限界:面積・厚さ・放熱量は、本稿が仮に置いた値で、実際の電池モジュールの値ではありません。ボイドや、厚さのばらつきは考えていません。
この例から読み取れるのは、大面積で熱流束が小さい電池の冷却では、材料そのものの温度差は意外に小さいということです(本記事の解説)。 そこで効いてくるのは、熱伝導率の数字そのものよりも、隙間を均一に、ボイドなく埋められること(塗布と脱泡)、1.2 kgという重さ(密度)、長期にわたって、振動・温度変化・電気絶縁を保てることです。 HenkelがTLB 9300 APSiで「低密度」「構造接着」「絶縁破壊電圧」を特長に挙げている[参考資料4]のは、この観点と一致します。
11. 選び方の軸と、評価の考え方
次の9つの軸で整理できます(本記事の整理)。
| 軸 | 何を見るか | 資料に書かれていること |
|---|---|---|
| 1. 熱抵抗 | 熱伝導率 × 厚さ + 界面。「3 W/(m·K)」の測定方法と条件 | ASTM D5470は見かけの熱伝導率と界面抵抗を分けられる。熱抵抗がいちばん低いTIMは、熱伝導率がいちばん高いTIMとは限らない[参考資料1・7] |
| 2. 隙間の大きさ | 厚さ、公差、反り | Laird:ギャップフィラー0.25〜5 mm、グリース50 μm以下[参考資料1] |
| 3. 粘度・チキソ性・ダレ | 塗りやすさ、垂直面での保持、部品への負荷 | TGF 1500は高粘度でダレが少なく、TGF 3600は低粘度で部品への負荷が少ない[参考資料3]。TC-4525 CVは垂直面で位置を保つ[参考資料5] |
| 4. 硬化 | 作業時間、硬化条件、後処理 | TC-4525 CV:作業時間40分、25℃で120分/80℃で10分、後処理不要[参考資料5] |
| 5. 信頼性 | 温度サイクル、高温エージング、ポンプアウト、ドライアウト | 硬化型は押し出されにくい。非シリコーン系は高温で硬くなる傾向、シリコーン系は熱膨張が大きい[参考資料12・13] |
| 6. 電気絶縁 | 絶縁耐力、体積抵抗率 | TGF:275〜500 V/mil、TLB 9300 APSi:16 kV/mm、TC-4525 CV:12 kV/mm(試験条件は各資料で確認できない)[参考資料3〜5] |
| 7. 密度(重さ) | 大面積では重量に効く | TLB 9300 APSiは低密度を特長に挙げる。TGFは1.6〜3.0 g/cm³[参考資料3・4] |
| 8. 材料の化学 | シリコーン/非シリコーン、揮発分 | シリコーン揮発分を管理(Dow)。シリコーンに敏感な機器向けに非シリコーン系[参考資料6・13] |
| 9. 接着とやり直し | 構造接着が要るか、再作業の容易さ | TLB 9300 APSiは接着性が高く、せん断強さ2.6 MPa(Al–Al)。Lairdは、ギャップフィラーの特長に「やり直しが簡単」を挙げる[参考資料1・4] |
すべて事実(各資料の記載の整理)。軸の分け方は本記事によるものです。
評価については、Lairdの資料が、熱抵抗の測定には、サーマルテストビークル(TTV)や実機での評価を組み合わせる必要があると述べています[参考資料1]。 規格の試験(ASTM D5470、ISO 22007-2)は、材料を比べるための基準であり、実際の機器の温度を保証するものではない、というのが両規格のページの趣旨です[参考資料7・8]。
- ペースト(グリース)は薄く、ギャップフィラーは厚く隙間を埋めます。Lairdは、ギャップフィラー0.25〜5 mm、グリース50 μm以下と整理しています事実
- 配合は「樹脂に、粒子を質量で9割ほど詰める」設計で、密度から逆算すると、TC-4525 CVは体積で約65%がアルミナ粒子と読めます本稿の計算
- 薄いときは界面、厚いときは材料が支配的です。50 μmでは接触が約85%、3 mmでは約9%でした本稿の計算
- 熱伝導率の数字は、測定方法とセットで読みます。TLB 9300 APSiはASTM D5470で3.0、TC-4525 CVは過渡法で2.6、TGFは測定法の記載なし事実
- グリースは、ポンプアウトと分離が弱点で、硬化型のギャップフィラーはそれを避けやすい一方、熱膨張と、非シリコーン系の硬化に課題があります事実
- 電池の冷却板では、材料の温度差は小さく(本稿の例で約0.6 K)、均一な充填、重さ、長期の信頼性が効きます本稿の計算
12. 課題と、本稿で確認できなかったこと
(1) 熱伝導率の測定方法が書かれていない資料が多い
HenkelのGAP FILLER TGFシリーズの熱伝導率は、カタログに測定方法の記載がありません[参考資料3]。 Dowの数字も、製品ページ、データシートの特長欄、代表物性の表で異なります[参考資料5・6]。 異なる資料の熱伝導率を並べて優劣を論じることは、本稿ではしていません。
(2) 酸化亜鉛(ZnO)の熱伝導率は確認できなかった
ZnOはLairdがフィラーとして挙げていますが[参考資料1]、本稿が確認した資料には、熱伝導率の数値が見つかりませんでした。 表のフィラーの数値は、総説に載る結晶の文献値で、複合材料の値ではありません。
(3) ポンプアウトの標準的な試験規格と、定量データは確認できなかった
Xingらの総説は、ポンプアウトの加速試験の論文(Wunderleら、2019)を引用していますが[参考資料12]、本稿はその論文自体を確認していません。 ポンプアウトの試験規格の番号と、材料ごとの定量的な比較データは、本稿の調査範囲では確認できませんでした。 Chowdhuryらの論文の「シリコーン系でポンプアウトの問題が出うる」という記述も、熱膨張の大小から推測した懸念で、実験で確かめた結果ではありません[参考資料13]。
(4) 資料の版が古いものがある
HenkelのBERGQUISTカタログは2019年1月現在、DowのTC-4525 CVのデータシートは2017年の版です(本稿が参照したのは、販売代理店が掲載した写しです。Dow自身のサイトのPDFは、取得できませんでした)。 Dowの製品ページと数値が違うのも、この版の違いによる可能性があります。最新の仕様は、各社に確認してください。
(5) 窒化アルミニウムフィラーの量産状況
レゾナックの2020年7月のニュースリリースは、2023年から量産を開始する計画としていました。その後の量産状況は、本稿の調査範囲では確認できなかったため、未確定/将来として扱います[参考資料9]。
(6) 3Mの例は、ペーストではなくプラスチックの複合材料
BNによる軽量化の数値(比重2.3と1.4)は、PA66のプラスチックの例で、グリースやギャップフィラーの値ではありません[参考資料10]。企業の主張として扱っています。
(7) 扱っていないこと
電池パックの熱暴走対策や難燃性(UL 94など)、各国の規制、熱伝導性接着剤の接着強度の詳細、非シリコーン系の個別製品、市場規模・シェア(調査会社の推計)は、本稿では扱っていません。
13. 用語集
- TIM
- Thermal Interface Material(熱界面材料)。発熱部品と放熱部品のあいだの隙間を埋める材料。
- TIM1/TIM2
- チップとリッドのあいだ(TIM1)/パッケージの外側とヒートシンクのあいだ(TIM2)。
- サーマルグリース
- 固まらない、ペースト状のTIM。薄い層で使う。
- ギャップフィラー
- 大きな隙間を埋める、柔らかいTIM。液状で塗り、硬化させるものがある。
- フィラー/マトリックス
- 熱を通す粒子/粒子を支える樹脂。
- 熱伝導率
- 材料の熱の通しやすさ。単位W/(m·K)。大きいほど熱を通す。
- 見かけの熱伝導率
- 不均質な材料について、熱インピーダンスと厚さから計算する値(ASTM D5470の用語)。
- 熱インピーダンス/熱抵抗
- 熱の通りにくさ。厚さを含み、界面の抵抗も含む量。
- 接触抵抗(界面熱抵抗)
- 材料と相手の面との境目で生じる熱の伝わりにくさ。
- BLT
- Bond Line Thickness。TIM層が実際に使われているときの厚さ。
- 定常法/過渡法
- 熱の流れが安定してから測る方法/時間変化から測る方法(ホットディスク法など)。
- ポンプアウト
- 熱による応力で、グリースが隙間から押し出されること。
- ドライアウト
- 樹脂と粒子が分かれ、粒子が乾いて熱を通せなくなること(本記事の用語)。
- ブリード
- 材料から油分などがにじみ出ること。
- チキソ指数
- 異なるせん断で測った粘度の比。Dowは「1 1/s と 10 1/s」と定義を記載。
- 付加硬化
- 白金触媒などで、副生成物を出さずに進む硬化。シリコーンで多い。
- 作業時間(ポットライフ)
- 混合後に使える時間。Dowは「粘度が2倍になるまでの時間」と定義。
- Shore 00
- ごく柔らかい材料の硬さの尺度。
- アスペクト比
- 粒子の縦横比。板状のBNは大きい。
- 絶縁耐力
- 電気を通さずに耐えられる電界の強さ。kV/mmやV/milで表す。
14. 参考資料(一次情報)
- Laird(J. Strader ほか)“Thermal Interface Materials (TIMs) and Challenges Faced by TIM Suppliers” Thermal & Fluids Analysis Workshop (TFAWS) 2014(発表資料PDF、NASAサイトに掲載) — s3vi.ndc.nasa.gov
- DuPont(Claire K. Wemp)“Advanced Polymer Formulations for Thermal Management of Electronic Devices”(技術資料PDF) — dupont.com
- ヘンケルジャパン「放熱用サーマルインターフェース材料 Thermal Solutions」BERGQUISTカタログ(2019年1月現在、PDF) — dm.henkel-dam.com
- HenkelLOCTITE TLB 9300 APSi 製品情報シート(Product Information Sheet、版の日付の記載なし) — dm.henkel-dam.com
- DowTechnical Data Sheet “DOWSIL™ TC-4525 CV Thermally Conductive Gap Filler”, Form No. 11-3589-01 A(© 2017)。販売代理店(Gal Lindberg)が掲載した写し — galindberg.se
- Dow“DOWSIL™ TC-4525 CV Thermally Conductive Gap Filler” 製品ページ(2026年10月に確認) — dow.com
- ASTM InternationalASTM D5470-17(2024) “Standard Test Method for Thermal Transmission Properties of Thermally Conductive Electrical Insulation Materials”(ストアのページ。適用範囲・意義の記載を確認) — store.astm.org
- ISOISO 22007-2:2022 “Plastics — Determination of thermal conductivity and thermal diffusivity — Part 2: Transient plane heat source (hot disc) method”(ページの概要を確認) — iso.org
- レゾナック(昭和電工)「高耐湿・高熱伝導の窒化アルミニウムフィラーを開発」ニュースリリース 2020年7月14日 — resonac.com
- 3M「3M™ 窒化ホウ素クーリングフィラー」ブローシャ(日本語、PDF) — multimedia.3m.com
- Wang J. ほか“Development and Perspectives of Thermal Conductive Polymer Composites” Nanomaterials 2022, 12(20), 3574(DOI 10.3390/nano12203574)。オープンアクセス(PMC) — pmc.ncbi.nlm.nih.gov
- Xing W. ほか“Recent Advances in Thermal Interface Materials for Thermal Management of High-Power Electronics” Nanomaterials 2022, 12(19), 3365(DOI 10.3390/nano12193365)。オープンアクセス(PMC) — pmc.ncbi.nlm.nih.gov
- Chowdhury A. S. M. R. ほか“A Comparative Study of Thermal Aging Effect on the Properties of Silicone-Based and Silicone-Free Thermal Gap Filler Materials” Materials 2021, 14(13), 3565(DOI 10.3390/ma14133565)。オープンアクセス(PMC) — pmc.ncbi.nlm.nih.gov
- Indium Corporation“Thermal Interface Materials” ブローシャ(Form 99342 (A4) R4、PDF) — indium.com
- Mumtaz N. ほか“Fillers and methods to improve the effective (out-plane) thermal conductivity of polymeric thermal interface materials – A review” Heliyon 2024, 10(3), e25381(DOI 10.1016/j.heliyon.2024.e25381)。オープンアクセス(PMC) — pmc.ncbi.nlm.nih.gov
15. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| Lairdの整理:ギャップフィラー(隙間0.25〜5 mm、熱伝導率0.5〜10 W/(m·K)、通常はシリコーン系でBN・ZnO・アルミナを充填、ロール・シート・カートリッジで供給)。グリース・PCM(薄層・通常50 μm以下、0.5〜7 W/(m·K)、シリコーン系・非シリコーン系、BN・ZnO・アルミナ、塗布・印刷可、せん断で粘度が下がりダレにくい)。フィラーが質量で90%超の配合も珍しくないこと。Rth=L/k+Rcと、接触抵抗Rc=0.15 ℃·in²/W・厚さ0.75 mmの例。熱抵抗が最も低いTIMは熱伝導率が最も高いTIMとは限らないこと。望ましい性質(ポンプアウトに強い、低アウトガス・低ブリード、やり直しが簡単、硬化させて固定する選択肢)。試験方法の課題(ASTM D5470は厚い材料向けで異方性は測れず、薄い高性能材は難しい。ホットディスク法、レーザーフラッシュ法の課題)。TTVや実機での評価が必要なこと | 出典1 https://s3vi.ndc.nasa.gov/ssri-kb/static/resources/TFAWS-2014-PT-06.pdf | 事実 |
| TIM1・TIM2の定義と温度サイクル(TIM1は−40〜150℃、TIM2は約120℃まで)、TIM2の製品群に電池パックとヒートシンクのあいだに使う自動車向けの材料があること、EVの電池の充放電とADASが大きな熱を出すこと、面の粗さが微小な空気だまりをつくること、TIM1の多くがシリコーン系で、エポキシなど一部は150℃で硬化・剥離しうること、フィラーの表面処理、硬化後もゲル状で低弾性率にする設計 | 出典2 https://www.dupont.com/content/dam/dupont/amer/us/en/articles/corporate/Advanced%20Polymer%20Formulations%20for%20Thermal%20Management%20of%20Electronic%20Devices_r1_66.pdf | 事実 |
| BERGQUIST GAP FILLERの説明(2液混合、ディスペンサー塗布、応力が発生しない、低弾性の熱伝導性ポリマーになる)と、TGF 1000・1500・3600の仕様(熱伝導率1.0・1.8・3.6 W/(m·K)、密度1.6・2.7・3.0 g/cm³、絶縁耐力500・400・275 V/mil、Shore 00で30・50・35、硬化条件、粘度の特徴)。2019年1月現在のカタログで、熱伝導率の測定方法の記載がないこと | 出典3 https://dm.henkel-dam.com/is/content/henkel/brochure-bergquist-thermal-interface-materials-jp | 事実 |
| LOCTITE TLB 9300 APSiの仕様(2液のポリウレタン系、熱伝導率3.0 W/(m·K)[ASTM D5470]、密度2.65 g/cc[ASTM D792]、せん断強さ2.6 MPa、絶縁破壊電圧16 kV/mm、粘度160 Pa·s[2.4 1/s、DIN 53019])と、用途(EVバッテリーの熱マネジメントと構造接着、低密度、室温硬化、溶剤フリー、カートリッジ400 mL・ペール缶20 L・ドラム缶200 L) | 出典4 https://dm.henkel-dam.com/is/content/henkel/product-information-sheet-loctite-tlb-9300-apsi | 事実 |
| DOWSIL TC-4525 CVのデータシート(シリコーンゲルの母材、表面処理アルミナ、白金硬化、熱伝導率2.6 W/(m·K)[過渡法]と特長欄の>2.5、混合比1:1、混合後の粘度217 Pa·s、チキソ指数4.0[1 1/s/10 1/s]、密度2.9 g/cm³、作業時間25℃で40分、硬化25℃で120分・80℃で10分、Shore 00で40、絶縁耐力12 kV/mm、使用温度−45〜150℃、後処理不要、付加硬化・副生成物なし・発熱なし、混合・脱泡・フィラー沈降・ポットライフの定義・保管の記述、シリコーンは表面張力が低くぬれやすいこと、仕様書の作成には使えないという注意) | 出典5 https://www.galindberg.se/storage/10D611EBC37BF0BE25BF1B60D1D859C20E37C6148712A9739FC46F18E6D27F64/3341282af7b547e289cb4ea7ce11ac73/pdf/media/3c8c8f8790414500b1d8fe8acb60f3ae/DOWSIL%E2%84%A2%20TC-4525%20CV%20Thermally%20Conductive%20Gap%20Filler.pdf | 事実 |
| DOWSIL TC-4525 CVの製品ページ(2.5 W/mK、2液、硬化時間25℃で2時間・80℃で10分、40 Shore 00、シリコーン揮発分<100 ppm、低い圧縮応力、チキソ性) | 出典6 https://www.dow.com/en-us/pdp.dowsil-tc-4525-cv-thermally-conductive-gap-filler.04124945z.html | 事実 |
| ASTM D5470-17(2024)の題名、適用範囲と意義(定常状態の熱インピーダンス、見かけの熱伝導率、Type I〜IIIの分類、界面抵抗が1%未満のとき、厚さを変えた測定で傾きの逆数が見かけの熱伝導率・切片が接触抵抗の和、実際の用途にそのまま当てはめられないこと) | 出典7 https://store.astm.org/d5470-17r24.html | 事実 |
| ISO 22007-2:2022(第3版、2022年6月)の題名と概要(プラスチックの熱伝導率・熱拡散率、均質で等方な材料の指針、0.010〜500 W/(m·K)程度、不均質な製品の厚さ方向の熱抵抗の場合はISO 8301・8302・472を参照) | 出典8 https://www.iso.org/standard/81836.html | 事実 |
| 窒化アルミニウムフィラー:アルミナやBNより熱伝導率に優れ、水分で加水分解してアンモニアを出す課題、表面処理でアンモニア発生を1万分の1以下(独自の測定法、保証値ではない)、2020年7月14日に発表、2023年から量産を開始する計画 | 出典9 https://www.resonac.com/jp/news/2020/07/14/266.html | 事実 |
| 3MのBNクーリングフィラー:hBNの構造、アスペクト比2:1〜30:1、白色・電気絶縁、配向、球状アルミナで3.5〜4 W/(m·K)・BNで15 W/(m·K)まで(レーザーフラッシュ法)、PA66でアルミナ70 wt%(比重2.3)とBN 40 wt%(比重1.4)の比較(約40%の軽量化) | 出典10 https://multimedia.3m.com/mws/media/1983283O/3m-boron-nitride-cooling-fillers-brochure-jp-chm-bn-05-a.pdf | 事実 |
| 充填フィラーの熱伝導率の文献値(銀427、銅398、α-アルミナ36、hBN 300、AlN 100〜300、SiC 120、BeO 230〜330 W/(m·K))、金属系フィラーが電気も通すこと | 出典11 https://pmc.ncbi.nlm.nih.gov/articles/PMC9611299/ | 事実 |
| グリースの構成と、熱応力下でのポンプアウト、高温での粒子と母材の分離、グリースの充填材(Al₂O₃・ZnO・SiC・Ag・Cu)、Rtim=BLT/k+Rc1+Rc2の式。Wunderleらのポンプアウト加速試験論文の引用 | 出典12 https://pmc.ncbi.nlm.nih.gov/articles/PMC9565324/ | 事実 |
| シリコーン系と非シリコーン系ギャップフィラーの125℃・2000時間の熱エージング(JESD22-A103E 条件A):非シリコーン系は硬くなる・ひび割れやボイドのおそれ、シリコーン系は粘弾性を保つが熱膨張が大きくポンプアウトの懸念、誘電特性の違い | 出典13 https://pmc.ncbi.nlm.nih.gov/articles/PMC8269627/ | 事実 |
| Indium Corporation:ガリウム系の液体金属がポンプアウトしやすいこと、液体金属ペーストの特徴、Heat-Springの「グリースのようなポンプアウトやベークアウトがない」という記述(企業の主張) | 出典14 https://www.indium.com/wp-content/uploads/2025/08/TIMs-Brochure-99342-A4-R4.pdf | 事実 |
| Mumtazらの総説:充填率や形状、界面が熱伝導率に影響すること、Maxwell–Eucken式(式6)とBruggeman式(式9)、アルミナが商用で広く使われること、理論モデルが複雑さを十分に表せないこと | 出典15 https://pmc.ncbi.nlm.nih.gov/articles/PMC10862693/ | 事実 |
| レゾナックの窒化アルミニウムフィラーの2023年からの量産計画(2020年時点の計画であり、その後の量産状況の確認なし) | 出典9 https://www.resonac.com/jp/news/2020/07/14/266.html | 未確定/将来 |
| 接触抵抗0.15 ℃·in²/Wの換算(約0.97 cm²·K/W)と、4つの条件での熱抵抗の内訳(厚さ3 mm・k=3で合計約11.0、接触約9%/0.75 mm・k=3で約3.5、約28%/0.75 mm・k=10で約1.7、約56%/50 μm・k=3で約1.1、約85%) | 本稿の計算。接触抵抗を全例で同じと仮定した。厚さ・熱伝導率は本稿が置いた例で、実在の製品の値ではない | 本稿の計算 |
| TC-4525 CVの密度2.9 g/cm³からのアルミナの体積分率(約65 vol%)と質量分率(約88 wt%) | 本稿の計算。シリコーン0.97 g/cm³・アルミナ3.95 g/cm³という本稿の仮定にもとづく。実際の配合は確認できない | 本稿の計算 |
| Maxwell–EuckenとBruggemanの式による熱伝導率の計算値(30〜70 vol%で0.45〜1.5、0.57〜4.9 W/(m·K))と、50 vol%から70 vol%で約3.4倍 | 本稿の計算。フィラー36 W/(m·K)(出典11)、母材0.2 W/(m·K)(本稿の仮定)、界面熱抵抗は無視 | 本稿の計算 |
| 絶縁耐力のV/milからkV/mmへの換算(500→約19.7、400→約15.7、275→約10.8) | 本稿の計算(1 mil=0.0254 mm)。試験条件は各資料で確認できない | 本稿の計算 |
| 電池モジュールの冷却板の例(0.3 m²、1.5 mm、300 W、k=3.0、密度2.65 g/cm³から、質量約1.2 kg、材料の温度差約0.5 K、接触の温度差約0.1 K、合計約0.6 K) | 本稿の計算。面積・厚さ・放熱量は本稿の仮の値で、実在の電池モジュールの値ではない。ボイド・厚さのばらつきは考えていない | 本稿の計算 |
| ZnOの熱伝導率、ポンプアウトの試験規格と定量的な比較データ、TGFの熱伝導率の測定方法、Dowのデータシートの最新版、窒化アルミニウムフィラーの量産状況 | 本稿が参照した公開資料では確認できなかったため、記載していない | 解説 |
| 「薄いと界面、厚いと材料が支配的」という整理。「固めるか、固めないか」の信頼性の分かれ道という整理。Dowの3つの数字が「下限としての約束値」と「代表値」の混在という解釈。電池の冷却板では材料の温度差が小さいという読み取り。選び方の9つの軸 | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| ヒーロー画像と図1がAI生成イメージであり、図2〜図6が説明のための作図であること | 本記事による注記 | 解説 |
最終更新:2026年10月3日/出典は一次情報(メーカーの公式データシート・カタログ・製品ページ、規格団体のページ、査読付きの総説・論文)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 製品の数値はメーカー公称で、測定方法・条件・版が異なる値を並べて優劣を論じていません。 ZnOの熱伝導率、ポンプアウトの試験規格と定量データ、資料の最新版、窒化アルミニウムフィラーの量産状況については、公開された一次情報で確認できなかったため記載していません。 ヒーロー画像と図1はAI生成イメージ、図2〜図6はベクター作図(図3は本稿の計算を含む)であり、いずれも実際の断面写真・製品の実物を示すものではありません。