TECHNOLOGY EXPLAINER
半導体モールディング
―「黒い樹脂」は構造材料である
成形材料を流して硬化させ、チップと配線を湿気・衝撃・熱応力から守る後工程。材料の流れ方と硬化後の物性が、ボイド、ワイヤ流れ、反り、剥離を同時に左右します。
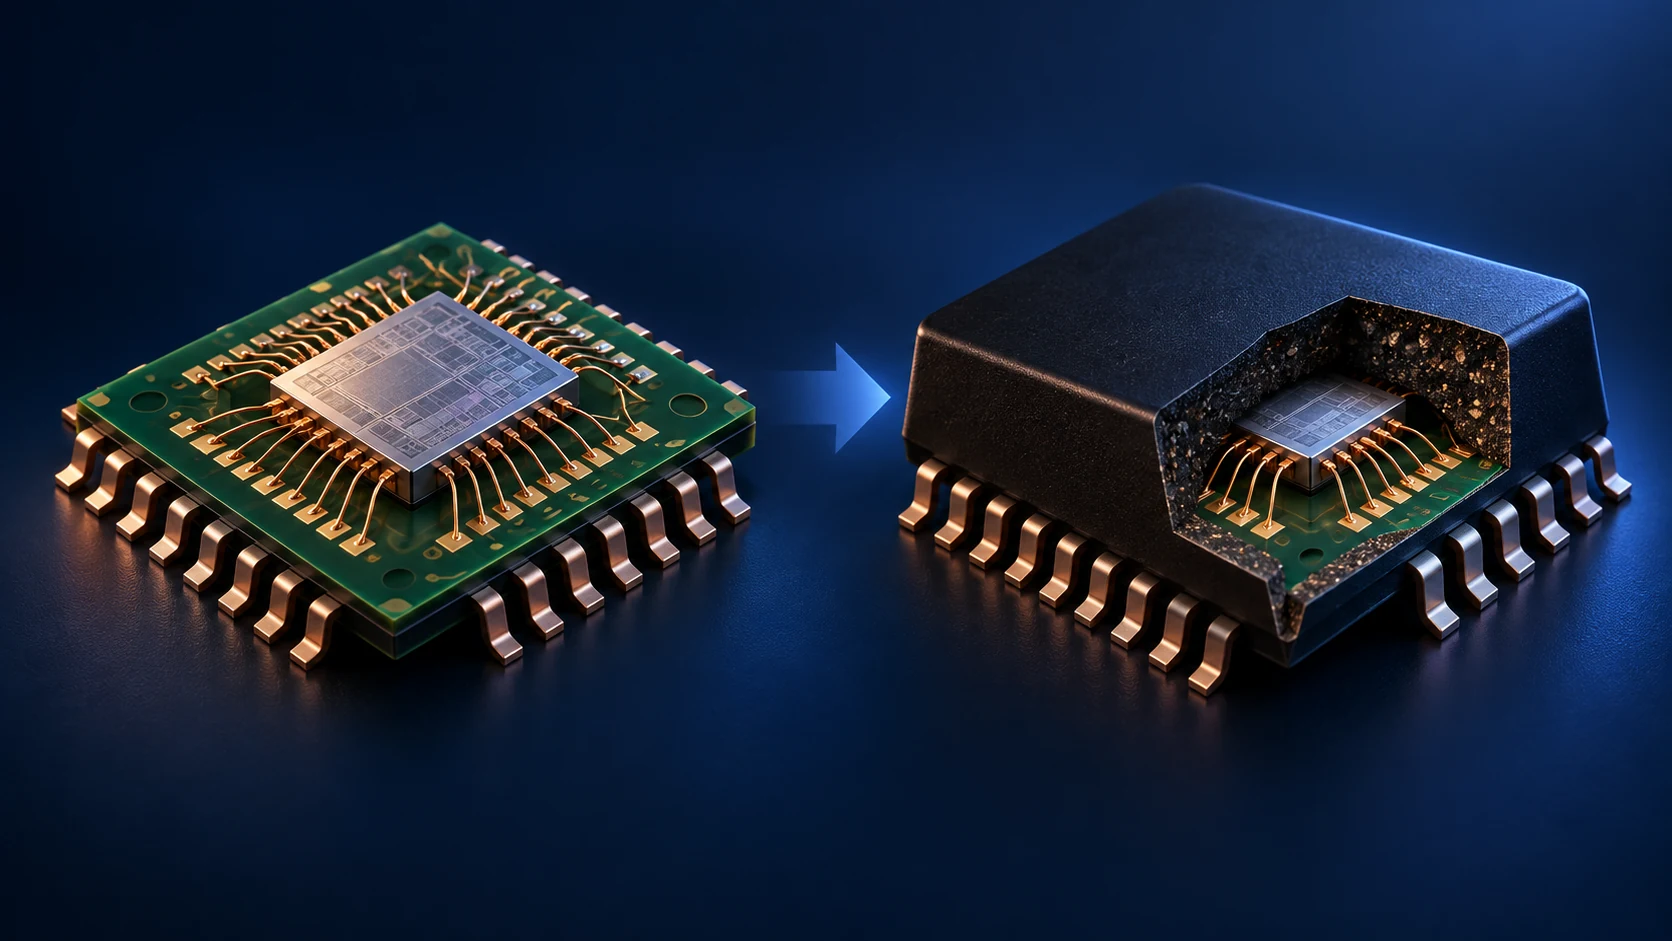
事実は企業の一次資料で確認できる記述・数値、解説はそれらをつないだ工学的整理、開発情報は採用・量産が将来段階の内容です。図は理解を助ける模式表現で、装置図面や解析結果ではありません。
1. 3行でつかむモールディング
半導体モールディングは、チップ、ワイヤ、リードフレームまたは基板を、熱硬化性の封止材料で包む工程です。
主材料は一般に、エポキシ樹脂、硬化剤、シリカなどの無機フィラーからなるエポキシモールディングコンパウンド(EMC)です。住友ベークライトは、半導体封止用樹脂が「チップ保護」「外部環境からの絶縁」「熱拡散」「実装時のハンドリング性」を担うと説明しています事実[1]。
ポイントは、液体を単に固める工程ではないことです。充填中には流れやすく、硬化後には寸法と界面を安定させるという、逆方向の要求をひとつの材料で満たします解説。
2. 何を守っているのか
硬化後のEMCは外皮であると同時に構造体です。水分侵入を抑えるだけでなく、ワイヤやチップを固定し、熱と応力の伝わり方を変えます。このため、誘電特性や難燃性だけでなく、CTE(線膨張係数)、弾性率、Tg、熱伝導率、吸水率、界面接着を一体で設計します解説。
3. トランスファ成形 ― 細いゲートを通して流す
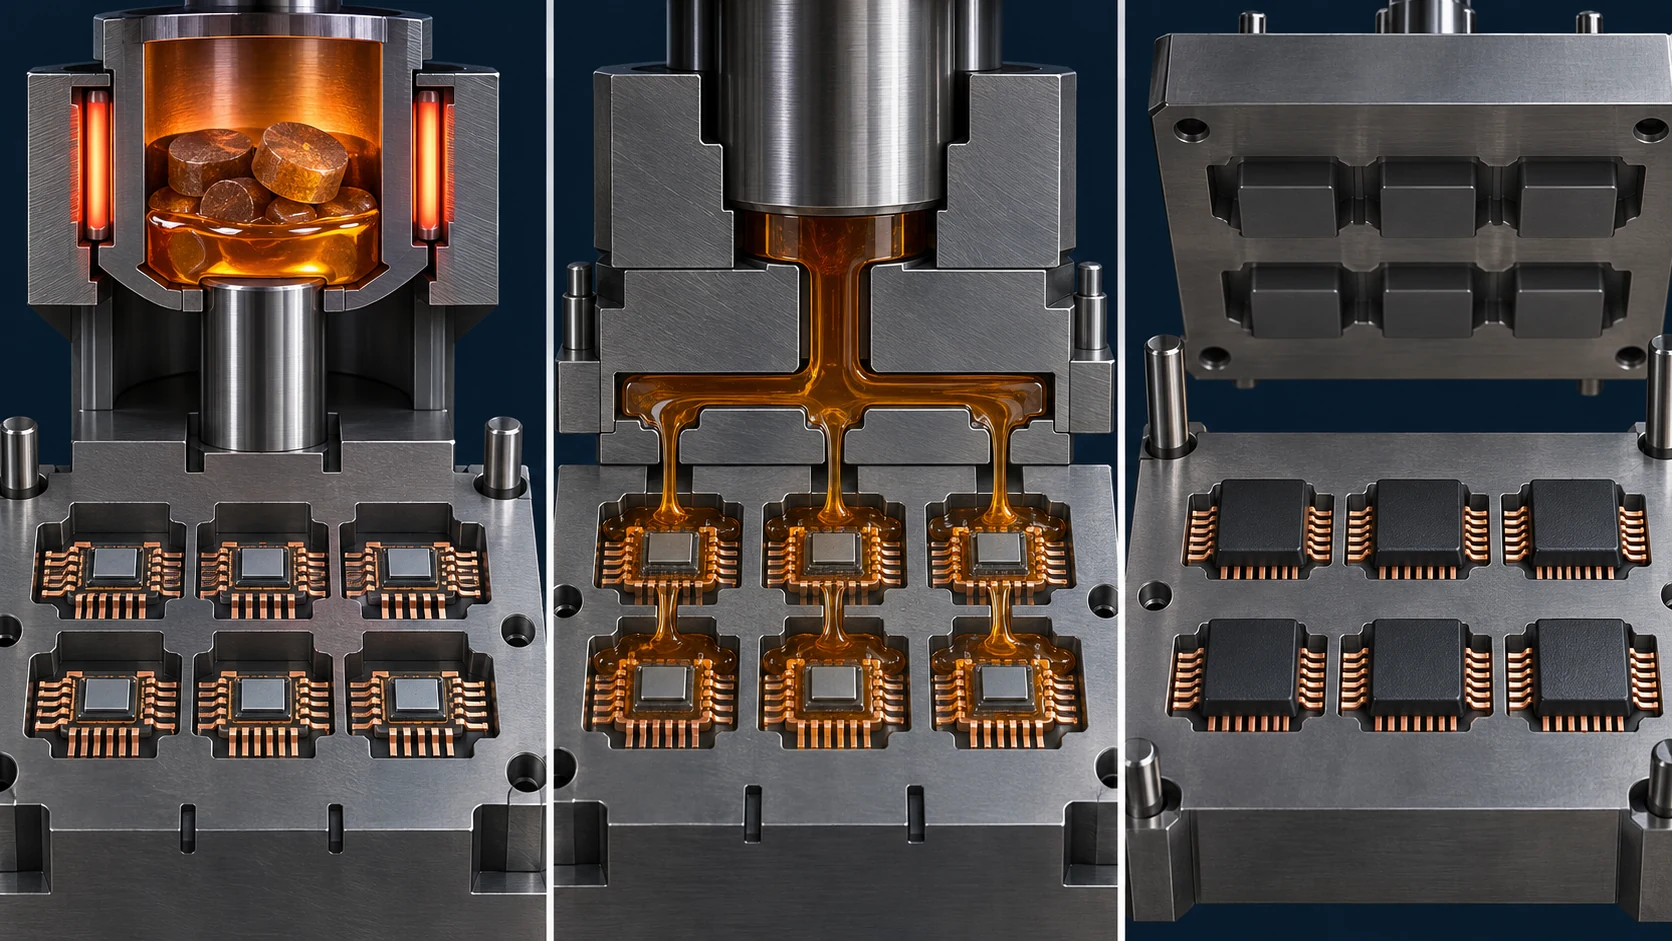
TOWAはトランスファ成形を、加熱した金型内で樹脂をプランジャによりキャビティへ充填する方式と説明しています事実[2]。1ショットで多数個を成形できる一方、ランナーとゲート内にも樹脂が入り、流動距離が長いほどワイヤに横力が加わります。
粘度を下げれば細部に入りやすくなりますが、流速や圧力条件によってはワイヤ流れ、フィラー偏析、バリが増えます。さらにゲル化が早すぎれば途中で止まり、遅すぎれば成形時間が伸びます。粘度の値ではなく、温度履歴の中で使える時間幅を見る必要があります解説。
4. 圧縮成形 ― 大面積を短い流れで包む
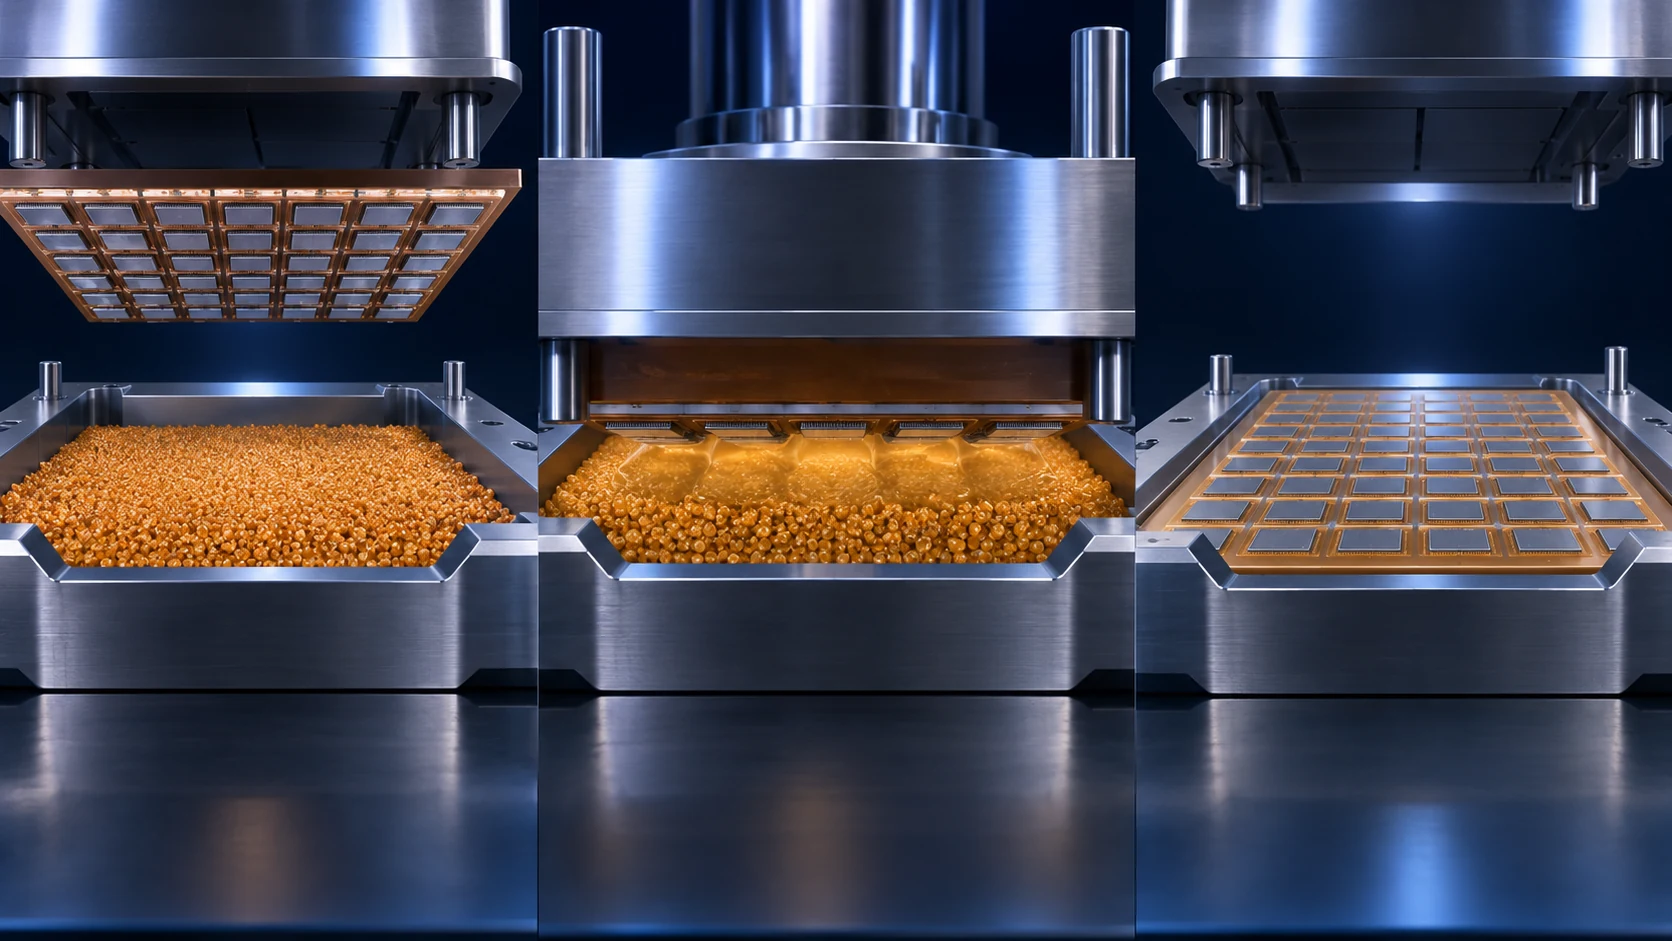
TOWAは圧縮成形について、キャビティへ直接樹脂を置くため材料効率がほぼ100%、大きな横流動が少なくチップやワイヤへの影響を抑えやすいと説明しています事実[2]。ウェハや大判パネル、薄型パッケージと相性がよい一方、材料の散布均一性、面内温度、真空、離型、成形後反りの管理が重要です。
| 比較軸 | トランスファ成形 | 圧縮成形 |
|---|---|---|
| 樹脂の入口 | ポットからランナー・ゲート | キャビティへ直接供給 |
| 主な流れ | 面内の横流れが長い | 厚さ方向主体で横流れが短い |
| 強み | 成熟した量産性、多数個取り | 大面積、薄型、ワイヤへの流動負荷低減 |
| 注意点 | ワイヤ流れ、ゲート/ランナー、充填末端 | 材料分布、面内温度、離型、反り |
5. EMCの材料設計 ― 樹脂よりフィラーが多い複合材
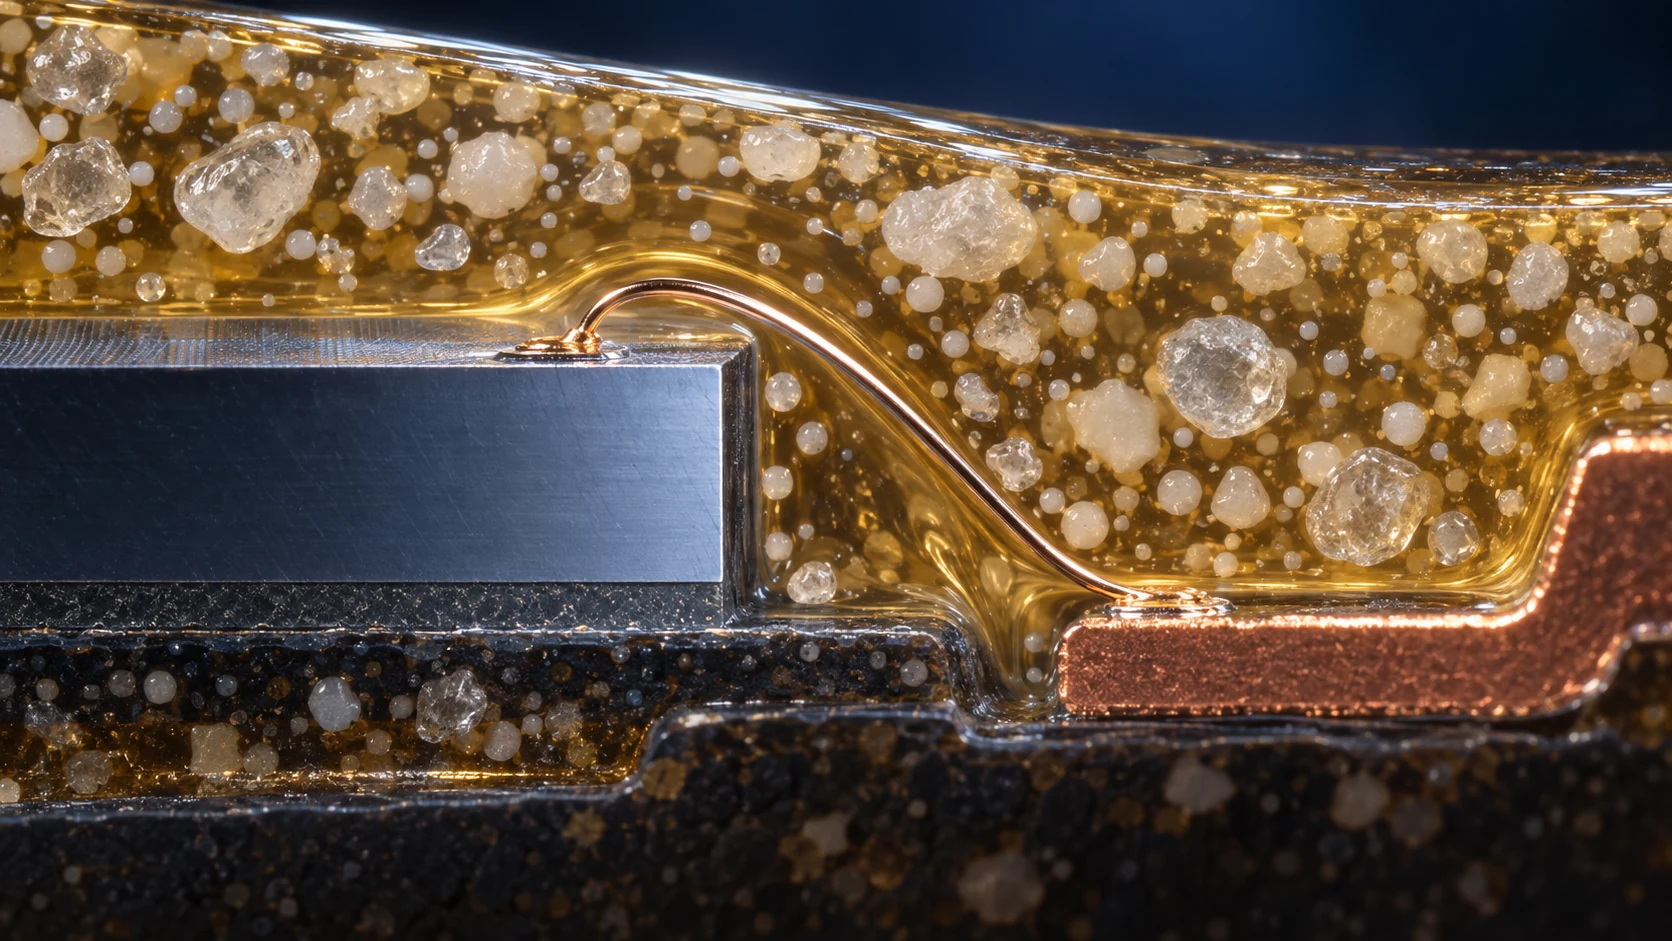
住友ベークライトはEMCを、エポキシ樹脂に硬化剤とシリカなどの無機フィラーを組み合わせた材料と説明しています事実[3]。フィラー量を増やすと一般にCTEを下げ、剛性や熱伝導を上げやすくなりますが、粘度、摩耗、狭部充填、接着との折り合いが必要です解説。
| 設計変数 | 狙い | 同時に生じるリスク |
|---|---|---|
| シリカ量・粒度分布 | 低CTE、剛性、寸法安定 | 高粘度、ゲート閉塞、ワイヤ/金型への負荷 |
| アルミナ等の高熱伝導フィラー | 放熱性向上 | 粘度、密度、摩耗、コスト |
| 樹脂・硬化剤 | Tg、接着、耐熱、硬化速度 | 反応収縮、吸水、保存安定性 |
| シラン等の界面設計 | 樹脂―フィラー/基材界面の安定化 | 過剰反応、吸湿後の劣化、工程感度 |
6. 流動と硬化の「使える時間」を設計する
公表FAQでは、代表的な封止条件の目安として175℃で約60秒が示されていますが、材料と用途に合わせて変更されます事実[3]。この数字を万能条件として使ってはいけません。
加熱直後は粘度が下がり、反応が進むと再び急上昇します。充填はこの谷間で完了させる必要があります。金型温度、予熱、射出速度、圧力、真空、ゲート配置を別々に最適化するのではなく、流動末端が閉じる時刻とゲル化時刻の余裕で管理するのが要点です解説。
スパイラルフローだけでなく、温度依存粘度、ゲルタイム、硬化度、充填圧力波形、ボイド率、成形収縮、離型力を同じ成形条件で結びつけます。単一物性の順位が、実パッケージの順位になるとは限りません。
7. 反りと界面応力 ― CTE・Tg・弾性率の三角関係
住友ベークライトの公表例では、WLP/PLP向け圧縮成形材G730 GRの代表値としてTg 175℃、CTE 8/24 ppm/℃、弾性率24.5 GPa、G380 GRではTg 205℃、CTE 6/25 ppm/℃、弾性率12.0 GPaが掲載されています事実[1]。これらは指定試験法による各製品の値で、他材料へ一般化できません。
低CTEは基材との伸び差を抑えますが、高弾性率は残ったひずみを大きな応力へ変えることがあります。Tgより上では弾性率とCTEが変わり、室温で平らでもリフロー温度で反る場合があります。応力=ひずみ差×拘束の強さという関係で、温度域全体を評価します解説。
8. 代表的な不良 ― 外観の症状から原因鎖をたどる
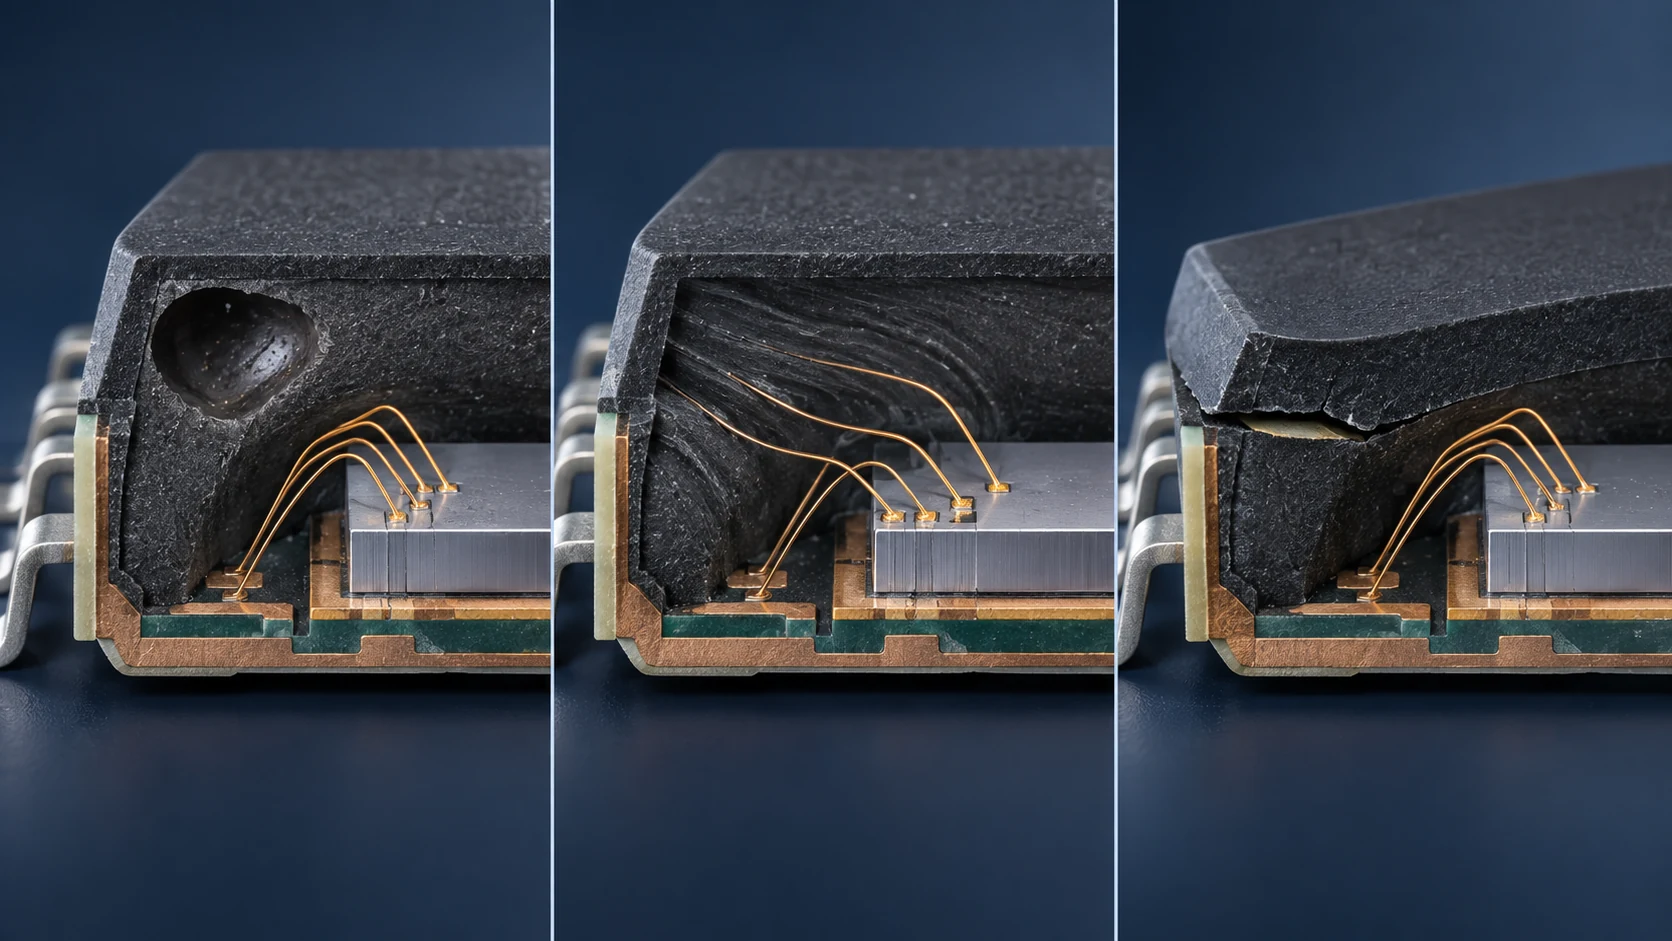
| 症状 | 材料側の候補 | 工程・構造側の候補 | 切り分け |
|---|---|---|---|
| ボイド/未充填 | 粘度上昇、揮発分、粒径分布 | 排気不足、冷えた末端、ゲート | CT、断面、圧力波形、残留揮発分 |
| ワイヤ流れ | 流動抵抗、フィラー偏析 | 流速、ゲート方向、ワイヤループ | X線/CT、流動解析、条件DOE |
| 剥離・クラック | 接着、吸水、硬化収縮、弾性率 | 表面汚染、プラズマ、角部形状 | SAT、破面分析、前処理比較 |
| 反り | CTE、Tg、弾性率、収縮 | 厚さ非対称、温度分布、冷却 | 温度依存反り、DMA/TMA、FEM |
9. 先端パッケージ ― 「個片を包む」から「面を作る」へ
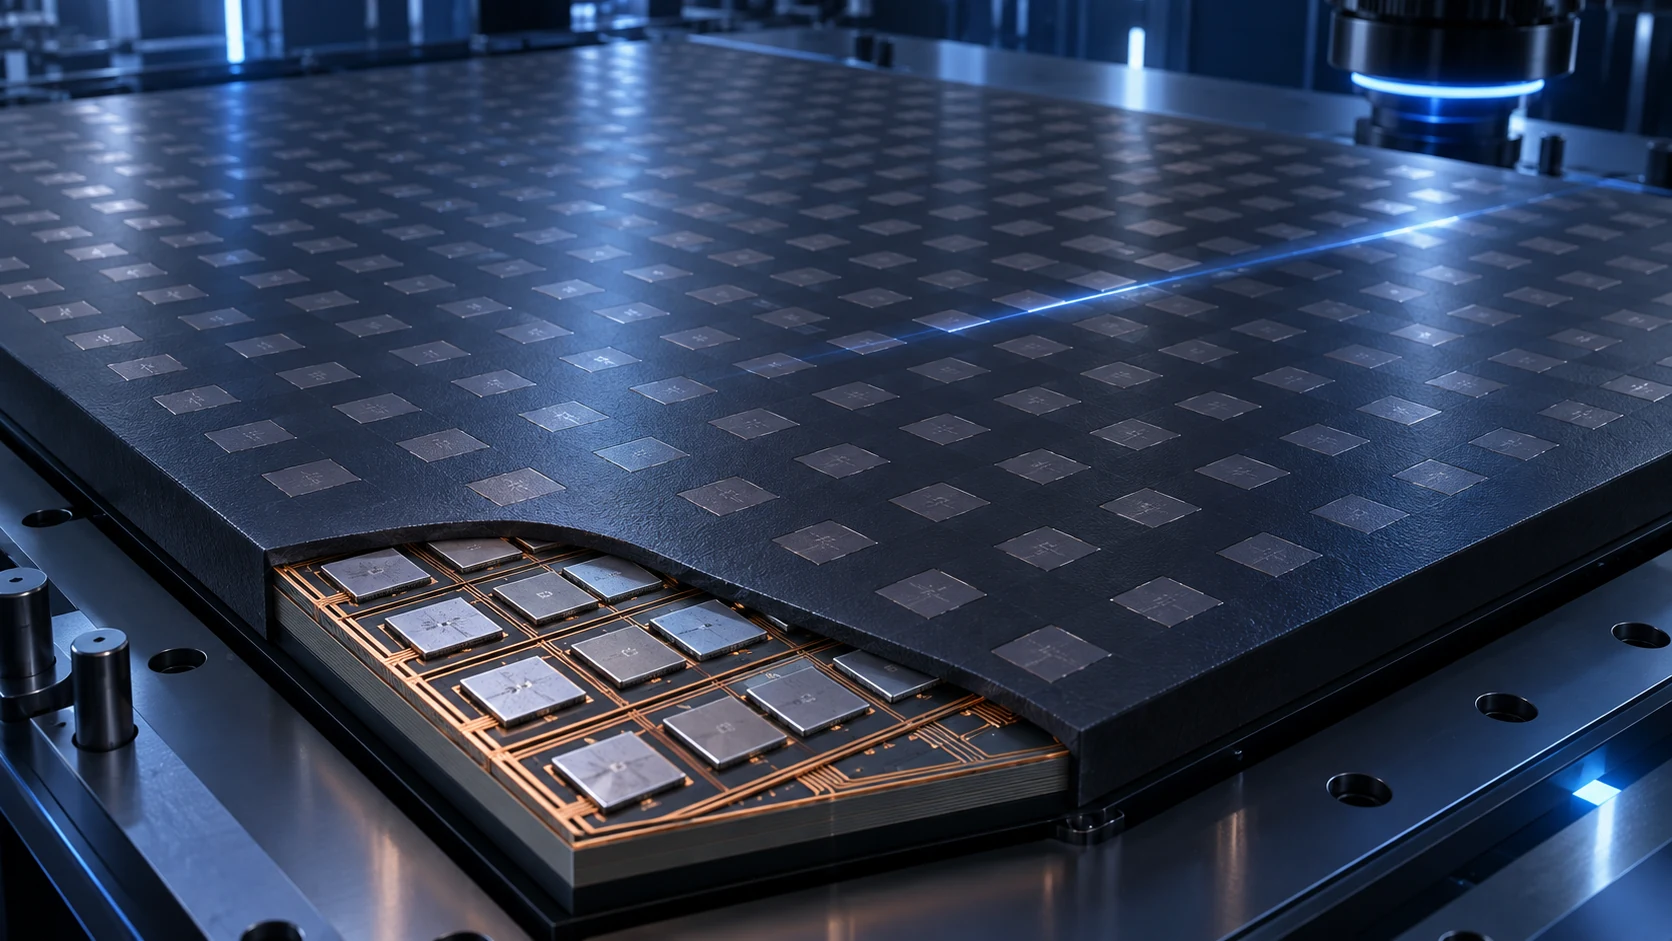
Fan-out WLP/PLPでは、モールド材は保護膜であるだけでなく、再配線層を載せる人工ウェハ/人工パネルの母材になります。局所ボイドだけでなく、面内厚さ、ダイシフト、反り、平坦度が後続露光や接合の歩留まりへ直結します解説。
住友ベークライトは2026年、アンダーモールドとオーバーモールドを一工程化する低反り・高信頼性の液状封止材を発表し、2026年4月に供試を開始し、2027年の認定採用を目指しているとしています開発情報[4]。これは公表時点の計画であり、量産採用実績を示すものではありません。
10. 選定・評価の着眼点
- 構造を固定:チップ厚、ワイヤ/バンプ、基板、成形厚、ゲートを決める。
- 温度履歴を定義:成形、後硬化、吸湿、リフロー、使用温度をつなぐ。
- 流動と硬化を同時評価:充填余裕と硬化度を同じ条件で測る。
- 界面を独立管理:材料変更と洗浄・プラズマ・保管の影響を分ける。
- 温度依存で見る:室温物性だけでなくTg前後の反り、弾性率、接着を追う。
材料Aが低CTE、材料Bが低弾性率であっても、どちらが低反りかは積層の非対称性と成形温度で変わります。最終判断は、材料物性 → 工程内の状態 → パッケージ変形 → 故障モードを一本の因果鎖にして行います解説。
11. 用語集
- EMC
- Epoxy Molding Compound。エポキシ系の半導体封止材料。
- トランスファ成形
- 加熱軟化した材料をプランジャでランナー・ゲート経由でキャビティへ移送する成形。
- 圧縮成形
- キャビティに置いた材料へウェハやパネルを押し込み、面で封止する成形。
- Tg
- ガラス転移温度。前後で弾性率やCTEが大きく変わりうる。
- CTE
- 線膨張係数。温度変化に対する長さ変化の割合。
- ワイヤ流れ
- 樹脂流動でボンディングワイヤが横へ変形する現象。
- ボイド
- 樹脂中に残る気体や未充填の空洞。
- ダイシフト
- 成形中の流れや圧力でチップ位置がずれる現象。
12. 参考資料と出典対応
- 住友ベークライト「半導体封止用エポキシ樹脂成形材料 スミコン®EME」(製品構成、役割、製品物性値)https://www.sumibe.co.jp/product/it-materials/epoxy/sumikon-eme/
- TOWA「Molding Technology / Molding Equipment」(トランスファ成形・圧縮成形の原理と特徴)https://www.towajapan.co.jp/en/technology/molding/https://www.towajapan.co.jp/en/products/molding/
- Sumitomo Bakelite, FAQ for Semiconductor Materials(EMCの構成、代表的な成形条件、高熱伝導化)https://www.sumibe.co.jp/english/question/product/it-materials/
- 住友ベークライト「低反り・高信頼性を実現する液状半導体封止材を開発」(2026年、試供・採用目標)https://www.sumibe.co.jp/topics/2026/it-materials/0514_01/index.html
- Resonac R&D Report: Granular Encapsulating Compound for Compression Molding(顆粒材料と圧縮成形の材料設計)https://www.resonac.com/sites/default/files/2022-12/en_pdf-rd-report-061-61_tr03.pdf
13. 主張と出典の対応表
| 本文の主張 | 区分 | 出典 |
|---|---|---|
| 封止材の4つの役割と製品物性値 | 事実 | 出典1 https://www.sumibe.co.jp/product/it-materials/epoxy/sumikon-eme/ |
| トランスファ成形・圧縮成形の原理と特徴 | 事実 | 出典2 https://www.towajapan.co.jp/en/technology/molding/ |
| EMCの構成、175℃・約60秒の代表的な成形条件 | 事実 | 出典3 https://www.sumibe.co.jp/english/question/product/it-materials/ |
| 2026年の液状封止材の供試開始と、2027年の認定採用の目標 | 未確定/将来 | 出典4 https://www.sumibe.co.jp/topics/2026/it-materials/0514_01/index.html |
| 顆粒材料と圧縮成形の材料設計 | 事実 | 出典5 https://www.resonac.com/sites/default/files/2022-12/en_pdf-rd-report-061-61_tr03.pdf |
| 物性間のトレードオフ、診断・選定の手順 | 解説 | 本稿による解説(上記資料をもとにした整理) |
本記事は教育目的の技術解説です。図はすべて概念表現であり、特定企業の装置・材料・製品の性能保証や設計推奨ではありません。最終更新:2026年9月。