TECHNOLOGY EXPLAINER
ポリマーブレンドとフィラー
― 混ぜた瞬間から、「界面」の設計が始まる
高分子は、1種類だけで使われることのほうがむしろ少数です。別の高分子を混ぜ(ブレンド)、粒や繊維を詰め(フィラー)、少量の薬剤を加え(添加剤)、電池の電極では粒子どうしをつなぐ糊(バインダー)として働かせます。 共通する難しさは、異なる相の境目=界面をどう扱うかです。 この記事では、混ざりにくさの理由、相溶化、フィラーと界面、バインダー、添加剤とブリードを、素材技術者の目線で整理します。
- ブレンド・フィラー・添加剤・バインダー(3行でつかむ)
- ポリマーブレンド ― 混ざらないのが普通
- 本稿の計算:なぜ重合度が大きいと混ざらないのか
- 相分離の形と相溶化剤
- 素材技術者の視点①:ブレンドは「混ぜる」より「界面を設計する」
- フィラー ― 何を詰めて、何が変わるか
- 本稿の計算:質量%と体積%、粒子径と界面の面積
- フィラーと高分子の界面
- 素材技術者の視点②:界面は「欠点」にも「機能」にもなる
- バインダー ― 電池電極の「糊」
- 添加剤 ― 酸化防止剤・難燃剤・可塑剤
- ブリード ― 溶けきれない添加剤はどこへ行くか
- 素材技術者の視点③:添加剤は「溶解度」の問題である
- 課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=規格団体・論文・企業・行政の公表資料に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標・見通しであり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。
物性値は試験法・条件・出所とセットで示します。本稿の計算に使う密度などは本稿が置いた仮定であり、特定の製品の値ではありません。
1. ブレンド・フィラー・添加剤・バインダー(3行でつかむ)
- ポリマーブレンド:2種類以上の高分子を混ぜて使うこと。ところが、重合度の大きい高分子どうしは混ざりにくいのが普通で、混ぜたあとの組織(相分離の形)が物性を決めます事実
- フィラー:ガラス・タルク・シリカ・カーボンなどの粒や繊維を詰めて、剛性・耐熱性・寸法安定性・導電性などを変えること。効果は量だけでなく、粒子の大きさと、高分子との界面で決まります(本記事による解説)
- 添加剤とバインダー:少量で効く薬剤(酸化防止剤・難燃剤・可塑剤)と、粒子どうしを結びつける糊(電池電極のバインダー)。少量だからこそ、溶けきれずに表面へ出る(ブリード)という問題が付きまといます(第12章)
高分子の複合化は、「何を混ぜるか」より「境目をどうつくるか」の問題です。 Fredrickson らのレビュー(ACS Polymers Au、2022年)は、高分子どうしの混合エントロピーが小さいために異種高分子のブレンドはたいてい非相溶で物性が悪いこと、 真に相溶する高分子合金は少数で、ポリスチレン/ポリ(p-フェニレンオキシド)が商業的に使われている例として挙げられることを述べています事実。 混ざらないのが原則なら、実用の材料はすべて混ざらないまま使う設計になります(本記事による解説)。
ポリカーボネートと ABS 樹脂のブレンドは、本シリーズ「ポリカーボネートとABS樹脂」編で扱います。 ガラス繊維や炭素繊維を連続の長さで使う複合材料は「CFRPと複合材料」編、熱膨張係数を合わせるためのフィラーは「熱膨張係数」編・「アンダーフィル」編・「モールディング」編で扱いました。 本稿は、その共通の土台にあたる部分に絞ります。
2. ポリマーブレンド ― 混ざらないのが普通
Fredrickson らのレビューは、次のように整理しています事実。
- 化学的に異なる高分子が全組成範囲で相溶することは稀で、その理由は、単位体積あたりの混合エントロピーが重合度 N の逆数 1/N に比例して小さくなるためである
- 高分子量で相溶する合金には、同位体や異性体のような構造のよく似た組み合わせ、または水素結合のような特定の引力が必要である
- 典型的な非相溶ブレンドは巨視的に相分離し、界面が狭く、相の間の鎖のからみ合いが少ないため、機械的性質が悪い
- 非相溶ブレンドの物性は、溶融・溶液での加工の時間や履歴で変わりうる(組織が時間とともに変化するため)
素材技術者の方には、金属の状態図で「固溶体を作らない2元系」を思い浮かべていただくと近いと思います。 高分子では、混合の駆動力となるエントロピーが鎖が長いほど小さいため、金属よりさらに混ざりにくいのが特徴です(本記事による解説)。
3. 本稿の計算:なぜ重合度が大きいと混ざらないのか
Flory(1942年)と Huggins(1941年)が示した格子モデルでは、混合の自由エネルギーが、混合エントロピーの項(各成分の体積分率 φ を重合度 N で割ったもの)と、相互作用パラメータ χ の項で書かれます事実(原論文の題名は[参考資料2・3])。
前提(最も単純な場合)本稿の計算
- 2成分の重合度が同じ N(対称ブレンド)。混合による体積変化はなく、χ は組成にも N にも依らない
- このとき、相分離の臨界点は χc = ½(1/√N₁ + 1/√N₂)² → N₁ = N₂ = N で χc = 2 ÷ N
| 重合度 N | χc = 2 ÷ N | 読み方 |
|---|---|---|
| 1(低分子) | 2 | 少し反発しても混ざる(χ が2を超えるのは相当強い反発) |
| 10(オリゴマー) | 0.2 | 混ざりやすい |
| 100 | 0.02 | 小さな反発で相分離し始める |
| 1,000 | 0.002 | ごく小さな反発でも相分離する |
| 10,000 | 0.0002 | 実用の高分子量に近い領域。ほぼ「混ざらない」 |
重合度が10倍になれば、混ざるために許される反発の大きさ(χc)は10分の1になります。 実際の汎用高分子の重合度は数千〜数万に及ぶことも多いため、χ がほんの少し正であるだけで混ざらなくなる——これが「混ざらないのが普通」の定量的な意味です。
前提と限界:実在の高分子の組み合わせでは、重合度が異なり、χ は温度・組成にも依存します。水素結合のような特定の引力があれば χ が負になり、相溶することもあります(Fredrickson ら)。この計算は桁の感覚をつかむためのもので、特定の対の相溶性を予測するものではありません。
4. 相分離の形と相溶化剤
混ざらないブレンドは、2つの相がどんな形で分かれるかで性質が決まります(本記事による解説)。 一方がもう一方の中に島状に散らばる「海島構造」、両方が連続してからみ合う「共連続構造」などがあり、島の大きさや分布は、混練の条件と、2つの相の境目(界面)の性質に左右されます。
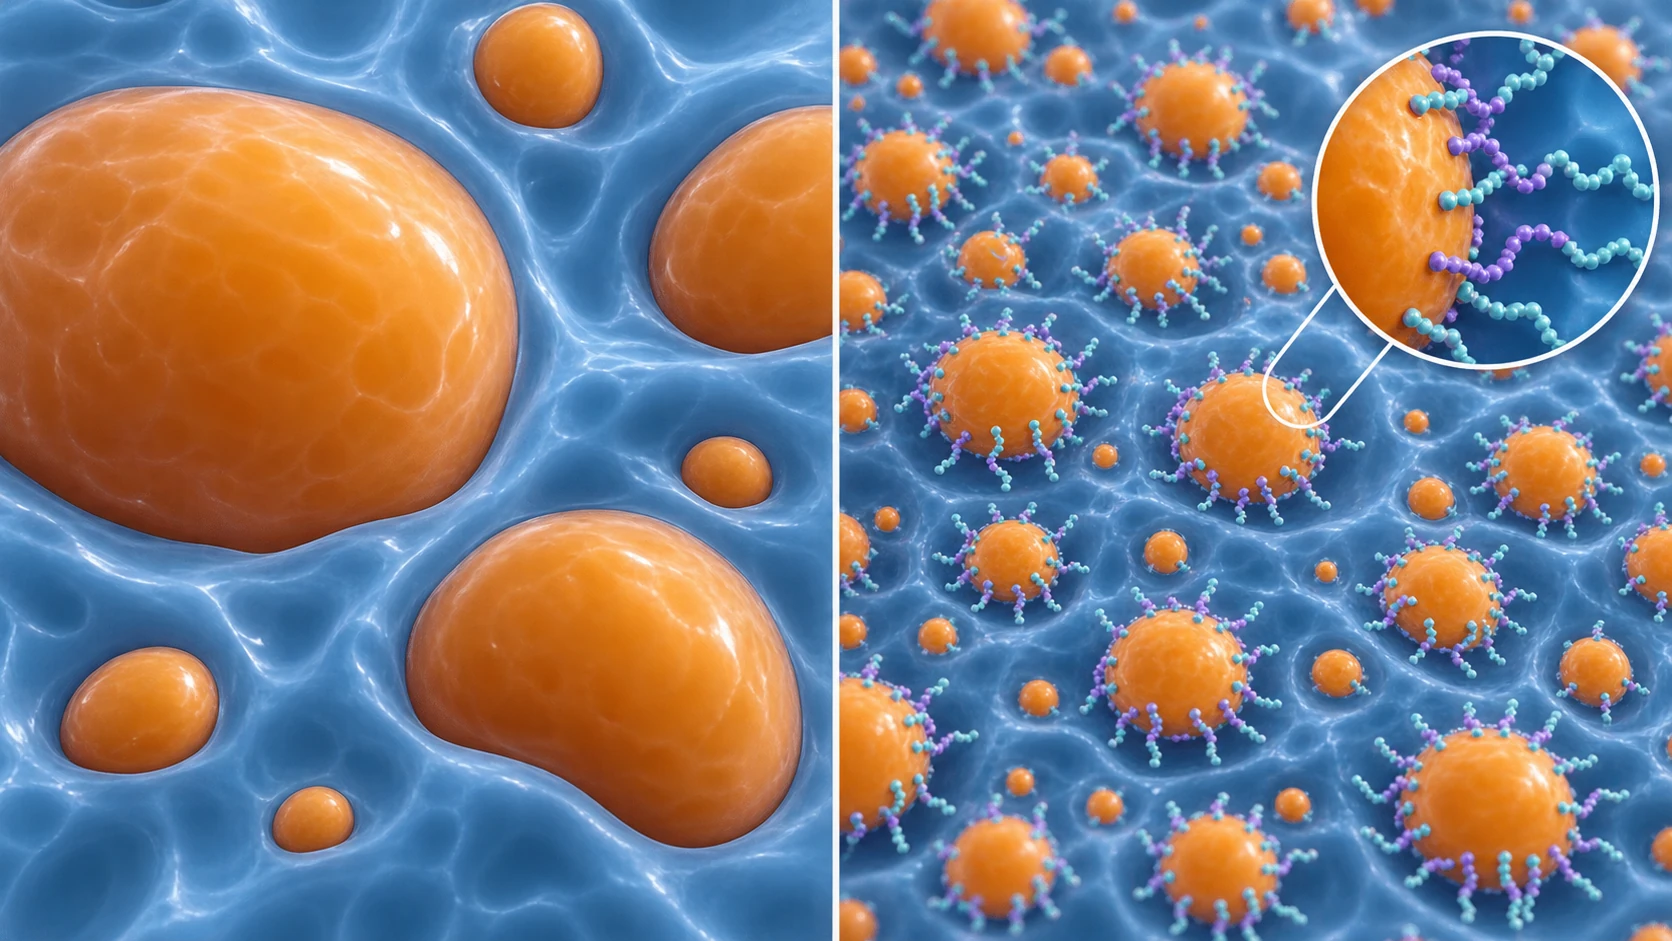
ImageGenによる説明用の概念画像(実写・実測像ではありません)。正確な数値・名称・構造は元の模式図をご確認ください。
元の模式図(正確な注記・数値)を表示
相溶化の方法を、Fredrickson らは次のようにまとめています事実。
- ブロック共重合体やグラフト共重合体を加え、界面張力を下げ、界面を広く強くし、多相の組織が粗大化するのを抑える
- 2つの高分子の官能基どうしの反応で、共重合体をその場(in situ)で作る反応ブレンド。通常は押出機の中の溶融状態で、混合と反応が同時に起こる
- 共重合体の結合は多くが共有結合か水素結合だが、イオン結合や静電的な相互作用を使う方法もまだ活用の余地がある、と著者らは論じている
Koning らのレビュー(Progress in Polymer Science、1998年)は、相溶化の戦略をまとめた古典的な総説として知られています事実(題名と掲載誌のみ確認[参考資料8]。本文の詳細は本稿では確認していません)。
相分離を見分ける ― ガラス転移点を使う
2つの高分子が分子レベルで混ざっているかどうかは、ガラス転移点(Tg)で手がかりが得られます(本記事による解説)。 示差走査熱量測定(DSC)で測ると、相溶していれば、Tg は単一で、成分の中間の位置に現れるのが一般的です。相分離していれば、成分それぞれの Tg が別々に残るのが普通です。 ISO 11357-2:2020 は、非晶質および部分結晶性のプラスチックの DSC によるガラス転移温度と段差の求め方を定めています事実(番号と題名、適用範囲の記載のみ確認[参考資料5])。 Tg そのものの意味は、本シリーズ「ガラス転移点とクリープ」編で扱います。
5. 素材技術者の視点①:ブレンドは「混ぜる」より「界面を設計する」
混ざらない2つの相が、細かい島として分散し、界面でしっかりつながっている——これは金属材料の二相組織や分散強化と同じ設計思想です(本記事による解説)。 違いは、高分子では界面を作るのが「鎖のからみ合い」であることです。Fredrickson らが、非相溶ブレンドの機械的性質の悪さの原因を界面が狭く、相の間の鎖のからみ合いが少ないことに帰している点が重要です事実。
- 相溶化剤の役割は「混ぜること」ではなく「界面を太くすること」:共重合体が界面に並び、両側の相に鎖を差し込む。金属の拡散接合の界面に近い発想で、界面に「厚み」を与える
- 組織が時間とともに変わる:非相溶ブレンドの組織は加工履歴で変わりうる(Fredrickson ら)。溶融状態で島がくっついて粗大化する、というのは、金属のオストワルド熟成に似た現象と読める(解説)
- 測定の落とし穴:DSC で Tg が1本に見えても、相のサイズが小さい場合は区別できないことがある(解説。分解能の数値は本稿では確認していません)。電子顕微鏡などの観察と組み合わせて判断する
ブレンドの出来は、レシピ(配合比)だけでなく、混練の条件(温度・せん断・時間)と、相溶化剤の種類・量で決まります。 金属で言えば、組成だけでなく熱処理で組織が決まるのと同じ感覚です。
6. フィラー ― 何を詰めて、何が変わるか
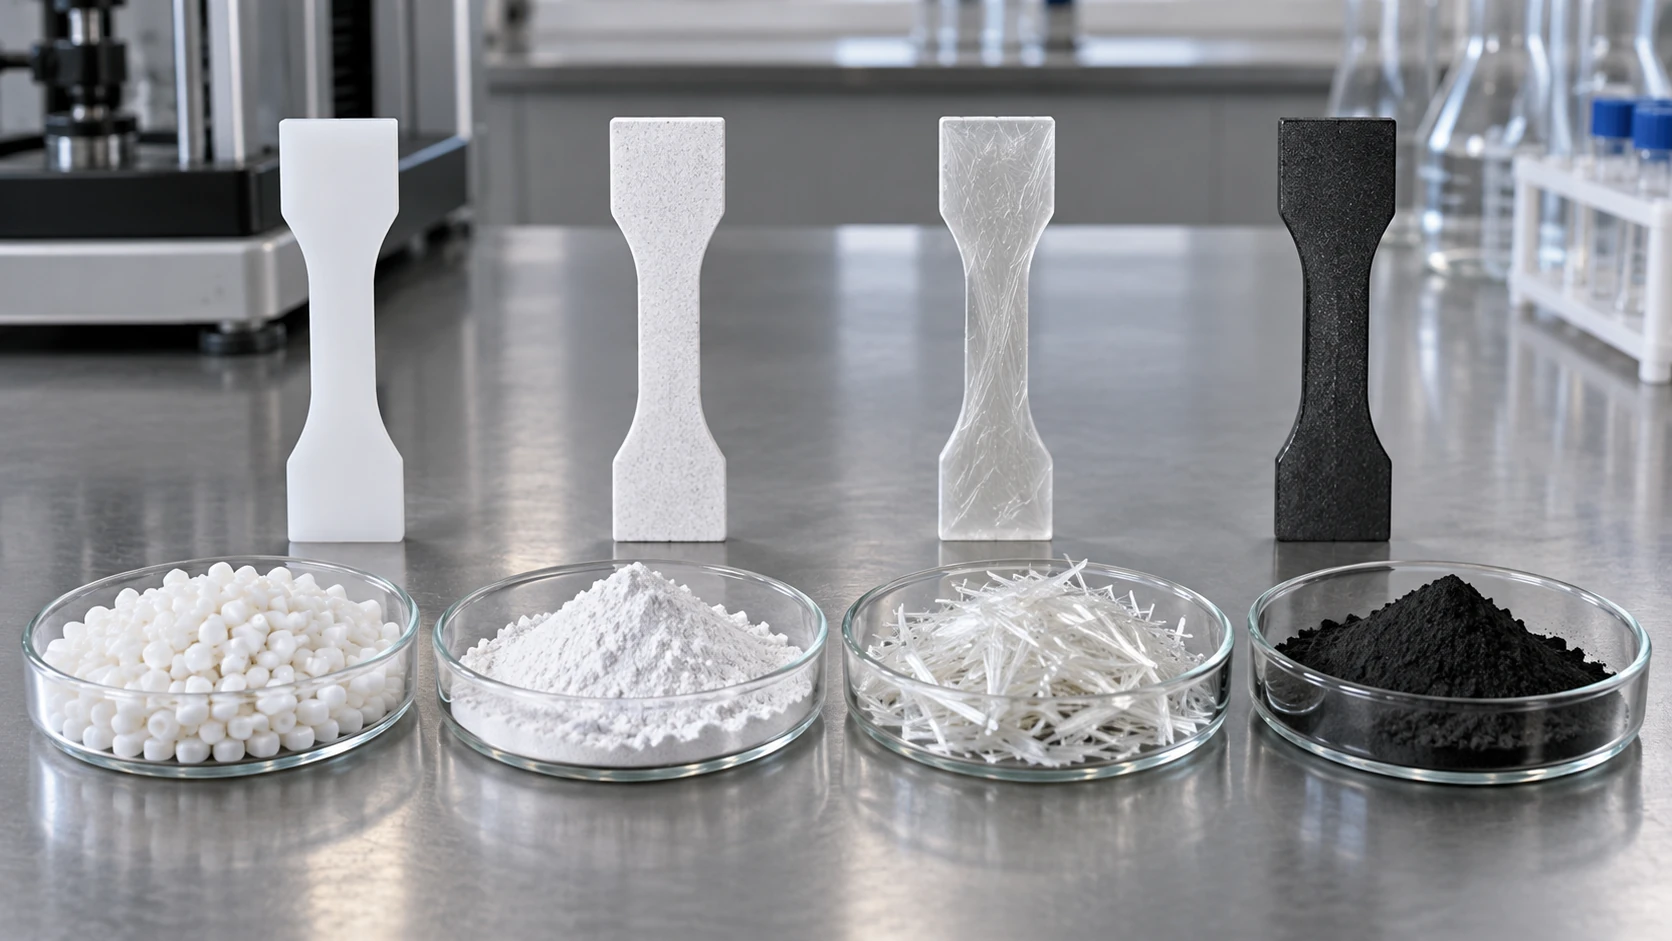
フィラー(充填材)は、高分子に混ぜる粒子や繊維です。代表的なものを、狙いと注意点で整理します(以下は本記事による解説で、個別の根拠は表の下に示します)。
| フィラー | 主な狙い | 注意点 |
|---|---|---|
| ガラス繊維 | 剛性・強度・耐熱性(荷重たわみ温度など)を上げる | 繊維の向きで性質が変わる(異方性)。反りや外観にも影響する |
| タルク・マイカ(板状の鉱物) | 剛性や寸法安定性を上げ、成形収縮を抑える | 板状のため向きがそろう。衝撃強度が下がることがある |
| シリカ | ゴムの補強、低熱膨張化(半導体封止材など) | 表面のシラノール基どうしの水素結合で凝集しやすい。表面処理(カップリング剤)が要る |
| カーボン(カーボンブラック・黒鉛・カーボンナノ材料) | 補強、導電性、着色。電池電極では導電助剤 | 量が少ないと導電パスがつながらず、多いと加工性が落ちる |
| ナノフィラー(ナノクレイ・ナノシリカなど) | 少量で界面積を大きくし、バリア性・難燃性・強度などを狙う | 凝集しやすく、分散が難しい。「ナノ効果」が本当にあるかは系による |
表は本記事による解説です。根拠:ガラス繊維含有量の求め方は ISO 1172[参考資料4]、ゴム中のカーボンブラック・シリカの補強とシリカ凝集は Bokobza の総説[参考資料6]、ナノコンポジットの狙い(バリア性・難燃性・電気的性質)と「ナノ効果」の問いは Paul と Robeson の総説[参考資料7]に依拠しています。具体的な数値(強度、弾性率など)は本稿では扱っていません。
ISO 1172:2023 は、ガラス繊維強化プラスチックのガラス繊維と鉱物フィラーの含有量を、強熱(焼成)によって求める方法を定めています。 適用対象には、プリプレグ、SMC・BMC・DMC、そしてガラス繊維で強化された熱可塑性の成形材料・ペレットが含まれます事実。 つまり、フィラーの量は「ガラス何%」と質量で表され、焼いて灰として残る分を量る方法が標準にあるということです。
Paul と Robeson の総説(Polymer、2008年)は、高分子ベースのナノコンポジットを、剥離したクレイ系のナノコンポジット、バリア性、難燃性、バイオメディカル、電気・電子・光学、燃料電池などの分野にわたって整理し、 ナノ粒子や繊維を入れることの「ナノ効果」が、より大きなスケールのものと比べて結晶化やガラス転移の挙動にどう現れるかという重要な問いを取り上げています事実。
7. 本稿の計算:質量%と体積%、粒子径と界面の面積
前提(本稿が置いた仮定)本稿の計算
- ガラス繊維の密度を 2.5 g/cm³、母材の樹脂の密度を 1.1 g/cm³ と仮定する(特定のグレードの値ではない)
- 空隙は無いものとし、体積% = (質量÷密度の和に対するガラスの比率)
| ガラスの質量% | 体積% |
|---|---|
| 10 | 約4.7 |
| 20 | 約9.9 |
| 30 | 約15.9 |
| 40 | 約22.7 |
計算式は、体積% = (w÷2.5) ÷ {(w÷2.5) + ((1−w)÷1.1)}(w は質量分率)。例:w = 0.30 のとき 0.12 ÷ (0.12 + 0.636) = 0.159。 質量で30%のガラスは、体積では16%弱です。フィラーが密度の大きな材料ほど、質量%と体積%の差は広がります。
前提と限界:ガラスと樹脂の密度は仮定値で、実際の値はガラスの組成・樹脂の種類・温度で異なります。物性(弾性率、熱膨張など)は体積分率で効くことが多いため、材料を比べるときは質量%か体積%かを揃える必要があります(本記事による解説)。
前提本稿の計算
- フィラーが直径 d の球で、1体積%(φ = 0.01)の割合で分散していると仮定する
- 球1個の体積に対する表面積は 6 ÷ d。複合材料 1 cm³ あたりの界面の面積は φ × 6 ÷ d
| 粒子径 d | 界面の面積(複合材料 1 cm³ あたり) | 10 µm を1としたときの比 |
|---|---|---|
| 10 µm | 60 cm² | 1 |
| 1 µm | 600 cm² | 10 |
| 100 nm | 6,000 cm²(0.6 m²) | 100 |
| 20 nm | 30,000 cm²(3 m²) | 500 |
粒子径が10分の1になると、同じ体積%でも界面の面積は10倍になります。10 µm から 20 nm まで小さくすると500倍です(10 µm ÷ 20 nm = 500)。 Bokobza は、ナノスケールのフィラーはミクロンスケールのものより、高分子とフィラーの界面が非常に大きいため、はるかに大きな補強効果が期待されると述べています事実。
前提と限界:実際の粒子は凝集して塊になり、球でもなく、粒径分布を持ちます。凝集すれば有効な界面積は減ります。この計算は粒子径を小さくすることの意味を桁で理解するためのものです。
8. フィラーと高分子の界面
Bokobza の総説(Polymers、2023年)は、ゴムの補強を例に、界面の役割を整理しています事実。
- カーボンブラックやシリカなどの活性フィラーを加えると、弾性率や破断特性が通常は向上する
- 充填ゴムには、エネルギー散逸に関わる2つの特徴的な挙動、ペイン効果(ひずみ振幅が大きくなると貯蔵弾性率 G′ が低下する非線形な粘弾性)とマリンズ効果(2度目の伸長で応力が下がる現象)がある。どちらも界面の接着とフィラーの分散に強く依存する
- ペイン効果は主にフィラーの凝集構造が壊れることで説明され、フィラーの分散状態と、高分子とフィラーの相互作用の強さに結びついている
- 熱分解法シリカでは、表面のシラノール基による水素結合で凝集が起きやすい。シラノールの一部を不活性化する表面処理は、フィラーどうしの相互作用を減らし、ペイン効果の大きさを下げる
- 炭化水素系ゴムとシリカのように相性が悪い場合、ビス(3-トリエトキシシリルプロピル)テトラスルフィド(TESPT、通称 Si69)のようなカップリング剤が、分散を助け、有機相と無機相の接着を向上させる。エトキシ基がシリカと、テトラスルフィド部がゴムと反応する
- SBR にシリカを入れた例では、カップリング剤が無いと低ひずみ域でフィラーのネットワークが支配的になり、初期弾性率とペイン効果の振幅が大きくなる
9. 素材技術者の視点②:界面は「欠点」にも「機能」にもなる
Bokobza の総説が示すとおり、フィラーの凝集は低ひずみでの硬さを高め(ペイン効果)、界面の接着は強さや疲労に関わる——同じ「界面」が、用途で逆の評価を受けます(本記事による解説)。
- 欠点として:界面の剥離や凝集塊は、破壊の起点になる。金属複合材料で、介在物や界面剥離が破壊の起点になるのと同じ
- 機能として:導電フィラーの凝集構造は、つながれば導電パス(パーコレーション)になる。半導体パッケージの封止材では、シリカの量と分散で熱膨張を設計する(本シリーズ「熱膨張係数」編)。バリア材料では、板状フィラーが気体の通り道を曲げる使われ方がある(本シリーズ「バリア性とコーティング」編。ナノコンポジットのバリア性は Paul と Robeson の総説にも登場する)
- 制御の道具:表面処理・カップリング剤・サイジング。繊維では「サイジング」が同じ役割を担う(本シリーズ「CFRPと複合材料」編)
金属・セラミックスを扱う方にとっては、粒子と母材の濡れ性・結合を表面処理で制御する(セラミックス粒子分散金属など)経験が、そのまま通用する分野です。 違いは、高分子では母材が粘弾性体であり、界面近傍の鎖の動きが変わる(ガラス転移が界面で変わる)かもしれないことです。 Bokobza は、フィラーの含有量が増えると、フィラー近傍の運動性の低下した領域が重なってパーコレーションを起こし、フィラーのネットワーク形成を示唆する応力–ひずみ曲線の変化が生じる例を紹介しています事実(in situ シリカを入れたネットワークで、約30 phr を超えたところで曲線の形が変わる例。phr は樹脂100質量部あたりの質量部)。
10. バインダー ― 電池電極の「糊」
リチウムイオン電池の電極は、活物質の粒子、導電助剤、そしてバインダーを混ぜたものを、集電体の金属箔に塗って作ります。 バインダーは、粒子どうし、粒子と箔をつなぐ高分子です。フィラーとバインダーの違いは、バインダーは「つなぐ」ことが役目で、混ぜる量が少ないことです(本記事による解説)。
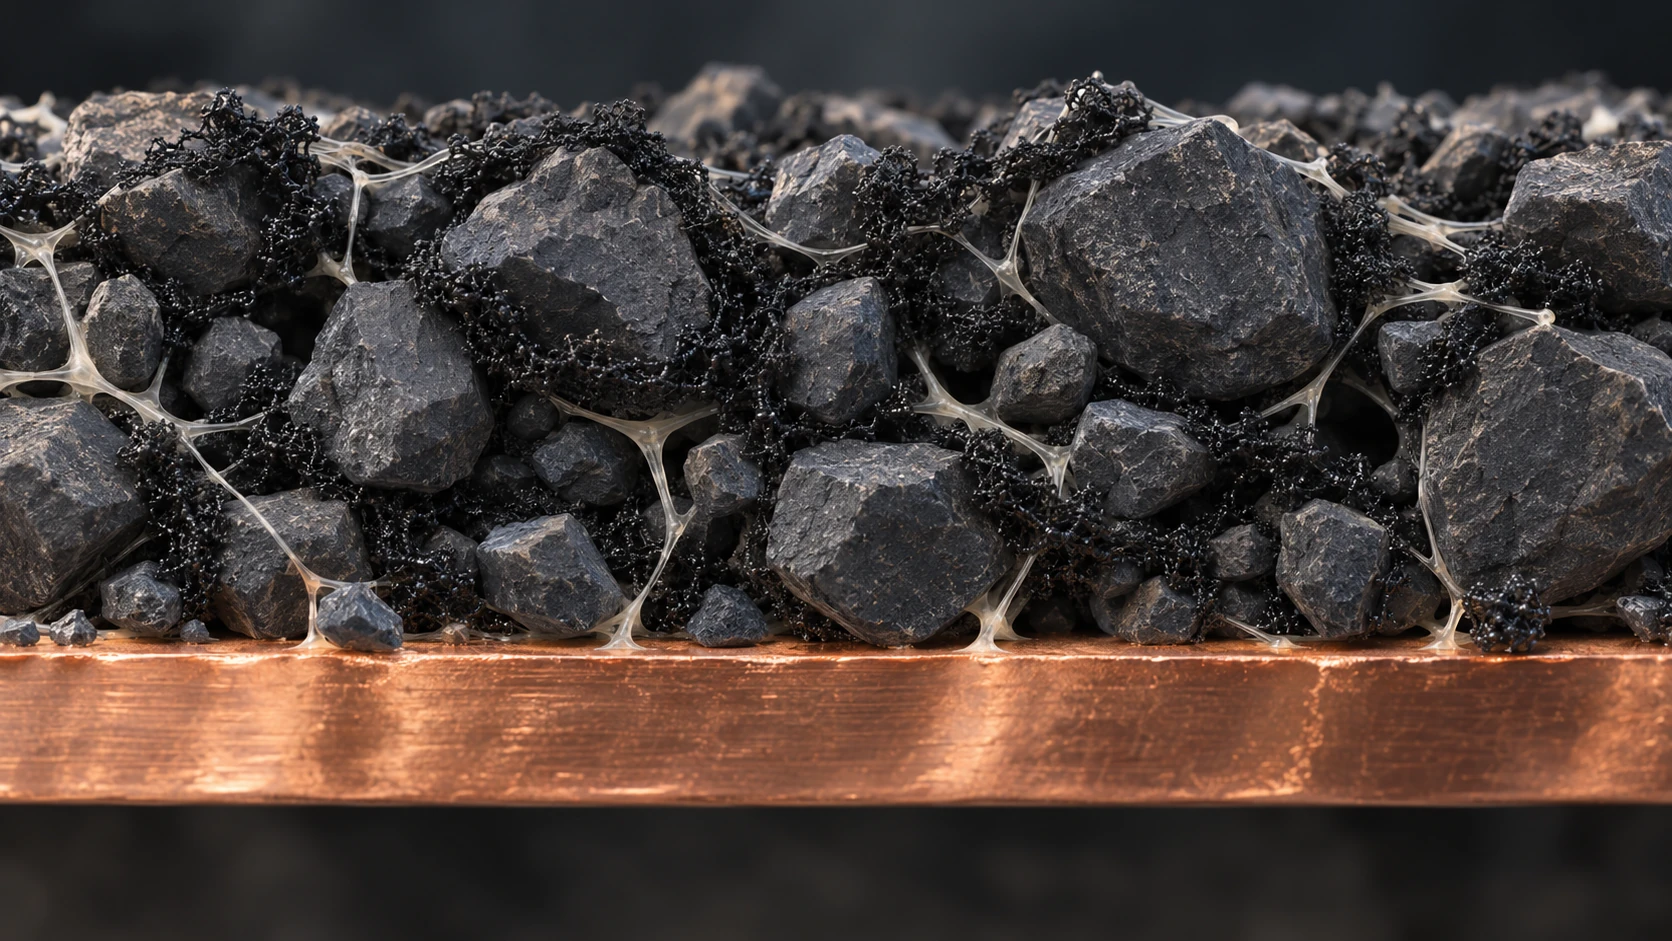
ImageGenによる説明用の概念画像(実写・実測像ではありません)。正確な数値・名称・構造は元の模式図をご確認ください。
元の模式図(正確な注記・数値)を表示
Lee らの総説(Polymers、2023年)は、次のように述べています事実。
- バインダーは電極の構造的一体性を保つ上で重要な役割を果たす。電極全体に占める割合が小さいにもかかわらず、電池性能に大きな影響を与える
- バインダーは多くの場合、電池の電気化学反応に参加しないため質量比が小さい。その主な役割は、電極のさまざまな構成要素をひとつにまとめ、物理的構造を保つこと。これは電子とイオンの動きを円滑にするために重要である
- ポリフッ化ビニリデン(PVDF)は電気化学的安定性と、充放電中の機械的な圧縮・膨張に柔軟に対応できる点から好まれる。一方、PVDF のような従来の高分子バインダーには、力学特性や熱安定性が低いという欠点がある
- N-メチル-2-ピロリドン(NMP)は、リチウム電池電極の製造で標準的な溶媒として使われてきたが、毒性への懸念から環境面の精査と化学物質規制が強まっている
- 水系バインダー(SBR+CMC など)を使った検討では、PVDF では活物質が集電体から剥がれる恐れがあり、SBR+CMC のほうが接着性能がよいとされる例がある(CuO 電極での研究の紹介)
PVDF バインダーを製造する呉羽は、自社の「KF Polymer」について、バインダーの量を減らしても、活物質の濃度を高く保ちつつ電極の剥離を防ぐことができると説明しています。 グレードは分子量 2.8×10⁵ から 10×10⁵ 超、固有粘度 1.1〜3.1 dl/g の範囲に分かれ、リチウムイオン電池が世界で最初に商業化された1991年にバインダーとして選ばれたとしています事実(メーカー自身の説明)。
EU は、2018年の委員会規則(EU)2018/588 で、REACH 附属書 XVII に NMP(1-メチル-2-ピロリドン)の制限(項目71)を加えました。 NMP を0.3%以上含む物質・混合物は、2020年5月9日以降、製造者・輸入者・川下ユーザーが、作業者の曝露に関する派生無影響レベル(DNEL)として吸入14.4 mg/m³、経皮4.8 mg/kg/日を化学物質安全性報告書と安全性データシートに含めない限り、市場に出してはならないと定めています事実。 また、作業者の曝露がこの DNEL 以下になるよう適切なリスク管理措置を取らない限り、製造・使用してはならないとしています事実。 (本稿は規則の本文の確認にとどめ、電池製造の現場での対応状況は確認していません。)
前提(本稿が置いた仮定)本稿の計算
- 活物質の粒子は直径 10 µm の球で、密度は 4.0 g/cm³ と仮定する
- バインダーの密度は 1.8 g/cm³、活物質に対する質量比は2%(2質量%)と仮定する
- バインダーが粒子の表面を均一に覆うと仮定する(実際には均一にはならない)
バインダー層の厚さ t = (バインダーの体積 ÷ 活物質の体積) × d ÷ 6 = (0.02 ÷ 1.8) ÷ (1 ÷ 4.0) × 10 µm ÷ 6 = 約 0.074 µm(74 nm)。
粒子の直径10 µm に対して、均一な被覆なら約74 nm の薄膜にしかなりません。 実際のバインダーは、粒子どうしの接点や箔との接触部に集まる、あるいは粒子間の隙間に偏在する、と考えられます(本記事による解説。実際の分布は本稿では確認していません)。 バインダーが「少量でつなぐ」とは、接点という点で力を伝える設計だ、ということです。
前提と限界:密度と粒径は仮定で、実在の電極の値ではありません。バインダーの分布は電極の乾燥条件にも左右されると考えられますが、本稿では確認していません。
11. 添加剤 ― 酸化防止剤・難燃剤・可塑剤
(1) 酸化防止剤 ― 濃度に比例して「持ちこたえる時間」が延びる
Gijsman のレビュー(e-Polymers、2008年)は、高分子は加工中も使用中も劣化し、その多くは酸化的な過程によると述べています事実。 これを抑えるのが酸化防止剤です。 Richaud らの研究(Polymer Degradation and Stability、2011年)は、ポリプロピレンをヒンダードフェノール(2,6-ジ-tert-ブチルフェノール類)で安定化したときの誘導期(酸化が本格化するまでの時間)を調べ、誘導期の長さが、フェノールの濃度にほぼ比例し、その比例定数は調べた構造の範囲ではほぼ安定剤の構造に依らないことを示しました事実。
この結果を単純に読めば、酸化防止剤の濃度を2倍にすれば、誘導期もおよそ2倍になる、と言えそうです(本記事による読み取り。調べられた範囲の「ほぼ比例」であって、厳密な比例ではありません)。 一般に、加工中のヒドロペルオキシドを分解する亜リン酸エステル(ホスファイト)が、フェノール系と併用されます(本記事による解説)。有機ホスファイトのヒドロペルオキシド分解能は、Bauer らの研究[参考資料14]の題名にも示されています。
(2) 難燃剤 ― 「燃えにくさ」は、どの試験で測るか
難燃性は、試験法ごとに意味が違います。ここでは2つの代表的な指標を整理します。
- 酸素指数(OI):ISO 4589-2:2017 は、窒素との混合気体のうち燃焼を維持するのに必要な酸素の最小の体積分率を、小さな垂直の試験片で求める方法を定めています。試験片は自立するバー状またはシート状で厚さ10.5 mm まで、見かけ密度100 kg/m³ 以上の固体・積層・セル状材料が対象です事実
- UL 94:機器・器具の部品に使うプラスチックの可燃性を、小さな炎や輻射熱源に対する小規模試験で評価する規格です。HB(水平燃焼)と V(V-0・V-1・V-2、垂直燃焼)の等級があります事実(UL の解説資料。約 5 × ½ インチの試験片に 3/4 インチ・50 W のバーナー炎を当てる)。同資料は、UL 94 の多くの試験結果は厚さが13.0 mm を超える、または表面積が1 m² を超える材料には適用できず、建築法規は小規模の UL 94 等級を認めていないと述べています事実
難燃剤の規制については、次の事実があります事実。 EU の RoHS 指令(2011/65/EU)の附属書IIには、ポリ臭化ビフェニル(PBB)とポリ臭化ジフェニルエーテル(PBDE)が、均質材料中の最大許容濃度0.1%で掲載されています。 ヘキサブロモシクロドデカン(HBCD)は、2013年にストックホルム条約の附属書Aに、建築物の発泡ポリスチレン(EPS)・押出発泡ポリスチレン(XPS)での生産・使用という特定の適用除外つきで掲載されました。 本稿は、特定の難燃剤や企業の優劣を論じません。規制の対象や適用除外は、最新の条約・法令で確認してください。
(3) 可塑剤 ― 柔らかくするが、出ていきやすい
可塑剤は、高分子に溶け込んで鎖の動きやすさを増し、柔らかさを与える添加剤です(本記事による解説。Tg を下げる働きは「ガラス転移点とクリープ」編で扱います)。 規制として、RoHS 指令の改正(委員会委任指令(EU)2015/863)は、フタル酸ビス(2-エチルヘキシル)(DEHP)、フタル酸ブチルベンジル(BBP)、フタル酸ジブチル(DBP)、フタル酸ジイソブチル(DIBP)を、電気電子機器の均質材料中で0.1%以下に制限しました。2019年7月22日から適用され(医療機器・監視制御機器は2021年7月22日から)、同指令はこれら4物質が高懸念物質(SVHC)であることを前文で述べています事実。 ここでも、個別の製品や企業の評価ではなく、規制の存在のみを述べています。
12. ブリード ― 溶けきれない添加剤はどこへ行くか
Feschet-Chassot と Chennell のレビュー(arXiv プレプリント、2025年。査読前の論文です)は、添加剤の損失を次のように整理しています事実。
- 添加剤は蒸発(周囲の気体へ)、抽出(周囲の液体へ)、移行(接した別の高分子材料へ)によって失われうる
- 添加剤が飽和溶解度を超える濃度で存在するとき、添加剤の融点が高分子より低い場合は過飽和溶液ができやすく、添加剤が高分子の内部や表面に析出する。この後者の過程をブルーミング(ブリード)と呼ぶ
- 損失は、表面での物質移動と、内部から表面への拡散の両方の速さで決まる
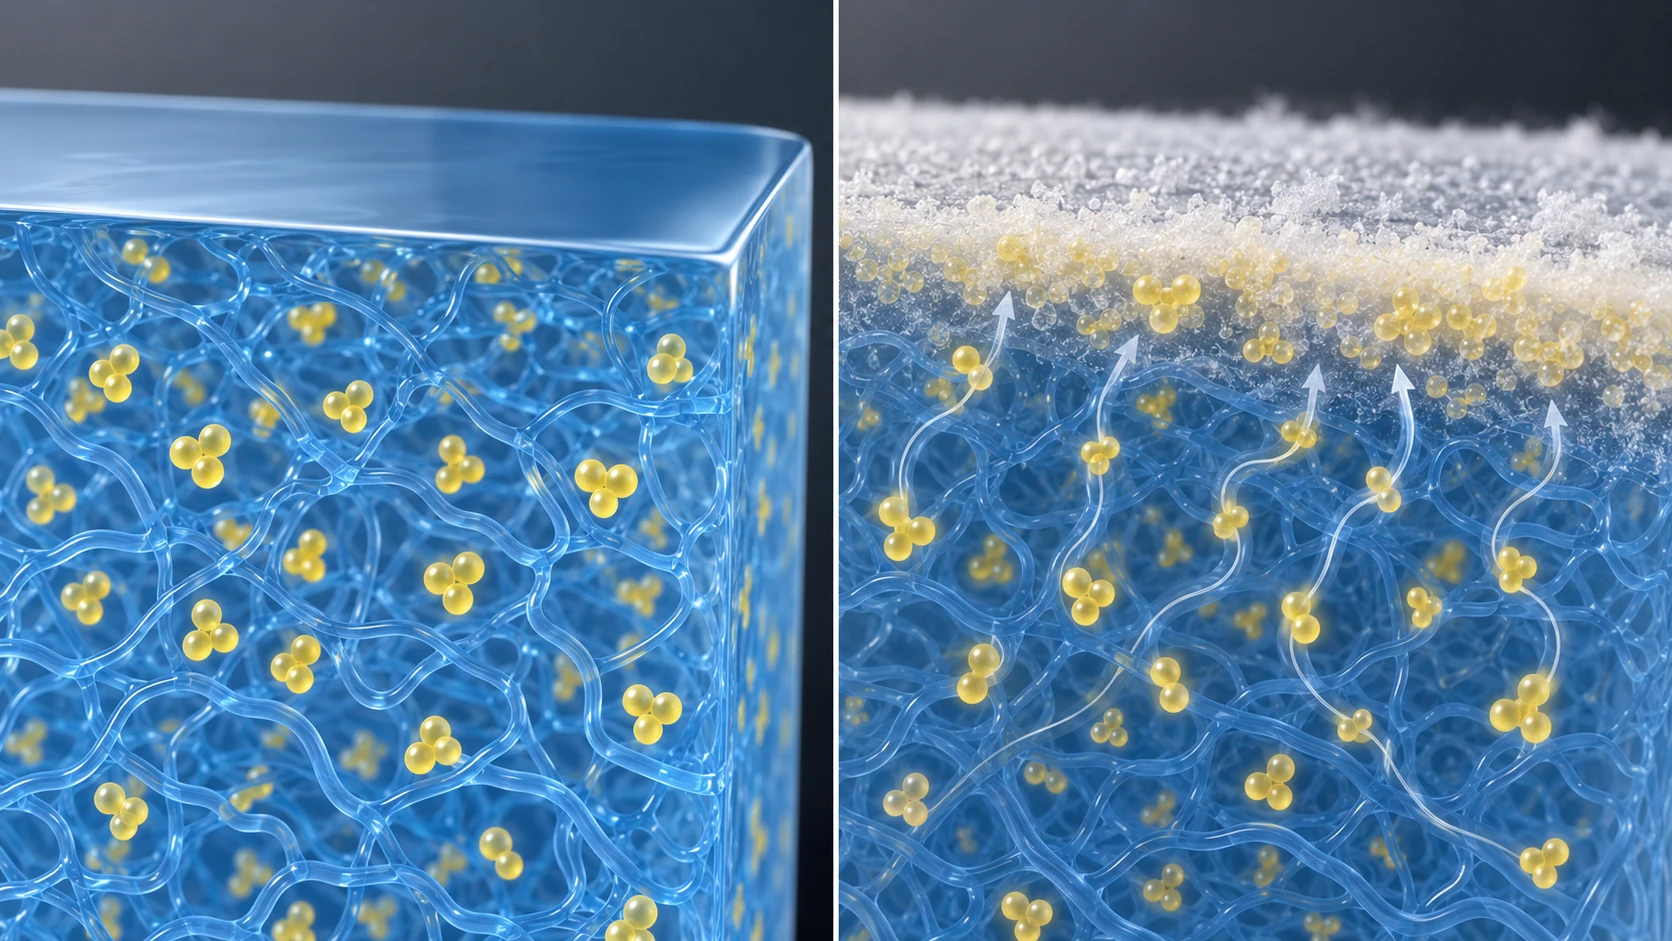
ImageGenによる説明用の概念画像(実写・実測像ではありません)。正確な数値・名称・構造は元の模式図をご確認ください。
元の模式図(正確な注記・数値)を表示
食品に触れる用途では、添加剤の移行が規制の対象になります。 EU の規則(EU)No 10/2011(プラスチック製食品接触材料)は、全体の移行量の上限を表面積 1 dm² あたり10 mgとし、物質ごとの移行限度(SML)を定めていて、附属書 I に限度などの規定が無い物質には、一般の SML として60 mg/kg を適用するとしています事実(2011年の規則本文。以降の改正は本稿では確認していません)。
13. 素材技術者の視点③:添加剤は「溶解度」の問題である
酸化防止剤は濃度に比例して持ちこたえる時間が延びる(Richaud ら)。だから、もっと入れたくなります。 しかし、高分子への溶解度には上限がある。上限を超えれば、ブリードします(Feschet-Chassot と Chennell)。
- 金属の固溶限と同じ構図:固溶限を超えた元素は、析出して別の相になる。添加剤の「高分子への溶解度」は、固溶限の高分子版である(解説)
- 温度で変わる:多くの物質で、溶解度は温度で変わる。高温の加工で溶けた添加剤が、室温に冷えて保管されるあいだに析出する、という経時変化が起こりうる(解説。個別の添加剤の溶解度の値は本稿では確認していません)
- 「溶けて動く」から失われる:添加剤が高分子に溶けているということは、高分子の中を拡散できるということ。本シリーズ「バリア性とコーティング」編で見た P = D × S と同じ輸送の考え方が、添加剤の移行にも当てはまる(解説)
- 設計の選択肢:分子量を大きくして拡散を遅くする、高分子に化学結合で固定する、溶解度の高い組み合わせを選ぶ、といった考え方がある(解説。個別の製品での採用は本稿では確認していません)
添加剤の性能と、ブリードによる外観不良や接触した別の材料への移行は、同じ現象の表と裏です。 材料選定のときは、「その量で入れて、何年持つか」だけでなく、「その量は溶解度の範囲内か」「冷えたあとも溶け続けるか」を問うことになります。
14. 課題と、本稿で確認できなかったこと
(1) 実在の高分子対の相互作用パラメータ χ は扱っていない
第3章の計算は、最も単純な Flory–Huggins モデルによる桁の感覚です。実在の高分子対の χ の値、およびそれらが温度・組成でどう変わるかは、本稿では確認していません。 市販のブレンド材料の組成や、相溶化剤の具体的な化学構造も扱っていません。
(2) フィラーの効果の数値データは載せていない
ガラス繊維、タルク、シリカ、カーボンなどが強度・弾性率・熱膨張に与える効果の数値は、グレード・粒径・表面処理・試験法(ISO 527-1 など)で大きく変わり、条件を揃えて比較できる一次情報を本稿では確認できませんでした。 そのため、第7章の計算は仮定の密度による換算にとどめています。導電フィラーのパーコレーションしきい値の値も載せていません。
(3) バインダーの定量的な性能は扱っていない
電池電極のバインダーについて、接着強度、膨潤率、電池性能への寄与の数値は、電極の配合・測定条件に強く依存し、本稿では扱っていません。第10章の計算は仮定にもとづく桁の感覚です。電池製造現場での NMP 規制への対応状況も確認していません。
(4) 添加剤の機構・溶解度・安全性評価は扱っていない
酸化防止剤、難燃剤、可塑剤の作用機構の詳細、個別の添加剤の高分子への溶解度、人体・環境への影響の評価は、本稿の調査範囲では確認していません。規制は存在の紹介にとどめ、確立した知見と議論中の点の区別が必要な項目は、規制当局の最新の評価を参照してください。 ISO 177(可塑剤の移行試験)など、移行を測る規格の本文も確認していません。
(5) 市場規模・シェアは使っていない
調査会社による市場規模・シェアの推計は使っていません。企業の記述は、その企業自身の製品説明に限っています。
- 異種高分子は混ざらないのが普通です。混合エントロピーが 1/N で小さくなるためで、真に相溶する系は少数です事実。対称ブレンドの臨界値は χc = 2 ÷ N(本稿の仮定モデル)です本稿の計算
- 実用のブレンドは混ざらないまま使う設計で、相溶化剤が界面張力を下げ、界面を太くして組織を安定させます事実
- フィラーの効果は量だけでなく、粒子径と界面で決まります。同じ1体積%でも、粒子径が10 µm から 20 nm になると界面積は500倍です本稿の計算。ガラス30質量%は、仮定の密度で体積約16%です本稿の計算
- ゴムの補強では、シリカの凝集とペイン効果、カップリング剤による界面の改善が整理されています事実
- 電池電極のバインダーは少量で粒子をつなぐ高分子で、PVDF と NMP、水系の SBR+CMC があり、NMP は EU で REACH の制限(項目71)の対象です事実
- 添加剤は溶解度の問題です。酸化防止剤は濃度にほぼ比例して誘導期が延びますが、溶解度を超えるとブリードします事実
15. 用語集
- ポリマーブレンド
- 2種類以上の高分子を混ぜた材料。多くは相分離した組織を持つ。
- 相溶
- 2種類の高分子が分子レベルで混ざり合うこと。非相溶は混ざらず相分離する状態。
- 相溶化剤
- 界面に並んで界面張力を下げ、島を細かく安定させるブロック共重合体・グラフト共重合体など。
- 反応ブレンド
- 混練中の反応で、相溶化剤となる共重合体をその場で作る方法。
- χ(相互作用パラメータ)
- 2成分の間の相互作用の強さを表す数。正で大きいほど混ざりにくい。
- フィラー
- 高分子に加える粒子や繊維。補強、寸法安定、導電など目的は多様。
- ペイン効果
- 充填ゴムでひずみ振幅が大きいほど貯蔵弾性率が下がる現象。フィラーの凝集構造の破壊と関係する。
- カップリング剤
- フィラー表面と高分子の両方に反応して界面を結びつける薬剤。シランカップリング剤など。
- バインダー
- 電池電極などで、活物質の粒子や箔を結びつける高分子。PVDF、SBR+CMC など。
- NMP
- N-メチル-2-ピロリドン。PVDF を溶かす溶媒として電極製造で使われてきた。EU で REACH の制限対象。
- 誘導期
- 酸化が本格的に進み始めるまでの時間。酸化防止剤が働いている間の時間。
- 酸素指数(OI)
- 窒素との混合気体のうち、燃焼が続く最小の酸素の体積分率。
- ブリード/ブルーミング
- 溶解度を超えた添加剤が、高分子の表面に析出する現象。
- SML/OML
- 食品接触材料の物質ごとの移行限度/全体の移行限度。
16. 参考資料(一次情報)
- Fredrickson ら Ionic Compatibilization of Polymers, ACS Polym. Au 2, 299–312 (2022) — doi.org/10.1021/acspolymersau.2c00026
- Flory Thermodynamics of High Polymer Solutions, J. Chem. Phys. 10, 51–61 (1942) — doi.org/10.1063/1.1723621
- Huggins Solutions of Long Chain Compounds, J. Chem. Phys. 9, 440 (1941) — doi.org/10.1063/1.1750930
- ISO ISO 1172:2023 Textile-glass-reinforced plastics — Prepregs, moulding compounds and laminates — Determination of the textile-glass and mineral-filler content using calcination methods — iso.org
- ISO ISO 11357-2:2020 Plastics — Differential scanning calorimetry (DSC) — Part 2: Determination of glass transition temperature and step height — iso.org
- Bokobza Elastomer Nanocomposites: Effect of Filler–Matrix and Filler–Filler Interactions, Polymers 15, 2900 (2023) — doi.org/10.3390/polym15132900
- Paul ・ Robeson Polymer nanotechnology: Nanocomposites, Polymer 49, 3187–3204 (2008) — doi.org/10.1016/j.polymer.2008.04.017
- Koning ら Strategies for compatibilization of polymer blends, Prog. Polym. Sci. 23, 707 (1998) — doi.org/10.1016/s0079-6700(97)00054-3
- Lee ら Advances in Polymer Binder Materials for Lithium-Ion Battery Electrodes and Separators, Polymers 15, 4477 (2023) — doi.org/10.3390/polym15234477
- 呉羽 KF Polymer(リチウムイオン電池用バインダー) — kureha.co.jp
- 欧州委員会 Commission Regulation (EU) 2018/588(REACH 附属書 XVII、NMP), EUR-Lex — eur-lex.europa.eu
- Gijsman Review on the thermo-oxidative degradation of polymers during processing and in service, e-Polymers 8 (2008) — doi.org/10.1515/epoly.2008.8.1.727
- Richaud ら Polypropylene stabilization by hindered phenols – Kinetic aspects, Polym. Degrad. Stab. 96, 1–11 (2011) — doi.org/10.1016/j.polymdegradstab.2010.11.011
- Bauer ら Hydroperoxide decomposing ability and hydrolytic stability of organic phosphites containing hindered amine moieties (HALS-phosphites), Polym. Degrad. Stab. 62, 175–186 (1998) — doi.org/10.1016/s0141-3910(97)00276-0
- ISO ISO 4589-2:2017 Plastics — Determination of burning behaviour by oxygen index — Part 2: Ambient-temperature test — iso.org
- UL Understanding UL 94 Certifications and Limitations(The Code Authority, 2007) — code-authorities.ul.com
- 欧州委員会 Commission Delegated Directive (EU) 2015/863(RoHS 附属書 II の改正), EUR-Lex — eur-lex.europa.eu
- ストックホルム条約事務局 Hexabromocyclododecane (HBCD) — chm.pops.int
- 欧州委員会 Commission Regulation (EU) No 10/2011(プラスチック製食品接触材料), EUR-Lex — eur-lex.europa.eu
- Feschet-Chassot ・ Chennell Basic mechanisms for understanding container-content interactions(arXiv プレプリント、査読前) — arxiv.org/abs/2502.09070
17. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| 高分子の混合エントロピーが小さく、異種高分子のブレンドの多くが非相溶で物性が悪いこと。単位体積あたりの混合エントロピーが 1/N に比例すること。相溶合金には構造の類似または特定の引力が必要で、商業的に使われる例が少数(ポリスチレン/ポリ(p-フェニレンオキシド))であること。非相溶ブレンドの界面が狭く鎖のからみ合いが少ないこと、加工履歴で組織が変化すること。相溶化の方法(ブロック・グラフト共重合体の添加、反応ブレンド、イオン結合の活用) | Fredrickson ら(2022)[参考資料 1]https://doi.org/10.1021/acspolymersau.2c00026 | 事実 |
| Flory–Huggins の格子モデルの原論文の題名と掲載誌 | Flory(1942)[参考資料 2]https://doi.org/10.1063/1.1723621、Huggins(1941)[参考資料 3]https://doi.org/10.1063/1.1750930 | 事実 |
| ISO 1172:2023 が、ガラス繊維強化プラスチックのガラス繊維・鉱物フィラー含有量を強熱で求める方法で、プリプレグ、SMC・BMC・DMC、ガラス繊維強化の熱可塑性成形材料・ペレットを対象とすること | ISO 公式ページ[参考資料 4]https://www.iso.org/standard/84260.html | 事実 |
| ISO 11357-2:2020 が DSC によるガラス転移温度と段差の求め方を定めること | ISO 公式ページ[参考資料 5]https://www.iso.org/standard/77310.html | 事実 |
| 活性フィラーによる補強、ペイン効果とマリンズ効果、凝集構造の破壊、シリカのシラノール基による凝集と表面処理の効果、TESPT カップリング剤の働き、SBR/シリカでのカップリング剤の有無の違い、ナノスケールのフィラーの界面の大きさと補強効果、パーコレーションの例 | Bokobza(2023)[参考資料 6]https://doi.org/10.3390/polym15132900 | 事実 |
| 高分子ナノコンポジットの分野(クレイ、バリア性、難燃性、生体医療、電気・電子・光学、燃料電池)と「ナノ効果」の問い | Paul・Robeson(2008)[参考資料 7]https://doi.org/10.1016/j.polymer.2008.04.017 | 事実 |
| 相溶化の戦略を整理した総説の存在(題名・掲載誌のみ確認) | Koning ら(1998)[参考資料 8]https://doi.org/10.1016/s0079-6700(97)00054-3 | 事実 |
| バインダーの役割(構造的一体性、小さい質量比、構成要素をひとつにまとめる)、PVDF の利点と欠点、NMP の毒性への懸念と規制、水系バインダーの接着性の例 | Lee ら(2023)[参考資料 9]https://doi.org/10.3390/polym15234477 | 事実 |
| 呉羽の KF Polymer が、バインダー量を減らしても活物質濃度を高く保ち剥離を防げると説明していること、グレードの分子量・固有粘度の範囲、1991年に最初に商業化されたリチウムイオン電池で選ばれたという同社の説明 | 呉羽 KF Polymer ページ(メーカー自身の説明)[参考資料 10]https://www.kureha.co.jp/en/business/material/kfpolymer/battery_material.html | 事実 |
| REACH 附属書 XVII 項目71(NMP):0.3%以上、2020年5月9日以降、DNEL(吸入14.4 mg/m³、経皮4.8 mg/kg/日)の記載、リスク管理措置 | EUR-Lex 規則(EU)2018/588[参考資料 11]https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX:32018R0588 | 事実 |
| 高分子の劣化の多くが酸化的な過程によること | Gijsman(2008)の要旨[参考資料 12]https://doi.org/10.1515/epoly.2008.8.1.727 | 事実 |
| ヒンダードフェノールで安定化したポリプロピレンの誘導期がフェノール濃度にほぼ比例し、調べた構造の範囲で比例定数が構造にほぼ依らないこと | Richaud ら(2011)の要旨[参考資料 13]https://doi.org/10.1016/j.polymdegradstab.2010.11.011 | 事実 |
| 有機ホスファイトがヒドロペルオキシドを分解する能力を持つこと(論文の題名) | Bauer ら(1998)の題名[参考資料 14]https://doi.org/10.1016/s0141-3910(97)00276-0 | 事実 |
| ISO 4589-2:2017 が酸素指数(窒素との混合気体で燃焼を維持する最小の酸素の体積分率)の求め方を定め、試験片の範囲(バー状・シート状、厚さ10.5 mm まで、見かけ密度100 kg/m³ 以上)を示すこと | ISO 公式ページ[参考資料 15]https://www.iso.org/standard/60786.html | 事実 |
| UL 94 が小規模の試験で、HB・V 等級があること、多くの試験結果が厚さ13.0 mm 超または表面積1 m² 超の材料に適用できないこと、建築法規が UL 94 等級を認めていないこと | UL「Understanding UL 94 Certifications and Limitations」(2007年のニュースレター)[参考資料 16]https://code-authorities.ul.com/wp-content/uploads/2014/04/ul_UL94CertificationsAndLimitations.pdf | 事実 |
| RoHS 指令の附属書IIの制限物質(PBB・PBDE など)、DEHP・BBP・DBP・DIBP の0.1%制限、2019年7月22日・2021年7月22日からの適用、4つのフタル酸エステルが SVHC であると前文に述べられていること | EUR-Lex 委任指令(EU)2015/863[参考資料 17]https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX:32015L0863 | 事実 |
| HBCD が2013年にストックホルム条約附属書Aに、建築物の EPS・XPS での生産・使用の特定の適用除外つきで掲載されたこと | ストックホルム条約事務局ページ[参考資料 18]https://chm.pops.int/Implementation/IndustrialPOPs/HBCD/tabid/7409/Default.aspx | 事実 |
| 規則(EU)No 10/2011 の全体移行限度(10 mg/dm²)と、限度などの規定がない物質への一般の SML 60 mg/kg | EUR-Lex 規則(EU)No 10/2011(2011年の本文)[参考資料 19]https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX:32011R0010 | 事実 |
| 添加剤の損失経路(蒸発・抽出・移行)、飽和溶解度を超えた添加剤の析出(ブルーミング)、損失が表面での物質移動と内部拡散の両方で決まること(査読前のプレプリント) | Feschet-Chassot・Chennell(arXiv)[参考資料 20]https://arxiv.org/abs/2502.09070 | 事実 |
| 対称ブレンドの臨界値 χc = 2 ÷ N(N = 1〜10,000 で 2〜0.0002)。ガラス繊維の質量%→体積%(10〜40%で約4.7〜22.7%)。界面積(10 µm で 60 cm²/cm³ から 20 nm で 30,000 cm²/cm³、500倍)。バインダー層の厚さ約74 nm。酸化防止剤濃度に比例する誘導期の読み取り | 本稿の計算。Flory–Huggins の最単純モデル、ガラス2.5 g/cm³・樹脂1.1 g/cm³、球状・単分散・凝集なし、活物質10 µm・4.0 g/cm³・バインダー1.8 g/cm³・2質量%・均一被覆は、いずれも本稿が置いた前提である。実在の材料の値ではない | 本稿の計算 |
| 金属の状態図・分散強化・固溶限との対比、相の形(海島・共連続)、DSC での Tg による相溶の判別の読み方、フィラー表の狙いと注意点、界面の欠点/機能の整理、バインダーが接点に集まるという描き方、ホスファイトの併用、可塑剤の働き、添加剤の溶解度の温度依存、分子量や固定化という設計の考え方 | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| 実在の高分子対の χ、市販ブレンドの組成、フィラーの効果の数値、パーコレーションしきい値、バインダーの定量的な性能、個別の添加剤の溶解度、人体・環境影響の評価、ISO 177 の本文 | 本稿の調査範囲では公開された一次情報で確認できなかったため記載していない | 解説 |
| 図1・図2・図4〜図7が実際の観察像・設計図ではなく説明のための作図であること。ヒーロー画像と図3がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月2日/出典は一次情報(規格団体の公式ページ、査読論文、EU 規則・指令、条約事務局、メーカーの公式製品ページ)に限定しています。arXiv の1件は査読前のプレプリントであることを本文で明記しました。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 実在の高分子対の χ、フィラーの効果の数値、バインダーの定量的な性能、個別の添加剤の溶解度と安全性評価については、公開された一次情報で確認できなかったため記載していません。 密度などの数値は本稿の計算のための仮定で、特定の製品の値ではありません。調査会社の市場規模・シェアの推計は使っていません。 図はすべて説明用の概念図です。図1・図2・図4〜図7はベクター作図、ヒーロー画像と図3はAI生成イメージであり、いずれも実際の顕微鏡像・製品の実物を示すものではありません。