TECHNOLOGY EXPLAINER
バイオプリンティングとバイオインク
― 「印刷できる」と「生きて働く」の間にある、せん断と血管の壁
バイオプリンティングは、細胞と材料を3次元の決まった位置に置く技術です。形を作ること自体は、いまやインクジェットや押出し、光造形などで可能になりました。 難しいのは、吐出の力で細胞を傷めないこと、そして厚い組織の内部に血液の通り道をつくることです。 人に移植された例は、少数例の臨床試験にとどまり、本稿の確認範囲でFDAが承認した製品はありません。
- バイオプリンティングとは何か(3行でつかむ)
- 4つの方式 ― 押出し、インクジェット、光造形、レーザー
- バイオインクの材料 ― コラーゲン、アルギン酸、GelMA、脱細胞化マトリックス
- 素材技術者の視点①:印刷中・着弾後・培養中の3つの時間
- 細胞の生存率とせん断
- 本稿の計算:ノズル内のせん断応力は、どの桁か
- 血管網をどう付けるか
- 臨床の実例と段階
- 素材技術者の視点②:バイオインクは「生きた製品の原料」
- 課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=公表資料・論文・登録情報に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=研究段階・登録のみ・見通しであり、確定した実績が確認できていない事項
このほか、構造の整理や材料・工程上の読み取りは「解説」として区別しています。
本記事は材料技術・製造技術の解説です。臨床試験や症例の記述は、登録情報や論文に記載のある内容の紹介であり、治療の効果や安全性を評価するものでも、特定の治療を勧めるものでも、医療上の助言でもありません。 少数例の試験の結果を、他の治療や他の製品と比べる意図もありません。
1. バイオプリンティングとは何か(3行でつかむ)
バイオプリンティングとは、「細胞を含む材料を、設計データに沿って3次元の決まった位置に置いていく」技術です。 Murphyらは2014年の総説[参考資料22]で、3Dバイオプリンティングは、生体適合性の材料、細胞、支持成分を複雑な3次元の機能的な生きた組織へと印刷することで、 材料の選択、細胞の種類、成長・分化因子、そして生きた細胞の感受性に関わる技術的課題が、非生物の3Dプリンティングにはない複雑さを加えると述べています事実。
- 何を印刷するのか:細胞を含み、自動化された造形工程で扱える配合物を「バイオインク」と呼びます。細胞を含まないものは「バイオマテリアルインク」です(Grollらの定義)[参考資料1]事実。この定義と材料の基本は、本シリーズ「ハイドロゲル」編で扱いました
- どう印刷するのか:Xuらの総説は、方式を、インクジェット、押出し、レーザー支援、光造形(ステレオリソグラフィー)の4つに分けています[参考資料3]事実
- 何が難しいのか:細胞は印刷中にさまざまなストレスを受け、ストレスが強く長いほど生存率が下がるとされます。また、厚い組織は内部に血管がないと壊死します事実
印刷の「解像度」より先に、細胞が耐えられる力の範囲が、材料の設計条件を決めます。 ある総説は、マウス線維芽細胞(L929)の生存率が、ノズル内のせん断応力が5 kPa未満・5〜10 kPa・10 kPa超と上がるにつれて、平均で96%、91%、76%と下がったと紹介しています事実。 材料側から見れば、「流れやすさ(せん断応力が小さい)」と「着弾後に形を保つ(降伏応力が大きい)」を両立させる配合が、バイオインクの核心です(本記事による解説)。
2. 4つの方式 ― 押出し、インクジェット、光造形、レーザー
Xuらの総説は、方式ごとに、細胞が受ける主なストレスと、適した材料の粘度、報告された生存率の目安を整理しています。 Moroniらは、バイオファブリケーションの分野で用語が不統一になっていることを指摘し、技術と用語の関係を整理した手引きを示しています[参考資料2]事実。
押出し ― 最も汎用的で、最も力がかかる
Ozbolatらは2016年、押出し方式(EBB)について[参考資料4]、細胞、組織、組織構築物、オルガンモジュール、マイクロ流体デバイスなど多様なものを印刷できる汎用性があると同時に、 オルガン作製への障害、印刷された特徴の解像度の限界、実用化への課題、新しいバイオインクの開発、そして製品化に向けた規制上の懸念があると整理しています事実。 バイオインクの形態として、組織スフェロイド、組織ストランド、細胞ペレット、脱細胞化マトリックス成分、マイクロキャリア、細胞を含むハイドロゲルを挙げています事実。
インクジェット ― 低粘度で小さな液滴
Cuiらは2010年[参考資料7]、熱式インクジェットで印刷したチャイニーズハムスター卵巣(CHO)細胞を調べ、印刷後の生存率が89%、アポトーシスが3.5%であり、 細胞膜に一時的な孔ができるが2時間以内に修復されたと報告しました。最適な細胞濃度は約800万個/mLでした事実。 総説は、ノズルの温度が37℃を超えると細胞の損傷が強まるとも述べています事実。
光造形とレーザー ― ノズルのない方式
光造形(DLPなど)は、ノズルによるせん断がほとんどかからず、主な損傷は光源による放射ストレスと光開始剤の細胞毒性です事実。 総説の表には、GelMAと光増感剤を使った例で生存率85%〜91.5%が載っています事実。 レーザー支援(LIFT)は、ノズルがないため粘度の制約が少なく、報告された生存率が90%を超える例があります事実。 光造形で血管を含む構造を作る例は、第7章で扱います。
3. バイオインクの材料 ― コラーゲン、アルギン酸、GelMA、脱細胞化マトリックス
コラーゲン、アルギン酸、GelMAの基本的な性質(由来、ゲル化のしくみ、弾性率、細胞接着)は、本シリーズ「ハイドロゲル」編で扱いました。 ここでは印刷に関わる点に絞って整理します。
| 材料 | 印刷での位置づけ(文献の記述) | 印刷で問題になること |
|---|---|---|
| コラーゲン | Leeらは2019年、pH駆動のゲル化を制御して、FRESH法(ゼラチン粒子の支持浴への印刷)で20 µmのフィラメント解像度を達成し、毛細血管から心臓全体までのスケールのコラーゲン構造を作ったと報告事実 | ゲル化をpHで制御する工程が要る(FRESH法の支持浴については「ハイドロゲル」編) |
| アルギン酸 | 押出しで使われる。Ca²⁺で架橋する(速さはCa塩の溶解度で変わる:「ハイドロゲル」編)。ゼラチンと混ぜ、温度で粘度を制御する例がある。Ouyangらは、ゼラチン/アルギン酸のバイオインクで、ゲル化時間が長いほど印刷性が悪く、印刷温度が高く、ゼラチン濃度が低いほど細胞(胚性幹細胞)の生存率が高かったと報告事実 | 印刷性(形を保つ)と生存率(弱い力)が、温度とゼラチン濃度でトレードオフになる |
| GelMA(光架橋) | 光造形やノズル後の光照射で架橋する。光源の波長と光開始剤の吸収を合わせる設計が必要(「ハイドロゲル」編) | 光と開始剤による細胞への負荷が、押出しの光架橋でも光造形でも生存率の主な要因になる事実 |
| 脱細胞化マトリックス(dECM) | Patiらは2014年、脂肪・軟骨・心臓の組織を脱細胞化して可溶化したdECMを、細胞を含むバイオインクにして印刷。高い細胞生存率と機能を報告事実 | 組織由来のため組成が複雑でロット差が出やすい。低温で溶液、37℃でゲル化するため、冷却下での取り扱いが要る(図2) |
コラーゲンは Lee ら[参考資料14]、アルギン酸は Ouyang ら[参考資料8]、dECM は Pati ら[参考資料9]、GelMA の細胞への負荷は Xu らの総説[参考資料3]によります。右欄の「問題になること」は文献の記述にもとづく本記事の整理です。
dECMバイオインクを、材料の側から読む
4. 素材技術者の視点①:印刷中・着弾後・培養中の3つの時間
バイオインクの要求は、時間で分けると整理しやすくなります(本記事による解説)。
- 印刷中(ミリ秒〜秒):ノズルの中を流れる間は粘度が低く、せん断応力が小さいことが細胞を守ります。せん断流動化(力がかかると粘度が下がる性質)が役立ちます。PatiらのdECMインクは[参考資料9]、15℃以下で溶液として、250 µmのノズルでせん断速度を約0.6〜2 s⁻¹という低い値で印刷しました事実
- 着弾直後(秒〜分):置かれた形を保つためにすばやく固まる(降伏応力や貯蔵弾性率が上がる)必要があります。dECMは37℃で30分置くことで架橋ゲルのような挙動になるため、形を支えるPCLの枠(線幅100〜200 µm)と組み合わせて印刷されました事実。光架橋は秒単位で固まりますが、光と開始剤の負荷がかかります
- 培養中(日〜週):細胞が広がり、増え、機能を出せるよう、ゆるみ・分解・接着のしやすさが要ります(「ハイドロゲル」編)
この3つは互いに逆向きです。流れやすく(低粘度)、しかし置いたら固まり(高弾性)、固まった後は細胞が動ける(適度に緩む)。 工業材料の「塗布してから硬化する」塗料・接着剤・ペーストの設計と同じ構造をもちますが、中に生きた細胞がいて、使える温度・pH・光・溶媒に制約がある点が違います。
Aguadoらは2012年[参考資料6]、細胞を針で注入する際の生存率を調べ、アルギン酸ゲル(貯蔵弾性率G′が29.6 Pa)に細胞を包むと、ヒト臍帯静脈内皮細胞の生存率が88.9±5.0%と、緩衝液だけの58.7±8.1%より高かったと報告しています。 G′を上げても下げても、この保護効果は弱まりました事実。 材料が「印刷される対象」であると同時に、細胞を力から守る「緩衝材」でもあることを示す結果です(本記事による解説)。
5. 細胞の生存率とせん断
Xuらの総説は、細胞の生存率は主に、受けるストレスの大きさと継続時間で決まり、高いストレス・長い時間ほど生存率が低いと整理しています。 ノズルを使う方式では細胞は主に吐出時のせん断応力を受け、光を使う方式では熱と放射のストレスを受けます事実。 総説は、せん断で細胞膜が5%を超えて広がると、膜が形を保てず破れて細胞が死ぬ、という整理も紹介しています事実。
- 圧力の影響(Nair ら、2009)[参考資料5]:圧力・ノズル径を変えて細胞の損傷を調べ、吐出圧のほうがノズル径より生存率に大きく効くこと、40 psiで印刷した構造では5 psiに比べて生存細胞の割合が38.75%低かったことを報告しました事実
- せん断応力と生存率の関係(Ouyang ら、2016)[参考資料8]:胚性幹細胞の生存率と誘起されるせん断応力の間に指数関数的な関係があること、印刷温度が高く、ゼラチン濃度が低いほど生存率が高いことを報告しました事実
- せん断の制御(Blaeser ら、2016)[参考資料21]:マイクロバルブ式の装置で、ノズル部のせん断応力を流体力学のモデルで制御し、せん断応力のレベルが細胞の生存と増殖能にどう影響するかを調べました事実
- 注入との関係(Aguado ら、2012)[参考資料6]:針の入口での伸長流れが急性の細胞死の主な原因だと、実験と理論の両方から示唆されています事実
ここで注意が必要です。生存率は、印刷直後に測るのか、数日後に測るのか、どの染色で測るのか、どの細胞か、によって数値が変わります。 また「生きている」ことと「機能している」ことは別です。Xuらの総説は、生存率に加えて幹細胞の多能性や分化能の維持が、人工組織の機能の前提だと述べています事実。
6. 本稿の計算:ノズル内のせん断応力は、どの桁か
せん断応力は、材料と装置の条件から概算できます。桁をつかむために、2つの関係式を使います。
式1(圧力のつり合い):円管内の定常で十分に発達した層流では、壁面のせん断応力は τw = ΔP × R ÷ (2L) です(ΔP:圧力差、R:ノズル半径、L:ノズル長)。この式は流体の流動特性によらず成り立ちます本稿の計算。
- ΔP=5 psi(34.5 kPa)、R=0.2 mm、L=12.7 mm → τw = 34.5 × 10³ × 0.2 × 10⁻³ ÷ (2 × 12.7 × 10⁻³) = 約270 Pa
- ΔP=40 psi(276 kPa)、R=0.2 mm、L=12.7 mm → 約2.2 kPa
- ΔP=276 kPa、R=0.1 mm、L=3 mm(短い先端)→ 約4.6 kPa
- ΔP=500 kPa、R=0.05 mm、L=2 mm → 約6.3 kPa
式2(流量が決まっている場合):ニュートン流体なら τw = 4μQ ÷ (πR³) = 4μv ÷ R です(μ:粘度、Q:流量、v:平均流速)。粘度が2倍になれば応力も2倍、半径が半分になれば8倍です本稿の計算。
- 印刷速度(平均流速)v=10 mm/s、R=0.2 mmと仮定。壁面のせん断速度は 4v ÷ R = 200 s⁻¹
- μ=1 Pa·s → τw = 4 × 1 × 0.01 ÷ 0.0002 = 200 Pa
- μ=10 Pa·s → 2 kPa μ=50 Pa·s → 10 kPa
PatiらのdECMインクの場合:τ = 粘度 × せん断速度 = 2.8、6.13、23.6 Pa·s × 2 s⁻¹ = 5.6、12、47 Pa(15℃での値)本稿の計算。
前提と限界:式2はニュートン流体を仮定しており、実際のバイオインクはせん断流動化を示すため、応力はこれより小さくなります。 式1の圧力・ノズル寸法は、典型的な範囲を想定した本稿の仮定で、特定の装置の値ではありません。 総説の5 kPa・10 kPaの区分はL929細胞のノズル内応力での報告で、他の細胞や装置にそのまま当てはまるものではありません。 この計算は桁をつかむためのものです。
読み取れるのは次のことです(本記事による解説)。
- Patiらの低せん断条件(約50 Pa)は、総説の「5 kPa未満」の区分より2桁小さい。冷却して低せん断速度で押し出し、固まるまでは枠で支える、という設計です
- 粘度1 Pa·s程度の素材でも、細いノズルと速い印刷速度の組み合わせで、応力は数kPaの桁に届きます。ノズルを細くすると、解像度は上がる代わりに応力は急に増えます(半径に対して3乗で効く)
- 応力を下げる方法は、粘度を下げる(温度・濃度)、せん断流動化を強める、ノズルを太くする、印刷を遅くするの4つに整理できます。このうち前の2つは材料の設計、後の2つは装置と解像度のトレードオフです
7. 血管網をどう付けるか
厚い組織には、内部まで酸素と栄養を届ける通り道が要ります。Millerらは2012年、灌流できる血管網がなければ、細胞を高密度に入れた3次元の組織は、すぐに壊死した芯を生じると述べています事実。 酸素の拡散限界が数百µmの桁になることは、本シリーズ「オルガノイドとスフェロイド」編で計算しました。 バイオプリンティングでは、組織の形と同時に管をつくることが、設計の中心課題になります。
灌流できる通路をつくる4つの方法
左は作製中、右は完成後の断面です。青い部分は、残った空洞を流れる培地を表しています。
① 犠牲鋳型を埋めて抜く (Miller ら)
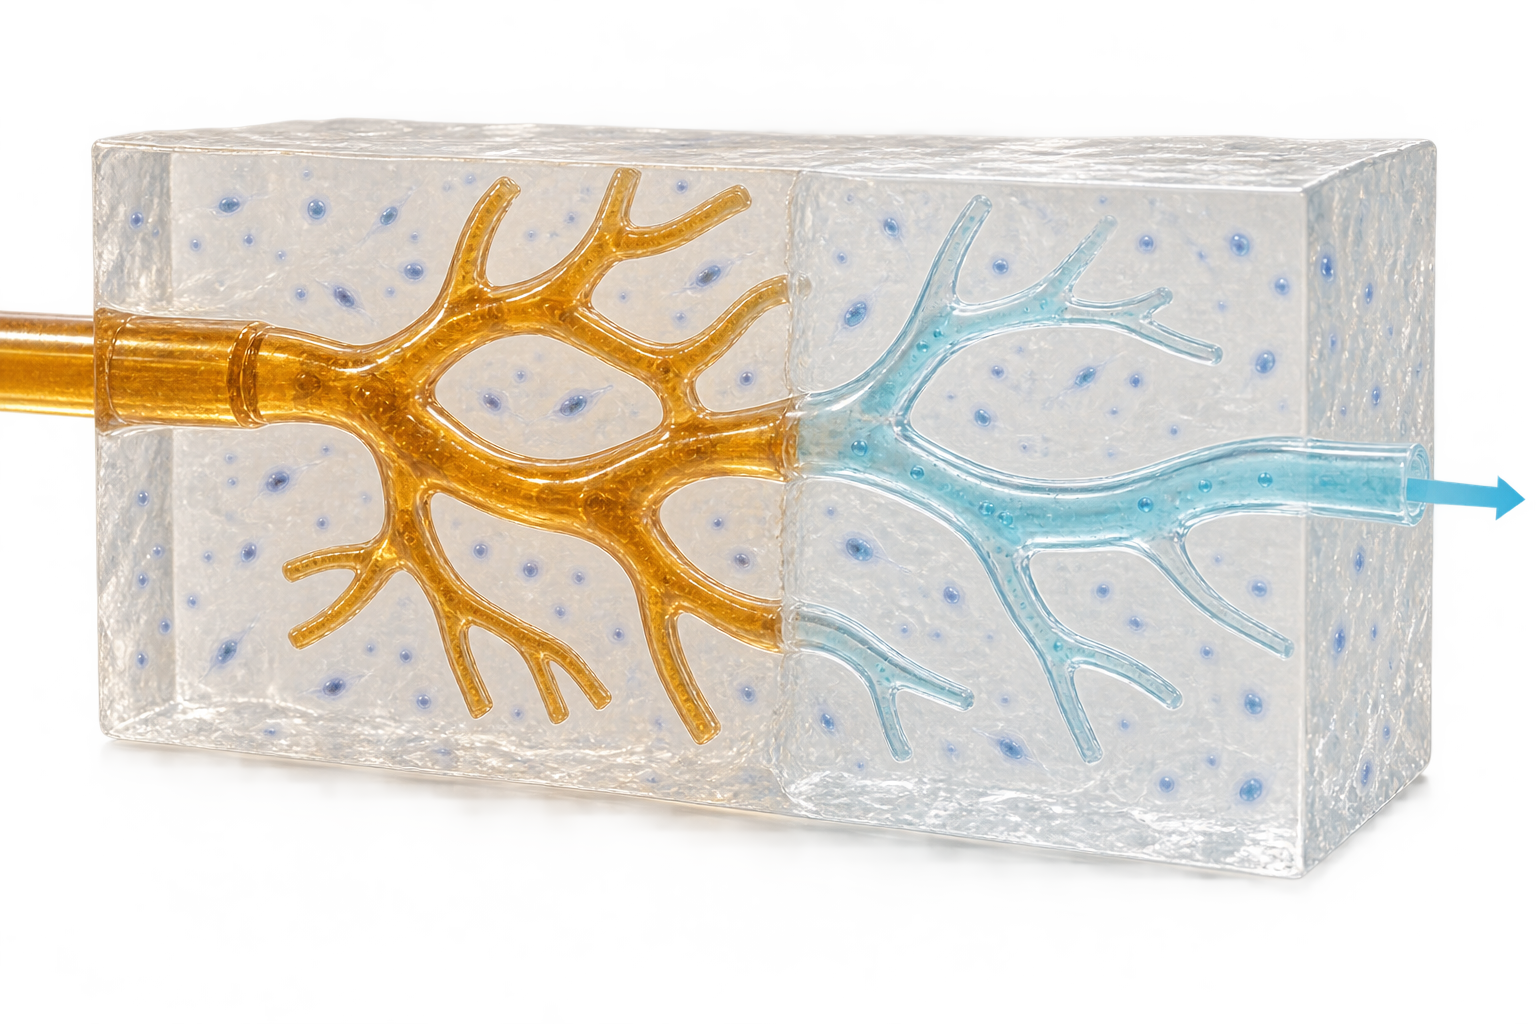
- 糖の鋳型を印刷
- 細胞入りゲルで包む
- 鋳型を除き流路にする
先に「管の形」をつくり、周囲を固めてから取り除きます。
② 複数の材料を一緒に印刷 (Kolesky ら)
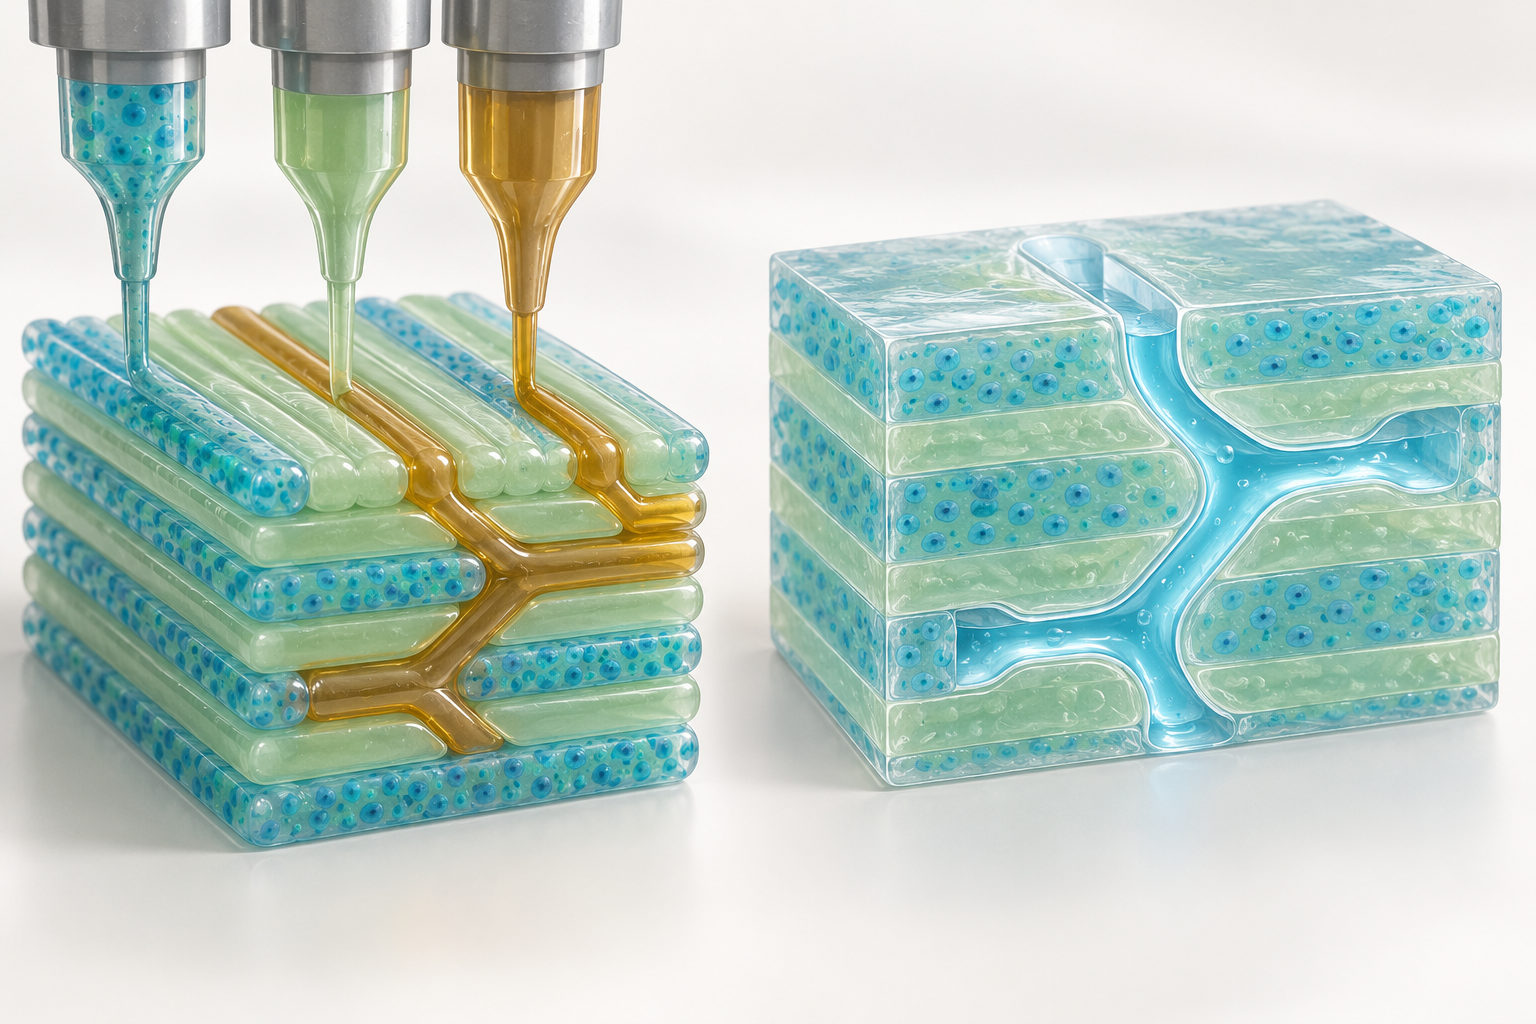
- 複数のインクを準備
- 細胞・管用材料を共印刷
- 管用インクを除く
細胞を含む材料と、一時的に管の場所を占める材料を同時に配置します。
③ 光で管の周囲を固める (Grigoryan ら)
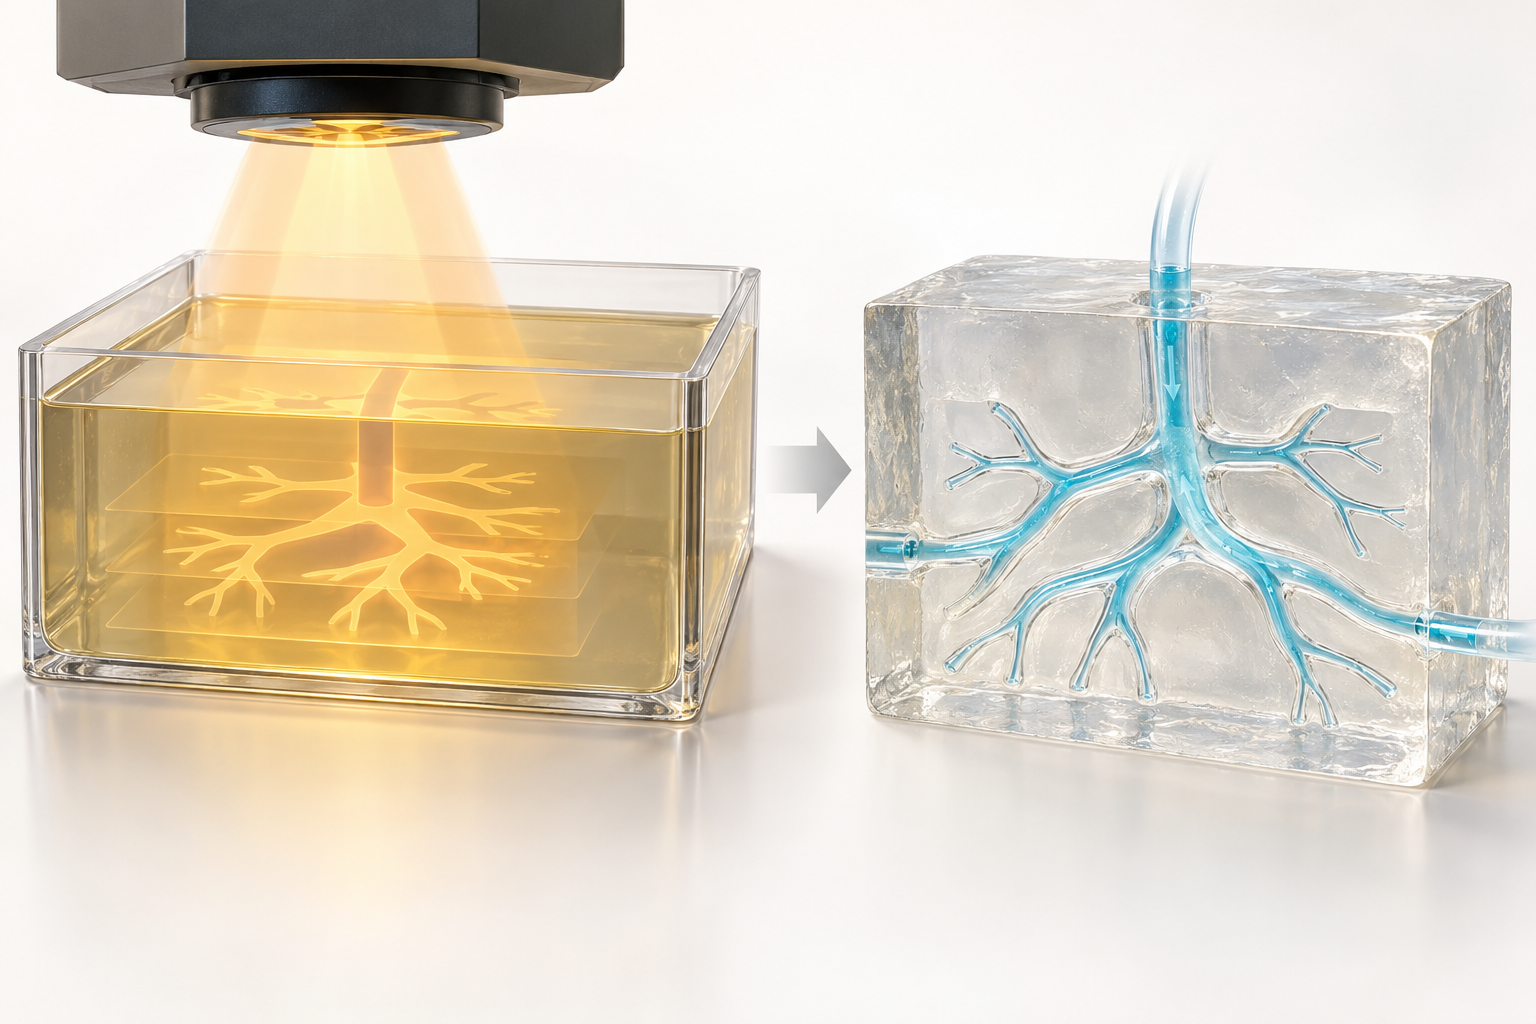
- 光硬化性ゲルを用意
- 光で周囲を成形
- 未硬化部を洗い出す
取り除くための固体の型は印刷せず、光のパターンで空洞を設計します。
④ 密な細胞塊の中に描く (SWIFT)
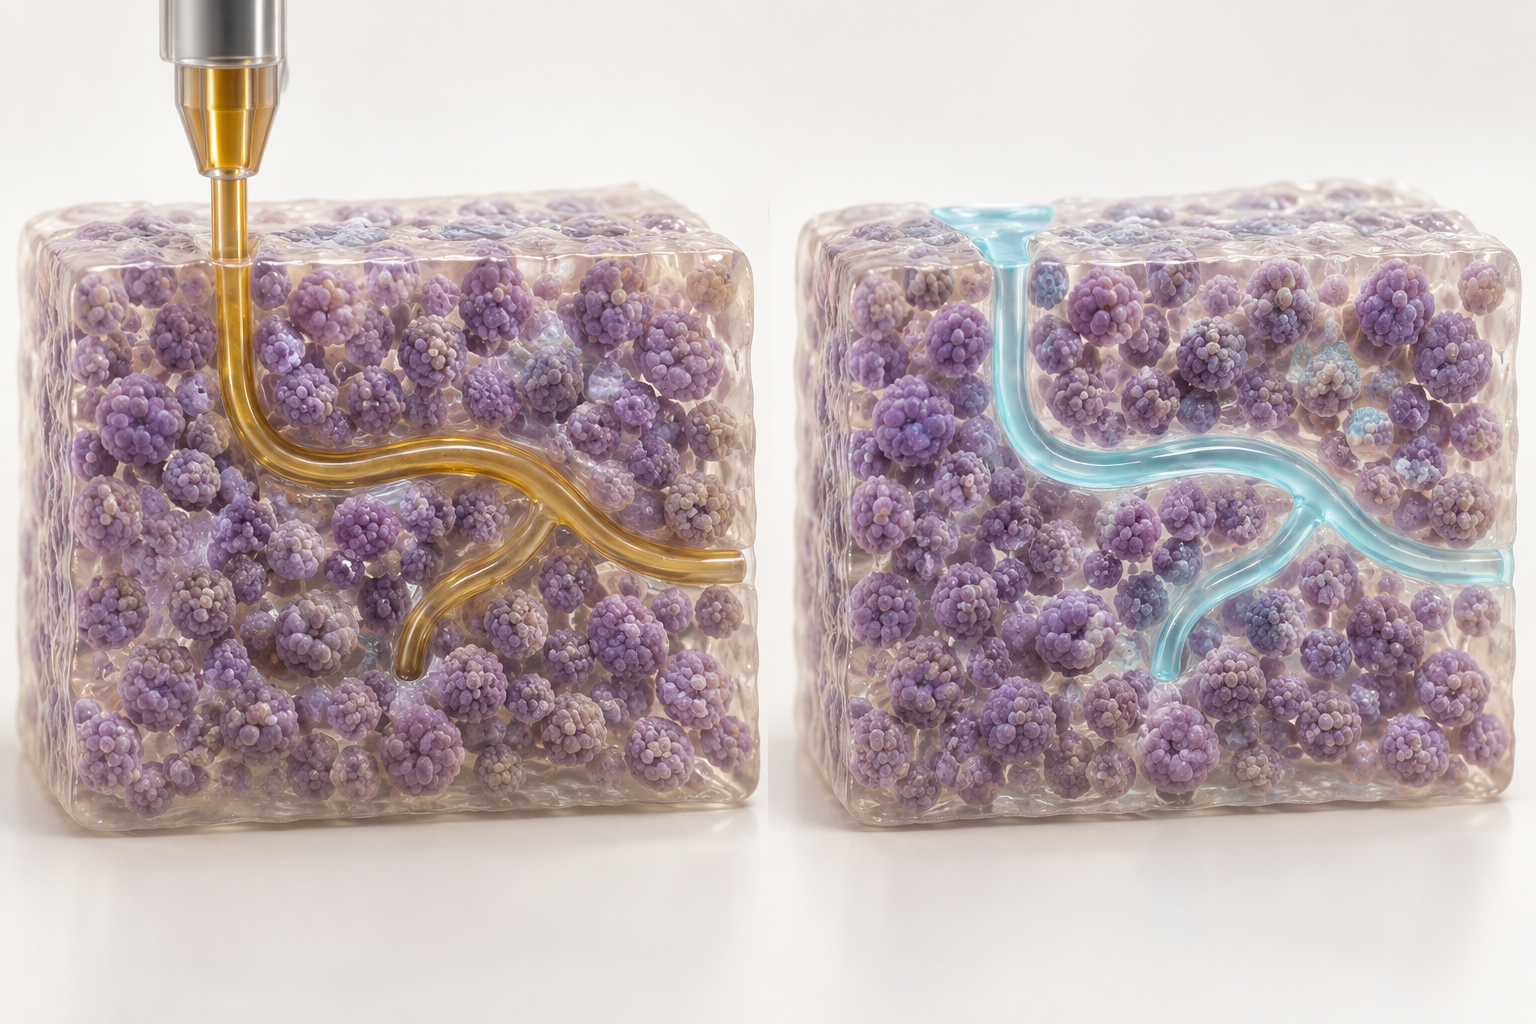
- 細胞塊を密に集める
- 内部に犠牲インクを描く
- インクを除き培地を流す
細胞が多い組織材料の内部へ、後から通路を書き込みます。
- 犠牲鋳型(Miller ら、2012):炭水化物ガラスの硬いフィラメント網を印刷し、細胞入りの組織に埋めて鋳型として使うと、内皮細胞で内張りでき、血液を高圧の拍動流で灌流できる円柱状の網ができました。灌流した管は、組織の芯で抑えられていたラット初代肝細胞の代謝機能を保ちました。管の形、内皮化、管外の組織を独立に制御でき、さまざまな細胞・細胞外マトリックス・架橋法に対応できるとしています事実
- 共印刷(Kolesky ら、2014):複数のバイオインクを3次元で同時に印刷し、血管、複数の細胞、細胞外マトリックスを備えた不均一な組織構築物をつくる方法を報告しました事実
- 光造形(Grigoryan ら、2019):食用色素を、生体適合性が高く強力な光吸収剤として光重合性ハイドロゲルに加え、投影型の光造形で、血管内の流体ミキサーや二尖弁を含む透明なゲルを数分で作りました。げっ歯類の慢性肝障害のモデルに、生分解性ハイドロゲルの担体を使った例も示しています事実
- 埋め込み印刷(Skylar-Scott ら、2019):iPS細胞由来のオルガノイドを数十万個集めて、約10⁸個/mLの高密度の細胞の塊をつくり、その中に灌流できる管を書き込むSWIFT法を報告しました。心臓の組織は7日間、同期して拍動しました事実
- コラーゲンの印刷(Lee ら、2019):FRESH法で、pHによるゲル化を制御し、20 µmのフィラメント解像度で、毛細血管から心臓全体までのスケールのコラーゲン構造を印刷。ヒトの心筋細胞を入れた心室は、同期した収縮と壁の厚みの増加(収縮期のピークで最大14%)を示しました事実
血管網の付与は、ほぼすべての方法で、先に置いて後で消える材料か、先に光で固める部分と固めない部分を分ける材料の設計になっています(本記事による解説)。
- 犠牲材料は、印刷できる強さと、細胞を傷めずに除去できることの両立が必要です。Millerらは炭水化物ガラスを「細胞適合性のある犠牲鋳型」としています事実
- Skylar-Scottらの支持体は、書き込みの針が通ると流れ、通過後に元に戻る自己修復性の粘塑性体です事実。これは、本シリーズ「ハイドロゲル」編のFRESH法の支持浴と同じ、降伏応力と回復のレオロジーの話です
- Grigoryanらの光吸収剤は、UV硬化樹脂で「どの深さまで硬化させるか」を決める光吸収剤・遮光剤の設計と同じ役割です(本記事による解説)。食用色素のように、細胞毒性の低い吸収剤を探すことが材料側の課題になります
8. 臨床の実例と段階
| 試験・例 | 製品の構成(記載) | 対象・規模 | 登録・論文から確認できること |
|---|---|---|---|
| 京都大学病院 Bio 3D神経導管 | 患者自身の皮膚の線維芽細胞を増やし、直径約500 µmのスフェロイドにして、Cyfuse社のバイオ3Dプリンターで針アレイ上に積み、足場材料を使わない管にした。約1週間でスフェロイドが癒合し針アレイを外した。管の長さは20 mm超、直径2.5±1 mm | 手の末梢神経欠損(長さ20 mm以下、神経径2 mm以下)の患者3人。20〜60歳。皮膚を採取して6週間後に移植。48週間追跡 | jRCT2053200022(2020年6月1日登録)。非無作為化の安全性・実行可能性試験。関連する有害事象は認められず、3人が試験を完了。著者らは副次評価の神経回復も得られたと述べている[参考資料16]事実 |
| AuriNovo(3DBio Therapeutics社) | 3Dバイオプリントされたコラーゲンのハイドロゲルの足場に、患者自身の耳介の軟骨細胞を包んだもの。反対側の耳に合う大きさと形に印刷 | 片側の小耳症(グレードII〜IV)。第1/2a相、単群、非盲検。登録は実績2人 | NCT04399239。2021年8月9日開始。状態は終了で、終了の理由は「会社の判断で、安全性に関係しない」と記載[参考資料17]事実。結果は本稿で確認できていない |
| ソウル聖母病院 気管 | 生体高分子、ハイドロゲル、鼻腔由来の幹細胞と鼻中隔の軟骨細胞を、3Dバイオプリンティングで統合した患者個別の気管 | 甲状腺または気道の疾患で部分切除が必要な患者。第1/2相、単群、登録は実績1人 | NCT06051747。2023年7月17日開始。状態は「不明」(最後に確認された状態は、活動中・募集終了)[参考資料18]。解説論文は、この試験を、バイオプリントした人工気管の移植に成功した最初の例として紹介している[参考資料19]事実。査読付きの原著論文での詳細は本稿では確認できていない未確定/将来 |
京都大学病院の例は Ikeguchi ら(2024)[参考資料16]、他の2つは ClinicalTrials.gov の登録[参考資料17・18]と解説論文[参考資料19]によります。細胞の由来(自己・他家)が登録から明確でない場合は、記載のとおりにしています。
京都大学病院の試験は、足場材料(ハイドロゲル)を使わず、スフェロイドそのものを積み上げる点が特徴です。Itohらは2015年、同じ針アレイ方式で、内皮細胞・平滑筋細胞・線維芽細胞のスフェロイド500個から内径1.5 mmの管状組織を作り、 ラット腹部大動脈に移植して、全例で開存し、移植後5日で内皮細胞の層が確認されたと報告しました事実。
承認された製品については、FDAの承認済み細胞・遺伝子治療製品の一覧(2026年9月17日更新)の製品名には、バイオプリンティングで製造されたと確認できるものはありませんでした[参考資料20]事実。 他の国・地域の承認製品は、本稿では網羅的に確認していません未確定/将来。
9. 素材技術者の視点②:バイオインクは「生きた製品の原料」
バイオインクを実際の製品にするとき、材料には「印刷できる」以外の要求が加わります(本記事による解説)。
- 生物由来原料のばらつき:コラーゲンは動物由来、dECMは組織由来で、組成が複雑でロット間の差が出やすい材料です。dECMは酸とペプシンで可溶化し、pHを調整して使います[参考資料9]。可溶化の程度や残留物の管理は規格の中心になります
- 印刷条件が規格になる:温度(dECMは15℃以下で溶液)、pH、光の波長と照射量、圧力、ノズル径は、いずれも細胞の生存率に効きます(第5・6章)。条件が変われば「別の製品」になりえます。本シリーズ「QbDとCMC」編の考え方がそのまま当てはまります
- 接液部材:シリンジ、ノズル、カートリッジの内径の精度と内面の状態は、式2のとおり、半径の3乗に反比例して壁面のせん断応力に効きます。内径の公差や内面の粗さ・表面処理は、細胞の生存率に直結する仕様です
- 無菌性:粘度の高いインクは、除菌ろ過での無菌化が難しいことが一般に知られています。原料の無菌管理や閉鎖系での調製が重要になりますが、バイオインクについての公的な規格は、本稿では確認できませんでした。細胞製品の無菌管理は本シリーズ「GMP」編を参照してください
- 足場を使わない方式の品質:スフェロイドを積む方式では、インクの代わりにスフェロイドの均一性(京都大学病院の例では直径500±50 µm)が品質の中心になります[参考資料16]。その分、品質管理は細胞製品に近くなります
10. 課題と、本稿で確認できなかったこと
(1) 生存率は、機能の代わりにならない
多くの報告は印刷後の生存率を示しますが、細胞が機能を保つか、長期にどうなるかは別の評価が要ります。Xuらの総説も、生存率に加えて、幹細胞の増殖・分化能の維持が必要だと述べています[参考資料3]事実。
(2) 血管網は、管をつくれることと、組織として働くことの間にある
第7章の報告は、灌流できる管がつくれることを示しています。管の内側の内皮細胞のバリアとしての働き、血流下での長期の維持、周囲の組織との連携については、本稿の調査範囲で十分に確認できませんでした未確定/将来。
(3) 臨床のエビデンスは、少数例の段階
確認できたヒトの試験は、3人、2人(終了)、1人の規模です。有効性を評価できる規模ではなく、他の治療法との比較もできません[参考資料16〜18]。
(4) 規制の枠組み
Ozbolatらの総説は、製品化に向けた規制上の懸念を課題に挙げています[参考資料4]事実。バイオプリンティングに特化したFDA・PMDAの指針は、本稿では確認できていません未確定/将来。
(5) 本稿で確認できなかったこと
- ソウル聖母病院の気管移植の査読付き原著論文での詳細(登録情報と解説論文のみ確認)
- AuriNovo試験の結果
- 日本・欧州を含む他の国・地域でのバイオプリントされた製品の承認状況
- バイオインクの公的な規格・標準(印刷性の評価法の標準化など)
- 市場規模の推計(調査会社の推計は使わない方針のため扱いません)
- 方式は押出し・インクジェット・光造形・レーザー支援の4つ。方式ごとに、細胞が受ける力と適した粘度が違います事実
- 生存率は、ストレスの大きさと時間で決まります。ノズル内のせん断応力が5 kPa未満・5〜10 kPa・10 kPa超で、L929細胞の平均生存率は96%・91%・76%という報告があります事実
- 応力は、粘度が2倍で2倍、ノズル半径が半分で8倍。低せん断のdECMは約50 Pa、粘度10 Pa·sの素材は条件次第で数kPaの桁です本稿の計算
- 血管の通り道は、先に置いて後で消える材料(犠牲材料)や光の吸収の設計でつくります。灌流できる管と7日間拍動する心臓組織が報告されています事実
- ヒトでは、神経導管3人、耳介再建2人(終了)、気管1人の規模です。本稿で確認できた承認製品はありません事実
11. 用語集
- バイオプリンティング
- 細胞を含む材料を設計データに沿って3次元に配置する技術。
- バイオインク
- 細胞を含み、自動化された造形工程で扱える配合物。細胞を含まないものはバイオマテリアルインク。
- 押出し方式
- 圧力やピストンでノズルから線状に押し出す方式。
- インクジェット方式
- 熱や圧電素子で液滴を飛ばす方式。低粘度の液を使う。
- 光造形(DLPなど)
- 光で一層ずつ固めていく方式。ノズルによるせん断がほぼない。
- レーザー支援方式(LIFT)
- レーザーパルスの圧力で液滴を押し出す方式。
- せん断応力
- 流体の層がずれるときに壁や細胞にかかる力。単位はPa。
- せん断流動化
- 力を受けると粘度が下がり、流れやすくなる性質。
- 降伏応力
- これを超える力がかかるまでは固体のようにふるまう応力。形を保つ指標。
- dECM
- 脱細胞化した組織の細胞外マトリックス。可溶化してインクに使う。
- スキャフォールドフリー
- ハイドロゲルなどの足場材料を使わず、細胞の塊だけで組織をつくる方式。
- 犠牲インク/犠牲鋳型
- 先に置いて、後で溶かし出して管などの空間をつくる材料。
- 灌流
- 管の中に液体(培養液や血液)を流すこと。
- FRESH法
- ゼラチン粒子の支持浴の中に印刷し、後で温めて取り出す方法。
- スフェロイド
- 細胞が集まってできた球状の塊。
12. 参考資料(一次情報)
- Groll J ほか「A definition of bioinks and their distinction from biomaterial inks」Biofabrication 11:013001 (2018) — doi.org
- Moroni L ほか「Biofabrication: A Guide to Technology and Terminology」Trends Biotechnol 36:384 (2018) — doi.org
- Xu HQ ほか「A review on cell damage, viability, and functionality during 3D bioprinting」Mil Med Res 9:70 (2022)(PMC) — pmc.ncbi.nlm.nih.gov
- Ozbolat IT, Hospodiuk M「Current advances and future perspectives in extrusion-based bioprinting」Biomaterials 76:321 (2016) — doi.org
- Nair K ほか「Characterization of cell viability during bioprinting processes」Biotechnol J 4:1168 (2009) — doi.org
- Aguado BA ほか「Improving viability of stem cells during syringe needle flow through the design of hydrogel cell carriers」Tissue Eng Part A 18:806 (2012) — doi.org
- Cui X ほか「Cell damage evaluation of thermal inkjet printed Chinese hamster ovary cells」Biotechnol Bioeng 106:963 (2010) — doi.org
- Ouyang L ほか「Effect of bioink properties on printability and cell viability for 3D bioplotting of embryonic stem cells」Biofabrication 8:035020 (2016) — doi.org
- Pati F ほか「Printing three-dimensional tissue analogues with decellularized extracellular matrix bioink」Nat Commun 5:3935 (2014)(PMC) — doi.org
- Miller JS ほか「Rapid casting of patterned vascular networks for perfusable engineered three-dimensional tissues」Nat Mater 11:768 (2012) — doi.org
- Kolesky DB ほか「3D bioprinting of vascularized, heterogeneous cell-laden tissue constructs」Adv Mater 26:3124 (2014) — doi.org
- Grigoryan B ほか「Multivascular networks and functional intravascular topologies within biocompatible hydrogels」Science 364:458 (2019) — doi.org
- Skylar-Scott MA ほか「Biomanufacturing of organ-specific tissues with high cellular density and embedded vascular channels」Sci Adv 5:eaaw2459 (2019) — doi.org
- Lee A ほか「3D bioprinting of collagen to rebuild components of the human heart」Science 365:482 (2019) — doi.org
- Itoh M ほか「Scaffold-Free Tubular Tissues Created by a Bio-3D Printer Undergo Remodeling and Endothelialization when Implanted in Rat Aortae」PLoS One 10:e0136681 (2015) — doi.org
- Ikeguchi R ほか「Peripheral nerve regeneration following scaffold-free conduit transplant of autologous dermal fibroblasts: a non-randomised safety and feasibility trial」Commun Med 4:12 (2024)(PMC) — doi.org
- ClinicalTrials.gov「NCT04399239:AuriNovo for Auricular Reconstruction」 — clinicaltrials.gov
- ClinicalTrials.gov「NCT06051747:Patient-Customized Bioprinting Technology for Practical Regeneration of the Respiratory Tract (Trachea)」 — clinicaltrials.gov
- Shah AM ほか「Artificial trachea transplant: Tale of two stories」Artif Organs 48:575 (2024) — doi.org
- 米国FDA「Approved Cellular and Gene Therapy Products」(2026年9月17日更新) — fda.gov
- Blaeser A ほか「Controlling Shear Stress in 3D Bioprinting is a Key Factor to Balance Printing Resolution and Stem Cell Integrity」Adv Healthc Mater 5:326 (2016) — doi.org
- Murphy SV, Atala A「3D bioprinting of tissues and organs」Nat Biotechnol 32:773 (2014) — doi.org
13. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| バイオインクが細胞を含み自動化された造形工程で扱える配合物で、細胞を含まないものがバイオマテリアルインクであるという定義 | 出典1 https://doi.org/10.1088/1758-5090/aaec52 | 事実 |
| 3Dバイオプリンティングが生体適合性の材料・細胞・支持成分を複雑な3次元の機能的な生きた組織へ印刷するもので、材料・細胞の種類・成長因子・生きた細胞の感受性に関わる課題が非生物の3Dプリンティングにはない複雑さを加えること | 出典22 https://doi.org/10.1038/nbt.2958 | 事実 |
| バイオファブリケーションで用語が不統一で、技術と用語の関係を整理した手引きが必要とされていること | 出典2 https://doi.org/10.1016/j.tibtech.2017.10.015 | 事実 |
| 方式の4分類(インクジェット、押出し、レーザー支援、光造形)、各方式の粘度の目安(インクジェット3〜30 mPa·s、押出し30〜6×10⁸ mPa·s、レーザー支援300 mPa·sまで)、報告された生存率の目安(インクジェット85%超、レーザー支援90%超、GelMA光造形の例85〜91.5%)。細胞が受けるストレスの種類(ノズル方式はせん断、光を使う方式は熱・放射)。生存率はストレスの大きさと継続時間で決まること。L929細胞の平均生存率が、ノズル内せん断応力5 kPa未満・5〜10 kPa・10 kPa超で96%・91%・76%となったこと。細胞膜が5%を超えて広がると破れるという整理。ノズルが37℃を超えると損傷が増えること。光造形でノズルによるせん断がほぼなく主な損傷が放射ストレスと光開始剤の細胞毒性であること。生存率に加え幹細胞の増殖・分化能の維持が必要であること | 出典3 https://pmc.ncbi.nlm.nih.gov/articles/PMC9756521/ | 事実 |
| 押出し方式が多様なものを印刷できる汎用性をもつ一方、オルガン作製・解像度・実用化・新しいバイオインクの開発・規制上の懸念の課題があること。バイオインクの形態(組織スフェロイド、ストランド、細胞ペレット、dECM、マイクロキャリア、細胞入りハイドロゲル) | 出典4 https://doi.org/10.1016/j.biomaterials.2015.10.076 | 事実 |
| 吐出圧がノズル径より生存率に強く効くこと、40 psiで印刷した構造が5 psiに比べ生存細胞の割合が38.75%低かったこと。せん断応力の関数として生存率を予測する式を作ったこと | 出典5 https://doi.org/10.1002/biot.200900004 | 事実 |
| 針注入での内皮細胞の生存率が、貯蔵弾性率29.6 Paのアルギン酸ゲルに包むと88.9±5.0%、緩衝液のみで58.7±8.1%であること。弾性率を上げても下げても保護効果が弱まること。針の入口の伸長流れが急性の細胞死の主な原因とされること | 出典6 https://doi.org/10.1089/ten.tea.2011.0391 | 事実 |
| 熱式インクジェットで印刷したCHO細胞の生存率が89%、アポトーシスが3.5%、膜の一時的な孔が2時間以内に修復されたこと、最適な細胞濃度が約800万個/mLであること | 出典7 https://doi.org/10.1002/bit.22762 | 事実 |
| ゼラチン/アルギン酸インクで、ゲル化時間が長いほど印刷性が悪く、印刷温度が高くゼラチン濃度が低いほど胚性幹細胞の生存率が高いこと。生存率と誘起されるせん断応力の間に指数関数的な関係があること | 出典8 https://doi.org/10.1088/1758-5090/8/3/035020 | 事実 |
| dECMバイオインク:脂肪・軟骨・心臓のdECMを3%に可溶化(0.5 M酢酸、ペプシン、48時間、pH 2.8〜3)し、10℃未満でpH調整。15℃以下で溶液、37℃・30分でゲル化。15℃・2 s⁻¹での粘度が軟骨2.8・脂肪6.13・心臓23.6 Pa·s(単位は論文中でPa s⁻¹と表記されるが粘度の値として扱った)。250 µmのノズルでせん断速度が0.64〜2.048 s⁻¹。PCLの枠(軟骨200 µm、脂肪100 µm)との併用。高い生存率と機能 | 出典9 https://doi.org/10.1038/ncomms4935 | 事実 |
| 灌流できる血管網がなければ細胞を高密度に含む組織は壊死した芯を生じること。炭水化物ガラスの犠牲鋳型で内皮化・高圧拍動流の血液灌流ができ、ラット初代肝細胞の機能が芯で保たれたこと。さまざまな細胞・マトリックス・架橋法に対応できること | 出典10 https://doi.org/10.1038/nmat3357 | 事実 |
| 複数のバイオインクを同時に3次元で共印刷し、血管・複数の細胞・細胞外マトリックスを備えた不均一な組織構築物をつくる方法 | 出典11 https://doi.org/10.1002/adma.201305506 | 事実 |
| 食用色素を光吸収剤に使った投影型光造形で、血管内の流体ミキサーや二尖弁を含む透明なハイドロゲルを数分で作ったこと。げっ歯類の慢性肝障害モデルで生分解性ハイドロゲルの担体を使ったこと | 出典12 https://doi.org/10.1126/science.aav9750 | 事実 |
| iPS細胞由来オルガノイドを数十万個集めた約10⁸個/mLの高密度の細胞の塊に、SWIFT法で灌流できる管を書き込み、心臓組織が7日間同期して拍動したこと。自己修復性の粘塑性体としてふるまうこと | 出典13 https://doi.org/10.1126/sciadv.aaw2459 | 事実 |
| FRESH法でコラーゲンを印刷し、pHによるゲル化の制御で20 µmのフィラメント解像度を得て、毛細血管から心臓全体までの構造を作ったこと。ヒトの心筋細胞を入れた心室が同期した収縮を示し、壁の厚みが収縮期のピークで最大14%増えたこと | 出典14 https://doi.org/10.1126/science.aav9051 | 事実 |
| 針アレイ方式で内皮細胞・平滑筋細胞・線維芽細胞のスフェロイド500個から内径1.5 mmの管状組織を作り、ラット腹部大動脈に移植して全例が開存し、5日後に内皮細胞の層が確認されたこと | 出典15 https://doi.org/10.1371/journal.pone.0136681 | 事実 |
| 京都大学病院のBio 3D神経導管の試験(jRCT2053200022、2020年6月1日登録):患者自身の皮膚線維芽細胞から直径500±50 µmのスフェロイドを作り、Cyfuse社のバイオ3Dプリンターと針アレイで足場なしの管(長さ20 mm超、直径2.5±1 mm)にしたこと、手の末梢神経欠損の3人に移植し48週間追跡して関連する有害事象がなかったこと、3人が試験を完了したこと、著者らが副次評価の神経回復も得られたと述べていること、適格基準 | 出典16 https://doi.org/10.1038/s43856-024-00438-6 | 事実 |
| AuriNovo試験(NCT04399239)が、3Dバイオプリントされたコラーゲンのハイドロゲルの足場に患者自身の耳介の軟骨細胞を包んだ構築物を小耳症に使う第1/2a相の単群試験で、2021年8月9日開始、登録実績2人、状態は終了、理由は「会社の判断で、安全性に関係しない」と記載されていること | 出典17 https://clinicaltrials.gov/study/NCT04399239 | 事実 |
| 気管の試験(NCT06051747)が、生体高分子、ハイドロゲル、鼻腔由来の幹細胞と鼻中隔の軟骨細胞を3Dバイオプリンティングで統合した患者個別の気管を移植する第1/2相の単群試験で、2023年7月17日開始、登録実績1人、状態は「不明」(最後の確認は活動中・募集終了)であること | 出典18 https://clinicaltrials.gov/study/NCT06051747 | 事実 |
| 気管の移植を、バイオプリントした人工気管の移植に成功した最初の例として紹介する解説論文があること | 出典19 https://doi.org/10.1111/aor.14758 | 事実 |
| FDAの承認済み細胞・遺伝子治療製品の一覧(2026年9月17日更新)の製品名に、バイオプリンティングで製造されたと確認できるものがないこと | 本稿が製品名一覧を確認した結果。名称による確認であり、製造方法の内訳までは確認していない。出典20 https://www.fda.gov/vaccines-blood-biologics/cellular-gene-therapy-products/approved-cellular-and-gene-therapy-products | 事実 |
| マイクロバルブ式の装置でノズル部のせん断応力を流体力学のモデルで制御し、せん断応力が細胞の生存と増殖能に与える影響を調べたこと | 出典21 https://doi.org/10.1002/adhm.201500677 | 事実 |
| 壁面せん断応力 τw=ΔP・R/(2L)での概算(5 psi・R=0.2 mm・L=12.7 mmで約270 Pa、40 psiで約2.2 kPa、276 kPa・R=0.1 mm・L=3 mmで約4.6 kPa、500 kPa・R=0.05 mm・L=2 mmで約6.3 kPa)。式τw=4μv/R(v=10 mm/s、R=0.2 mm)での200 s⁻¹、μ=1・10・50 Pa·sで200 Pa・2 kPa・10 kPa。PatiらのdECMの5.6・12・47 Pa。粘度2倍で応力2倍、半径半分で8倍 | 本稿の計算。ノズル寸法・圧力・印刷速度・粘度は本稿の仮定で、式2はニュートン流体を仮定している。圧力5 psi・40 psiは参考資料5の条件を、粘度・せん断速度は参考資料9の値を、5 kPa・10 kPaの区分は参考資料3の値を使った。桁をつかむための計算であり、実際の装置・インクの実測値ではない | 本稿の計算 |
| ソウル聖母病院の気管移植の査読付き原著論文での詳細、AuriNovo試験の結果、血管の内皮バリア機能や長期の維持、日本・欧州を含む他地域の承認状況、バイオインクの公的規格、バイオプリンティングに特化した規制指針 | 本稿の確認範囲では一次情報を確認できなかったため、記載していない、または未確定として扱った | 未確定/将来 |
| 3つの時間スケール(印刷中・着弾後・培養中)の整理。応力を下げる4つの方法の整理。血管網付与を4つに整理したこと。開発段階を4段階に整理したこと。生物由来原料・接液部材・無菌性・スフェロイド方式の品質についての読み取り。高粘度インクの除菌ろ過が難しいという一般的な見方 | 公表内容にもとづく本記事の整理・解説。各著者・各機関が表明した見解ではない。除菌ろ過に関する記述は本稿で一次情報を確認していない | 解説 |
| 図1・図2・図3・図5・図6が説明のための作図であること(図4は本稿の計算を含む)。ヒーロー画像がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月1日/出典は一次情報(査読付き論文と総説、ClinicalTrials.govおよびjRCTの登録情報、FDAの承認製品一覧)に限定しています。市場規模やシェアの推計は使用していません。 構造の整理や材料・工程上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 ソウル聖母病院の気管移植の原著論文での詳細、AuriNovo試験の結果、血管の内皮バリア機能と長期維持、他地域の承認状況、バイオインクの公的規格、バイオプリンティングに特化した規制指針については、公開された一次情報で確認できなかったため、記載していない、または未確定として扱っています。 図はすべて説明用です。図1・図2・図3・図5・図6は概念図(ベクター作図)、図4は本稿の計算を含む作図(ベクター作図)、ヒーロー画像はAI生成イメージであり、いずれも実際の装置・組織・細胞を示すものではありません。 本記事は技術の解説であり、医療上の助言や特定の治療・製品の推奨ではありません。