TECHNOLOGY EXPLAINER
3Dプリンティング用樹脂
― 「積層できる」ことと、「材料として使える」ことの距離
3Dプリンティング(アディティブマニュファクチャリング、AM)は、樹脂を一層ずつ固める加工です。固め方は「溶かして冷やす」「光で固める」「粉を溶かして固める」など方式ごとに違い、そのたびに材料に求められる性質も変わります。 この記事では、方式と樹脂の対応、光硬化樹脂の硬化収縮と後硬化、粉末の劣化と再利用、材料押出の異方性、PEEK などの高性能材料、データの書き方を、素材技術者の目線で整理します。
- AM用樹脂とは何か(3行でつかむ)
- 方式と原料の形 ― 4つの固め方
- 光硬化樹脂 ― 液を光で固める
- 本稿の計算:作業曲線と、硬化収縮の大きさ
- 素材技術者の視点①:「硬化」は2段階 ― 後硬化と未反応基
- 粉末床溶融 ― 粉末は使うたびに変わる
- 本稿の計算:粉末の入れ替え率と、粉末の「履歴」
- 素材技術者の視点②:粉末は「熱履歴を持つ原料」である
- 材料押出 ― 層間と異方性
- PEEK など高性能材料 ― 熱環境が材料の一部になる
- 素材技術者の視点③:造形条件を書かないデータは使えない
- 規格とデータの書き方
- 材料としての課題と、本稿で確認できなかったこと
- 用語集/参考資料/出典対応表
事実=規格団体・査読論文に記載のある内容(出典リンクあり)
本稿の計算=明示した前提をもとに本記事が算出した値
未確定/将来=計画・目標・見通しであり、実績が確認できていない事項
このほか、構造の整理や材料設計上の読み取りは「解説」として区別しています。
物性値は試験法・条件・出所とセットで示します。ある論文の特定の配合や装置での値は、その試料・装置の例であり、市販材料一般の値ではありません。
1. AM用樹脂とは何か(3行でつかむ)
- 方式で、樹脂の形が決まる:ISO/ASTM 52900 は AM を7つのプロセスカテゴリ(バインダー噴射、指向性エネルギー堆積、材料押出、材料噴射、粉末床溶融、シート積層、液槽光重合)に分類しています事実(分類は Ciesielska-Wrobel らの論文が紹介)。樹脂は、フィラメント、液状レジン、粉末、液滴という原料の形で供給されます(本記事による整理)
- 強みは「設計の自由度」、弱みは「材料としての保証」:光重合による造形は、モノマー・オリゴマーの化学の多様性により、光学的・化学的・機械的性質の自由度が高いとされます(Bagheri と Jin)事実。一方、造形品は造形の向き、条件、後処理で性質が変わり、「材料の値」だけでは決まりません(本記事による解説)
- 難しさは、化学・加工・評価がつながっていること:光硬化の収縮、粉末の熱劣化、層間の接着、高性能材料の熱環境——どれも分子の動き、結晶化、架橋という高分子の基礎から説明できます(本記事による解説)
AM 用の「材料の値」は、材料のデータシートではなく、その材料を特定の装置・条件で造形し、後処理した試験片の値です。 Ahn らの研究(Rapid Prototyping Journal、2002年)では、FDM で造形した ABS の引張強さは、射出成形 ABS の65〜72%、圧縮強さは80〜90%でした事実。 同じ樹脂でも、造形の向きと条件で別の材料になる、ということです(本記事による解説)。
熱可塑性と熱硬化性の基礎は本シリーズ「熱可塑性と熱硬化性」編、ガラス転移点は「ガラス転移点とクリープ」編、PEEK などは「PEEKとスーパーエンプラ」編、ポリアミドは「ポリアミド」編、繊維強化は「CFRPと複合材料」編、ブレンドとフィラーは「ポリマーブレンドとフィラー」編で扱います。
2. 方式と原料の形 ― 4つの固め方
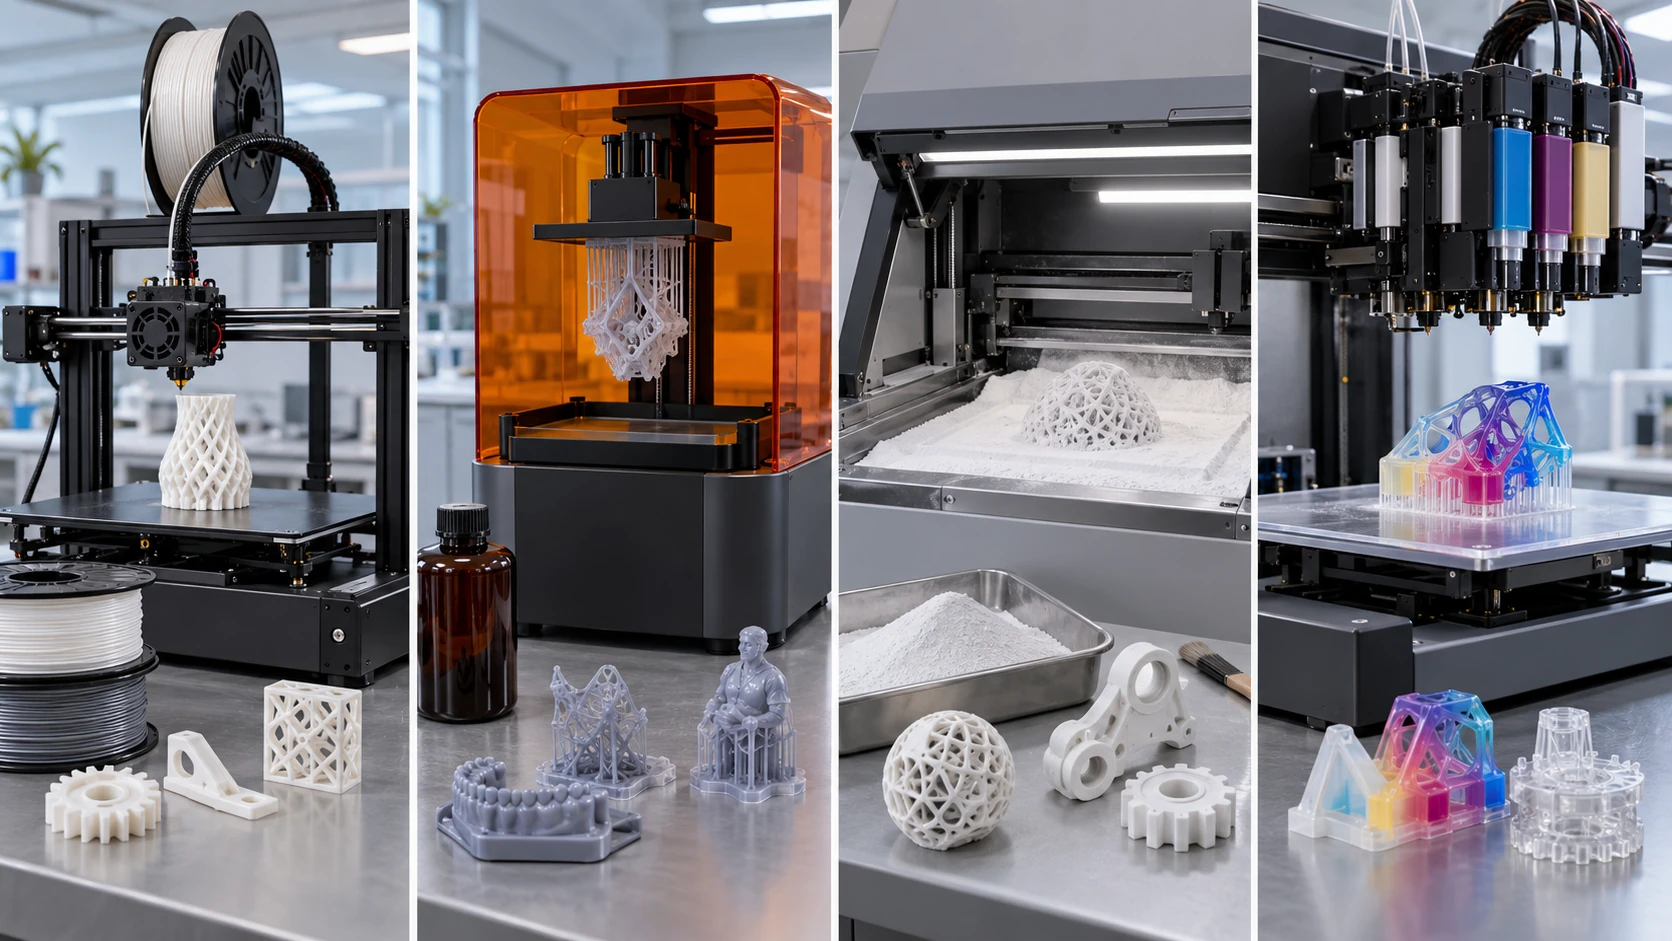
ImageGenによる説明用の概念画像(実写・実測像ではありません)。正確な数値・名称・構造は元の模式図をご確認ください。
元の模式図(正確な注記・数値)を表示
ISO/ASTM 52900:2021 は、AM の用語を定義する規格で、2021年11月に第2版が発行され、2025年に見直し・確認されています事実。 Ciesielska-Wrobel らの論文(Polymers、2026年)は、この規格が AM をバインダー噴射、指向性エネルギー堆積、材料押出、材料噴射、粉末床溶融、シート積層、液槽光重合の7つのカテゴリに分けること、PolyJet は材料噴射の一種で、造形材料の液滴を選択的に堆積させ、層ごとに光重合させることを紹介しています事実。
3. 光硬化樹脂 ― 液を光で固める
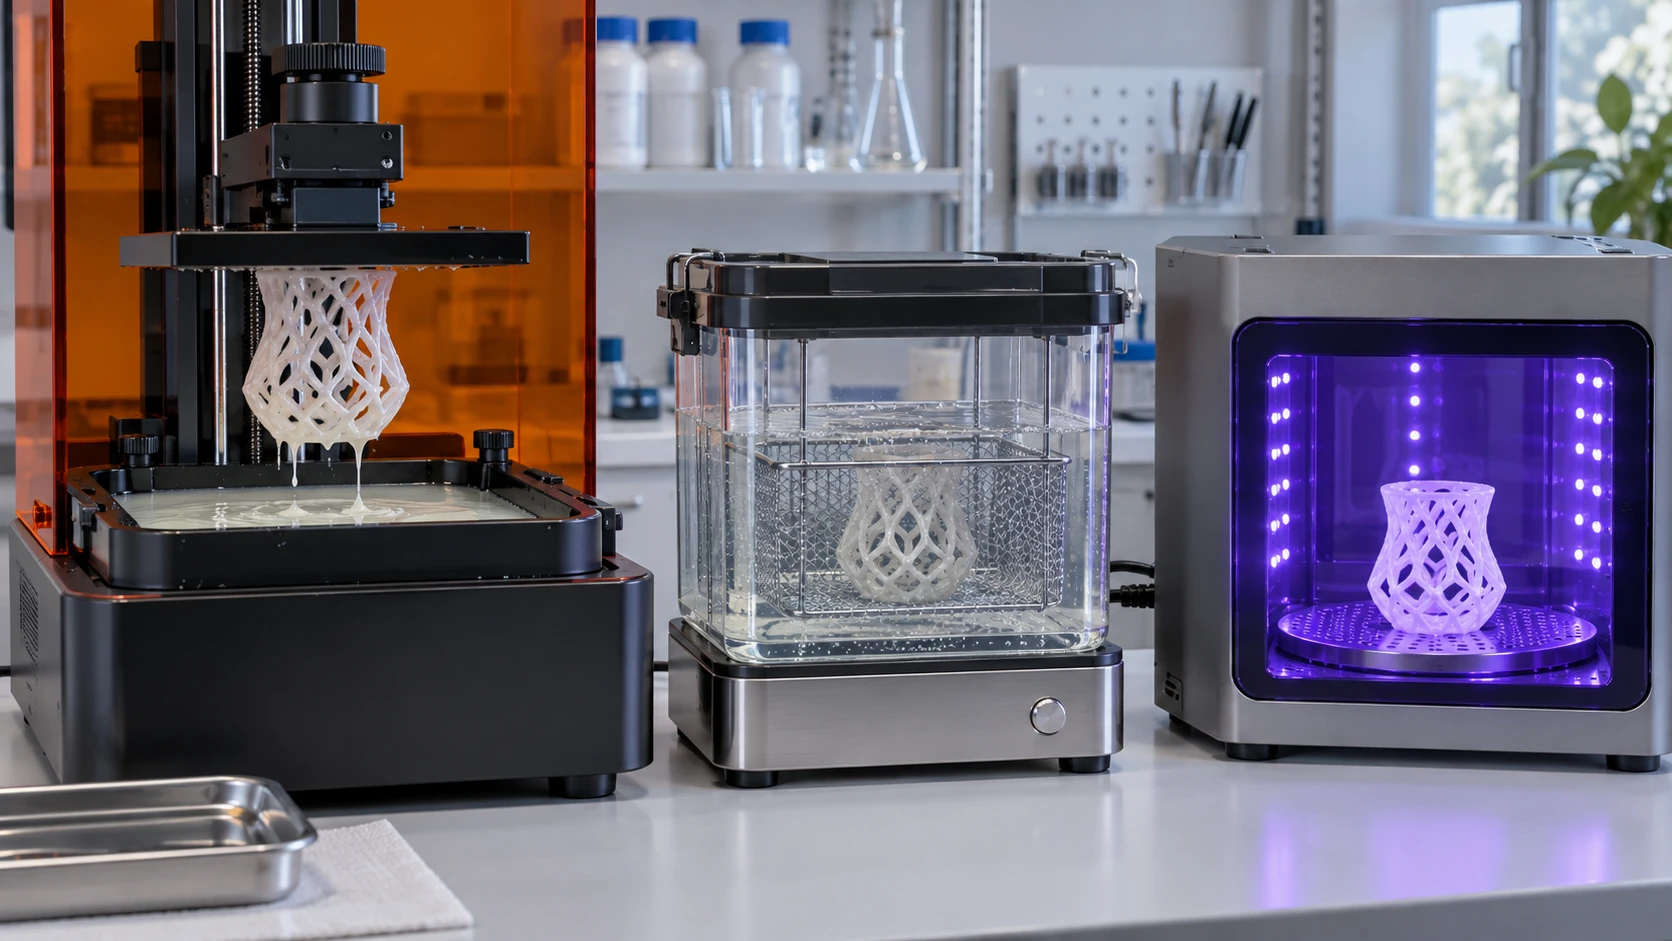
Bagheri と Jin のレビュー(ACS Applied Polymer Materials、2019年)は、光重合を使う3D プリンティング(ステレオリソグラフィ、DLP など)について、次のように整理しています事実。
- 光重合は、液状のモノマー/オリゴマー(光開始剤を含む)を、異なる波長の光源によりラジカルまたはカチオン機構で重合させる戦略で、多様な高分子化学により光学的・化学的・機械的性質の自由度が高い
- 従来の光重合樹脂は紫外光での開始に限られる点が課題で、赤方偏移した吸収を持つ光増感開始剤などの対策や、可逆的付加-開裂連鎖移動(RAFT)重合の応用が論じられている
Stansbury と Idacavage のレビュー(Dental Materials、2016年)は、現場での光重合の大きな多様性と、あらかじめ作った加工可能な高分子の多様性を生かして、3D プリンティングが主に高分子の部品やモデルの製造を目指していること、使われる方式の違いと、モノマー・高分子材料との対応を整理しています事実。
粘度の窓
液を扱う方式では、粘度が材料の第一の制約です。Šimunović らのレビュー(Polymers、2025年)は、歯科用光重合樹脂の文脈で、次の範囲を示しています事実(25〜30 ℃、せん断速度約10〜100 s⁻¹)。
| 方式 | 粘度の目安(25〜30 ℃) | 備考 |
|---|---|---|
| SLA(レーザー) | 約0.5〜3 Pa·s が典型。従来型 SLA では約5 Pa·s まで報告 | 従来型の上限は約5,000 mPa·s。それ以上は専用の線走査式のみ |
| DLP(投影) | 約0.1〜2 Pa·s が典型 | 加熱と非常にゆっくりした剥離で約3 Pa·s まで可能 |
| MSLA(LCD) | 約0.1〜1.5 Pa·s が典型 | ベンダーのデータシートでは300〜520 mPa·s の樹脂が多く、柔軟な樹脂で約2 Pa·s の例 |
すべて事実(Šimunović らの総説[参考資料5]の表。歯科用樹脂の文脈の整理で、他分野の樹脂に一般化できるとは限りません)。同総説は、市販の歯科用樹脂の多くは粘度が数百 mPa·s に抑えられていること、反応性希釈剤(TEGDMA など)は粘度を下げて流れをよくするが、使いすぎると重合収縮と脆さが増し、架橋密度や Tg が下がることを述べています。
4. 本稿の計算:作業曲線と、硬化収縮の大きさ
液槽光重合では、露光量 E に対する硬化深さ Cd が、作業曲線 Cd = Dp ln(E/Ec)(Dp は光の侵入の深さを表す定数、Ec は硬化が始まる臨界露光量)で表されます(Jacobs 1992 に始まるモデル。Šimunović らの総説が紹介)事実。 同総説は、層厚と光学的な Dp の関係として Dp ≈ 層厚の1.1〜1.5倍という目安を挙げています事実。
前提(本稿が置いた仮定)本稿の計算
- 硬化深さ Cd が、ちょうど層厚 t に等しくなる露光量を考える(下の層との接着や過硬化は考えない)
- Dp = 1.1〜1.5 × t。このとき Cd ÷ Dp = t ÷ Dp = 0.91〜0.67
必要な露光量は E = Ec × exp(t ÷ Dp)。Dp = 1.1 t で E = Ec × 2.48、Dp = 1.5 t で E = Ec × 1.95。 つまり、層厚ちょうどを硬化させるのに、臨界露光量の約2〜2.5倍が要ります。 さらに、層厚の2倍の深さまで硬化させようとすると、E = Ec × exp(2 ÷ Dp × t) = Ec × 3.8〜6.2 と、露光量は約2〜2.5倍に増えます(深さを2倍にするのに、露光量はおよそ2〜2.5倍になる)。
前提と限界:Dp は樹脂・波長・顔料・フィラーの量で変わり(Šimunović らは、フィラーや顔料が光を散乱・吸収して Dp を下げると述べる)、実際の露光設定は装置ごとに校正されます。この計算は露光量の桁の感覚をつかむためのものです。
Chen らの研究(Materials、2026年)は、LCD 3D プリンティング用の光硬化樹脂(THEICTA/DMAA 系)で、体積収縮率が7.2±0.6%から15.4±0.7%へ、反応性希釈剤 DMAA の含有量が増えるにつれて増えたことを報告しています(密度の差、VS = (ρ₂ − ρ₁) ÷ ρ₂ × 100、ρ₁ が液状、ρ₂ が硬化物)。 最適化された配合は、粘度78.7 mPa·s、引張強さ80.9 MPa、曲げ強さ166.1 MPa、ガラス転移点176.2 ℃、荷重たわみ温度168.1 ℃(1.80 MPa)・187.3 ℃(0.45 MPa)、収縮10%未満とされています事実(この研究室の配合での値)。
前提(本稿が置いた仮定)本稿の計算:収縮が等方的で、体積収縮率 v に対し線収縮率 = 1 − (1 − v)^(1/3)。
| 体積収縮率 v | 線収縮率 | 100 mm の部品なら | 補正に必要な拡大率 |
|---|---|---|---|
| 7.2%(報告の下限) | 約2.5% | 約2.5 mm | 約1.025倍 |
| 10%(「10%未満」の上限) | 約3.4% | 約3.4 mm | 約1.036倍 |
| 15.4%(報告の上限) | 約5.4% | 約5.4 mm | 約1.057倍 |
体積収縮が1桁%あれば、線寸法では数%になります。同じ収縮が一様に起きるなら、設計データを拡大して補正できますが、実際は部位ごとに収縮が違い、拘束された層との間に応力が残ります(ゆがみ・反りの原因。本記事による解説)。
前提と限界:実際の収縮は等方的ではなく、造形中の収縮は未硬化の液で補われ、後硬化でも進みます。上の線収縮率は自由に収縮できる場合の目安で、実際の寸法誤差を予測するものではありません。体積収縮は一つの配合系での測定結果であり、光硬化樹脂一般の値ではありません。
5. 素材技術者の視点①:「硬化」は2段階 ― 後硬化と未反応基
光硬化樹脂の造形品は、造形が終わった時点ではまだ完全には硬化していません。造形後に洗浄して、光や熱で後硬化(ポストキュア)を行うのが一般的です(本記事による解説)。 Kirby らの研究(Polymers、2024年)は、歯科用モデルの光硬化樹脂(MSLA 方式、ある市販の歯科モデル用樹脂)を、4種類の後硬化装置で15分と45分処理し、二重結合の反応率(変換率、DC)を FTIR で測定しました事実。
- 全体で最も高い平均変換率は69.6%(Phrozen Cure V2、45分)
- 15分での最小は66.2%(Triad 2000)、45分での最小は68.2%(自作の UV LED 装置)
- 装置の種類による統計的な有意差はなく、15分と45分の差は有意だった
変換率が66.2〜69.6%なら、未反応の二重結合は100 − 69.6 = 30.4% から 100 − 66.2 = 33.8%です本稿の計算。 これは歯科モデル用の1種類の樹脂での値であり、どの樹脂でも3割が残るという意味ではありません。
3割が残る理由として、架橋が進むとガラス転移点が上昇して系が硬いガラス状態に近づき、残った官能基が動けなくなる(ガラス化)、という説明が高分子化学では一般的です(本記事による解説。この研究が理由を調べたわけではありません)。 Chen らの配合のように、硬化後のガラス転移点が176.2 ℃の系[参考資料6]では、室温の造形ではガラス化が早く起きると考えられます(解説)。 後硬化で加熱すれば、動けるようになった残基が反応できる、というのが熱後硬化の考え方です。
歯科冠材料の総説(Aldawood ら、Polymers、2026年)は、後硬化の条件と影響を次のように整理しています事実(歯科材料の文脈の記述で、他の用途の材料に一般化できるとは限りません)。
- 露光時間は部品全体を硬化させるのに十分な長さが必要で、厚さ15 mm までの冠なら20〜30分で足りる
- 後硬化の温度が高い(60〜80 ℃)と硬化が速く、熱開始によって未反応種を転換できる。窒素や真空の雰囲気は酸素による阻害を防ぎ、表面のべたつきと硬化不足を避ける
- 後硬化が不十分だと、曲げ強さが適切に後硬化した部品より30〜50%低くなりうる。寸法安定性は悪化し、残った反応基がゆっくり重合して収縮・ゆがみを起こす。未硬化モノマーの溶出も起きやすい
- 後硬化をやりすぎても、表面の脆化、微小亀裂への弱さ、高温や長時間による熱劣化が起こりうる。寸法は後硬化の前ではなく後に測って調整する
酸素による阻害は、UV 硬化全般で重合速度に影響する因子として知られています。Decker のレビュー(Macromolecular Rapid Communications、2002年)は、アクリレート系 UV 硬化で、開始効率、オリゴマーの構造、光強度、酸素の阻害効果が重合速度に影響すると述べています事実。 本シリーズ「バリア性とコーティング」編でも同じ文献を取り上げました。
6. 粉末床溶融 ― 粉末は使うたびに変わる
SLS(選択的レーザー焼結)や MJF(マルチジェットフュージョン)などの粉末床溶融は、粉末の層を加熱して選択的に融着させる方式です。造形後の融着しなかった粉末(パートケーキ)は、再利用されます。その粉末は、造形のたびに高温にさらされて変わります。 ASTM F3091 は、粉末床溶融で作るプラスチック部品の要求事項と部品の健全性を確保するための仕様で、充填材、機能性添加剤(難燃剤など)、強化材を含む配合も対象としています事実。
- 分子量が増える:Wudy らの研究(Additive Manufacturing、2019年)は、PA12 のパートケーキ材料について、高温と長い造形時間が化学的・物理的な老化を起こすと述べ、ゲル浸透クロマトグラフィー(GPC)で平均分子量が造形時間と造形チャンバー温度とともに上昇し、造形時間の影響のほうが大きいこと、Mark–Houwink プロットが直線的な鎖成長を示し固相重縮合を示唆すること、鎖が長くなると結晶化温度が下がること(DSC)を報告しています事実
- 粒子が壊れる:Alo らの研究(MATEC Web of Conferences、2022年)は、PA12 の再利用で、累積造形時間が増えるほど微粒子の割合が増える(高温への繰り返し曝露による割れ・破砕)こと、累積造形時間36.4時間でミルドオレンジの肌(オレンジピール)が軽く現れ、それ以降は表面欠陥が目立ち、部品の厚さと幅が設計値からずれることを報告しています事実
- 混ぜ方で補う:Eggers らの研究(Powders、2023年)は、粉末の老化を新粉末と再利用粉末を一定の比率で混ぜる戦略で補うこと、PA12 を一定の入れ替え率で繰り返し使うとサイクル数とともに粉末密度と部品特性が低下することを報告しています事実
7. 本稿の計算:粉末の入れ替え率と、粉末の「履歴」
前提(本稿が置いた単純なモデル)本稿の計算
- 粉末の総量は一定。1回の造形ごとに、全体をよく混ぜたうえで、割合 r の粉末を新粉末に入れ替える(造形品になった分と廃棄分に相当)
- 粉末が老化するのは、造形1回ごとの熱曝露の回数に比例するとみなす(Wudy らは、パートケーキ全体の熱曝露が効くと述べる)
定常状態で、ある粉末が入れ替えまでに経験する造形回数の平均は 1 ÷ r(r = 0.2 なら平均5回)。n 回以上生き残る粉末の割合は (1 − r)ⁿ です。
| 入れ替え率 r | 平均の造形回数(1 ÷ r) | 10回以上経験した粉末の割合 (1 − r)¹⁰ |
|---|---|---|
| 0.5 | 2回 | 約0.1% |
| 0.3 | 約3.3回 | 約2.8% |
| 0.2 | 5回 | 約10.7% |
| 0.1 | 10回 | 約34.9% |
入れ替え率を0.2から0.1に半分にすると、平均の造形回数は2倍(5→10回)に、10回以上経験した粉末の割合は3倍以上(10.7%→34.9%)に増えます。 平均だけを見ると穏やかでも、履歴の長い粉末が一定の割合で残ることが、品質のばらつきの原因になりうる、と読み取れます(本記事による解説)。
前提と限界:実際には粉末は完全には混ざらず、パートケーキの位置で熱曝露が違い、老化は造形回数に単純に比例しません(Wudy らは造形時間とチャンバー温度の影響を報告)。また実際の入れ替え率の値は、装置メーカーの運用資料によって異なり、本稿では確認していません。この計算は履歴の分布という見方を示すためのものです。
8. 素材技術者の視点②:粉末は「熱履歴を持つ原料」である
Wudy らの結果は、融点より低い温度での長時間加熱でも、PA12 の分子量が上がるという、高分子の特徴を示しています。 ポリアミドは末端基どうしが反応しうるので、固体のまま鎖が伸びる(固相重縮合)可能性が示唆されています(本記事による解説。同論文は「示唆」と述べる)。 分子量が上がれば溶融粘度が上がり、結晶化温度が下がります事実。
- 粉末の「ロット」は、入荷時ではなく使用履歴で決まる:同じ粉末袋でも、何回の造形を経たか、何時間・何℃にさらされたかで性質が違う。熱処理履歴で材料の状態が変わる点は、金属の焼きなましや時効と同じ感覚
- 評価すべき指標が違う:入荷検査の分子量や粒径分布に加えて、再利用粉末の分子量分布(GPC)と粒度分布、溶融時の流れ(Alo らは微粒子の増加と表面欠陥を報告)を継続的に見る必要がある
- データには粉末の状態を添える:造形品の物性値は、粉末の再利用回数と入れ替え率とセットでなければ再現できない(第11章)
金属粉末のAMで粉末の酸素量や粒度の経時変化を管理するのと同じ発想が、高分子粉末にも要ります(本記事による解説。金属粉末の管理方法そのものは本稿では扱いません)。
9. 材料押出 ― 層間と異方性
材料押出(FDM/FFF)は、熱可塑性樹脂のフィラメントを溶かしてノズルから押し出し、積層する方式です。 Turner らのレビュー(Rapid Prototyping Journal、2014・2015年)は、FDM など押出式の AM のプロセス設計とモデル化(第I部)、材料、寸法精度、表面粗さ(第II部)を体系的に整理しています事実。
Ahn らの研究(Rapid Prototyping Journal、2002年)は、Stratasys の FDM(FDM 1650)で造形した ABS について、造形条件(ラスターの向き、エアギャップ、ビード幅、色、モデルの温度)を実験計画法で振り、方向別に作った試験片の引張強さと圧縮強さを、射出成形の FDM ABS P400 材料と比較しました事実。 road(ビード)間の重なりが0.003 インチ(約0.076 mm)の条件で、引張強さは射出成形 ABS の65〜72%、圧縮強さは80〜90%でした事実。 同研究は、実験結果にもとづいて FDM 部品の設計ルールをいくつかまとめています。
Goryl らのレビュー(Polymers、2026年)は、強化された熱可塑性複合材料の材料押出について、堆積した road が急冷され、あとの堆積で繰り返し再加熱され、成長する構造の一部として不均一に冷えるという層ごとの熱履歴が、残留応力を生み、反り、ビルドプレートからの剥がれ、層間はく離、寸法誤差、力学性能の低下の原因になりうると述べています。 応力は、拘束された熱収縮、結晶化収縮、異方的な剛性、繊維による変形の拘束、ポロシティ、繊維と母材の熱膨張差などから説明され、補強は目に見える変形を抑えても、硬くなった構造に残る応力を増やしうるとも述べられています事実。
10. PEEK など高性能材料 ― 熱環境が材料の一部になる
PEEK のような高性能の半結晶性高分子を材料押出で造形すると、造形する空間そのものが材料の一部になります。 McCrickard らの研究(Polymers、2026年)は、PEEK(ガラス転移点143〜148 ℃、融点300〜340 ℃)と PEI(ガラス転移点217 ℃)という、半結晶性と非晶性の、数少ない相溶する高性能高分子の組み合わせをフィラメントにして造形しました事実(値は同論文が引用する資料の値)。
- PEEK/PEI の重量比(100/0、80/20、70/30、60/40、50/50、40/60、20/80、0/100)のすべてで、DSC ではガラス転移点が1本に見え、相溶していた
- 高温で造形する高性能高分子は収縮と反りが問題になり、ブレンドはその緩和策のひとつとして挙げられている
- 80/20 のブレンドが、結晶化度(PEEK 分で規格化して35%)と力学特性の維持の観点で最適とされ、引張強さ平均75.6 MPa、ヤング率1,338 MPa、反りの低減と印刷しやすさの向上が報告された(ISO 527-2 の 5A 形の試験片、この装置・条件での値)
前提(McCrickard らの設定と、同論文が引用する PEEK の値)本稿の計算
- ノズル380 ℃ − 融点300〜340 ℃ = 40〜80 ℃高い
- ベッド180 ℃ − ガラス転移点143〜148 ℃ = 32〜37 ℃高い
- ノズル380 ℃ − チャンバー75 ℃ = 305 ℃の差(積層した road が冷える温度範囲の目安)
ノズルから出た PEEK は、融点より40〜80 ℃高い温度から出て、ベッドの熱で保たれる下の層に積まれます。 同論文は、チャンバー温度が高いほど PEEK の結晶化が進む、という複数の研究者の指摘に言及し、赤外線ヒーター410 ℃・ベッド150 ℃で造形した 70/30 の試料には冷結晶化ピークが現れて、造形時に結晶化度が上限まで達していなかったことを示しています事実。 つまり、造形中の温度履歴が、結晶化度という材料の内部状態を決めます。
前提と限界:数値は一つの装置・一つの論文の例です。同論文は、射出成形材など他の製法の PEEK との強度の比較値を本稿が確認できる形では示していません。引張強さ75.6 MPa、ヤング率1,338 MPa を、他の PEEK の値と比べることはしていません。
11. 素材技術者の視点③:造形条件を書かないデータは使えない
ここまで見たとおり、AM 部品の性質は、材料の化学だけでは決まりません(本記事による整理)。
| 方式 | 性質を動かす要因(本稿で示した例) | データに添えるべき条件(解説) |
|---|---|---|
| 光硬化 | 露光量(作業曲線)、反応性希釈剤の量と収縮、後硬化の時間・温度・雰囲気、変換率 | 露光量、層厚、造形の向き、洗浄、後硬化の条件、変換率や Tg の測定値 |
| 粉末床溶融 | 粉末の再利用回数・入れ替え率、造形時間、チャンバー温度(分子量・結晶化温度・粒度の変化) | 粉末の履歴(新粉末比率、累積造形時間)、造形位置、造形の向き |
| 材料押出 | road 間の重なり、ラスターの向き、層間接着、ノズル・ベッド・チャンバー温度、結晶化 | ノズル/ベッド/チャンバー温度、速度、層厚、充填率、ラスター角、試験片の向き |
ASTM F2971 は、AM で作った試験片の試験・評価結果の報告の標準の形式を定めています。目的は、データ報告の要求事項を整えることと、材料物性データベースの設計に情報を提供することです事実。 金属・セラミックスの粉末冶金で、焼結条件と密度をセットにする習慣と同じです。 「ABS の引張強さ」ではなく、「FDM 1650 で road 間の重なり0.003 インチ、ラスター方向〇〇で造形した ABS の引張強さ」と書く——これが AM では最小限の記述です(本記事による解説)。
12. 規格とデータの書き方
| 規格 | 題名・対象 | 公式ページでの記載 |
|---|---|---|
| ISO/ASTM 52900:2021 | Additive manufacturing — General principles — Fundamentals and vocabulary | AM 技術で使う用語を定義し、用途分野ごとに分類する。第2版(2021年11月)、2025年に見直し・確認 |
| ASTM F2971 | Standard Practice for Reporting Data for Test Specimens Prepared by Additive Manufacturing | AM で作った試験片の結果を報告する標準の形式。データ報告の要求事項の確立と、材料物性データベースの設計情報の提供が目的 |
| ASTM F3091/F3091M | Standard Specification for Powder Bed Fusion of Plastic Materials | 粉末床溶融で作るプラスチック部品の要求事項と部品の健全性を定める。充填材・機能性添加剤・強化材を含む配合も対象 |
| ISO 527-1:2019 | Plastics — Determination of tensile properties — Part 1: General principles | プラスチックと複合材料の引張特性の求め方の一般原則。McCrickard らは同シリーズの ISO 527-2 の 5A 形の試験片で造形した |
すべて事実(ISO/ASTM 52900[参考資料1]、ASTM F2971[参考資料17]、ASTM F3091[参考資料18]、ISO 527-1[参考資料19]の公式ページ)。規格本文の内容は本稿では確認していません。
13. 材料としての課題と、本稿で確認できなかったこと
(1) 光硬化樹脂は、使用後の行き先が課題
Aldawood らの総説は、デジタルの歯科冠製作が従来法の廃棄物を減らす一方で、3D プリンティングは石油由来の光重合樹脂を使い、その使用後の処分の選択肢には疑問があると述べています。植物油由来のメタクリレートを使った樹脂で、バイオ由来成分が30〜50%の製品もあるとしています事実(歯科材料の文脈の記述)。 架橋した光硬化樹脂は再溶融できません。リサイクルの観点は、本シリーズ「プラスチックリサイクル」編・「ケミカルリサイクル」編・「バイオプラスチック」編で扱います。
(2) 材料噴射(PolyJet など)の詳細は扱っていない
材料噴射は、液滴を選択的に堆積させて光重合させる方式であること(Ciesielska-Wrobel ら)の紹介にとどまり、材料の性質、造形品の耐久性、多材料造形の詳細は、本稿の調査範囲では確認していません。
(3) 材料別の物性値の一覧は載せていない
市販のAM用樹脂(光硬化樹脂、PA12 粉末、フィラメント)の引張強さや弾性率などは、造形条件・向き・後処理に強く依存し、条件を揃えて比較できる一次情報を本稿では確認できませんでした。そのため、論文の個別の試料・装置での値を「例」として紹介するにとどめました。
(4) 粉末の入れ替え率の実際、PEEK の他製法との比較は確認していない
装置メーカーが推奨する粉末の入れ替え率や再利用率は、本稿では公式資料を確認できなかったため、第7章は単純なモデルによる計算にとどめました。PEEK の造形品と射出成形材の強度の比較も確認していません。
(5) 光硬化樹脂の安全性・生体適合性は扱っていない
未硬化の樹脂の取り扱い、モノマー・光開始剤の溶出、皮膚への影響などの安全性や、生体適合性の評価は、本稿の調査範囲では扱っていません(Aldawood らは、後硬化が不十分だと未硬化モノマーが溶出しやすいと述べています)。これらは規制当局の評価と各製品の安全性データシートを参照してください。市場規模などの調査会社の推計は使っていません。
- AM の方式は原料の形で決まります。フィラメント、液状レジン、粉末、液滴の4つが樹脂の主な形です(ISO/ASTM 52900 の分類)事実
- 光硬化では、層厚ちょうどの硬化に臨界露光量の約2〜2.5倍が要り、ある配合の体積収縮7.2〜15.4%は線寸法で約2.5〜5.4%に相当します本稿の計算
- 後硬化しても、ある歯科モデル用樹脂では二重結合の約3割が未反応のままです本稿の計算
- PA12 粉末は再利用で分子量が上がり、結晶化温度が下がり、微粒子が増えます事実。入れ替え率が0.2から0.1になると、10回以上経験した粉末は10.7%から34.9%に増えます本稿の計算
- FDM 造形 ABS の引張強さは、射出成形の65〜72%でした(Ahn ら)事実。造形条件を書かないデータは使えません。
- PEEK の造形では、ノズル(380 ℃)が融点(300〜340 ℃)より40〜80 ℃高く、造形中の温度履歴が結晶化度を決めます事実本稿の計算
14. 用語集
- AM(アディティブマニュファクチャリング)
- 材料を一層ずつ加えて立体を作る加工。3D プリンティングとほぼ同義。
- 材料押出(FDM/FFF)
- 溶かした熱可塑性樹脂をノズルから押し出して積層する方式。
- 液槽光重合(SLA/DLP/LCD)
- 液状の光硬化樹脂を光で選択的に固める方式。
- 粉末床溶融(SLS/MJF)
- 粉末の層を加熱して選択的に融着させる方式。
- 材料噴射
- 造形材料の液滴を選択的に堆積させ、光で固める方式(PolyJet など)。
- 作業曲線
- 硬化深さ Cd = Dp ln(E/Ec)。露光量と硬化深さの関係を表す。
- 後硬化(ポストキュア)
- 造形後に光や熱で硬化を進める工程。
- 変換率(DC)
- 反応した二重結合の割合。FTIR などで測る。
- パートケーキ
- 粉末床溶融で、造形後に残る融着しなかった粉末を含む塊。
- 固相重縮合
- 融点以下の固体状態で鎖が反応して分子量が増えること。
- 異方性
- 方向により性質が違うこと。積層造形では層の向きで強さが変わる。
- 冷結晶化
- 急冷して非晶に近い状態になった半結晶性高分子が、再加熱で結晶化すること。DSC の発熱ピークで見える。
15. 参考資料(一次情報)
- ISO ・ ASTM ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary — iso.org
- Ciesielska-Wrobel Mechanical Behavior of 3D PolyJet-Printed Nylon 66/Photopolymer Textile Laminates, Polymers 18, 2136 (2026) — doi.org/10.3390/polym18172136
- Bagheri ・ Jin Photopolymerization in 3D Printing, ACS Appl. Polym. Mater. 1, 593–611 (2019) — doi.org/10.1021/acsapm.8b00165
- Stansbury ・ Idacavage 3D printing with polymers: Challenges among expanding options and opportunities, Dent. Mater. 32, 54–64 (2016) — doi.org/10.1016/j.dental.2015.09.018
- Šimunović ら Rheology of Dental Photopolymers for SLA/DLP/MSLA 3D Printing, Polymers 17, 2706 (2025) — doi.org/10.3390/polym17192706
- Chen ら Mechanical and Thermal Properties of DCPDA-Modified THEICTA/DMAA Photocurable Resins for LCD 3D Printing, Materials 19, 2845 (2026) — doi.org/10.3390/ma19132845
- Kirby ら Effect of Different Post-Curing Methods on the Degree of Conversion of 3D-Printed Resin for Models in Dentistry, Polymers 16, 549 (2024) — doi.org/10.3390/polym16040549
- Aldawood ら A Comprehensive Review of Polymeric Materials and Additive Manufacturing in Dental Crown Fabrication, Polymers 18, 667 (2026) — doi.org/10.3390/polym18060667
- Decker Kinetic Study and New Applications of UV Radiation Curing, Macromol. Rapid Commun. 23, 1067–1093 (2002) — doi.org/10.1002/marc.200290014
- Wudy ら Aging effects of polyamide 12 in selective laser sintering: Molecular weight distribution and thermal properties, Addit. Manuf. 25, 1–9 (2019) — doi.org/10.1016/j.addma.2018.11.007
- Alo ら Aging due to successive reuse of polyamide 12 powder during laser sintering: extrinsic powder properties and quality of sintered parts, MATEC Web Conf. 370, 03011 (2022) — doi.org/10.1051/matecconf/202237003011
- Eggers ら Investigation of the Influence of the Mixing Process on the Powder and Component Properties during Cyclic Reuse of a Polyamide 12 Sinter Material in Selective Laser Sintering, Powders 2, 75–96 (2023) — doi.org/10.3390/powders2010006
- Ahn ら Anisotropic material properties of fused deposition modeling ABS, Rapid Prototyping J. 8, 248–257 (2002) — doi.org/10.1108/13552540210441166
- Turner ら A review of melt extrusion additive manufacturing processes: II. Materials, dimensional accuracy, and surface roughness, Rapid Prototyping J. 21, 250–261 (2015) — doi.org/10.1108/rpj-02-2013-0017
- Goryl ら Residual Stresses and Distortion in Material Extrusion Additive Manufacturing of Reinforced Thermoplastic Composites, Polymers 18, 1796 (2026) — doi.org/10.3390/polym18151796
- McCrickard ら PEEK/PEI Polymer Blends for Fused Filament Fabrication: Processing, Properties, and Printability, Polymers 18, 113 (2026) — doi.org/10.3390/polym18010113
- ASTM International ASTM F2971 Standard Practice for Reporting Data for Test Specimens Prepared by Additive Manufacturing — store.astm.org
- ASTM International ASTM F3091/F3091M Standard Specification for Powder Bed Fusion of Plastic Materials — store.astm.org
- ISO ISO 527-1:2019 Plastics — Determination of tensile properties — Part 1: General principles — iso.org
16. 主張と出典の対応表(監査)
| 本文の主張 | 根拠 | 区分 |
|---|---|---|
| ISO/ASTM 52900:2021 が AM の用語を定義する規格で、第2版(2021年11月)、2025年に見直し・確認されたこと | ISO 公式ページ[参考資料 1]https://www.iso.org/standard/74514.html | 事実 |
| ISO/ASTM 52900 が AM を7つのプロセスカテゴリ(バインダー噴射、指向性エネルギー堆積、材料押出、材料噴射、粉末床溶融、シート積層、液槽光重合)に分類すること、PolyJet が材料噴射の一種で液滴を選択的に堆積し層ごとに光重合させること | Ciesielska-Wrobel ら(2026)の序論[参考資料 2]https://doi.org/10.3390/polym18172136 | 事実 |
| 光重合 3D プリンティングが、液状のモノマー/オリゴマー(光開始剤を含む)をラジカルまたはカチオン機構で重合させる戦略で、性質の自由度が高いこと、従来の光重合樹脂の紫外光開始という課題と、赤方偏移した光増感開始剤・RAFT 重合の応用 | Bagheri・Jin(2019)の要旨[参考資料 3]https://doi.org/10.1021/acsapm.8b00165 | 事実 |
| 3D プリンティングが現場での光重合の多様性とあらかじめ作った加工可能な高分子の多様性を生かし、主に高分子の部品やモデルを作ること、方式とモノマー・高分子材料の対応を整理していること | Stansbury・Idacavage(2016)の要旨[参考資料 4]https://doi.org/10.1016/j.dental.2015.09.018 | 事実 |
| SLA・DLP・MSLA の粘度の目安(0.5〜3、0.1〜2、0.1〜1.5 Pa·s)、従来型の上限約5,000 mPa·s、歯科樹脂が数百 mPa·s、反応性希釈剤の使いすぎによる収縮・脆さ、作業曲線 Cd = Dp ln(E/Ec)、Dp ≈ 層厚の1.1〜1.5倍、フィラー・顔料による Dp の低下 | Šimunović ら(2025)[参考資料 5]https://doi.org/10.3390/polym17192706 | 事実 |
| THEICTA/DMAA 系光硬化樹脂の体積収縮率7.2±0.6%〜15.4±0.7%(DMAA 増で増加)、最適化配合の粘度78.7 mPa·s・引張強さ80.9 MPa・曲げ強さ166.1 MPa・Tg 176.2 ℃・HDT 168.1/187.3 ℃・収縮10%未満、収縮率の算出式 | Chen ら(2026)[参考資料 6]https://doi.org/10.3390/ma19132845 | 事実 |
| 歯科モデル用樹脂(MSLA)の後硬化後の変換率(最高69.6%、15分の最小66.2%、45分の最小68.2%)、装置間に有意差がなく15分と45分の差が有意であること | Kirby ら(2024)の要旨[参考資料 7]https://doi.org/10.3390/polym16040549 | 事実 |
| 後硬化の条件(厚さ15 mm までの冠で20〜30分、60〜80 ℃、窒素・真空)、不十分な後硬化の影響(曲げ強さ30〜50%低下、残留反応基による収縮・ゆがみ、未硬化モノマーの溶出)、過度な後硬化の影響、寸法は後硬化の後で測ること、光重合樹脂の使用後処分への疑問、バイオ由来30〜50%の樹脂 | Aldawood ら(2026、歯科冠材料の総説)[参考資料 8]https://doi.org/10.3390/polym18060667 | 事実 |
| アクリレート系 UV 硬化で、開始効率、オリゴマーの構造、光強度、酸素の阻害効果が重合速度に影響すること | Decker(2002)の要旨[参考資料 9]https://doi.org/10.1002/marc.200290014 | 事実 |
| PA12 パートケーキの老化(高温・長時間で平均分子量が上昇、造形時間の影響が大きい、固相重縮合の示唆、結晶化温度の低下) | Wudy ら(2019)の要旨[参考資料 10]https://doi.org/10.1016/j.addma.2018.11.007 | 事実 |
| PA12 粉末の再利用で微粒子の割合が増えること、累積造形時間36.4時間でオレンジピール、それ以降に表面欠陥と寸法のずれ | Alo ら(2022)の要旨[参考資料 11]https://doi.org/10.1051/matecconf/202237003011 | 事実 |
| 粉末の老化を新粉末と再利用粉末の一定比率の混合で補う戦略、PA12 でサイクル数とともに粉末密度と部品特性が低下すること | Eggers ら(2023)の要旨[参考資料 12]https://doi.org/10.3390/powders2010006 | 事実 |
| FDM 造形 ABS(FDM 1650、road 間の重なり0.003 インチ)の引張強さが射出成形 ABS P400 の65〜72%、圧縮強さが80〜90%であること、設計ルールがまとめられたこと | Ahn ら(2002)の要旨[参考資料 13]https://doi.org/10.1108/13552540210441166 | 事実 |
| 押出式 AM のプロセス設計・モデル化(第I部)と、材料・寸法精度・表面粗さ(第II部)が体系的に整理されていること | Turner ら(2014・2015)の要旨[参考資料 14]https://doi.org/10.1108/rpj-02-2013-0017 | 事実 |
| 材料押出の層ごとの熱履歴が残留応力を生み、反り・ビルドプレートからの剥がれ・層間はく離・寸法誤差・力学性能の低下を起こしうること、補強は変形を抑えても残留応力を増やしうること | Goryl ら(2026)の要旨[参考資料 15]https://doi.org/10.3390/polym18151796 | 事実 |
| PEEK/PEI ブレンドの単一 Tg(相溶)、PEEK の Tg 143〜148 ℃・融点300〜340 ℃・PEI の Tg 217 ℃(同論文が引用する値)、造形条件(ノズル380 ℃、ベッド180 ℃、赤外線ヒーター450 ℃、チャンバー75 ℃、30 mm/s、層厚0.2 mm、充填100%)、80/20 ブレンドの結晶化度35%・引張強さ75.6 MPa・ヤング率1,338 MPa、ISO 527-2 の 5A 形、低い設定温度で冷結晶化ピークが現れたこと | McCrickard ら(2026)[参考資料 16]https://doi.org/10.3390/polym18010113 | 事実 |
| ASTM F2971 が AM で作った試験片の結果の報告形式を定めること | ASTM 公式ページ[参考資料 17]https://store.astm.org/f2971-13r21.html | 事実 |
| ASTM F3091 が粉末床溶融のプラスチック部品の要求事項と健全性を定め、充填材・機能性添加剤・強化材を含む配合も対象とすること | ASTM 公式ページ[参考資料 18]https://store.astm.org/f3091_f3091m-14r21.html | 事実 |
| ISO 527-1:2019 がプラスチックと複合材料の引張特性の一般原則であること | ISO 公式ページ[参考資料 19]https://www.iso.org/standard/75824.html | 事実 |
| 臨界露光量の約2〜2.5倍(Dp=1.1〜1.5 t)、層厚2倍の深さで3.8〜6.2倍、線収縮率(約2.5・3.4・5.4%)、未反応分(約30〜34%)、入れ替え率 r と平均回数(1÷r)・10回以上の割合((1−r)¹⁰)、設定温度と転移温度の差(40〜80 ℃、32〜37 ℃、305 ℃) | 本稿の計算。Dp と層厚の比、等方収縮、100−変換率、完全混合・総量一定の入れ替えモデルは本稿が置いた前提であり、実在の樹脂・装置の値ではない | 本稿の計算 |
| 方式と原料の形・固まる仕組み・材料の論点の整理、後硬化でガラス化により残基が動けなくなるという説明、固相重縮合と金属の焼きなましの対比、粉末の履歴という見方、造形条件の記載項目の表、金属粉末AMとの対比 | 公表内容にもとづく本記事の整理・解説。各社・各機関が表明した見解ではない | 解説 |
| 材料噴射の材料特性・耐久性、市販AM用樹脂の物性値の一覧、粉末の入れ替え率の実際の運用値、PEEK の他製法との強度比較、光硬化樹脂の安全性・生体適合性、規格本文の内容 | 本稿の調査範囲では公開された一次情報で確認できなかったため記載していない | 解説 |
| 図1・図3〜図8が実際の観察像・設計図ではなく説明のための作図であること。ヒーロー画像と図2がAI生成イメージであること | 本記事による注記 | 解説 |
最終更新:2026年10月2日/出典は一次情報(ISO・ASTM の規格ページ、査読論文)に限定しています。 構造の整理や材料設計上の読み取りを含むため、それらは「解説」として出典付きの事実と区別しています。 材料噴射の詳細、市販AM用樹脂の物性値の一覧、粉末の入れ替え率の実際の運用値、PEEK の他製法との比較、光硬化樹脂の安全性・生体適合性については、公開された一次情報で確認できなかったため記載していません。 論文の値は、その研究の試料・装置・条件での例であり、材料一般の値ではありません。調査会社の市場規模・シェアの推計は使っていません。 図はすべて説明用の概念図です。図1・図3〜図8はベクター作図、ヒーロー画像と図2はAI生成イメージであり、いずれも実際の造形物・装置・顕微鏡像を示すものではありません。